A solda a laser funde o metal só na linha da junta com um feixe de luz concentrado. Veja o caminho do laser da fonte até a peça, para que servem o gás e o arame, e as quatro funções da mesma cabeça.
Por Diego · 04 de novembro de 2026 · 9 min de leitura · revisado em 27 de outubro de 2026
O que é solda a laser
Solda a laser é a solda feita com um feixe de luz concentrado em vez de um arco elétrico. A luz é gerada numa fonte, viaja por um cabo de fibra até uma cabeça na mão do operador e, focada num ponto pequeno, funde o metal só na linha da junta. As duas peças viram uma só quando o metal esfria. Por isso a solda a laser joga pouco calor na peça: a chapa fina não empena, a mancha escura em volta do cordão quase some e a solda sai limpa, quase sem respingo.
Ela não é novidade na indústria grande, onde o laser vive montado em robô. O que mudou foi a máquina portátil: a cabeça cabe na mão, pesa 750 g e trabalha na bancada da serralheria, da fábrica de esquadrias e da comunicação visual, no lugar onde hoje está o TIG ou o MIG.
Este guia é para quem nunca viu uma de perto. Vamos seguir o caminho do laser, da tomada até o cordão.
Como funciona a solda a laser, do começo ao fim
A máquina tem quatro partes que trabalham juntas: a fonte, o cabo de fibra, a cabeça e o chiller. Quando há arame, entra uma quinta, o alimentador.
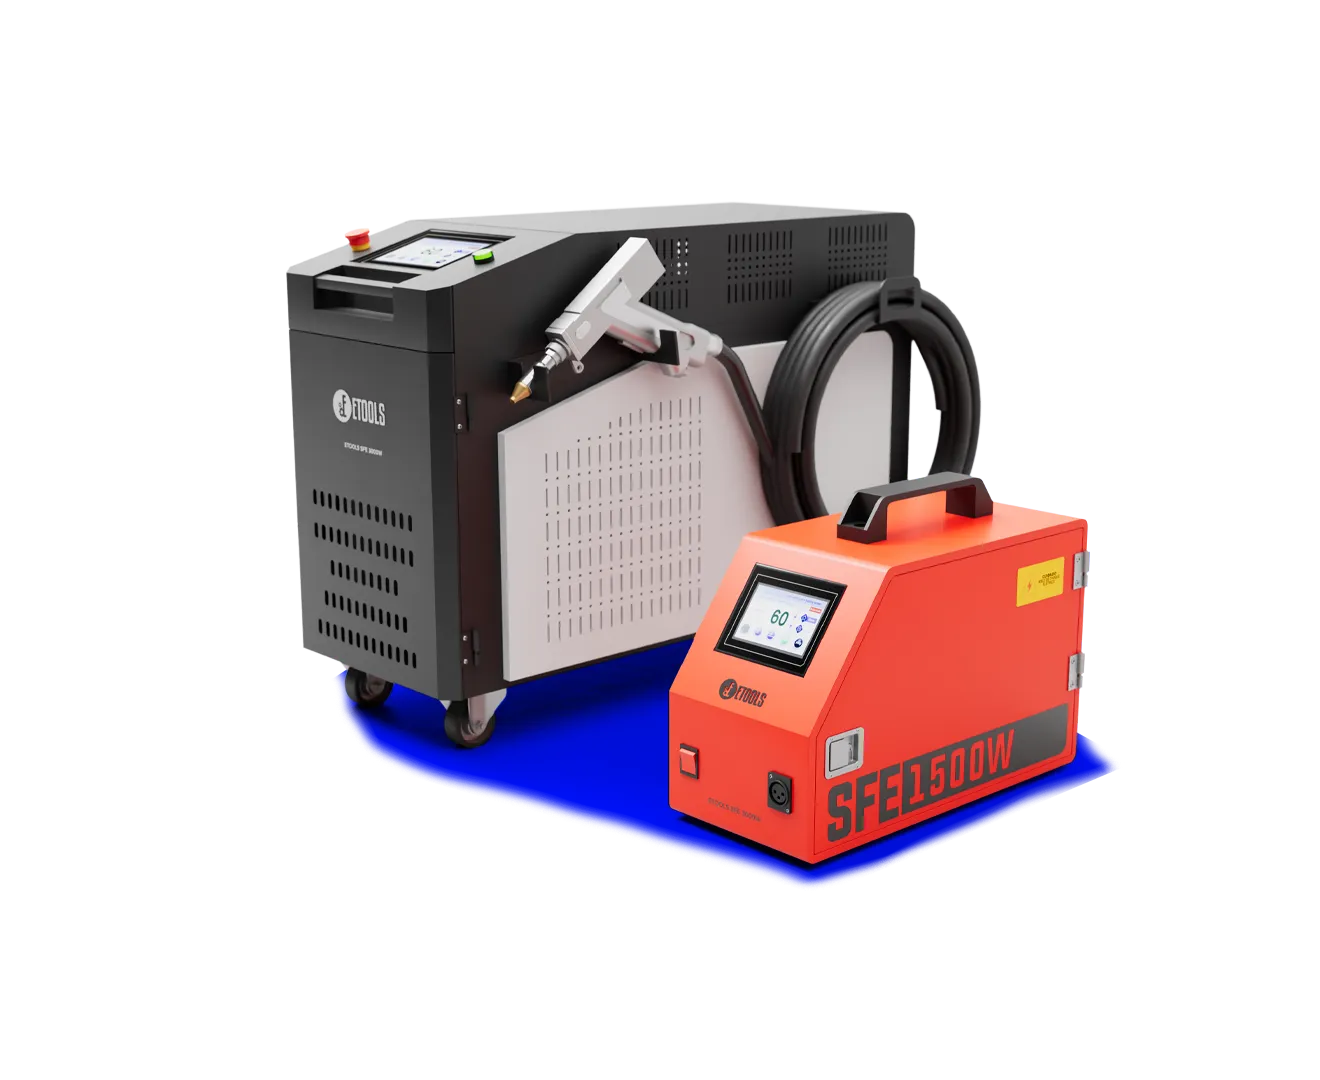
1. A fonte gera o laser. Na Linha Solda a Laser da Etools, a fonte é Raycus, do tipo fiber — o laser nasce dentro de uma fibra óptica. É ela que define a potência da máquina: 1500, 2000 ou 3000 W. O gabinete fica no chão, sobre rodízios, e mede 730 x 600 x 758 mm.
2. O cabo de fibra leva o laser até a peça. São 10 m de cabo. Na prática, isso quer dizer que você leva a cabeça até a peça, e não a peça até a máquina — o portão grande, o quadro da esquadria e a caixa da letra ficam onde estão.
3. A cabeça foca o feixe. Dentro da cabeça, o colimador alinha a luz que sai da fibra e a lente de foco concentra tudo num ponto. Uma lente de proteção fica na frente, segurando a fumaça e o respingo que voltariam para dentro. A cabeça tem gatilho, como uma pistola, e o bico de cobre na ponta. Ela mexe o feixe de um lado para o outro, e é assim que você regula a largura do cordão, de 0 a 5 mm: estreito na chapa fina, largo na junta com folga.
4. O chiller resfria. A fonte e a cabeça esquentam trabalhando. O chiller faz a água pura circular e tirar esse calor, para a máquina segurar o turno inteiro sem perder potência.
Por dentro da cabeça: o colimador alinha a luz, a lente de foco concentra e a lente de proteção segura o respingo.
A cabeça das máquinas da Etools é a Suplaser Sup23T, igual nos três modelos. Ela pesa 750 g — menos que uma parafusadeira comum. Parece detalhe, mas é o que deixa o operador apoiar a mão na peça e fazer o cordão inteiro sem tremer. As lentes, o colimador e o conector da fibra saem por encaixe: quando a lente de proteção marca, o próprio operador troca na bancada.
Na tela, você escolhe o material e a espessura e a máquina carrega a regulagem pronta. Quem está começando não precisa descobrir o ajuste no teste e erro.
Para que serve o gás na solda a laser
Metal derretido em contato com o ar oxida: o cordão escurece, fica poroso e perde resistência. O gás de proteção sai pelo bico, junto com o feixe, e cobre a poça de fusão enquanto ela esfria.
Nas máquinas SFE, o gás para soldar é argônio ou nitrogênio, com pureza acima de 99,9 % e regulador de pressão. Se a pressão cair, a máquina para sozinha e alarma, antes de queimar a lente e a cabeça.
Para limpar e cortar, entra outro ar: ar comprimido de um compressor de 5 a 7 kg, com filtro de óleo e água.
A escolha entre argônio e nitrogênio tem post próprio: gás para solda a laser: argônio ou nitrogênio.
Quando a solda a laser precisa de arame
Se as duas bordas da junta encostam bem, o laser funde uma na outra e não precisa de material de adição. É a solda "autógena", feita só com o metal das peças — o bico C, do kit, é para esse caso.
Mas na fábrica a junta nem sempre fecha perfeita: o corte saiu um pouco aberto, o canto do perfil tem folga, a chapa dobrada não encostou. Aí entra o arame. O alimentador empurra o arame pelo tubo até o bico, e o laser derrete o arame junto com as bordas, enchendo a folga.
Modelo
Alimentador
Arame
SFE 1500W
Simples, menos de 14 kg
0,8 a 1,6 mm
SFE 2000W e 3000W
Duplo (dois motores, A e B)
Simples 0,8 a 1,6 mm ou duplo 1,6, 2,0 e 2,5 mm
O alimentador duplo usa os dois motores para empurrar dois arames ao mesmo tempo: o dobro de material por passada, para a junta com folga grande e o cordão que pede volume.
Cada material tem o seu caminho. Inox, aço carbono e galvanizado correm num tubo flexível. O alumínio é macio e agarra no tubo comum, então corre num tubo de grafite, que escorrega, com roldana em U.
O arame entra pelo lado do bico e o laser derrete arame e borda juntos, enchendo a folga da junta.
Até que espessura a solda a laser vai
A potência da fonte decide até que espessura a máquina solda de lado a lado — a solda atravessa a chapa inteira, sem precisar virar a peça e passar do outro lado.
Esse é o limite que você precisa saber logo de cara: a solda a laser portátil é feita para chapa fina e média. Acima dessas espessuras, a solda a arco continua tendo lugar. Para escolher entre os três modelos, veja solda a laser 1500W, 2000W ou 3000W: o que muda na prática.
As quatro funções da mesma cabeça
A cabeça não serve só para soldar. Trocando o bico na ponta, ela faz quatro trabalhos — e o kit traz oito bicos.
Solda contínua. O cordão corrido de ponta a ponta da junta. É o modo do dia a dia na esquadria, na letra caixa e na serralheria. Os bicos variam pela junta: AS-12 e BS-16 para topo, canto interno e canto externo; CS-12, ES-12 e FS-16 para canto externo.
Solda por pontos. Você regula quanto tempo cada ponto dura e o intervalo entre um e outro. Serve para prender a peça no lugar antes do cordão e para a chapa muito fina, que não aguenta calor seguido.
Limpeza. O laser tira ferrugem, tinta e oleosidade da superfície, sem lixa e sem abrasivo. Com a lente F150, que vem de fábrica, a faixa é de 30 mm por passada; com a F400 sobe para 60 mm e com a F800, para 120 mm. O bico AS-20D faz ainda a limpeza pós-solda: passa sobre o cordão e melhora o aspecto da solda. O assunto completo está em limpeza a laser de ferrugem e tinta.
Corte. Com o bico de corte e a largura do cordão em zero, a energia concentra num ponto só e corta chapa de inox, aço carbono e alumínio de até 2 mm. Não substitui uma máquina de corte de chapa, mas resolve o recorte e o ajuste na própria bancada.
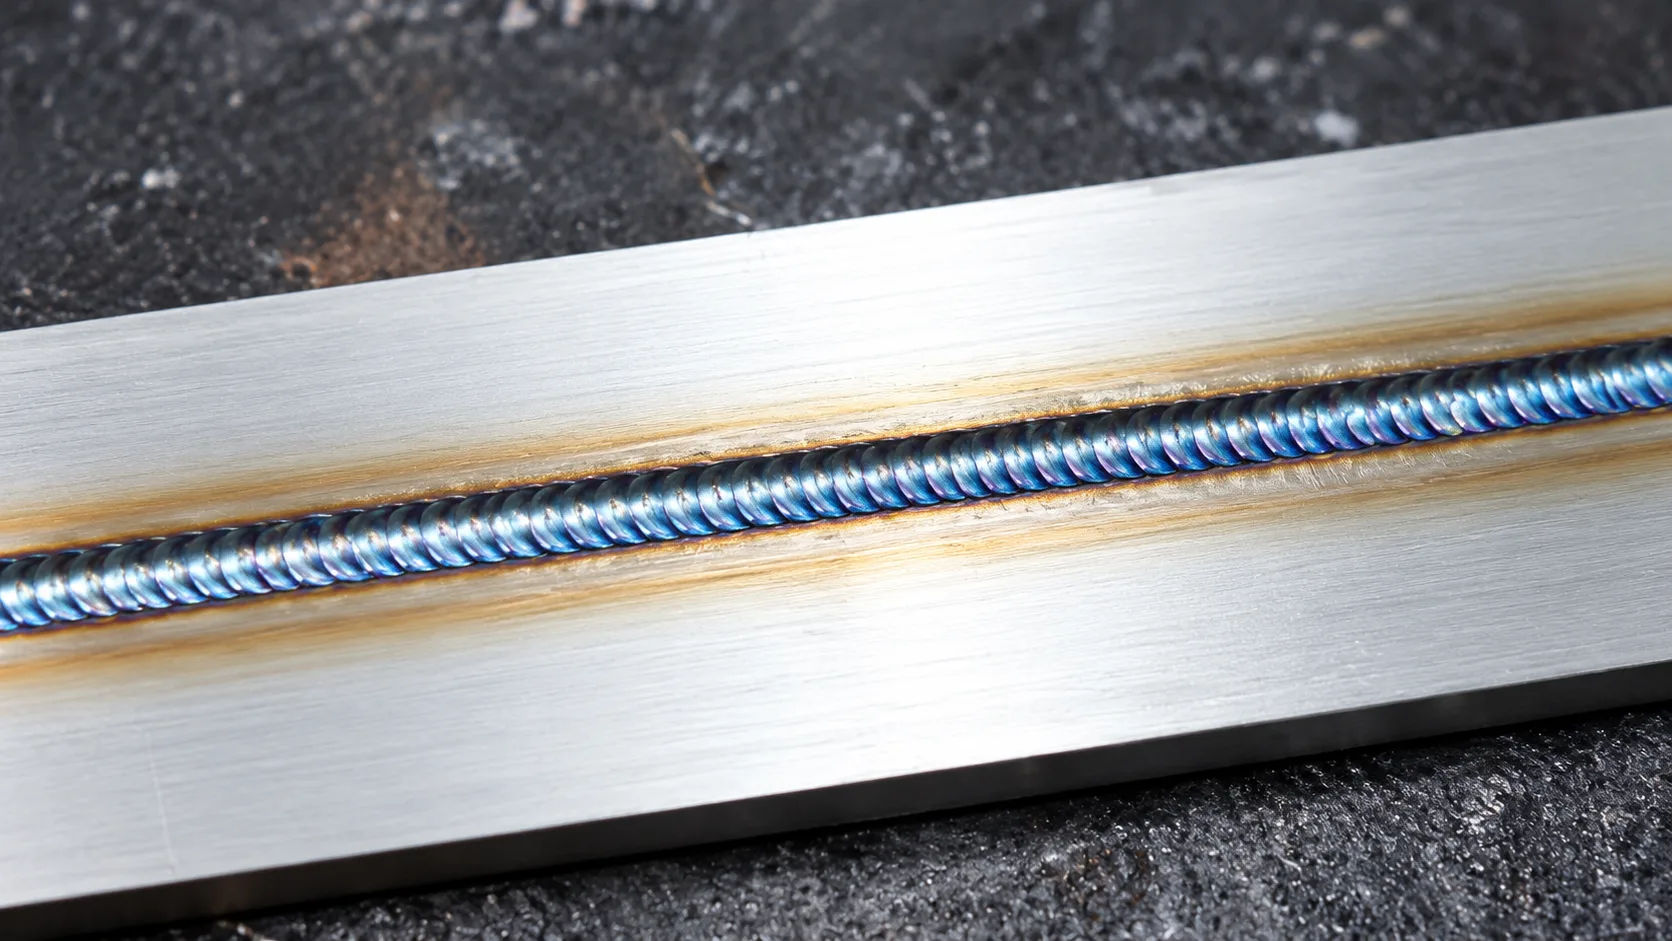
Solda contínua no perfil de alumínio: cordão estreito, sem mancha larga de calor em volta.
O que muda em relação ao TIG e ao MIG
Na solda a arco, o calor espalha pela chapa. A chapa fina empena, a mancha escura fica larga e o respingo gruda, e depois vem a etapa de desempenar e lixar. Na solda a laser, o calor fica concentrado na linha do cordão. A peça esquenta menos, quase não empena e vai para a pintura quase sem lixar.
A outra diferença está em quem opera. O TIG depende muito da mão do soldador. Na solda a laser, a regulagem pronta por material e espessura faz quem está começando sair soldando mais cedo — o que não dispensa treinamento.
A comparação lado a lado, critério por critério, está em solda a laser, TIG ou MIG. E se você está pesando a compra, leia solda a laser vale a pena?, que mostra também quando o arco ainda é a melhor escolha.
O que a solda a laser exige de segurança
O laser das máquinas SFE é classe 4, o mais alto. O feixe e o reflexo dele na chapa queimam a retina e a pele antes de dar tempo de piscar. E a máscara de solda comum não serve: ela filtra o clarão do arco, não o laser de fibra de 1080 nm.
O operador usa óculos para laser com filtro para 1080 nm, e a área do feixe fica delimitada por anteparo, com sinalização. Entram também respirador para fumos metálicos com exaustão na bancada, protetor auricular conforme o PGR e luvas de raspa de cano longo, todos com CA. O guia completo está em EPI para solda a laser.
Onde a solda a laser já trabalha
Esquadrias de alumínio — o canto da janela e da porta soldado sem deformar o perfil.
Letras caixa em inox e galvanizado — a lateral soldada na face da letra sem marcar do outro lado.
Serralheria — portão, corrimão e estrutura em chapa fina e média.
Luminárias, utensílios e decoração — peça pequena e fina com solda por pontos, sem empenar.
Preparação para pintura — limpeza de ferrugem, tinta e oleosidade com a mesma cabeça.
Como ver uma solda a laser funcionando
A forma mais rápida de entender a solda a laser é ver o cordão sendo feito na peça que você solda hoje. Leve uma amostra para a demonstração — o perfil da sua esquadria, a chapa da sua letra, o tubo do seu corrimão — e a equipe da Etools mostra a solda, a regulagem e o acabamento no seu material.
As três máquinas da linha usam a mesma cabeça, o mesmo painel e o mesmo chiller; muda a potência da fonte. A SFE 1500W cobre a chapa fina da esquadria, da letra caixa e da serralheria leve. A SFE 2000W sobe para 4 mm em aço e traz o alimentador duplo. A SFE 3000W vai a 6 mm em aço e 4 mm em alumínio, em 380 V trifásico.
A Etools é importadora com estoque, assistência técnica e peças no Brasil. Na instalação, a equipe treina os operadores na operação, nos parâmetros por material, na troca de bicos, roldanas e lentes e nos cuidados de segurança com o laser. Para agendar, fale com a gente pela página de contato.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Uma fonte gera o laser, que viaja por um cabo de fibra até a cabeça na mão do operador. Lá dentro, uma lente concentra o feixe num ponto pequeno, que funde o metal só na linha da junta. O gás de proteção cobre a poça enquanto ela esfria, e o arame entra quando a junta tem folga. O chiller resfria a fonte e a cabeça com água.
Só quando a junta tem folga. Se as bordas encostam bem, o laser funde uma na outra sem material de adição. Quando há folga, o alimentador empurra o arame até o bico e o laser derrete o arame junto com as bordas. Na SFE 1500W o arame vai de 0,8 a 1,6 mm; na SFE 2000W e na 3000W, o alimentador duplo aceita também arame duplo de até 2,5 mm.
Para soldar, argônio ou nitrogênio com pureza acima de 99,9 %, com regulador de pressão. O gás protege o metal derretido do ar. Para limpar e cortar, a máquina usa ar comprimido de um compressor de 5 a 7 kg com filtro de óleo e água.
Depende da potência. De lado a lado, a SFE 1500W solda inox, galvanizado e aço carbono de até 3 mm e alumínio de até 2 mm; a SFE 2000W, aço até 4 mm e alumínio e latão até 3 mm; a SFE 3000W, aço até 6 mm e alumínio e latão até 4 mm.
Sim, trocando o bico. Com o bico de corte, corta chapa de inox, aço carbono e alumínio de até 2 mm. No modo limpeza, tira ferrugem, tinta e oleosidade numa faixa de 30 mm por passada com a lente de fábrica, 60 mm com a lente F400 e 120 mm com a F800. Faz também solda por pontos e limpeza pós-solda sobre o cordão.
Não. A máscara comum filtra o clarão do arco elétrico, não o laser de fibra de 1080 nm. O operador precisa de óculos com filtro para 1080 nm, e a área do feixe deve ficar delimitada e sinalizada, porque o laser da máquina é classe 4.