Instalação de máquina de solda a laser: o que você precisa ter na fábrica
Energia, gás, ar comprimido, água do chiller, bancada com exaustão e área delimitada para o feixe. O checklist do que deixar pronto antes de a SFE chegar, modelo por modelo.
Por Diego · 27 de outubro de 2026 · 8 min de leitura
Para a instalação de uma máquina de solda a laser, a fábrica precisa ter seis coisas prontas: um ponto de energia com disjuntor DR de 32 A — 220 V monofásico na SFE 1500W e na SFE 2000W, 380 V trifásico na SFE 3000W —; argônio ou nitrogênio acima de 99,9 % de pureza, com regulador de pressão; um compressor de 5 a 7 kg com filtro de óleo e água; água pura para o chiller; uma bancada com exaustão; e uma área delimitada para o feixe. Não tem base para chumbar no chão: a fonte anda sobre rodízios.
Parece muita coisa, mas quase tudo é o que uma serralheria ou uma fábrica de esquadrias já tem. O que costuma pegar é um item só: a energia da SFE 3000W.
Checklist de instalação da máquina de solda a laser
Item
SFE 1500W
SFE 2000W
SFE 3000W
Energia
220 V monofásico
220 V monofásico
380 V trifásico
Consumo da máquina toda
5 kW
7 kW
10 kW
Disjuntor
DR de 32 A
DR de 32 A
DR de 32 A
Gás para soldar
Argônio ou nitrogênio > 99,9 %, com regulador
Igual
Igual
Ar comprimido (limpeza e corte)
Compressor de 5 a 7 kg com filtro de óleo e água
Igual
Igual
Chiller
Água pura
Água pura
Água pura
Fonte
730 x 600 x 758 mm, sobre rodízios
Igual
Igual
Alimentador de arame
Simples, 560 x 420 x 365 mm, menos de 14 kg
Duplo, 575 x 250 x 670 mm, 30 kg montado
Duplo, 575 x 250 x 670 mm, 30 kg montado
Posto
Bancada, exaustão, área delimitada e sinalização
Igual
Igual
A tabela é a lista de compras. As seções abaixo explicam o porquê de cada item — e o que acontece se ele faltar.
Energia: 220 V ou 380 V, e o disjuntor DR de 32 A
A SFE 1500W e a SFE 2000W ligam em 220 V monofásico, o que a maioria das oficinas já tem. A SFE 3000W pede 380 V trifásico. Se o seu galpão não tem trifásico, isso precisa ser resolvido com a concessionária antes da compra, não com a máquina parada no chão esperando.
O consumo é da máquina toda — fonte, chiller e alimentador: 5 kW na 1500W, 7 kW na 2000W e 10 kW na 3000W. É esse número que o eletricista usa para conferir se o quadro aguenta e para dimensionar o cabo até o ponto.
Nos três modelos, o ponto leva disjuntor DR de no mínimo 32 A. O DR é o disjuntor que desarma quando a corrente escapa para onde não devia — para a carcaça, para o chão, para quem encostou. Numa máquina com água circulando no chiller, ele não é opcional. Peça também um ponto só para a máquina, com aterramento: dividir o circuito com o compressor ou com outra máquina é pedir para o disjuntor cair no meio do cordão.
A SFE 3000W é a única da linha que pede 380 V trifásico. Confira o ponto antes da compra.
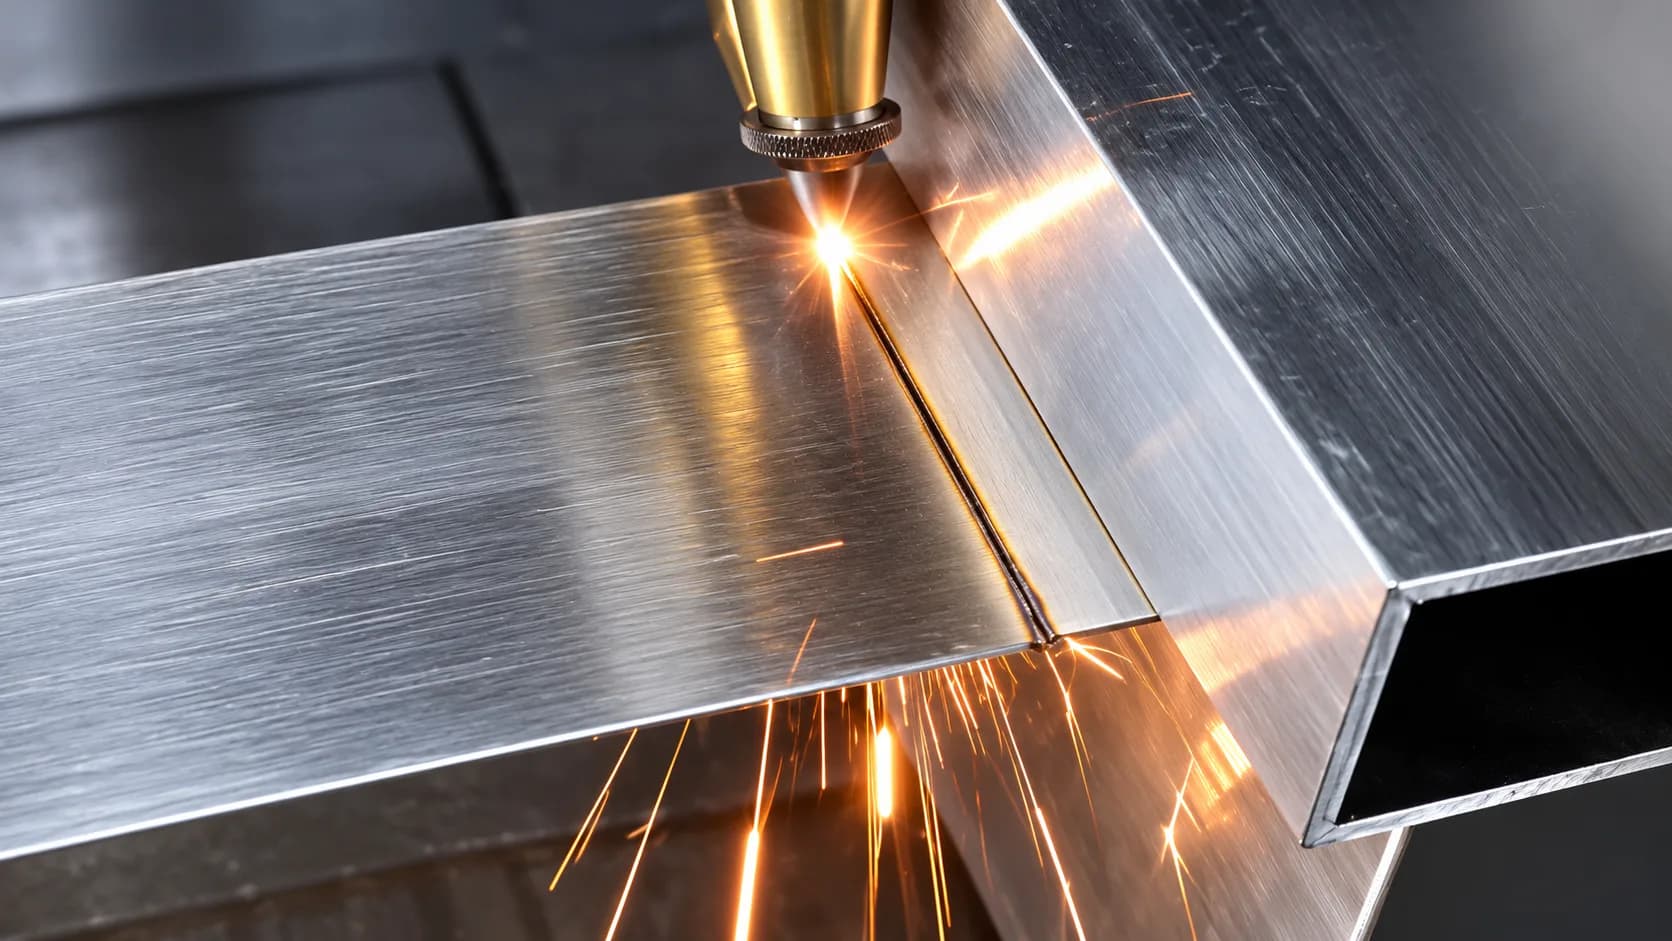
Para soldar, a máquina usa argônio ou nitrogênio com pureza acima de 99,9 %, com regulador de pressão no cilindro. O gás cobre a poça de metal derretido e afasta o ar do cordão enquanto ele esfria. Gás com pureza baixa ou vazando deixa o cordão oxidado e escuro.
A máquina vigia esse gás. Se a pressão cair — cilindro acabando, mangueira solta, regulador fechado —, ela para sozinha e alarma, antes de queimar a lente e a cabeça. É um conserto caro que a máquina evita sozinha, mas só se o gás estiver ligado do jeito certo desde a instalação.
Deixe o cilindro em pé, preso à parede ou a um carrinho com corrente, perto do posto e longe do caminho da empilhadeira. E tenha um cilindro reserva: a máquina parada por falta de gás no meio do pedido é o tipo de problema que não aparece na ficha técnica.
Caiu a pressão do gás, a máquina para e alarma antes de queimar a lente.
Ar comprimido: só para limpeza e corte
O ar comprimido não entra na solda. Ele é usado no modo limpeza e no modo corte, que a mesma cabeça faz trocando o bico. Se você só vai soldar, ele pode esperar; se vai limpar ferrugem e tinta ou cortar chapa fina de até 2 mm, ele precisa estar lá.
A ficha pede um compressor de 5 a 7 kg com filtro de óleo e água. O filtro é a parte que não pode faltar: o compressor sempre manda um pouco de óleo e de umidade na linha, e isso vai parar na lente e na superfície que você acabou de limpar. Se a fábrica já tem um compressor que entrega essa pressão, basta puxar a linha até o posto com o filtro antes da máquina.
Chiller: água pura, nunca da torneira
A fonte de laser é refrigerada a água, e quem mantém essa água na temperatura é o chiller, que já vem com a máquina. A fábrica entra com a água — e ela tem que ser pura: destilada ou deionizada, nunca da torneira.
O motivo é o que tem dentro da água comum. Mineral e sujeira se depositam nos canais estreitos do circuito, a troca de calor piora e a fonte trabalha mais quente do que devia. A máquina tem alarme de chiller e avisa quando a refrigeração sai do lugar, mas o melhor é não chegar lá.
Espaço: a fonte, o alimentador e os 10 m de cabo
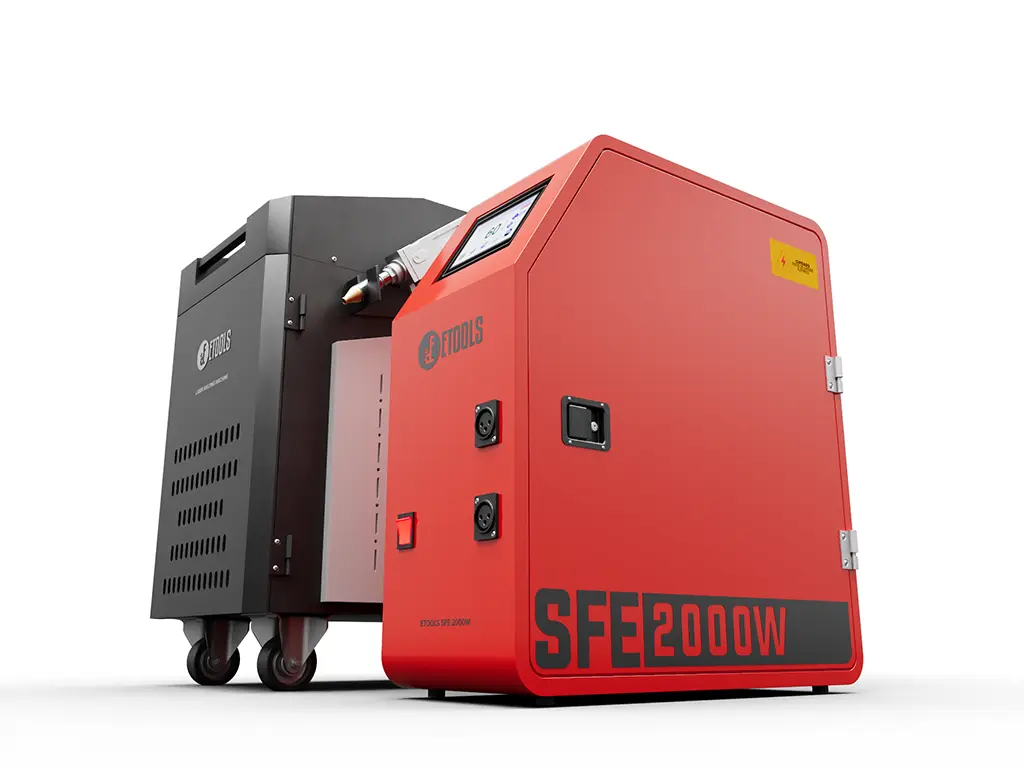
A máquina ocupa pouco chão. A fonte mede 730 x 600 x 758 mm e anda sobre rodízios. O alimentador da SFE 1500W mede 560 x 420 x 365 mm e pesa menos de 14 kg — dá para carregar até a peça. O alimentador duplo da SFE 2000W e da SFE 3000W mede 575 x 250 x 670 mm e pesa 30 kg montado, com o carretel.
O que define o posto é o cabo de fibra de 10 m entre a fonte e a cabeça. A fonte pode ficar num canto, fora do caminho, e a cabeça vai até a peça. Só não deixe o cabo no chão, onde alguém pisa, passa carrinho por cima ou dobra numa curva fechada: a fibra é o caminho do laser até a cabeça.
Deixe também a grade de ventilação da fonte livre, longe da parede e sem peça encostada.
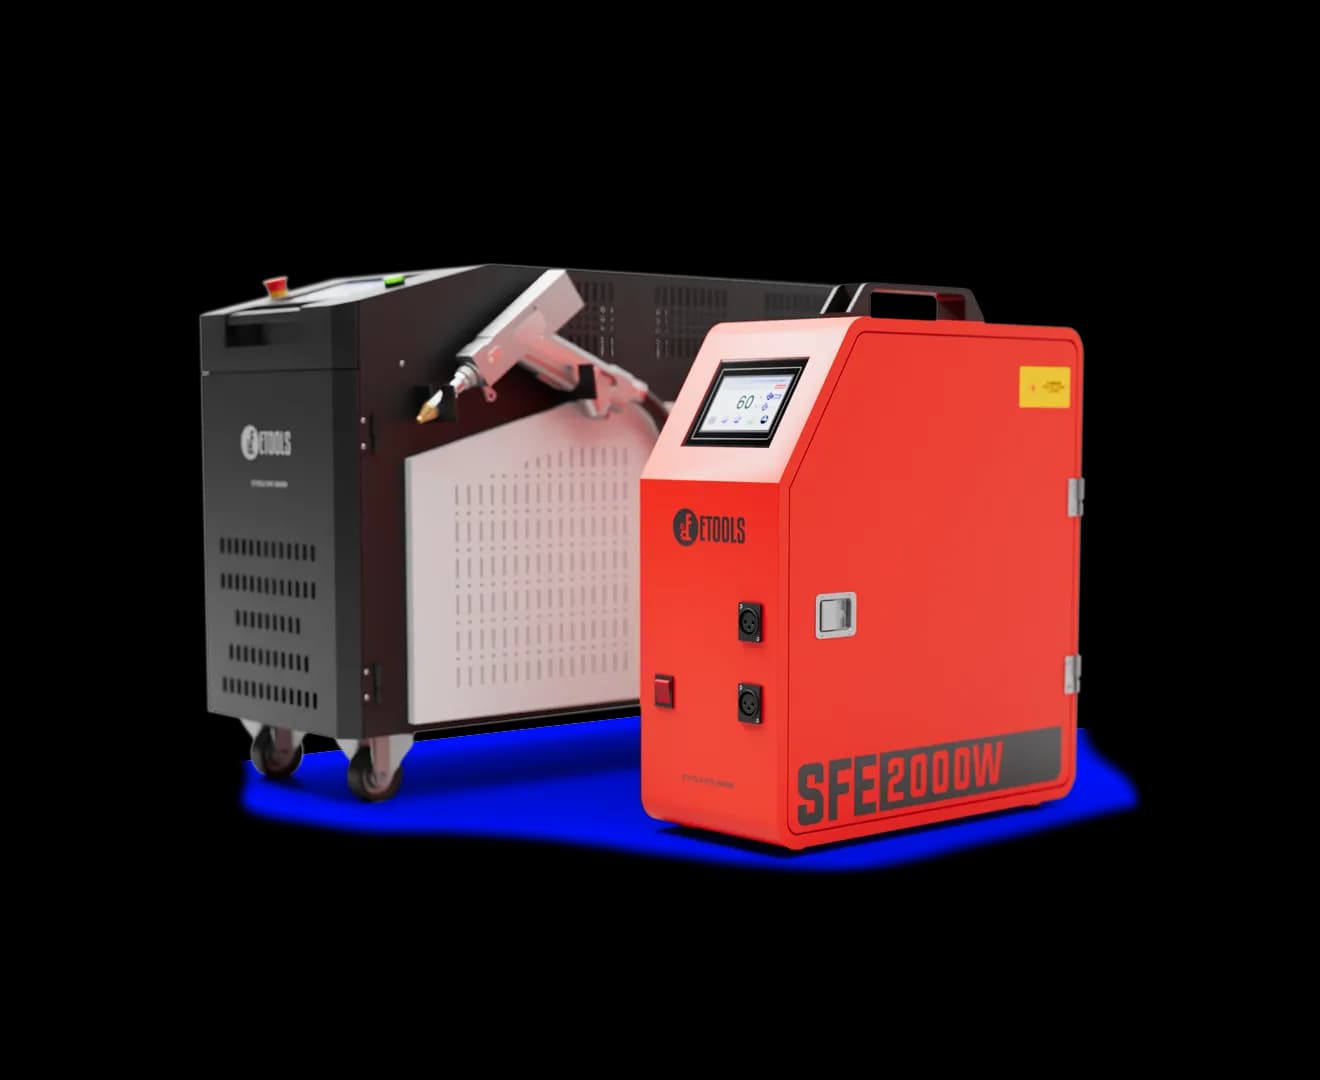
A fonte e o alimentador duplo da SFE 2000W lado a lado: os dois andam pelo galpão.
Bancada e exaustão de fumos
A peça precisa de uma bancada firme, na altura de trabalho, onde o operador apoia a mão para fazer o cordão. A cabeça pesa 750 g, e com a mão apoiada o cordão sai sem tremer.
Sobre essa bancada vai a exaustão. A solda a laser solta muito menos fumaça que a solda a arco, porque não tem eletrodo revestido nem fluxo queimando. Mas o metal ainda vira vapor no ponto da solda — mais no galvanizado e na limpeza de tinta. Por isso o posto tem exaustão na bancada e o operador usa respirador para fumos metálicos. Se a sua fábrica já tem exaustão no posto de solda a arco, ela pode ser aproveitada.
A área do feixe: anteparo, sinalização e óculos
O laser da máquina é classe 4, o mais alto. O feixe e o reflexo dele na chapa queimam a retina e a pele antes de dar tempo de piscar. Por isso a instalação inclui a área delimitada: um anteparo ou cabine em volta do posto, sinalização no local e só entra quem está de óculos para laser com filtro para 1080 nm. A máscara de solda comum não serve — ela filtra o clarão do arco, não o laser de fibra.
Escolha o lugar pensando nisso. Posto no meio do corredor, com gente passando o dia inteiro, é posto difícil de delimitar.
Os outros EPI do operador são o respirador, o protetor auricular conforme o ruído medido no PGR — compressor, chiller e as outras máquinas do galpão — e as luvas de raspa de cano longo. Todos com CA, como pede a NR-6.
O que a Etools faz e o que fica com a empresa
A Etools acompanha a instalação e treina a equipe na operação, na regulagem por material e espessura, na troca de bicos, roldanas e lentes e nos cuidados de segurança com o laser. Entrega também a proteção e o treinamento no uso dos EPI e na delimitação da área do feixe. A assistência técnica e as peças de reposição ficam no Brasil.
Com a empresa ficam a entrega dos EPI com CA aos operadores e o registro do posto no PGR. Vale levar a máquina ao SESMT ou ao engenheiro de segurança antes de ela começar a trabalhar: é ele quem avalia o posto e refaz o laudo. A solda a laser tira ou reduz boa parte do que pesa no laudo da solda a arco, mas o próprio laser está no Anexo 7 da NR-15 — quem decide o enquadramento é o laudo, não o fabricante.
Antes de puxar o cabo e comprar o cilindro, veja a máquina soldando a sua peça. Leve uma amostra no material e na espessura que você usa para a demonstração: é ali que se confirma a potência certa — e, com ela, se o ponto de energia é de 220 V ou de 380 V.
As fichas completas de cada modelo estão na Linha Solda a Laser. O preço sai em orçamento, conforme a potência e o pacote de instalação e treinamento. Para agendar a demonstração ou tirar dúvida sobre a instalação, o caminho é a página de contato.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Depende do modelo. A SFE 1500W (5 kW) e a SFE 2000W (7 kW) ligam em 220 V monofásico. A SFE 3000W (10 kW) pede 380 V trifásico. Nos três, o ponto leva disjuntor DR de no mínimo 32 A.
Para soldar, não: a solda usa argônio ou nitrogênio. O ar comprimido serve para os modos limpeza e corte. Para eles, a ficha pede um compressor de 5 a 7 kg com filtro de óleo e água, para o óleo e a umidade da linha não chegarem à lente.
Argônio ou nitrogênio com pureza acima de 99,9 %, com regulador de pressão no cilindro. Se a pressão do gás cair durante o trabalho, a máquina para sozinha e alarma, antes de queimar a lente e a cabeça.
Água pura — destilada ou deionizada, nunca da torneira. O mineral da água comum se deposita no circuito de refrigeração, a troca de calor piora e a fonte trabalha mais quente. A máquina tem alarme de chiller e avisa quando a refrigeração sai do normal.
Precisa de uma área delimitada, não necessariamente de uma sala. O laser é classe 4: o posto leva anteparo ou cabine em volta da área do feixe, sinalização, e todos ali dentro usam óculos com filtro para 1080 nm. A máscara de solda comum não protege contra o laser.
Pouco. A fonte mede 730 x 600 x 758 mm e anda sobre rodízios. O alimentador duplo da SFE 2000W e da SFE 3000W mede 575 x 250 x 670 mm; o da SFE 1500W pesa menos de 14 kg. Com o cabo de fibra de 10 m, a fonte fica num canto e a cabeça vai até a peça.