Solda a laser vale a pena? Quando se paga e quando o TIG ainda é melhor
A solda a laser se paga onde a oficina perde hora lixando, desempenando e esperando soldador experiente. Veja os casos em que ela compensa, os casos em que o TIG e o MIG continuam melhores e como fazer a conta com os números da sua produção.
Por Diego · 27 de outubro de 2026 · 8 min de leitura
Solda a laser vale a pena? A resposta curta
A solda a laser vale a pena quando você solda chapa fina e média todo dia e perde tempo depois da solda: desempenando peça empenada, lixando cordão e respingo, refazendo mancha antes da pintura. Ela também compensa quando a oficina depende de um ou dois soldadores experientes e não consegue formar outro rápido. Não vale a pena quando a chapa passa da espessura que a máquina solda de lado a lado, quando o serviço é estrutura pesada ou quando a solda é feita no campo, longe de energia, gás e água.
O resto deste texto é para você descobrir de que lado a sua oficina está. Sem preço e sem prazo de retorno inventado — essa conta só fecha com os números da sua produção.
O ganho da solda a laser quase nunca está no cordão em si. Está no que vem antes e depois dele.
O lixamento some. Na solda a arco, a peça sai com respingo grudado, escória e mancha larga de calor. Depois vem a esmerilhadeira, com poeira e barulho, antes de a peça ir para a pintura. Na solda a laser, o calor fica concentrado na linha do cordão e a solda sai limpa, quase sem respingo. A peça vai para a pintura quase sem lixar. Se hoje você tem alguém que passa boa parte do turno na lixadeira, é aí que mora a maior parte da conta.
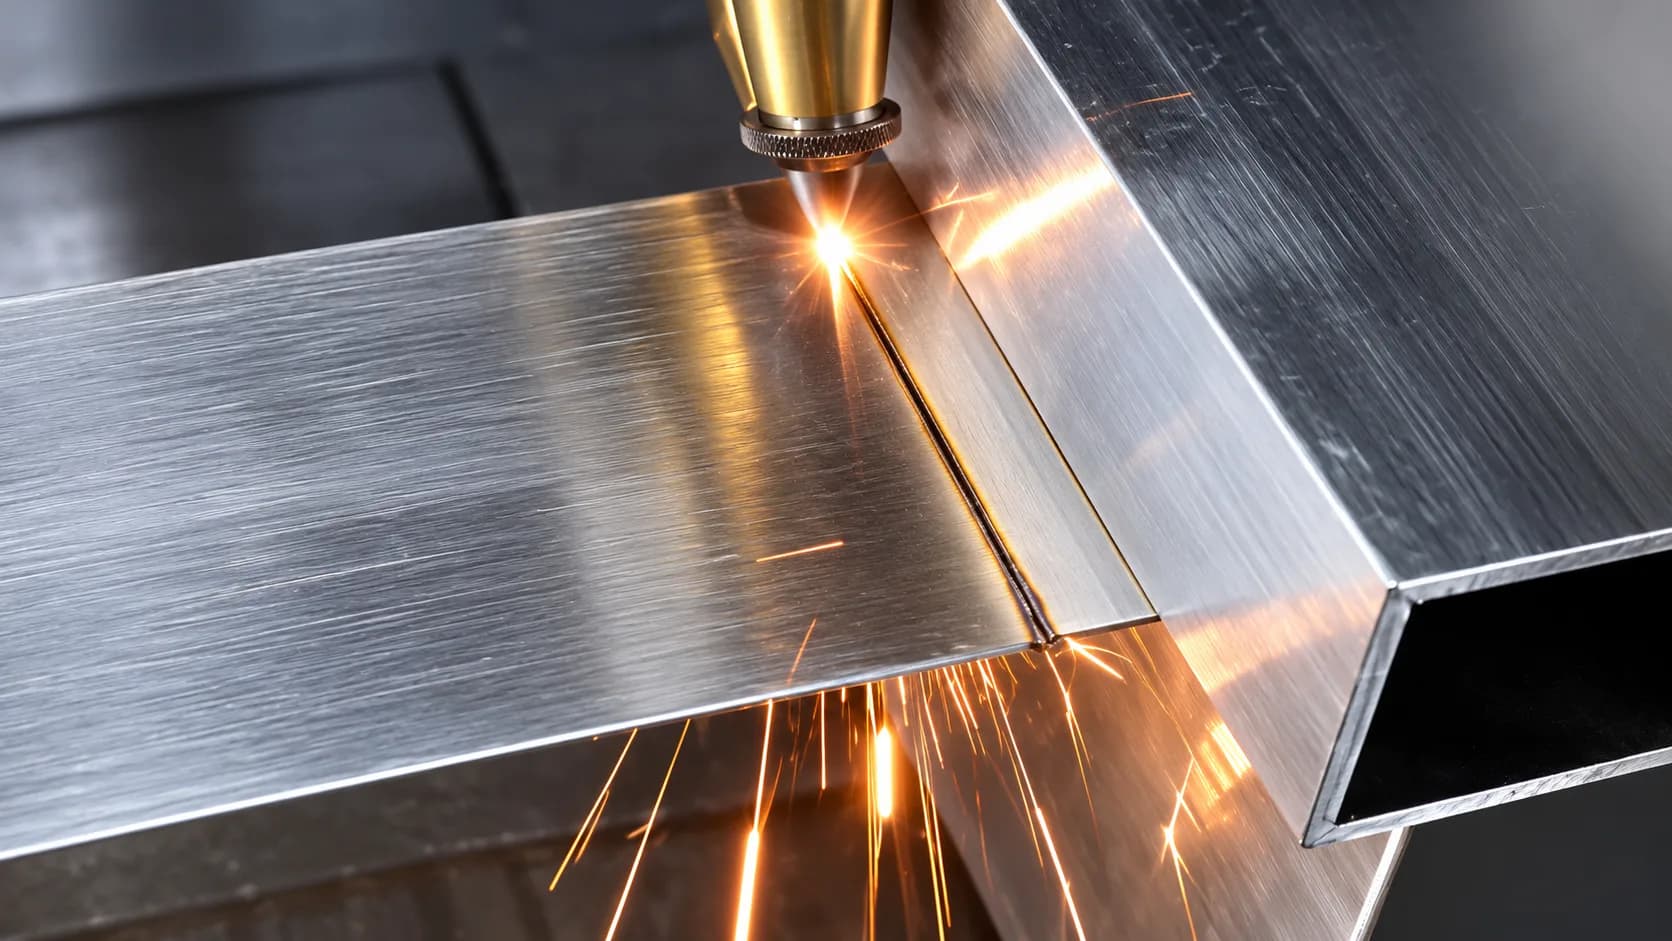
A peça não empena. Chapa fina e perfil de alumínio empenam com o calor espalhado do TIG e do MIG. Peça empenada é tempo de desempenar — ou peça perdida. Com o calor só na linha da junta, o canto da esquadria fecha no esquadro e a face da letra caixa fica lisa, sem marca do outro lado.
O operador novo solda mais cedo. O TIG depende da mão do soldador, e formar um bom soldador de TIG leva tempo. Na solda a laser, o programa já vem com a regulagem pronta por material e espessura: quem está começando escolhe na tela o que vai soldar e sai soldando. Treinamento continua sendo necessário — na operação e, principalmente, na segurança —, mas a curva de aprendizado da mão é bem menor.
A regulagem pronta por material e espessura: o operador escolhe o que vai soldar em vez de descobrir o ajuste no teste e erro.
Uma cabeça faz quatro trabalhos. A mesma cabeça solda em cordão, solda por pontos, limpa e corta, trocando só o bico. A limpeza tira ferrugem, tinta e oleosidade numa faixa de 30 mm por passada com a lente de fábrica (60 mm com a F400 e 120 mm com a F800). O corte resolve chapa de até 2 mm. Se você pensava em comprar um equipamento para soldar e outro para preparar a superfície antes da pintura, a conta muda.
A cabeça vai até a peça. O cabo de fibra tem 10 m. O portão, o quadro grande e a estrutura ficam no lugar; o operador leva a cabeça de 750 g até eles.
O modo limpeza na mesma cabeça: ferrugem fora antes da solda e da pintura, sem lixa e sem abrasivo.
Quando a solda a laser vale a pena
Ela tende a se pagar quando três ou mais destas situações são a sua rotina:
Volume. Você solda todo dia, peça atrás de peça. Máquina que fica parada a semana inteira não se paga em lugar nenhum.
Chapa fina e média. A maior parte do serviço está dentro do que a máquina solda de lado a lado (tabela abaixo).
Solda aparente. A peça é vista: esquadria, letra caixa, corrimão de inox, luminária, utensílio. Cordão limpo vale dinheiro.
Lixamento pesado. Você tem hora de esmerilhadeira e de desempeno depois da solda.
Falta de soldador. A produção trava quando o soldador experiente falta ou sai.
Preparação de superfície. Você limpa ferrugem e tinta antes de soldar ou pintar.
Esquadria de alumínio, letra caixa em inox e galvanizado, serralheria de chapa fina e média e peças de decoração costumam cair aqui.
Até onde a solda a laser chega
A potência da fonte decide a espessura que a máquina solda de lado a lado, sem virar a peça:
Material
SFE 1500W
SFE 2000W
SFE 3000W
Inox, galvanizado e aço carbono
3 mm
4 mm
6 mm
Alumínio
2 mm
3 mm
4 mm
Latão
—
3 mm
4 mm
Se a maior parte do seu serviço está abaixo dessas linhas, a solda a laser cobre. Se está acima, leia a próxima seção com atenção. A escolha entre os três modelos está em solda a laser 1500W, 2000W ou 3000W.
Quando o TIG ou o MIG ainda é melhor
Dizer o limite ajuda a não comprar errado.
Chapa grossa, acima da penetração. Se você solda com frequência chapa mais grossa do que a tabela acima, a solda a laser portátil não atravessa. O MIG e o eletrodo fazem a solda em vários passes, e esse continua sendo o caminho.
Estrutura pesada. Viga, pilar, estrutura metálica de galpão e peça de máquina pesada pedem cordão com volume e chapa grossa. É serviço de MIG e eletrodo.
Solda de campo. A máquina de solda a laser precisa de ponto de energia (220 V monofásico na 1500W e na 2000W, 380 V trifásico na 3000W), gás com regulador, chiller com água pura e, para limpar e cortar, ar comprimido. Ela foi feita para a bancada e o galpão. Para soldar a grade na obra, o portão já instalado ou a estrutura no alto, o equipamento a arco portátil continua mais prático.
Serviço esporádico. Se você solda pouco, de vez em quando, o ganho por peça não chega a pagar a máquina.
Muita oficina acaba com os dois: a solda a laser na produção de chapa fina e média, e o MIG para a estrutura e o serviço de campo. A comparação critério por critério está em solda a laser, TIG ou MIG.
O que entra na conta além da máquina
Para comparar direito, ponha no papel também o que a solda a laser exige:
Instalação. Ponto de energia com disjuntor DR de 32 A — a 1500W consome 5 kW, a 2000W 7 kW e a 3000W 10 kW, esta em 380 V trifásico. Argônio ou nitrogênio acima de 99,9 % de pureza para soldar. Compressor de 5 a 7 kg com filtro de óleo e água para limpar e cortar. Água pura no chiller. O passo a passo está em o que precisa para instalar a máquina de solda a laser.
Segurança. O laser é classe 4. O operador usa óculos para laser com filtro para 1080 nm — a máscara de solda comum não serve —, a área do feixe fica delimitada e sinalizada, e entram respirador, exaustão, protetor auricular e luvas de raspa. Veja EPI para solda a laser.
Peças de desgaste. A lente de proteção é a que mais marca. Ela sai por encaixe e o próprio operador troca na bancada, sem mandar a cabeça para a assistência.
Treinamento. Operação, parâmetros, troca de bicos, roldanas e lentes, e segurança.
Uma observação sobre o adicional de insalubridade, porque ela aparece em muita conta de retorno: não conte com ele saindo. A solda a laser reduz a fumaça, o clarão e o barulho do lixamento, mas o laser também é agente listado no Anexo 7 da NR-15. Quem decide o enquadramento do posto é o laudo do SESMT ou do engenheiro de segurança da sua empresa, não o fabricante.
Como fazer a conta na sua oficina
Não há um número de meses que sirva para todo mundo. Mas a conta é simples de montar com o que você já sabe da sua produção:
Pergunte
Por que pesa
Quantas horas por semana vão em lixar e desempenar depois da solda?
É a etapa que a solda a laser mais reduz.
Quantas peças voltam ou se perdem por empeno ou mancha?
Refugo e retrabalho entram direto na conta.
Que fração do serviço está dentro da espessura da tabela?
O que passa dela continua no arco.
Quantos soldadores experientes você tem, e quanto custa formar outro?
O operador novo solda mais cedo na laser.
Você limpa ferrugem ou tinta antes de soldar ou pintar?
A mesma cabeça faz a limpeza.
Tem 220 V ou 380 V, gás e compressor no galpão?
Instalação faltando entra no investimento.
Se as três primeiras linhas têm números grandes, a solda a laser tem boa chance de se pagar. Se a maior parte do serviço está acima da espessura ou fora da oficina, provavelmente não é a hora.
Canto de perfil de alumínio na fábrica de esquadrias: o tipo de serviço em que a solda a laser costuma se pagar.
Qual SFE faz sentido e como ver antes de decidir
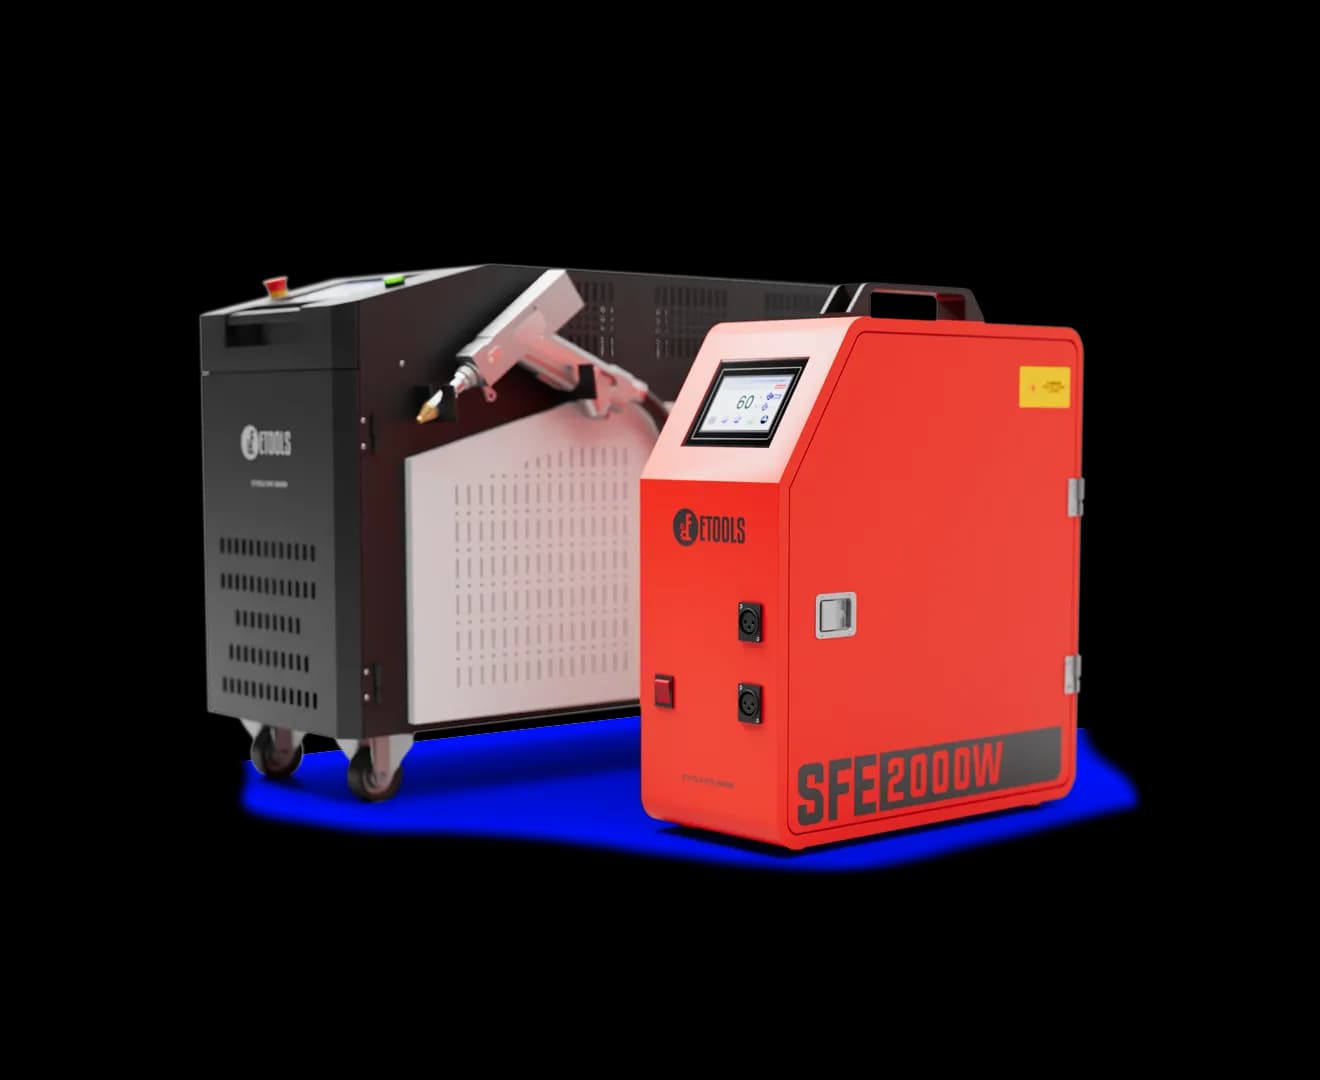
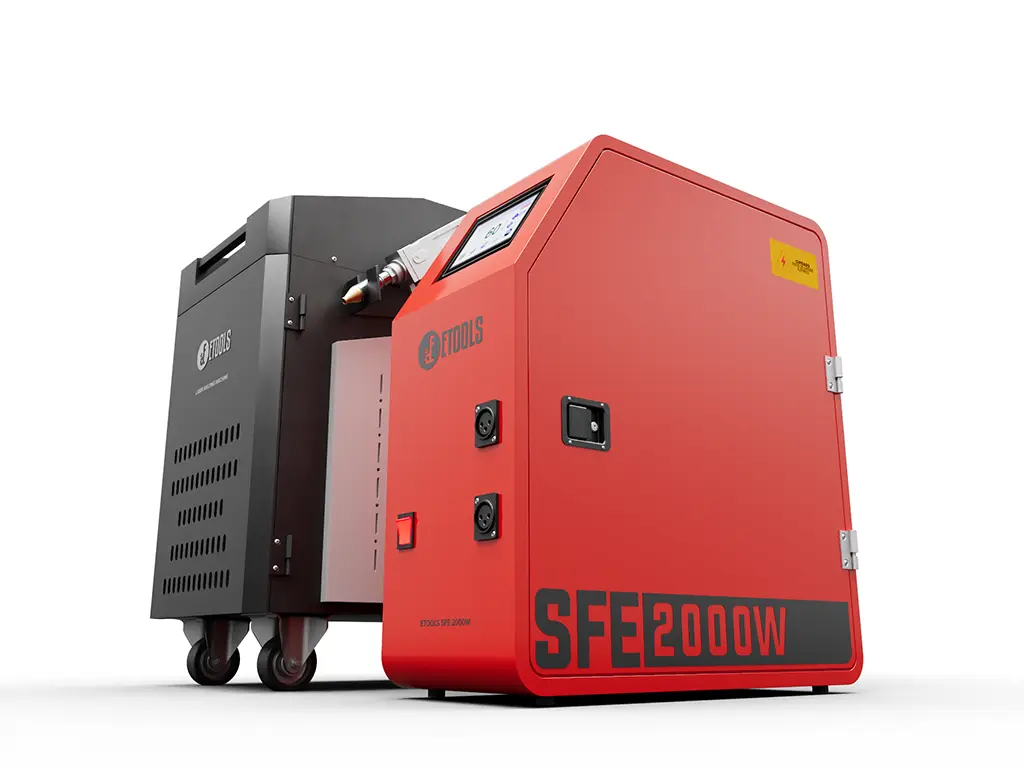
As três máquinas da Linha Solda a Laser têm a mesma cabeça, o mesmo painel com a regulagem pronta e o mesmo chiller. Muda a potência da fonte Raycus, e com ela a espessura:
A SFE 1500W é para a chapa fina da esquadria, da letra caixa e da serralheria leve, com alimentador simples. É o investimento mais baixo da linha para sair do TIG.
A SFE 2000W sobe para 4 mm em aço e 3 mm em alumínio e traz o alimentador duplo, para a junta com folga e o uso diário.
A SFE 3000W vai a 6 mm em aço e 4 mm em alumínio, para a produção contínua, em 380 V trifásico.
A melhor forma de saber se vale a pena é ver a solda na sua peça. Leve uma amostra do que você solda hoje — o perfil, a chapa, o tubo — e a equipe da Etools faz o cordão na sua frente, com a regulagem e o acabamento no seu material. Assim você compara com o que sai hoje do seu TIG ou MIG, e não com promessa de catálogo.
O preço sai em orçamento, conforme o modelo e o pacote de instalação e treinamento. A Etools é importadora com estoque, assistência técnica e peças no Brasil, e treina a equipe na instalação. Para agendar a demonstração ou pedir o orçamento, use a página de contato.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Vale quando você solda chapa fina e média todo dia, a solda é aparente e a oficina perde tempo lixando e desempenando depois do cordão. Não vale quando a maior parte do serviço é chapa mais grossa do que a máquina solda de lado a lado, estrutura pesada ou solda de campo. Muita oficina fica com os dois.
Não. A solda a laser portátil solda de lado a lado até 6 mm em aço na SFE 3000W. Viga, pilar e estrutura de chapa grossa continuam sendo serviço de MIG e eletrodo, em vários passes.
Ela foi feita para a bancada e o galpão. Precisa de ponto de energia de 220 V ou 380 V conforme o modelo, gás com regulador, chiller com água pura e, para limpar e cortar, ar comprimido. Para solda de campo, o equipamento a arco portátil continua mais prático.
Depende da sua produção, e por isso não existe um número que sirva para todo mundo. Some as horas de lixamento e desempeno que a solda a laser elimina, o retrabalho e o refugo por empeno, e o custo de formar soldador. Compare com o investimento e a instalação, que saem em orçamento.
Consegue soldar mais cedo do que no TIG, porque a máquina já vem com a regulagem pronta por material e espessura. Mas precisa de treinamento, principalmente em segurança: o laser é classe 4 e exige óculos com filtro para 1080 nm e área delimitada. A Etools treina a equipe na instalação.
Sozinha, não. Ela reduz a fumaça, o clarão e o barulho do lixamento, mas o laser está listado no Anexo 7 da NR-15. Quem decide o enquadramento é o laudo do SESMT ou do engenheiro de segurança da sua empresa.