Mesa de vácuo da router CNC: por que a peça pequena sai voando e como resolver
Quando a peça pequena solta no fim do nesting, a primeira reação é trocar a fresa ou baixar o avanço. O problema quase sempre está por baixo da chapa: sacrifício sulcada, setor aberto sem chapa, filtro entupido. Este é o roteiro para achar a causa na ordem em que ela costuma aparecer.
Por Diego · 17 de setembro de 2026 · 7 min de leitura
O que acontece no último milímetro do corte
Enquanto a chapa está inteira, o vácuo segura fácil: a área é grande e a chapa veda a mesa toda. O problema começa quando o contorno de uma peça fecha. Naquele instante ela deixa de estar presa ao resto da chapa e passa a depender só do vácuo debaixo dela. Uma lateral de armário de 600 x 2000 mm tem área de sobra. Uma frente de gaveta de 100 x 200 mm, não. É ela que sai voando, a fresa pega de novo, e o resultado é peça marcada, fresa quebrada ou programa refeito.
Isso não é defeito da máquina nem da fresa. É física: vácuo é força por área. Quanto menor a peça, menos força segurando, e qualquer vazamento que já existia na mesa passa a fazer diferença. Por isso a peça pequena é a primeira a denunciar um vácuo que estava fraco há semanas.
Vácuo é força por área: a conta que explica tudo
A bomba de vácuo tem dois números, e eles respondem a perguntas diferentes. O vácuo, em kPa, é a força com que ela segura a peça parada. A vazão, em m³/h, é a rapidez com que ela repõe o ar que vaza. Em marcenaria a vazão costuma pesar mais, porque MDF cru é poroso e vaza o tempo todo, e cada peça que se solta da chapa abre mais um caminho de ar. Bomba com vácuo alto e vazão baixa segura bem a chapa vedada e perde a peça pequena.
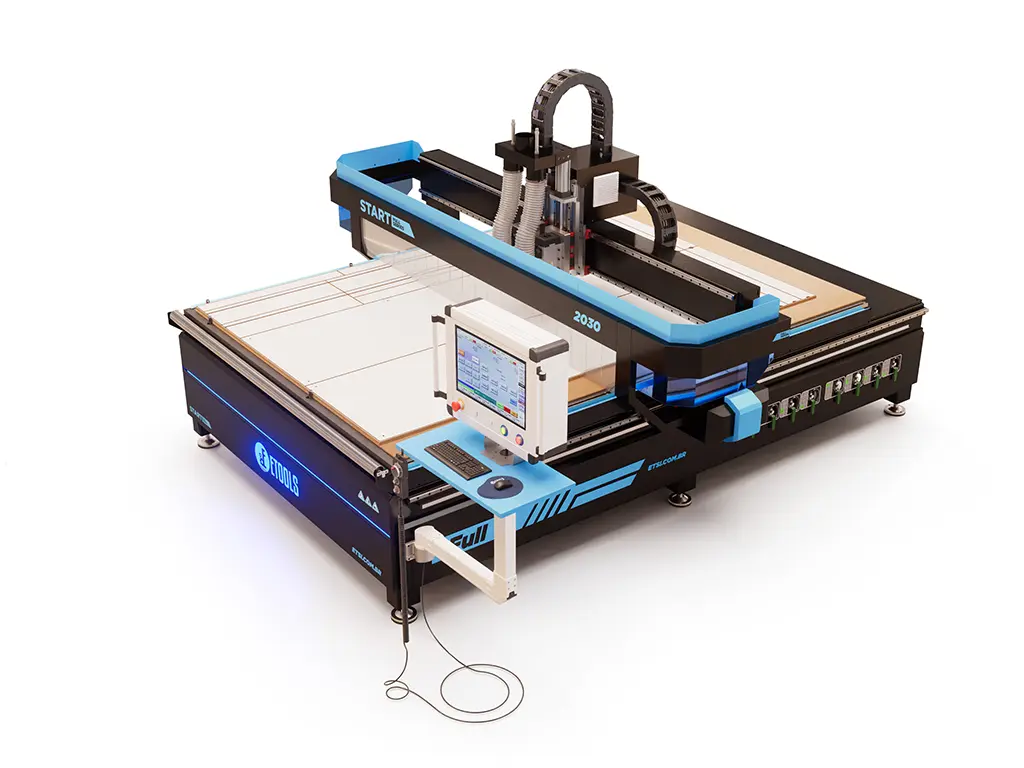
A mesa setorizada existe para essa conta fechar. A mesa é dividida em grupos de vácuo com válvula própria: 8 setores nas linhas Start Full, Start ATC e Max, 9 nas New Pro. Você abre só as válvulas debaixo da chapa. Se a bomba puxa a mesa inteira e a chapa cobre metade, a outra metade é ar entrando, e a força cai justamente onde importa.
Os cinco suspeitos, na ordem em que aparecem
Antes de culpar a bomba, passe por esta lista. Os quatro primeiros itens resolvem a maioria dos casos e custam tempo de operador, não peça.
1. A chapa de sacrifício sulcada. Toda peça cortada de lado a lado deixa uma ranhura nela. Depois de muitas chapas a face fica cheia de sulcos, o vácuo escapa por eles e a mesa perde sucção justo onde deveria segurar. Se ela estiver furada de lado a lado, empenada ou gasta, nenhuma bomba segura a peça: o ar entra por baixo mais rápido do que qualquer bomba puxa.
2. Setores abertos sem chapa em cima. Meia chapa na mesa com todos os setores ligados é sucção jogada fora. Confira as válvulas antes de cada programa que não usa a mesa inteira.
3. Filtro e mangueira da bomba. Pó de MDF entope o filtro de entrada rápido, e o sintoma é idêntico ao de bomba desgastada: ela continua ligada, fazendo barulho, e puxando menos. É o primeiro item da checagem da bomba, não o último.
4. Um setor só que não segura. Se um setor da mesa segura e o vizinho não, a bomba está boa. O problema está naquele setor: canal da quadrícula entupido de pó, borracha de vedação entre setores ressecada, ou a válvula dele. A mesa de fenolite distribui o vácuo por uma quadrícula de canais, e canal entupido derruba o setor inteiro.
5. Palheta gasta. Só depois de tudo isso a bomba entra na lista. A palheta de grafite se desgasta de propósito, porque o grafite lubrifica a si mesmo enquanto raspa o cilindro. O aviso é a perda gradual de força, semanas seguidas, na mesa inteira. A troca é programada e barata perto de uma peça arrancada no meio do ciclo.
A chapa de sacrifício: consumível, não conserto
A chapa de sacrifício é MDF cru de 15 ou 18 mm sobre a mesa. Ela serve porque é porosa: o vácuo atravessa a chapa e chega à peça. MDF BP ou pintado não passa ar e não serve. A fresa entra nela alguns décimos no corte passante, e é isso que a gasta.
A rotina tem três partes:
Aplainar. Uma fresa de facear de 25 a 60 mm varre a sacrifício inteira em passadas sobrepostas, tirando de 0,5 a 1 mm, e devolve a face plana e nova. É um programa guardado no comando, rodado quando aparecem sulcos ou quando a profundidade do corte passante começa a variar entre pontos da mesa. Use passada lateral de 50 a 60% do diâmetro da fresa: acima de 70% ficam cristas finas entre as passadas, e o vácuo escapa por baixo delas.
Trocar. A cada aplainamento a sacrifício afina. Com uns 8 mm ela deixa de vedar e vai para o lixo. A chapa nova é aplainada uma vez antes de usar, porque nem o MDF cru sai plano de fábrica.
Selar as bordas. Cola ou fita nas laterais da sacrifício evitam que o vácuo escape pelo lado.
Um cuidado: a profundidade do corte passante conta a partir da sacrifício, com alguns décimos de segurança sobre a mesa. Uma passada funda demais chega na fenolite, e esse reparo é caro.
As válvulas dos 8 setores de vácuo ficam na lateral da mesa: cada uma liga ou isola uma área.
Quando o vácuo não é a resposta
Existe peça que nenhuma mesa segura pelo vácuo: a de 80 x 80 mm, a que fica dentro do vazado de outra peça, o material que não veda. Para elas a solução está no programa, não na bomba.
Ordem de corte. O otimizador corta a peça pequena por último, com a chapa inteira ainda vedando a mesa. É a regra mais simples e a mais esquecida.
Casca fina. O programa deixa uns 0,3 mm no fundo de todos os contornos, e uma passada final tira tudo de uma vez, com a chapa ainda inteira segurando.
Tabs. Pontes de uns 6 x 1,5 mm que o CAM deixa no contorno para a peça continuar presa à chapa. Saem depois com formão ou lixa. Em router de marcenaria com mesa setorizada elas quase não aparecem, mas resolvem a peça dentro de peça e o material que empena.
Grampo no Slot-T. Para peça alta, madeira maciça e o que já está usinado por baixo, a fixação mecânica nas canaletas da mesa continua sendo a certa.
A fresa também conta: a up-cut puxa a peça para cima com a mesma força com que tira o cavaco. Em nesting de MDF revestido a regra é a fresa de compressão, que só usa a hélice positiva na ponta. O artigo sobre fresas para router CNC entra nesse detalhe.
O que muda entre as bombas
As linhas Start ATC 10 e Max usam bomba de palheta de grafite de 5,5 kW, com 300 m³/h e 80 kPa. A Start Full usa duas bombas de duplo estágio de 7,5 kW. As linhas New Pro 12 e New Pro 16 sobem para a bomba Becker, alemã, escolhida para puxar vácuo o turno inteiro, todo dia: a bomba de uso intermitente esquenta, perde vazão ao longo do dia e a palheta gasta rápido, e a diferença aparece no fim da tarde, quando a peça pequena começa a soltar e ninguém entende por quê.
Mas bomba boa não conserta mesa mal vedada. Facear a sacrifício e conferir a vedação resolve a maioria dos casos antes de qualquer conversa sobre bomba.
Rotina que evita o problema
Todo dia: olhar o filtro da bomba; conferir os setores ligados a cada programa; aspirar a mesa na troca de chapa.
Toda semana: olhar a sacrifício contra a luz para ver sulcos; aplainar quando precisar.
Na troca da sacrifício: aspirar a quadrícula da mesa e conferir a borracha de vedação entre setores.
Programada: troca da palheta, pelo aviso da perda gradual de força.
Todas as routers e centros de usinagem da Etools têm mesa setorizada com válvula por setor, fixação em Slot-T e sacrifício em MDF cru instalada na entrega. A diferença está na bomba e no número de setores, e ela importa quando a máquina roda o dia inteiro: Start Full, Start ATC 10 e Max com 8 setores; New Pro 12 e New Pro 16 com 9 setores e bomba Becker. A Linha Nesting usa a mesma lógica com a chapa entrando e saindo sozinha.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Quase nunca. Peça soltando é fixação: chapa de sacrifício sulcada, setor de vácuo aberto sem chapa em cima, filtro da bomba entupido ou peça menor que a área que o vácuo consegue segurar. Fresa nova e avanço menor não resolvem. Confira a sacrifício e os setores primeiro; depois a ordem de corte, que deixa a peça pequena por último.
Quando aparecem sulcos ou quando a profundidade do corte passante começa a variar entre pontos da mesa. Cada aplainamento tira de 0,5 a 1 mm com passada lateral de 50 a 60% do diâmetro da fresa de facear. Com uns 8 mm de espessura a sacrifício deixa de vedar e é trocada; a nova é aplainada uma vez antes de usar.
Não. O vácuo precisa atravessar a sacrifício para chegar à peça, e o MDF revestido ou pintado não passa ar. A sacrifício é MDF cru de 15 ou 18 mm; o de baixa densidade passa ar melhor ainda.
Olhe o filtro de entrada primeiro: entupido, ele imita bomba desgastada. Se um setor só não segura, o problema é o canal ou a vedação daquele setor, não a bomba. Bomba com palheta gasta perde força devagar, semanas seguidas, na mesa inteira, e a troca da palheta é programada.
O vácuo em kPa é a força que segura a peça parada; a vazão em m³/h é a rapidez com que a bomba repõe o ar que vaza. Em marcenaria a vazão costuma pesar mais, porque MDF cru é poroso e vaza o tempo todo, e cada peça que solta abre mais um caminho de ar.
Em router de marcenaria com mesa setorizada, quase nunca. A ordem de corte com a peça pequena por último e a casca fina de uns 0,3 mm resolvem com o vácuo ainda segurando. As tabs continuam úteis para peça dentro do vazado de outra peça, material que empena e chapas finas de acrílico e ACM.