Infraestrutura para instalar uma router CNC na marcenaria: energia, ar, exaustão e piso
A máquina chega de caminhão, mas quem decide se ela corta na segunda-feira é o que já está pronto no galpão: rede trifásica com aterramento, ar comprimido seco, exaustão dimensionada e piso que aguenta duas toneladas. Este é o checklist, na ordem em que costuma dar problema.
Por Diego · 17 de setembro de 2026 · 9 min de leitura
A instalação começa antes de a máquina embarcar
Quem compra a primeira router CNC costuma pensar na máquina e deixar o galpão para depois. Só que a máquina é a parte que chega pronta. O que atrasa a primeira chapa é o que fica com a fábrica: o ponto de energia no lugar certo, o ar que chega seco, o duto de exaustão com o diâmetro certo, o piso que não cede.
Nenhum desses itens é caro perto da máquina. Todos eles são lentos quando ficam para a última hora, porque dependem de eletricista, de compressor comprado, de obra no piso. Por isso a Etools faz um estudo de infraestrutura com a planta da fábrica antes de a máquina embarcar, e confere tudo na instalação antes de energizar. Este artigo é a lista do que esse estudo cobre, para você chegar nele com as respostas.
Energia: trifásica, circuito próprio e aterramento de verdade
Router CNC de marcenaria é máquina trifásica. O que engana é a conta: o spindle de 9 kW parece o consumo da máquina, mas ele não trabalha sozinho. Somam-se os servo motores, a bomba de vácuo de 5,5 a 7,5 kW e o coletor de pó de 5,5 kW, e o conjunto ligado junto chega perto de 20 kW. É para essa soma que o cabo e o disjuntor precisam ser dimensionados, com folga para o pico de partida.
Três regras evitam a maioria dos chamados de instalação nova:
Tensão certa. A rede trifásica é de 220 V entre fases em São Paulo e em boa parte do Sudeste, e de 380 V no Sul, no Nordeste e em várias outras regiões. A máquina vem para uma delas. Se a sua rede é a outra, entra um transformador dimensionado para a potência total, definido no estudo de infraestrutura. E 220 V trifásico não é a tomada de 220 V monofásico da parede: são três fases, não fase e neutro.
Circuito próprio. A router não divide o circuito com máquina de solda nem com compressor, que derrubam a tensão ao partir. Queda de tensão acima de 10% faz o inversor alarmar por subtensão no meio do corte, e a peça se perde.
Aterramento com haste e cabo medido. O comando CNC, o inversor e os drivers dos servos são eletrônica sensível. Aterramento improvisado é a causa mais comum de queima de inversor, e antes de queimar ele vira alarme intermitente que ninguém acha.
O quadro da máquina já vem com disjuntor geral, DR e a identificação que a NR-12 exige. O que fica com a fábrica é a chegada até ele, no ponto certo do layout.
Ar comprimido: o que a router usa e por que precisa chegar seco
Quase tudo o que na router se move sem ser eixo é pneumático: o esquadro que encosta a chapa na referência, o empurrador que tira as peças da mesa, a troca de ferramenta e o sopro que limpa o cone ISO30 antes de o próximo suporte entrar. Em máquina com magazine, sem ar não há troca de ferramenta, e sem troca não há programa.
O que dimensiona o compressor não é a pressão, que qualquer compressor de oficina atinge, e sim a vazão e o regime. Um compressor de pistão de 10 pés, na faixa de 280 litros por minuto, com reservatório de 200 litros absorvendo os picos, segura uma router sozinha. A fábrica que já tem coladeira e centro de furação ligados na mesma rede passa para pistão grande ou compressor de parafuso. Compressor no limite fica em regime quase contínuo, esquenta e falha antes da hora.
O item que mais falta na instalação nova é o secador. Comprimir ar concentra a umidade que estava nele, e no clima brasileiro um compressor tira litros de água por dia do ar do galpão. Parte fica no reservatório e sai pelo dreno. O resto segue pela linha como vapor e condensa onde o ar esfria: dentro da válvula, no cilindro do esquadro, no mecanismo da troca de ferramenta. O resultado aparece em meses, como cilindro travando e válvula oxidada. Drenar o tanque todo dia não resolve, porque o vapor condensa depois do tanque.
A instalação certa, na ordem: compressor, reservatório com dreno automático, secador por refrigeração, filtro de partículas e filtro coalescente para o óleo, e depois a rede, com inclinação, dreno nos pontos baixos e um filtro regulador na entrada da máquina.
Exaustão: o coletor de pó é parte da máquina
O coletor de pó não é acessório. Sem sucção, o cavaco fica no corte: a fresa corta o mesmo material duas vezes, esquenta, queima a borda do MDF e perde o fio na metade do tempo. O pó abrasivo entra em guia linear, cremalheira e patim, e é a causa mais comum de perda de precisão em máquina de dois ou três anos. E o pó fino de MDF é o que fica suspenso no ar e no pulmão de quem está do lado.
As routers Etools vêm com coletor de 5,5 kW, com saco duplo. O que fica com a fábrica é o caminho do ar até ele: o coletor precisa de lugar para ficar, e a tubulação entre a coifa do spindle e o coletor precisa de diâmetro e vazão calculados, não improvisados. O sintoma de duto subdimensionado é sempre o mesmo: cavaco acumulando na curva do tubo em vez de chegar ao coletor. Curva fechada, tubo mais fino que o bocal e mangueira longa demais são os três erros típicos.
Se o coletor vai ficar fora do galpão, o duto cresce e a conta de vazão precisa ser refeita. Se vai ficar dentro, reserve a área dele no layout desde o início.
Piso, espaço e o caminho da chapa
Uma router de chapa inteira pesa de 1.800 a mais de 2.000 kg, concentrados nos pés. O piso precisa aguentar sem ceder, porque piso que acomoda ao longo dos meses tira o esquadro da máquina, e você descobre no armário que não fecha. Piso industrial nivelado resolve; contrapiso fino sobre aterro, não.
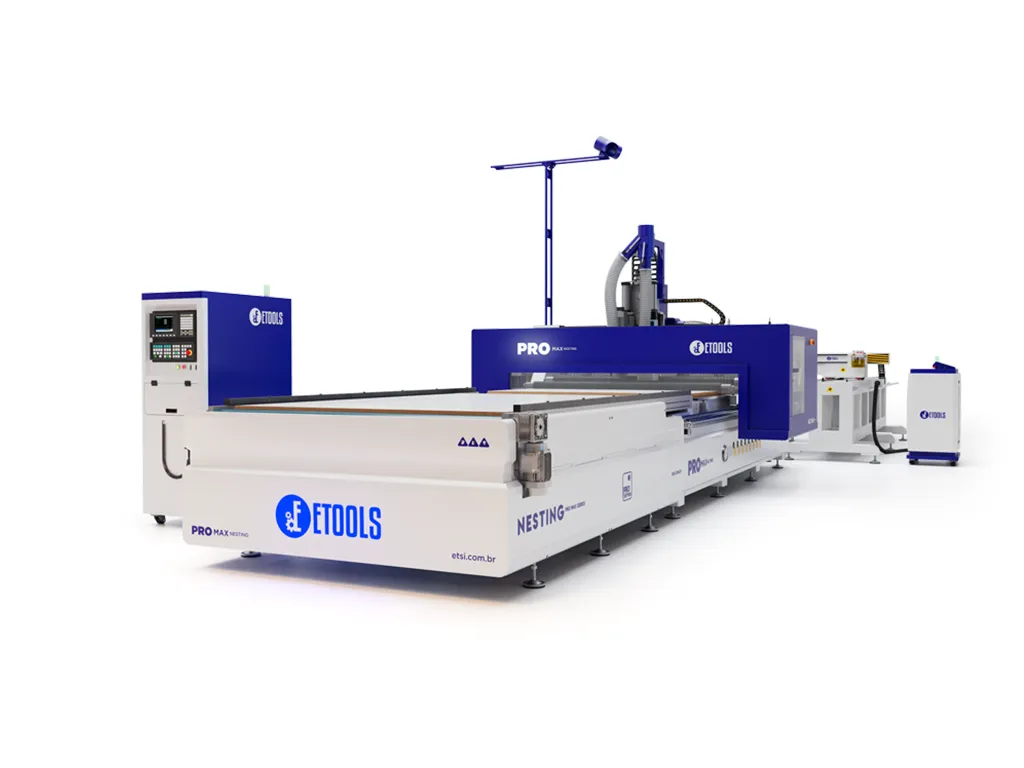
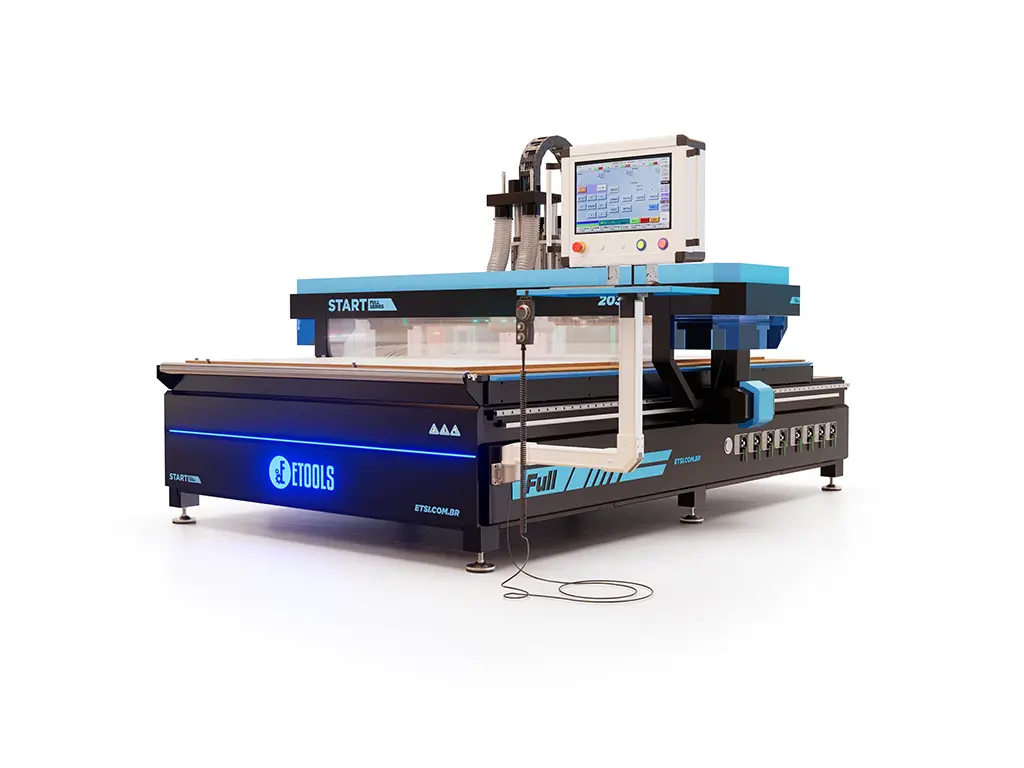
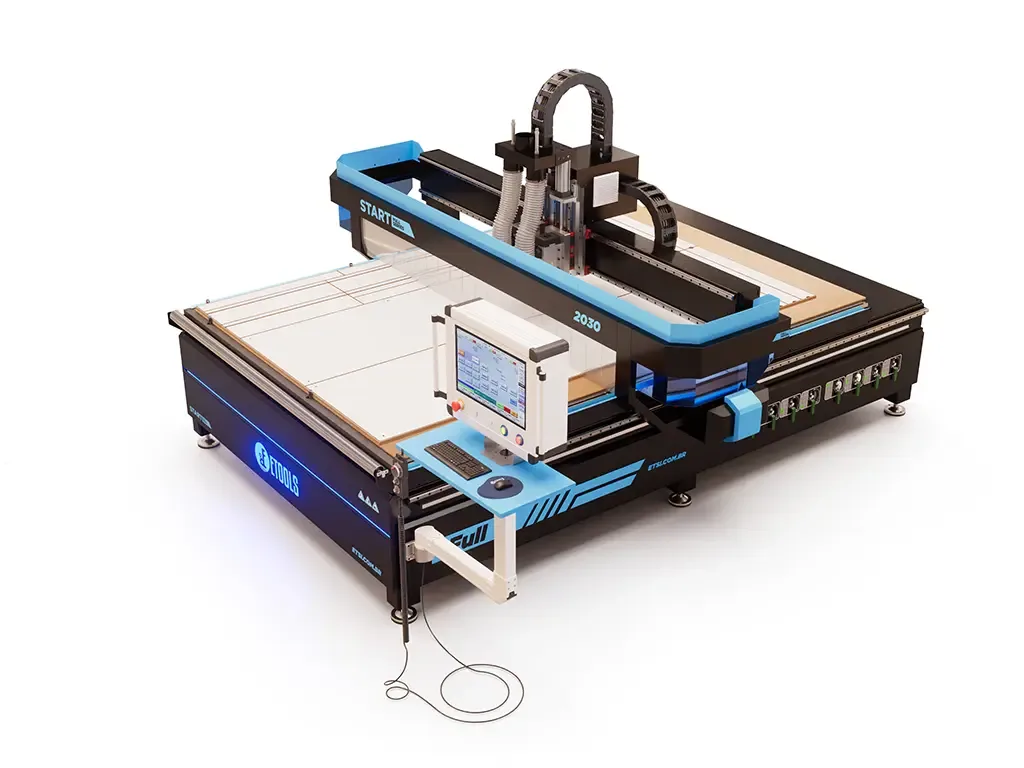
O espaço não é só a máquina. A Start Full 2030 tem mesa de 1840 x 2750 mm, e a New Pro 12 tem 1900 x 2900 mm, mas em volta delas ficam a bomba de vácuo, o coletor de pó, o gabinete do comando e o operador. E a chapa precisa entrar e sair: a pilha de MDF na entrada, a mesa ou o carrinho de peças cortadas na saída, e um corredor que uma chapa de 2750 mm atravessa sem esbarrar em nada. Nos modelos com esteira de descarga, como a New Pro 12 U, a área da esteira entra no desenho. Nas células com lift, como a Linha Nesting, entra também a pilha de chapas do lift.
A bomba de vácuo é a fonte de ruído mais constante da célula, mais que a máquina cortando. Ela fica longe do operador ou dentro de uma caixa acústica, e o lugar dela precisa estar no layout.
Numa célula com lift e esteira, o layout inclui a pilha de chapas na entrada e a área da esteira na saída, além da própria máquina.
Painel elétrico no calor e no pó do galpão
Marcenaria é o pior cenário para painel elétrico: calor de galpão sem forro somado a pó fino em suspensão. Inversor e servo driver trabalham até uma temperatura de projeto. Acima dela eles não queimam na hora: primeiro reduzem a corrente sozinhos, o que aparece como perda de força no corte, depois alarmam sem motivo aparente, e ao longo dos meses os capacitores envelhecem no dobro da velocidade. É a máquina que "fica esquisita depois do almoço".
O reflexo em dia quente é abrir a porta do painel. É o pior remédio: baixa a temperatura por meia hora e deposita pó condutivo em cima da eletrônica. Painel de máquina fica fechado. Se o galpão é quente, a solução é o ar condicionado de painel, que resfria em circuito fechado, com o pó do lado de fora. Vale prever isso no estudo se a máquina vai rodar dois turnos, se o painel pega sol ou se a região é quente.
Rede, computador e quem vai operar
Três itens que não são de obra e também atrasam:
O programa precisa chegar à máquina. Um ponto de rede até o comando, ou um computador ao lado dele, evita o pen drive indo e voltando entre o escritório e o chão de fábrica.
O software precisa estar licenciado nos módulos certos. O Promob Plus sozinho gera lista de peças e desenho; o programa da máquina depende do Builder, do Cut Pro e do plugin de máquina. Quem descobre isso na instalação perde dias. O artigo do Promob ao G-code explica a cadeia inteira.
O operador precisa existir antes da máquina. A Etools treina a equipe na instalação, mas a pessoa tem que estar definida e disponível naqueles dias, e não ser escolhida com a máquina já no chão. O artigo sobre o primeiro mês do operador diz o que ele vai aprender.
O checklist numa página
Rede trifásica na tensão da ficha, cabo e disjuntor para a potência somada, circuito próprio.
Aterramento com haste e cabo medido.
Compressor com vazão de sobra, reservatório com dreno automático, secador e filtros.
Lugar do coletor de pó e duto com diâmetro e vazão calculados.
Piso nivelado que aguente o peso nos pés da máquina.
Layout com a máquina, a bomba, o coletor, o comando, a pilha de chapas e a saída das peças.
Painel protegido do calor: ventilação filtrada ou ar condicionado de painel.
Ponto de rede ou computador ao lado do comando, software licenciado nos módulos certos.
Operador definido, com os dias do treinamento reservados.
Qual máquina Etools entra aqui
A lista vale para toda a família, do router de entrada à célula de nesting. O que muda é o tamanho de cada item: a Linha Start Full usa duas bombas de 7,5 kW e o coletor de 5,5 kW; a Start ATC 10 e a Linha Max acrescentam o ar da troca de ferramenta; as linhas New Pro 12 e New Pro 16 trazem esteira e bomba Becker; e a Linha Nesting soma lift, esteira e etiquetadora ao layout. Em todos os casos o estudo de infraestrutura sai antes da máquina, com a planta da sua fábrica.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Não. Router CNC de marcenaria é trifásica, em 220 V ou 380 V entre fases, conforme a região. A tomada de 220 V monofásico é uma fase e neutro; a máquina precisa das três fases. Se a rede da fábrica é de outra tensão, entra um transformador dimensionado para a potência total, definido no estudo de infraestrutura.
Precisa. O esquadro pneumático que encosta a chapa e o empurrador que tira as peças da mesa usam ar comprimido mesmo nas máquinas sem magazine. O consumo é menor que numa máquina com ATC, mas o ar precisa chegar seco do mesmo jeito.
É o item que mais falta na instalação nova. Sem ele a umidade que o compressor concentra segue pela linha como vapor e condensa dentro da válvula, do cilindro do esquadro e do mecanismo de troca de ferramenta. Drenar o reservatório todo dia não substitui o secador, porque o vapor condensa depois do tanque.
Mais que a mesa. Em volta ficam a bomba de vácuo, o coletor de pó, o gabinete do comando e o operador, mais a pilha de chapas na entrada, a saída das peças e um corredor por onde uma chapa de 2750 mm passa. Nos modelos com esteira ou lift, a área deles entra no desenho. A Etools fecha o layout com a planta da sua fábrica antes da entrega.
Nas routers Etools vem: coletor de 5,5 kW com saco duplo. O que fica com a instalação é o lugar dele e a tubulação até a coifa do spindle, com diâmetro e vazão calculados. Cavaco acumulando na curva do tubo é o sinal de duto subdimensionado.
O piso precisa ser nivelado e aguentar de 1.800 a mais de 2.000 kg concentrados nos pés da máquina. Piso industrial resolve; contrapiso fino sobre aterro cede com os meses e tira o esquadro da máquina, e você descobre no armário que não fecha.