As usinagens do perfil de alumínio: dreno, fechadura, cremona, roldana, encaixe de canto e rosca
Cada furo do perfil existe por um motivo, e cada um cobra quando sai errado: o dreno fora de posição vaza na primeira chuva, o recorte de fechadura fora de medida pede lima, a rosca espanada solta a ferragem. Operação por operação, o que ela faz na janela, o que a estraga e como sai da Alume Pro 8X.
Por Diego · 27 de setembro de 2026 · 7 min de leitura · revisado em 25 de setembro de 2026
Cada furo tem um motivo
O perfil de alumínio chega à fábrica extrudado, anodizado ou pintado, em barra de 6 m. Entre a serra e a montagem ele recebe uma dezena de usinagens, e nenhuma delas é decoração: cada uma segura uma ferragem, escoa água, encaixa um perfil no outro ou identifica a peça. Quando uma sai fora de posição, o problema aparece em outro lugar e em outro tempo: na bancada, na instalação ou na primeira chuva.
Este artigo percorre as usinagens do perfil na ordem em que elas aparecem na janela, dizendo o que cada uma faz, o que a estraga e como ela sai da Alume Pro 8X, cujo catálogo de operações é exatamente esta lista: furo redondo, furo de fenda, furo de fechadura, furo perfilado, fresagem de topo, chanfro, gravação plana e rosqueamento.
O rasgo de dreno: a usinagem que some quando a produção aperta
Nenhuma janela é vedada como um aquário. A chuva com vento passa pela escova da janela de correr e cai no trilho inferior; na janela de abrir, passa pela primeira borracha e cai no canal do marco. O projeto do perfil conta com isso: o trilho tem altura para segurar uma lâmina de água, e o dreno a leva para fora. São pelo menos dois rasgos por peça, um na parede de dentro do trilho e outro na parede de fora, desencontrados, para o vento não ter caminho reto. A câmara entre eles fica na mesma pressão do vento na fachada, e é por isso que o dreno funciona mesmo com rajada.
É a usinagem que some quando a produção aperta, porque não segura ferragem, ninguém vê na montagem e a falta só aparece na primeira chuva ou no ensaio da NBR 10821. Quantidade, tamanho e posição vêm do catálogo do sistemista para cada tipologia e largura de vão. Na copiadora ou na furadeira, depende de o operador lembrar e medir. No centro de usinagem, o rasgo faz parte do programa da tipologia: na Alume Pro 8X, furo de fenda e furo perfilado estão na lista, e o cabeçote que gira de -90° a +90° faz o rasgo de dentro e o de fora sem soltar a barra. Rebarba conta: rasgo com rebarba para dentro segura sujeira e entope em meses, e fresa afiada com lubrificação em dia é o que deixa a borda limpa.
O recorte de fechadura e de cremona
A fechadura da porta e a cremona da janela de abrir entram num recorte que não é redondo: um retângulo com cantos, ou um contorno perfilado, na lateral do perfil, mais o furo do puxador ou da maçaneta na face. Os dois precisam bater. Na fresadora copiadora o recorte sai de um molde, e a barra é reencostada para a outra face; o recorte da lateral e o furo da face saem de referências diferentes, e quando não batem a lingueta não entra reta e alguém passa a lima.
Na Alume Pro 8X o recorte é fresado interpolando com a fresa no contorno programado, e o furo do puxador sai do mesmo zero, com a barra presa uma vez. A ferragem entra sem lima. O spindle de 9 kW é o que fresa o recorte no alumínio sem forçar, e a fresa é a de alumínio: um ou dois cortes, canal polido, gume afiado, para o cavaco sair inteiro antes de soldar no gume.
Furo de roldana, de fixação e de fenda
O furo redondo é o mais comum: a roldana da folha de correr, o parafuso do fecho, a fixação do marco no contramarco. O furo de fenda, alongado, existe para o ajuste: a ferragem que precisa andar alguns milímetros na regulagem, o parafuso que compensa a dilatação. Os dois saem da broca ou da fresa no ponto que o programa marca, sem trena e sem risco de lápis.
O que os estraga é a soma: a roldana meio milímetro para um lado e o fecho meio milímetro para o outro dão um milímetro de desalinhamento, e a folha não corre reta. É o erro que o programa elimina porque a posição é a mesma em todas as barras do lote.
A fresagem de topo e o encaixe de canto
Na ponta da barra, o perfil recebe o recorte que faz um entrar no outro: o rasgo da cantoneira que entra nas câmaras e é prensada, o furo do parafuso da esquadria de topo, o encaixe da travessa no montante. É a fresagem de topo, e é o que decide se o canto fecha sem folga na montagem. O corte a 45° da serra e o encaixe de canto trabalham juntos: corte bom com cantoneira errada abre, cantoneira boa com corte errado abre também. O verbete sobre corte em esquadria mostra como a fresta no canto denuncia qual dos dois falhou.
Chanfro, rosca e gravação
Três usinagens que a bancada costuma fazer na mão, e que a máquina faz na mesma passagem. O chanfro quebra a aresta viva do corte, que corta a mão de quem monta e de quem instala. A rosca é aberta direto no perfil, para o parafuso da ferragem entrar sem bucha nem rebite: uma operação a menos, e uma fixação que não solta. E a gravação plana marca na superfície a identificação da peça ou do lote, o que resolve a obra com centenas de barras parecidas, em que o montador precisa saber de qual janela é cada montante.
O material manda na ferramenta
Tudo isso é feito em liga 6063, o alumínio de quase todo perfil de esquadria, em têmpera T5 ou T6. Alumínio não é duro; é grudento. O cavaco quente solda no gume da fresa, forma uma crosta que para de cortar, e a fresa passa a esfregar e quebra. Por isso a fresa é de um ou dois cortes, polida, afiada, e a lubrificação é obrigatória: na Alume Pro 8X ela é automática, com separação de óleo, para o cavaco sair limpo e a mesa não virar poça.
A têmpera aparece no cavaco. Perfil bem envelhecido solta cavaco curto e limpo; perfil mole empasta na fresa, deixa rebarba no furo, espana a rosca e amassa na morsa. Se um lote começa a empastar com a mesma fresa, a mesma rotação e a mesma lubrificação do lote anterior, confira o certificado e meça a dureza antes de mexer na máquina. Perfil fora de têmpera se devolve, não se compensa na regulagem.
O acabamento também manda. Anodizado e pintado a pó chegam prontos e não têm retoque: marca de morsa, risco de cavaco e arrastão ficam para sempre. A morsa pneumática com calço no formato do perfil, mordente limpo e cavaco contido são o que protege a face. O corte e o furo expõem alumínio cru na borda, e isso é normal: a borda usinada fica escondida no encaixe.
Uma barra, três faces, uma fixação
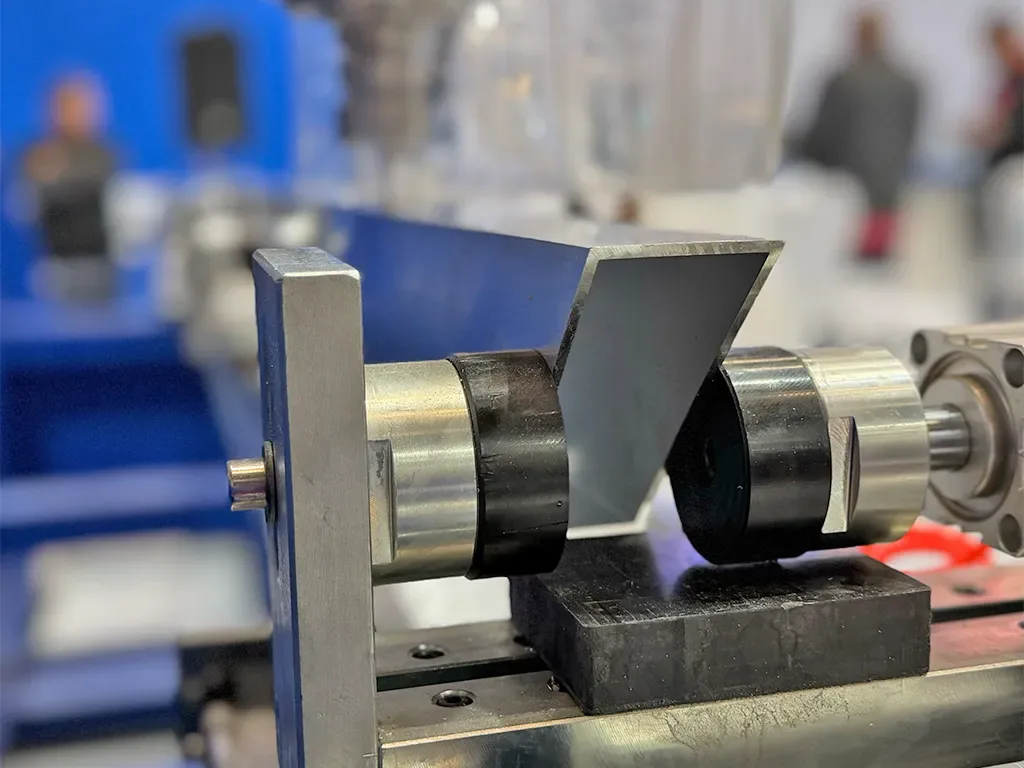
O que liga todas essas usinagens é a referência. O dreno no trilho, a fechadura na lateral, o puxador na face, a roldana embaixo: cada uma numa face diferente do mesmo perfil, e todas precisam conversar entre si. Cada vez que a barra é solta, girada e reapertada entra um desvio. Na Alume Pro 8X a barra é presa uma vez, no começo do ciclo, e o cabeçote gira de -90° a +90° para alcançar a face de cima e as duas laterais. As oito ferramentas do magazine cobrem a lista inteira, broca, fresa de rasgo, fresa de recorte, fresa de topo, chanfro e macho, sem parar para trocar. É assim que o furo da lateral e o furo da face saem do mesmo zero, e a ferragem alinha.
Qual máquina Etools entra aqui
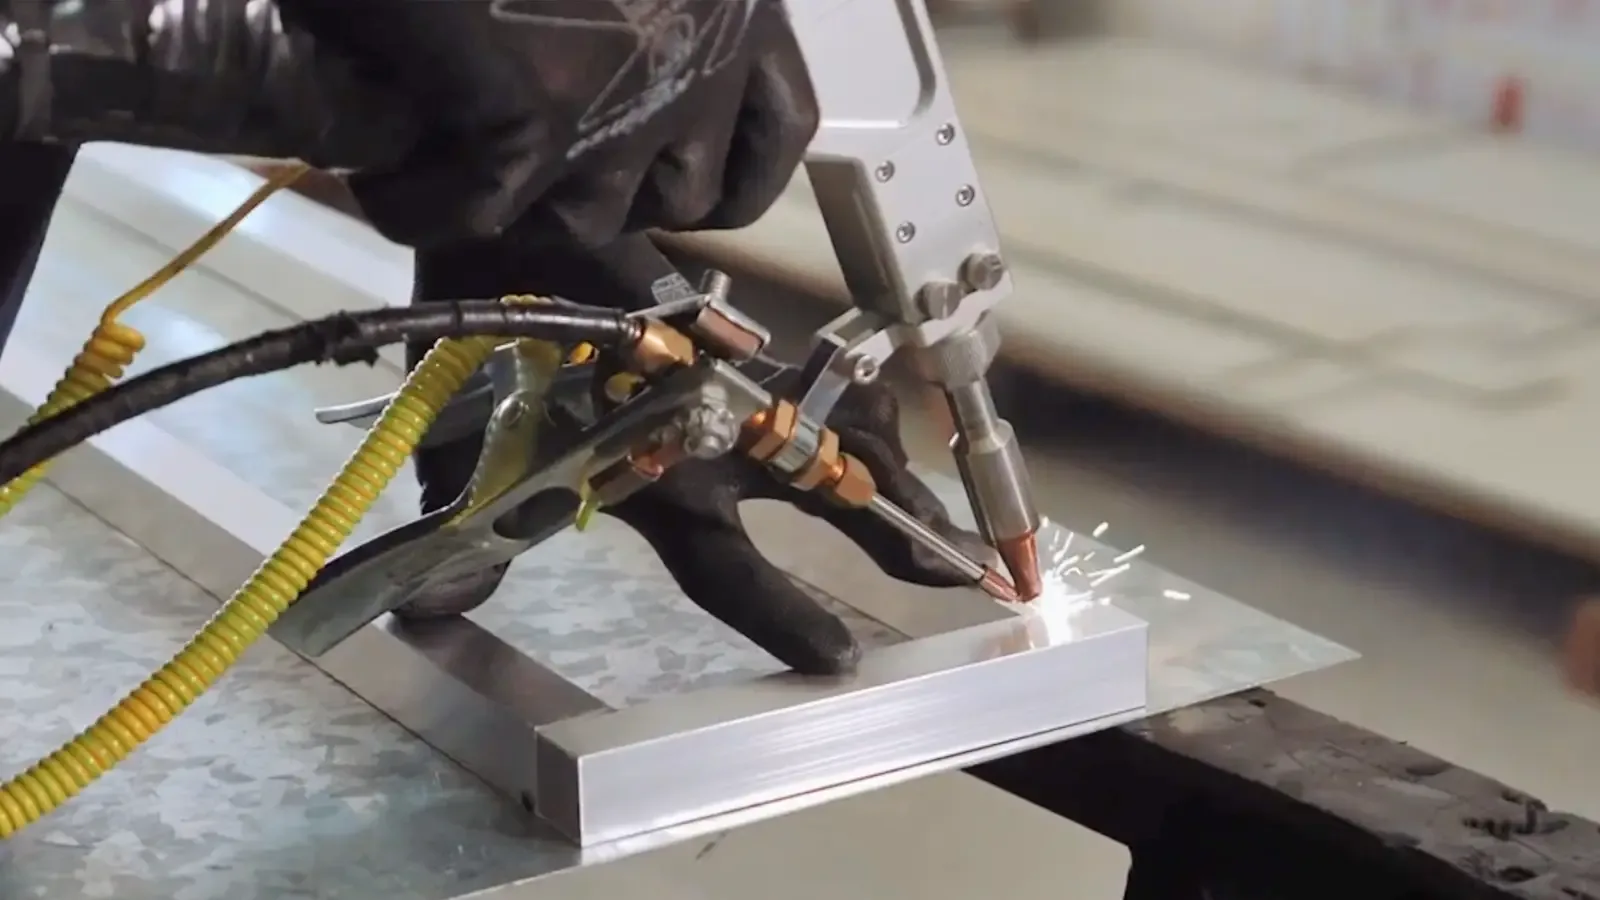
A Alume Pro 8X faz todas as usinagens deste artigo em barra de até 3 m e seção de até 200 x 200 mm, em alumínio, PVC e perfis compostos, com spindle de 9 kW, oito ferramentas, cabeçote de -90° a +90° e lubrificação automática. A barra chega a ela cortada pela Alume Cut 550, a 45° ou 90°, com ±0,20 mm de repetição. E onde a esquadria é soldada, portão, guarda-corpo, quadro tubular, a Solda a Laser SFE fecha o canto com pouco calor na peça. Traga os perfis das suas tipologias e a Etools mostra cada usinagem saindo na demonstração.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Para a água que entra pela escova ou pela borracha voltar para fora em vez de subir no trilho e transbordar para dentro. São pelo menos dois rasgos por peça, um na parede de dentro do trilho e outro na de fora, desencontrados, com uma câmara de descompressão entre eles. Quantidade, tamanho e posição vêm do catálogo do sistemista por tipologia, e a falta só aparece na primeira chuva.
Porque saíram de referências diferentes: na copiadora a barra é reencostada para cada face, e cada reencosto é um zero novo. No centro de usinagem a barra é presa uma vez e o cabeçote gira de -90° a +90° para alcançar a lateral e a face, então o recorte e o furo saem do mesmo zero e a lingueta entra reta, sem lima.
Sim, o rosqueamento está na lista de operações. A rosca é aberta direto no alumínio, para o parafuso da ferragem entrar sem bucha nem rebite. É uma operação a menos na bancada e uma fixação que não solta. Rosca que espana com a máquina regulada costuma ser perfil fora de têmpera: confira o certificado do lote e meça a dureza.
Fresa de metal duro de um ou dois cortes, com canal largo e polido e gume afiado, feita para alumínio, com lubrificação. O alumínio gruda no gume se o cavaco não sai rápido, e a fresa de madeira de dois ou três cortes empasta em segundos. Na Alume Pro 8X a lubrificação é automática com separação de óleo, e as oito posições do magazine levam broca, fresa de rasgo, fresa de recorte, fresa de topo, chanfro e macho.
Não deve. Anodizado e pintado não têm retoque, então a fixação é por morsa pneumática com calço no formato do perfil e mordente limpo, com pressão regulada para não amassar a parede fina, e o cavaco é contido pela lubrificação e pela limpeza. A borda do corte e do furo fica com alumínio cru exposto, o que é normal: ela fica escondida no encaixe.
Quase sempre a têmpera do lote. Perfil de 6063 que saiu da extrusora sem o envelhecimento completo chega mole: empasta na fresa, deixa rebarba no furo, espana a rosca e amassa na morsa. Antes de mexer na máquina, confira o certificado do lote e meça a dureza com o alicate Webster na barra. Perfil fora de têmpera se devolve.