
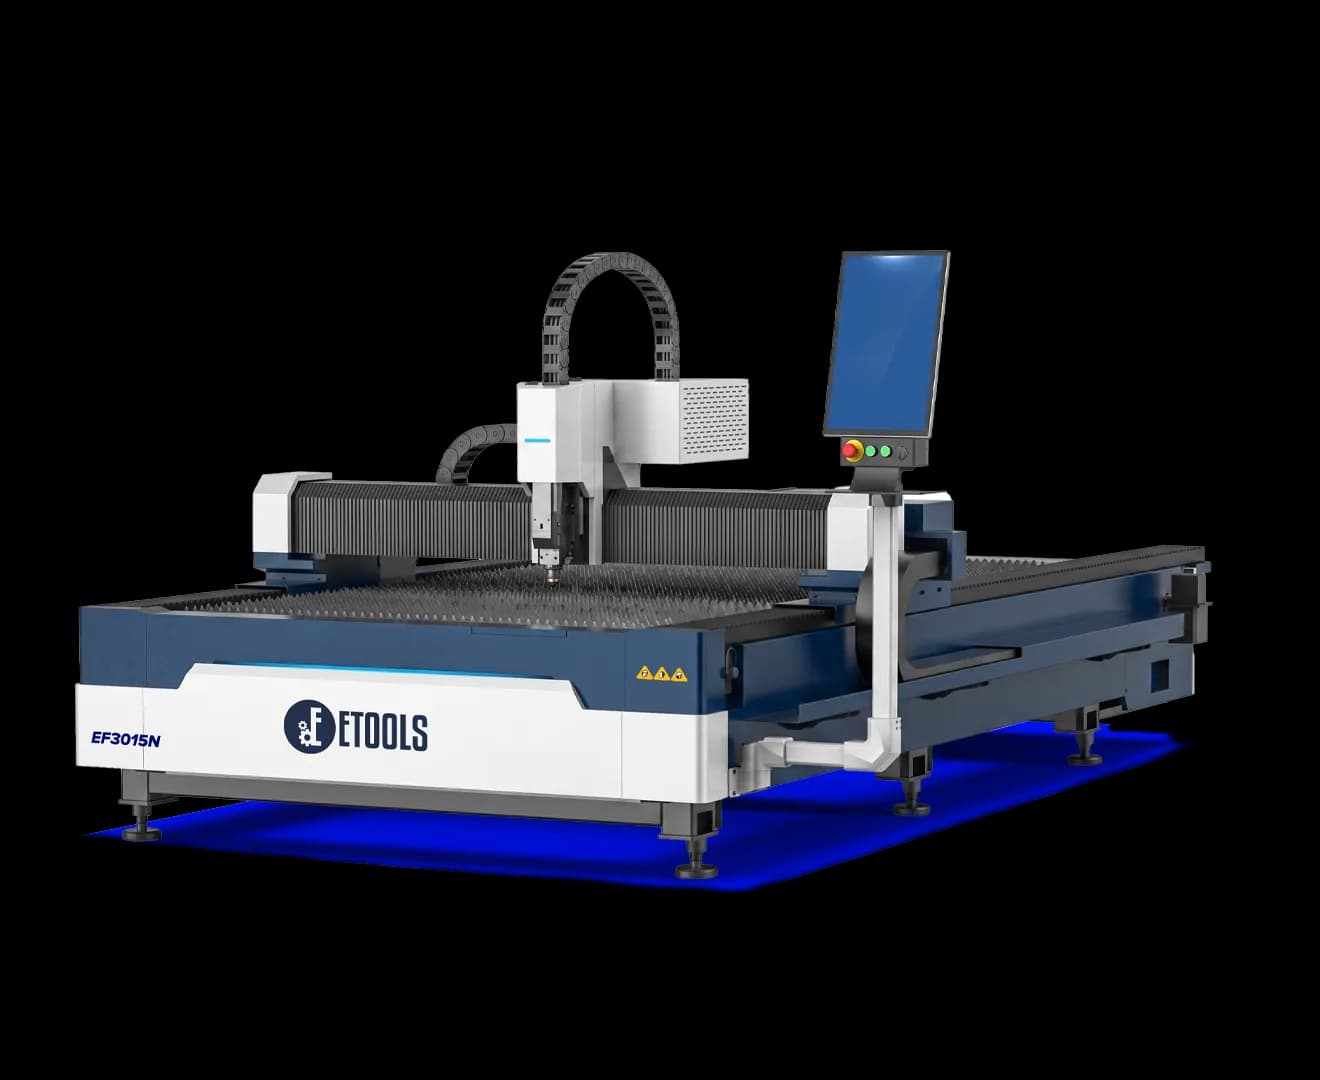
Fiber EF 3015N
A Fiber EF 3015N é a máquina de corte a laser fiber da Etools para quem corta chapa metálica e hoje manda cortar fora, ou corta em plasma e guilhotina. A mesa é de 3000 x 1500 mm — a chapa inteira, do jeito que chega do distribuidor, sem cortar antes para caber — com fonte fiber de 3 kW (MAX ou Raycus), cabeçote de corte Raytools e comando Cypcut.
O que ela corta: aço carbono, inox, alumínio, galvanizado, latão e cobre. Até que espessura depende do material e do gás que assiste o corte. Com oxigênio a reação ajuda a queimar e o aço carbono vai mais fundo; com nitrogênio não há queima e a borda sai limpa, sem oxidar — é o que o inox e o alumínio pedem. A tabela de corte da fonte de 3 kW — velocidade por material, espessura e gás — está logo abaixo da ficha técnica.
Guias lineares e cremalheira levam o cabeçote a 100 m/min de deslocamento, com aceleração de 1,0 G. É a aceleração que conta na chapa cheia de furo pequeno, onde a máquina vive freando e voltando a acelerar entre um furo e outro. O posicionamento fica em ±0,05 mm e, ao voltar ao mesmo ponto, a diferença é de ±0,02 mm: a peça 500 sai igual à primeira, e o furo que vai receber parafuso cai onde o desenho manda.
O comando Cypcut é o software de corte a laser mais difundido do mercado: importa o DXF, encaixa as peças na chapa (nesting) para sobrar menos retalho, guarda a regulagem de corte por material e espessura e comanda o cabeçote. Quem já operou fiber conhece essa tela. E quem está começando escolhe o material e a espessura na lista e sai cortando, em vez de descobrir a regulagem no teste e erro.
A fonte fiber não tem espelho nem tubo para dar manutenção, como o laser CO2, e o feixe dela o metal absorve muito melhor: corta mais rápido, gasta menos energia e encara metal que reflete — alumínio, latão e cobre —, que no CO2 é arriscado. O chiller segura a temperatura da fonte e do cabeçote no turno inteiro, para a potência não cair com a máquina quente.
É uma máquina de mesa aberta, com 1830 kg e 4360 x 2760 x 1800 mm: ocupa cerca de 4,4 x 2,8 m de chão, mais o espaço para carregar a chapa. Liga em 380 V. Para a fábrica, é o passo de internalizar o corte que hoje é terceirizado: a chapa entra no dia e a peça sai no formato do pedido, sem frete nem fila de fornecedor.
Fiber EF 3015N: 3 kW na chapa de 3 x 1,5 m, com o cabeçote e o comando que o mercado já conhece — a porta de entrada do corte a laser fiber para a metalúrgica, a serralheria e a comunicação visual.
3 kW para a chapa que hoje vai para o plasma — ou para fora
A fonte fiber de 3 kW é o que decide o que a máquina corta e a que velocidade. Ela corta o aço carbono com oxigênio, que ajuda a queimar e vai mais fundo, e o inox e o alumínio com nitrogênio, que não oxida a borda — a peça sai da mesa pronta para a solda e para a pintura, sem esmeril. E encara metal que reflete, como o alumínio, o latão e o cobre, que no CO2 é arriscado.
Não tem espelho para alinhar nem tubo para trocar: a fonte fiber liga e corta, turno após turno, e o chiller segura a temperatura para a potência não cair com a máquina quente. É a diferença para quem vem do plasma ou da guilhotina: o furo pequeno, o recorte miúdo e a borda limpa saem no mesmo passe, sem furadeira nem esmerilhadeira depois.
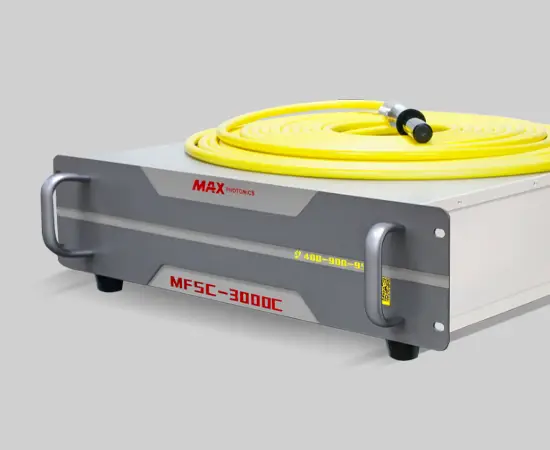
Fonte fiber de 3 kW
MAX ou Raycus, refrigerada a água. Sem espelho nem tubo para dar manutenção.
Aço, inox e alumínio
Mais latão, cobre e galvanizado: o gás muda, a máquina é a mesma.
Borda limpa
Com nitrogênio a borda não oxida e vai direto para a solda e para a pintura.
Furo no mesmo passe
Furo de fixação e recorte pequeno cortados junto com a peça, dentro de ±0,05 mm.
Borda do corte
Fiber EF 3015N: Limpa, sem rebarba: vai para a solda e para a pintura sem esmerilhar.
Plasma / guilhotina: Rebarba e faixa aquecida em volta do corte, para esmerilhar depois.
Precisão
Fiber EF 3015N: ±0,05 mm: o furo cai onde o desenho manda.
Plasma / guilhotina: Tolerância folgada; o furo de fixação costuma ser feito depois, na furadeira.
Furo pequeno e recorte
Fiber EF 3015N: No mesmo passe da peça, com o nesting do Cypcut.
Plasma / guilhotina: O plasma não faz furo pequeno com qualidade; a guilhotina só corta reto.
Metais refletivos
Fiber EF 3015N: Alumínio, latão e cobre entram na rotina, com nitrogênio.
Plasma / guilhotina: Borda ruim no plasma; o laser CO2 não corta com segurança.
Chapa fina
Fiber EF 3015N: Corta em alta velocidade, com 100 m/min de deslocamento entre as peças.
Plasma / guilhotina: Lento no plasma; empena na guilhotina.
| Critério | Fiber EF 3015N | Plasma / guilhotina |
|---|---|---|
| Borda do corte | Limpa, sem rebarba: vai para a solda e para a pintura sem esmerilhar. | Rebarba e faixa aquecida em volta do corte, para esmerilhar depois. |
| Precisão | ±0,05 mm: o furo cai onde o desenho manda. | Tolerância folgada; o furo de fixação costuma ser feito depois, na furadeira. |
| Furo pequeno e recorte | No mesmo passe da peça, com o nesting do Cypcut. | O plasma não faz furo pequeno com qualidade; a guilhotina só corta reto. |
| Metais refletivos | Alumínio, latão e cobre entram na rotina, com nitrogênio. | Borda ruim no plasma; o laser CO2 não corta com segurança. |
| Chapa fina | Corta em alta velocidade, com 100 m/min de deslocamento entre as peças. | Lento no plasma; empena na guilhotina. |
Foco motorizado, lente refrigerada e quatro lentes de proteção
O cabeçote de corte é Raytools, o fabricante de cabeçote que equipa boa parte das fiber do mercado. O foco é motorizado: o colimador ajusta a posição do foco por motor, num curso maior que o do cabeçote comum, e a troca de regulagem entre uma espessura e outra — ou entre o aço carbono e o inox — acontece dentro do programa, sem o operador parar a máquina para girar o anel do foco. Um sensor de altura mantém o bico à distância certa da chapa: se ela está empenada ou ondulada, o cabeçote sobe e desce acompanhando, e o corte não muda de um canto ao outro da mesa.
O que mais mata cabeçote de fiber é calor e sujeira. Contra o calor, a lente colimadora e a lente de foco têm canal de resfriamento próprio, e o bocal recebe um sopro de ar a mais: a máquina corta o turno inteiro sem a lente aquecer e o foco andar. Contra a sujeira, são quatro lentes de proteção no caminho do feixe, o corpo é uma peça só e vedado, e a conexão da fibra — QBH, QD ou G5, conforme a fonte — fecha sem folga. Entra menos respingo e menos poeira, a lente de proteção dura mais entre uma troca e outra, e não há vazamento para corroer a parte de dentro. Quando a lente de proteção marca, o próprio operador troca ali na máquina, sem mandar o cabeçote para a assistência.
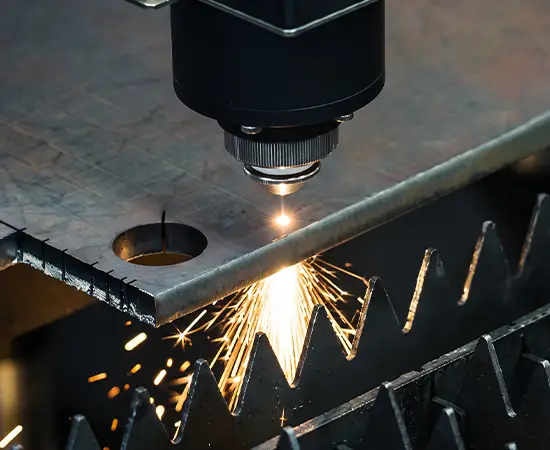
Foco motorizado
Muda de espessura e de material pelo programa, sem parar para regular o foco na mão.
Sensor de altura
O bico acompanha a chapa ondulada e o corte sai igual na mesa inteira.
Lentes refrigeradas
Colimadora e de foco com canal de resfriamento, mais ar no bocal: o foco não anda com a máquina quente.
4 lentes de proteção
Menos respingo chega à óptica cara: a lente dura mais entre as trocas, e a troca é feita pelo operador.
Corpo vedado
Peça única com conexão de fibra QBH, QD ou G5 sem folga: sem poeira dentro nem corrosão por vazamento.
Lente trocada na hora
A lente de proteção sai por encaixe: o operador troca e volta a cortar, sem assistência.
A tela que quem opera fiber já conhece
O comando é o Cypcut, o software de corte a laser mais difundido do mercado. O caminho é curto: você importa o DXF do projeto, o programa encaixa as peças na chapa de 3 x 1,5 m (nesting) para sobrar menos retalho, e o corte sai na ordem que ele calcula. Quem já operou fiber conhece essa tela e não precisa reaprender; quem está começando escolhe o material e a espessura na lista e sai cortando.
A regulagem de corte fica guardada por material e espessura — gás, pressão, velocidade, potência e foco. É essa tabela que comanda o foco motorizado do cabeçote e as válvulas de gás AVENTICS: quando o programa passa do aço carbono para o inox, a máquina troca tudo sozinha. E é pelo Cypcut que o suporte da Etools entra na máquina a distância para ver o que está acontecendo, antes de mandar um técnico.
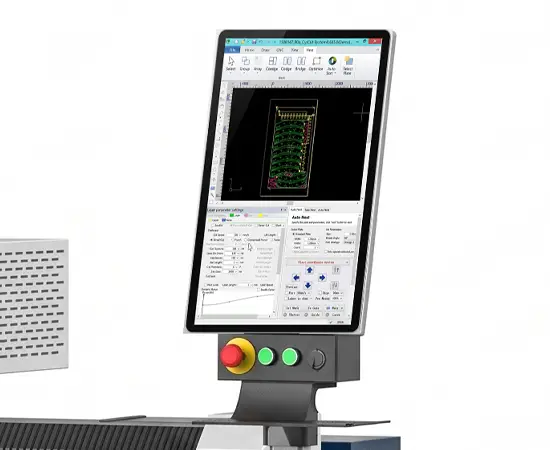
DXF direto
O desenho do projeto entra como está: sem redesenhar, sem converter.
Nesting
As peças encaixadas na chapa inteira: sobra menos retalho por lote.
Regulagem pronta
Gás, pressão, velocidade, potência e foco guardados por material e espessura.
Suporte a distância
A Etools acessa o comando pela internet e resolve boa parte dos chamados sem visita.
Estrutura leve para a chapa fina: até 60% mais rápido, sem esquentar
A estrutura é em alumínio de alta resistência, e o leito — o chassi que sustenta a mesa e o pórtico — é feito de vigas de seção oca, em vez de perfil maciço. O motivo é peso: o alumínio tem cerca de um terço do peso do aço, e uma viga leve o motor arranca e freia com muito menos esforço. Na chapa fina, onde o corte é uma sequência de furo, recorte e arranque, é isso que deixa a máquina até 60% mais rápida do que com a estrutura de aço — e a chapa fina de alumínio, cobre e inox, que pede velocidade para a borda sair limpa, é a que mais ganha.
Leve não quer dizer mole. A seção oca é o que dá rigidez à viga sem o peso do maciço, como um tubo comparado a uma barra: o cabeçote não vibra no arranque e a posição fica dentro dos ±0,05 mm. E o miolo oco corta o caminho do calor: o calor do corte não sobe pela estrutura, o leito não dilata com a máquina quente, e a peça da última hora do turno sai igual à da primeira.
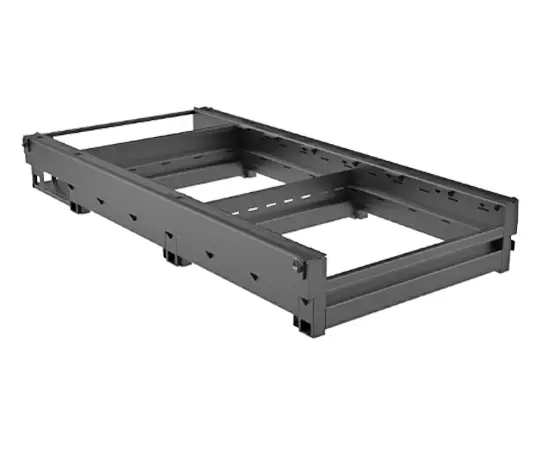
Até 60% mais rápido
Estrutura leve, arranque forte: a chapa fina cheia de furo sai em menos tempo do que na estrutura de aço.
Alumínio, cobre e inox fino
A velocidade que a chapa fina pede para a borda sair limpa, sem marca de queima.
Não esquenta, não dilata
O leito oco corta o caminho do calor: a posição do cabeçote não muda ao longo do turno.
Leve e rígida
Vigas de seção oca, como um tubo: rigidez de perfil maciço com um terço do peso.
100 m/min, 1,0 G — e a peça 500 igual à primeira
O cabeçote anda sobre guias lineares e é puxado por cremalheira. A cremalheira é o que dá velocidade e força num curso de 3 m sem perder posição: o pinhão do motor engrena nela ao longo de toda a mesa, e é assim que a máquina chega a 100 m/min de deslocamento com 1,0 G de aceleração. A aceleração é o que conta na chapa cheia de furo, onde o cabeçote vive freando e arrancando de novo entre um furo e o outro.
O posicionamento fica em ±0,05 mm e, ao voltar ao mesmo ponto, a diferença é de ±0,02 mm — a peça 500 do lote sai igual à primeira. A mesa recebe a chapa padrão de 3000 x 1500 mm inteira, com 80 mm de curso no eixo Z, e a máquina toda pesa 1830 kg em 4360 x 2760 x 1800 mm. O chiller refrigera a fonte e o cabeçote com água, para a temperatura não subir e a potência não cair no meio do turno.
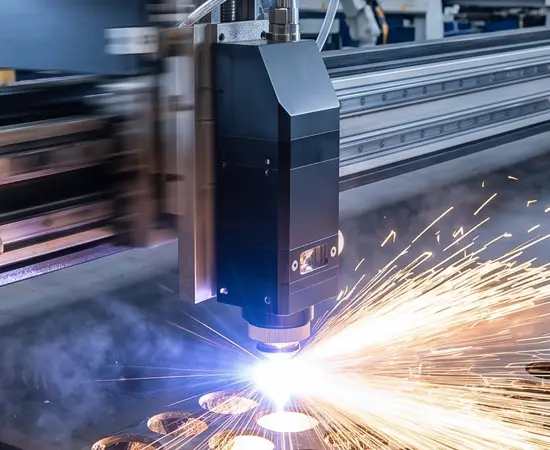
100 m/min e 1,0 G
Guias lineares e cremalheira: deslocamento rápido e arranque forte entre os furos.
±0,05 mm
A posição do corte; ao voltar ao mesmo ponto, ±0,02 mm.
Chapa de 3 x 1,5 m inteira
Mesa de 3000 x 1500 mm com 80 mm de curso Z.
Chiller
Fonte e cabeçote refrigerados a água no turno inteiro.
O gás certo, na pressão certa, sem ninguém ir ao cilindro
O gás que sopra pelo bico é metade do corte: o oxigênio ajuda a queimar o aço carbono, o nitrogênio protege a borda do inox e do alumínio, e o ar comprimido serve para a chapa fina onde o acabamento não é crítico. Na fiber comum, o operador regula a pressão de cada gás num manômetro, na mão, e vai no olho quando troca de material. Na EF 3015N, a pressão e a vazão de cada gás são comandadas por válvulas de controle e válvulas proporcionais AVENTICS — a válvula proporcional abre o tanto que o comando pede, em vez de só abrir e fechar.
Na prática: a regulagem de gás fica guardada no Cypcut junto com a velocidade e a potência, por material, espessura e tipo de corte. Quando o programa passa do aço carbono para o inox, a máquina troca o gás e ajusta a pressão sozinha, sem ninguém ir até o cilindro. A pressão que sai no bico é a mesma no furo 1 e no furo 300, então a borda sai igual na chapa inteira. E como a válvula solta só o gás que aquele corte precisa — e fecha quando o cabeçote está em deslocamento —, o consumo de nitrogênio e oxigênio cai em até 40% em relação à regulagem manual, que costuma ficar folgada para não faltar.
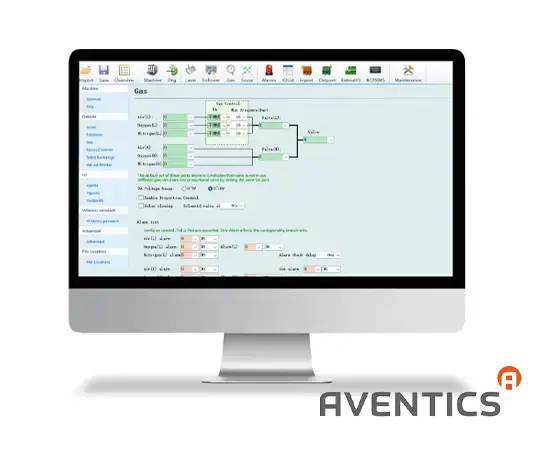
Válvulas AVENTICS
Válvulas de controle e proporcionais de uso industrial: pressão e vazão comandadas por sinal elétrico, não no manômetro.
O₂, N₂ e ar comprimido
Cada gás numa entrada, com a configuração feita para o mix de materiais da sua fábrica.
Troca automática
Material, espessura e tipo de corte mudam no programa e o gás e a pressão acompanham, sem ir ao cilindro.
Até 40% menos gás
A válvula solta só a vazão que o corte pede: o cilindro de nitrogênio dura mais e o custo por peça cai.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
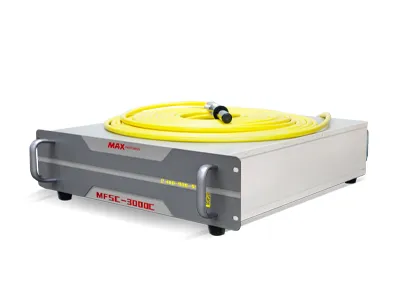
Fonte laser fiber de 3 kW
MAX ou Raycus, refrigerada a água pelo chiller. Fonte fiber não tem espelho nem tubo para regular ou trocar, como o laser CO2: liga e corta, turno após turno.
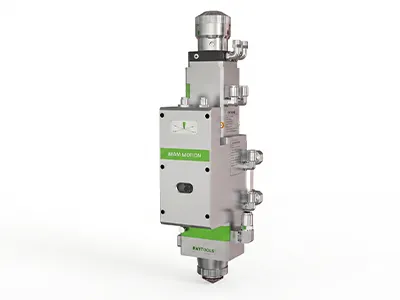
Cabeçote de corte Raytools
Sensor de altura que mantém o bico à distância certa da chapa, mesmo na chapa ondulada, e lente de proteção que o próprio operador troca na máquina quando ela marca.
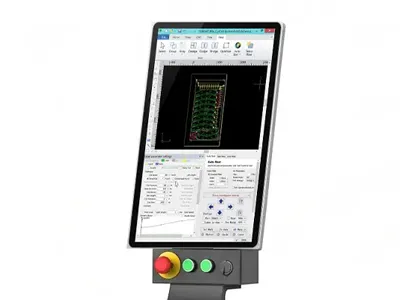
Comando Cypcut
Importa o DXF, encaixa as peças na chapa (nesting) e guarda a regulagem de corte por material e espessura. É a tela que quem já operou fiber conhece.
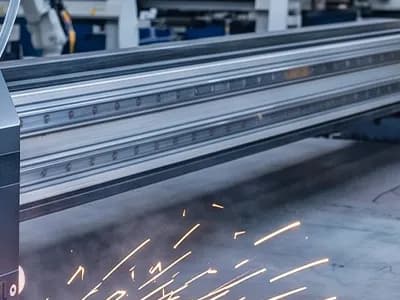
Guias lineares e cremalheiras
Nos eixos de deslocamento, para levar o cabeçote a 100 m/min com aceleração de 1,0 G e voltar ao mesmo ponto com ±0,02 mm de diferença.
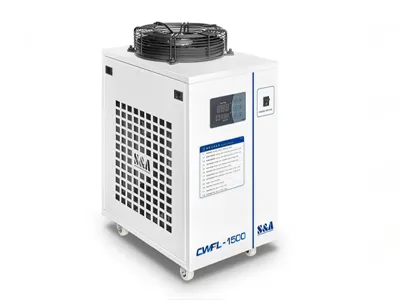
Chiller
Refrigeração a água da fonte e do cabeçote: a temperatura fica estável e a potência não cai com a máquina quente.
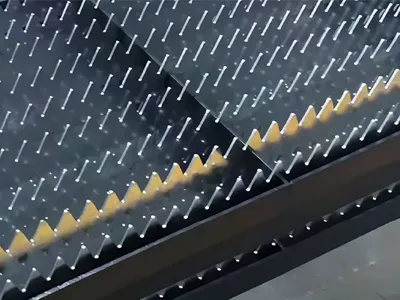
Mesa de 3000 x 1500 mm
Recebe a chapa padrão de 3 x 1,5 m inteira, sem cortar antes para caber, com 80 mm de curso no eixo Z.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Fiber EF 3015N |
| Área de trabalho | 3000 x 1500 mm |
| Curso do eixo X | 1530 mm |
| Curso do eixo Y | 3050 mm |
| Curso do eixo Z | 80 mm |
| Potência da fonte | 3 kW (fonte MAX ou Raycus) |
| Cabeçote de corte | Raytools |
| Comando | Cypcut |
| Precisão de posicionamento | ±0,05 mm |
| Repetibilidade de posicionamento | ±0,02 mm |
| Velocidade máxima | 100 m/min |
| Aceleração máxima | 1,0 G |
| Sistema de tração | Guias lineares e Cremalheiras |
| Refrigeração | Chiller |
| Peso | 1830 kg |
| Dimensões da máquina | 4360 x 2760 x 1800 mm |
| Alimentação elétrica | 380 V / 50 Hz |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
Aplicações e materiais
Para a serralheria, a metalúrgica e a comunicação visual que querem parar de terceirizar o corte de chapa — ou trocar o plasma e a guilhotina por borda limpa e furo no lugar.
Serralheria e metalúrgica
Chapa de aço carbono e inox cortada no dia, no formato do pedido, sem depender do prazo e do frete do corte terceirizado.
Letras caixa e sinalização
Letras em inox, galvanizado e alumínio com borda limpa, que vão para a solda e para a pintura sem esmerilhar.
Guarda-corpo, brise e fachada
Chapa de alumínio e inox de guarda-corpos, brises e chapas perfuradas, cortada direto do DXF do projeto.
Peças de máquina e caldeiraria leve
Flanges, suportes e chapas de fixação com o furo no lugar certo, dentro de ±0,05 mm, prontos para a montagem.
Complementos de esquadria
Chapa e cantoneira de alumínio para reforços, fechamentos e arremates cortados na mesma fábrica que faz a esquadria.
Chapa perfurada e decorativa
Painéis com centenas de furos, onde a aceleração de 1,0 G encurta o tempo entre um furo e o outro.
Materiais compatíveis
- Aço carbono
- Aço inox
- Alumínio
- Aço galvanizado
- Latão
- Cobre

Cortou a chapa? Feche o canto com a solda a laser
A peça sai da fiber com borda limpa e vai direto para a solda a laser SFE, que fecha o canto sem deformar a chapa fina e com cordão que dispensa lixar antes da pintura. É a Etools cobrindo o metal do corte ao acabamento, na mesma fábrica.
A Fiber EF 3015N também é procurada como
- Fiber laser 3 kW
- Máquina de corte a laser fiber 3015
- Corte a laser de chapa metálica
- Fiber laser 3000 x 1500
- Corte a laser de aço carbono
- Corte a laser de inox
- Corte a laser de alumínio
- Fiber laser Raytools
- Fiber laser Cypcut
- Fiber laser com controle de gases AVENTICS
- Fiber laser para serralheria
- Fiber laser para letras caixa
- Máquina de corte a laser fiber para metalúrgica
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.
Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.
Compare com outras linhas e veja o segmento
O que acompanha a sua Fiber EF 3015N
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a Fiber EF 3015N
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Aço carbono, inox, alumínio, galvanizado, latão e cobre. Até que espessura depende do material e do gás que assiste o corte: com oxigênio a reação ajuda a queimar e o aço carbono vai mais fundo; com nitrogênio não há queima, e a borda sai limpa, sem oxidar — é o que o inox e o alumínio pedem. A fonte é de 3 kW: a tabela de corte, com a velocidade por material, espessura e gás, está logo abaixo da ficha técnica. Diga os materiais e as espessuras do seu mix ao pedir o orçamento e a Etools confirma com a sua chapa.