Usinagem de portas e frentes na router CNC: cava, friso, provençal e ripado
A porta é a peça do móvel que o cliente olha primeiro, e a router faz nela o que a tupia e a serra levavam horas para fazer: puxador cava, friso, provençal, rebaixo, ripado e gravação. Veja que fresa cada uma pede, em que ordem programar e o que muda entre o MDF cru e o revestido.
Por Diego · 12 de outubro de 2026 · 10 min de leitura
A frente é a peça que o cliente olha
Num armário de cozinha, a caixa fica escondida. O que o cliente vê, toca e compara com o projeto é a frente: porta, frente de gaveta, painel. É também onde o móvel planejado se diferencia: a mesma caixa branca vira cozinha clássica com porta provençal, cozinha moderna com puxador cava ou painel de sala com ripado.
Antes da router, cada um desses detalhes era um processo de bancada: tupia com gabarito para o provençal, serra com disco inclinado para a cava, ripa cortada e colada uma a uma. Na router CNC, todos viram linhas do mesmo programa. A peça entra lisa e sai com a usinagem pronta, e a décima porta sai igual à primeira.
Este artigo trata das usinagens de frente, uma a uma: o que cada uma é, que fresa ela pede e onde ela costuma dar errado. Os tipos de corte em geral (contorno, pocket, canal, V) estão no artigo sobre tipos de corte na router CNC, e a escolha do kit de fresas no guia de fresas para router CNC na marcenaria. Aqui o foco é a porta.
Puxador cava e puxador usinado
O puxador cava é o rasgo na borda da porta onde o dedo entra para abrir, sem puxador aplicado. Na router ele sai de duas formas:
Cava em ângulo na borda. Um chanfro largo, na face de trás ou na de cima da porta, feito com a fresa para puxador cava. A fresa tem o perfil do puxador, e uma passada ao longo da borda resolve.
Puxador embutido na face. Um rebaixo em forma de meia-lua ou de rasgo, no meio ou na borda da face, feito como pocket com fresa reta ou de topo arredondado. Dá liberdade de desenho, mas pede mais tempo de máquina.
O cuidado da cava é a profundidade. Ela trabalha perto da face oposta, e um erro de cadastro da ferramenta pode furar a porta ou deixar a parede fina demais, que quebra no uso. É aqui que o probe, o apalpador que mede cada ferramenta, faz diferença: a profundidade sai igual com qualquer fresa que o programa chamar.
Frisos e gravação em V
O friso é o sulco decorativo na face: linhas paralelas numa frente de gaveta, um quadro simples numa porta lisa, um desenho geométrico num painel. A ferramenta mais usada é a fresa em V, que deixa um sulco de paredes inclinadas. A largura do friso depende da profundidade: quanto mais fundo, mais largo, e é por isso que a fresa em V também serve para gravação, letras e logotipos com o traço variando ao longo da curva.
Friso de fundo reto, mais moderno, é feito com fresa reta de diâmetro pequeno, como um canal raso. E o friso de fundo redondo usa a fresa ball nose, de ponta arredondada.
O que costuma dar errado no friso:
O cruzamento de dois frisos. Onde duas linhas se cruzam, a fresa passa duas vezes. Se a profundidade não for exatamente igual, o cruzamento fica com degrau. A mesa nivelada e a chapa de sacrifício plana resolvem quase tudo.
A chapa que não é plana. MDF tem variação de espessura. Num friso em V de 2 mm de profundidade, uma variação de alguns décimos já muda a largura do sulco de uma ponta da porta à outra.
O canto do friso em V. Na gravação em V, a fresa sobe ao chegar no vértice do desenho e deixa o canto vivo. A fresa reta não faz isso: o canto interno sai arredondado, no raio dela.
Porta provençal e almofadada
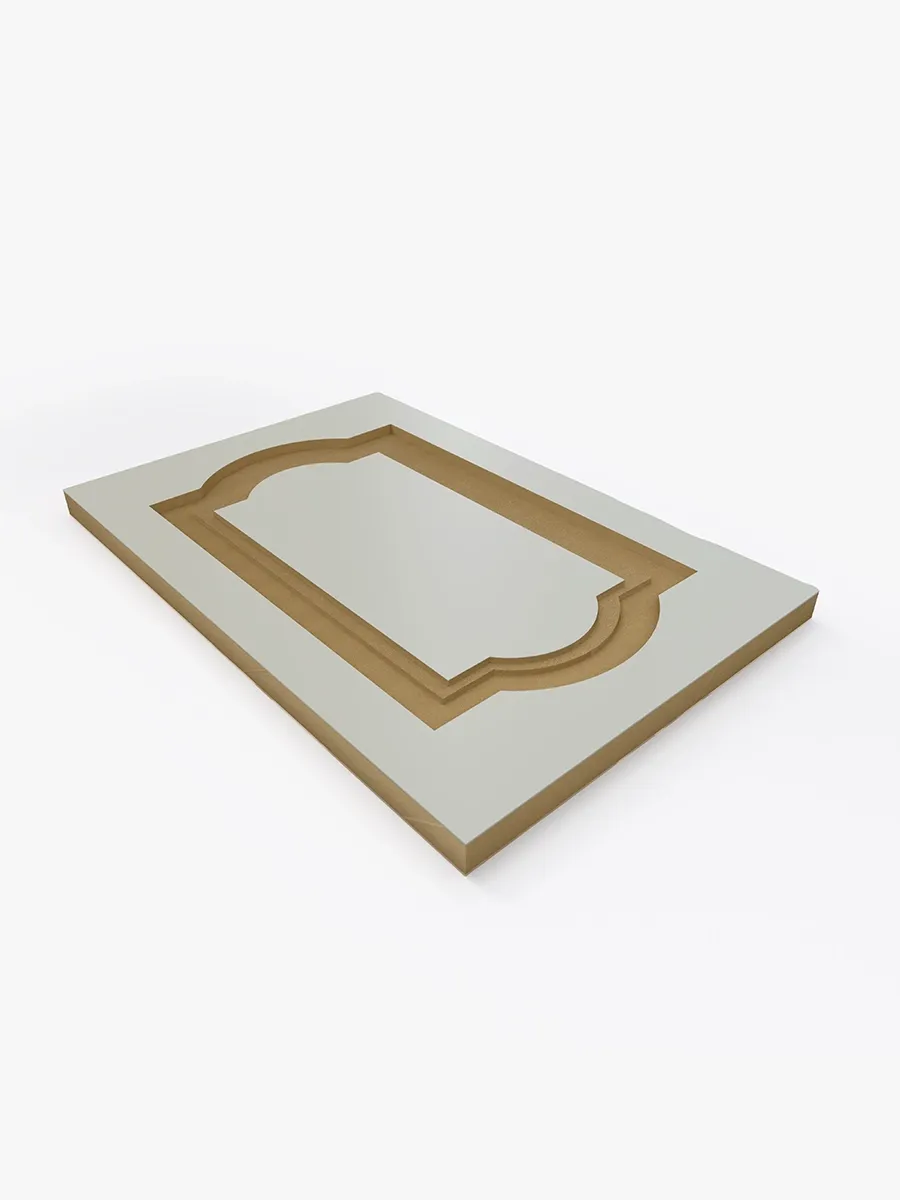
Na almofadada, o quadro rebaixado expõe o miolo do MDF no fundo e nas paredes: é a área que vai pedir mais fundo na pintura.
A porta provençal e a almofadada têm a mesma lógica: um quadro na borda e um miolo rebaixado ou com relevo. A diferença é o desenho, com o provençal costumando ter cantos recortados em curva, como o da foto de capa.
Na router, essa porta sai em duas ou três etapas, cada uma com uma ferramenta:
Desbaste do miolo. Uma fresa reta de diâmetro maior tira o grosso do material, em pocket. Rápido, sem preocupação com acabamento.
Perfil do quadro. Uma fresa de perfil (reta, em V ou de raio, conforme o desenho) passa no contorno do miolo e faz a moldura que define o estilo da porta.
Acabamento. Uma passada final com fresa menor limpa os cantos internos que a fresa de desbaste não alcançou.
São três ferramentas só para a face, antes de furar a dobradiça e de cortar a porta. Em máquina sem troca automática, cada uma é uma parada e uma troca na mão. Em router com magazine, é uma sequência que roda sozinha.
O ponto de atenção da provençal é o tempo de máquina. Tirar material de uma área grande em pocket leva minutos por porta, e numa cozinha com vinte portas isso pesa no turno. Fresa de desbaste maior, passo lateral (stepover) bem escolhido e o acabamento feito só onde precisa são o que encurtam esse tempo.
Rebaixo e porta ripada
O rebaixo na porta aparece em dois lugares. Na porta de MDF com vidro, ele é o degrau na borda interna do quadro, onde o vidro assenta. Na porta de correr ou na frente com fita de LED, ele é o canal que recebe o perfil ou a fita (rebaixo para fita de LED). Nos dois casos é um pocket ou um canal com profundidade exata, porque o vidro ou o perfil tem espessura definida.
A porta ripada é a que mais cresceu nos últimos anos: frente ou painel com ripas verticais. Ela pode sair de dois jeitos:
Ripado fresado na própria chapa. Uma sequência de canais paralelos na face, deixando as ripas entre eles. A peça continua inteira, sem colagem. Pede fresa reta ou a fresa para painel ripado, e muito tempo de máquina, porque cada canal é uma passada.
Ripas cortadas e coladas sobre uma base. A router corta as ripas e a base com os furos de encaixe, e a montagem é feita na bancada. É o caso dos ripados de encaixe rápido, com pino ou cavilha.
O cuidado do ripado fresado é o mesmo do friso: canal paralelo e de profundidade igual. Uma chapa que levanta no meio vira ripa mais grossa num lugar que no outro, e no ripado isso aparece com luz rasante.
A ordem das operações no programa
A porta usinada quase sempre tem trabalho nas duas faces: frisos, provençal ou cava na frente, caneco da dobradiça atrás. A router trabalha de cima, e por isso uma porta assim pede duas fixações. A ordem que funciona na maioria das fábricas:
Face de trás, com a chapa inteira. Furo de dobradiça e, se a cava for atrás, a cava. A chapa inteira na mesa de vácuo é a fixação mais firme que existe.
Contorno da porta. Com fresa down-cut ou de compressão, para não lascar a borda da face que vai ficar para baixo. É a última operação da primeira fixação.
Porta virada, face da frente para cima. Encostada na referência da mesa, com o zero marcado no canto da peça (zero peça). Aqui entram friso, provençal, gravação.
Dentro de cada face: desbaste antes, acabamento depois. A fresa grossa tira o material, a fresa fina passa por último. Se a de acabamento entrar primeiro, ela trabalha forçada e o acabamento some.
Algumas fábricas fazem o contrário: usinam a face da frente na chapa inteira e furam a dobradiça na segunda fixação, peça por peça. Funciona, desde que a segunda fixação tenha referência firme. O que não funciona é inventar a ordem a cada pedido: a ordem padronizada é o que faz a porta 200 sair com o caneco no mesmo lugar da porta 1.
A face visível pede um cuidado a mais com o lascamento. A borda de cima do corte é onde a fresa up-cut arranca fibra e lasca a película. Para a face que fica à vista, a regra é fresa down-cut ou de compressão no contorno, e avanço compatível com a rotação. Fresa cega, nesse caso, aparece primeiro na face da frente.
MDF cru para pintura ou MDF revestido
A escolha da chapa muda o que a usinagem pode fazer, e é bom decidir antes de desenhar a porta.
MDF cru (para pintura)
MDF revestido (BP, melamínico)
Friso, provençal, gravação
Sim: a pintura cobre o fundo e a parede da usinagem com a mesma cor da face
Expõe o miolo marrom do MDF; só faz sentido se o contraste for intencional ou se a peça for pintada depois
Puxador cava
Sim, e a cava recebe pintura junto com a porta
Sim, mas a parede da cava fica crua: vai fita de borda, pintura ou o miolo aparece
Lascamento
O risco é a fibra levantada no corte, que a lixa resolve antes de pintar
A película do revestimento lasca na borda; não tem lixa que conserte depois
Acabamento depois da router
Lixa, fundo, pintura
Fita de borda na coladeira, sem pintura
Na prática: porta provençal, almofadada e com friso decorativo é quase sempre MDF cru, porque a pintura uniformiza o que a usinagem expôs. Porta lisa com cava, ripado e frente de gaveta de linha moderna saem bem nos dois, desde que a fábrica saiba o que fazer com a parede crua da usinagem no revestido. A diferença entre MDF e MDP explica por que a porta usinada é sempre de MDF: o miolo do MDP esfarela no rebaixo.
O MDF cru usinado também absorve tinta de um jeito diferente da face lisa. A área fresada costuma pedir uma demão de fundo a mais. Isso é assunto da pintura, mas convém avisar o pintor antes que a primeira cozinha volte manchada.
Frente de gaveta e peça pequena: fixação
Frente de gaveta baixa, rodapé com friso, testeira usinada: na usinagem de frente, a peça estreita é comum, e é ela que sai do lugar. Depois do contorno, uma frente de gaveta de 120 mm de altura tem pouca área sobre a mesa para o vácuo segurar, e a fresa empurra.
O caminho é o de sempre, e está detalhado no artigo sobre a peça que sai voando da mesa de vácuo: ligar só os setores de vácuo onde a peça está, manter a chapa de sacrifício em bom estado, deixar tabs, as pontes que prendem a peça à chapa, ou fazer o contorno da peça pequena por último. Para a usinagem de face na segunda fixação, peça pequena isolada na mesa pede o mesmo cuidado em dobro: ela está sozinha, sem a chapa em volta segurando.
Qual máquina Etools entra aqui
Conte as ferramentas de uma porta provençal comum: fresa de desbaste, fresa de perfil, fresa de acabamento, broca do caneco de 35 mm, fresa de contorno. São cinco, sem contar a fresa em V se a porta tiver gravação. Em máquina sem troca automática, são cinco paradas, cinco trocas na mão e cinco chances de cadastrar a ferramenta errado. Com troca automática de ferramenta, o programa chama cada fresa na hora certa e a máquina troca sozinha, no meio do programa.
A Linha Start Full tem dois spindles: a fresa de corte em um, a de acabamento ou gravação no outro, e o programa alterna entre os dois sem parar. Para porta com cava ou friso simples, resolve. Para provençal, com mais de duas ferramentas, o operador troca o resto na mão.
A partir da Start ATC 10, a troca é automática: magazine de 10 ferramentas com probe, e corte, furação de dobradiça, rebaixo e puxador cava saem do mesmo programa. Na Linha Max e na New Pro 12, o magazine tem 12 posições e viaja no pórtico, ao lado do spindle, e a troca acontece onde o cabeçote está. Na New Pro 16, são 16 ferramentas no pórtico: o kit de corte, a broca de dobradiça, a fresa de cava, a de friso e a de gravação ficam montados ao mesmo tempo, e a fábrica que alterna porta lisa, provençal e ripada no mesmo dia não precisa trocar ferramenta à mão entre um pedido e outro. Para quem quer ver o que a router faz em porta, o glossário tem a página da router CNC para usinagem de portas.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
A cava em ângulo na borda da porta é feita com a fresa para puxador cava, que já tem o perfil do puxador: uma passada ao longo da borda resolve. O puxador embutido na face, em meia-lua ou rasgo, sai como pocket com fresa reta ou de ponta arredondada. Nos dois casos, o cuidado é a profundidade, porque a cava trabalha perto da face oposta.
Em etapas, cada uma com uma ferramenta: uma fresa de desbaste tira o miolo em pocket, uma fresa de perfil faz a moldura do quadro e uma fresa menor limpa os cantos internos. Depois vêm o furo da dobradiça e o contorno. Numa router com troca automática, essa sequência roda sozinha no mesmo programa.
Dá, mas a usinagem expõe o miolo marrom do MDF, que fica à vista no fundo e na parede do friso. Por isso porta provençal e com friso decorativo costuma ser de MDF cru, que vai para a pintura depois. No revestido, a usinagem faz sentido quando o contraste é intencional, ou em cava e rebaixo que recebem fita ou ficam do lado de dentro.
Uma ordem comum é furar a dobradiça e fazer a cava na face de trás com a chapa inteira, cortar o contorno com fresa down-cut ou de compressão, e depois virar a porta para usinar a face da frente, encostada na referência da mesa. Dentro de cada face, o desbaste vem antes do acabamento. O importante é padronizar a ordem para todas as portas saírem iguais.
Uma porta provençal comum usa umas cinco: desbaste, perfil, acabamento, broca de dobradiça e fresa de contorno, mais a fresa em V se tiver gravação. Com dois spindles, como na Start Full, a máquina alterna duas e o resto é troca na mão. Com magazine de 10, 12 ou 16 ferramentas, como nas linhas Start ATC 10, Max, New Pro 12 e New Pro 16, a máquina troca sozinha.