Quais materiais uma router CNC corta? Do MDF ao alumínio, e o que fica de fora
A mesma máquina que corta a chapa de MDF corta compensado, madeira maciça, acrílico, PVC expandido, ACM e chapa fina de alumínio. O que muda de um para o outro é a fresa, a rotação, o avanço e a fixação. O mapa material por material, com o parâmetro de partida e o limite que a router não passa: aço.
Por Diego · 28 de setembro de 2026 · 10 min de leitura · revisado em 25 de setembro de 2026
A pergunta certa não é "corta?", é "com que fresa e a que avanço"
Quase todo material em chapa que existe numa marcenaria ou numa fábrica de comunicação visual passa por uma router CNC. O que separa um corte bom de um corte queimado, lascado ou empastado não é a máquina: é a regulagem que cada material pede. MDF aceita quase qualquer fresa de metal duro. Acrílico derrete se o cavaco demora a sair. Alumínio gruda no gume. Compensado lasca na lâmina de cima.
Por isso a resposta para "o que a router corta" vem em duas partes. A primeira é a lista de materiais. A segunda, mais útil, é o que muda de um para o outro: tipo de fresa, rotação, avanço, número de passadas e como a peça fica presa na mesa. Este artigo segue essa segunda parte, material por material, e termina com o que a router não faz e para onde esse trabalho vai.
Painéis de madeira: MDF, MDP e compensado
São nove em cada dez chapas que passam pela mesa de uma router de marcenaria. Os três cortam com a mesma máquina, mas não com a mesma cabeça.
Compressão na peça aparente, avanço mais baixo, tabs
Avanço 20 a 30% abaixo do MDF, 18 mm em duas passadas se a face exige
O MDF é o material mais fácil da lista: miolo homogêneo, sem veio, aceita rebaixo, cava e relevo em qualquer direção. O MDP é o painel do móvel reto: corta e fura bem, mas o miolo de partícula grossa esfarela em qualquer fresagem, então porta usinada e detalhe ficam com o MDF. O compensado tem lâmina de face de meio milímetro que lasca na saída da fresa, cola fenólica que cega a ferramenta mais rápido e, no lote barato, vazio entre lâminas onde a fresa entra sem apoio. E ele raramente chega plano: o vácuo segura o que encosta, e o que não encosta vai de Slot-T e grampo.
Os dois painéis laminados têm uma regra que quase ninguém segue: a fresa de compressão só funciona quando a profundidade do corte passa do ponto onde a hélice troca de sentido. Rasgo raso com fresa de compressão é rasgo com up-cut, e a melamina de cima lasca. Para rasgo raso, down-cut.
Madeira maciça: o veio manda
Tábua e prancha cortam na mesma router, mas o trabalho é outro. A madeira maciça tem veio, e o veio decide o corte: a fresa que entra a favor da fibra sai limpa, a que entra contra arranca lasca. Por isso o contorno é programado no sentido concordante e a fresa é up-cut, que puxa o cavaco comprido para fora do rasgo.
A fixação é o primeiro problema. Tábua não chega plana, e o vácuo só segura o que encosta na mesa. Madeira empenada deixa o ar entrar por baixo, o manômetro cai e a peça anda no meio do corte. Bomba maior não resolve: a saída é gabarito, grampo no Slot-T, ou aplainar a face de baixo antes de pôr na máquina.
Relevo 3D, letreiro entalhado e porta de madeira são feitos em passadas com stepdown de poucos milímetros, desbaste com fresa reta grande e acabamento com fresa esférica. É mais tempo de máquina que qualquer chapa, e é onde o curso Z de 200 mm da Start Full faz diferença sobre os 80 mm dos centros de usinagem de nesting. Madeira dura, como a teca, leva sílica na fibra e cega a fresa antes do que o MDF cegaria: a troca é pela borda que começa a queimar, não pelo calendário.
Plásticos: acrílico, PVC expandido e PS
Os três são termoplásticos, e o inimigo é o mesmo: calor. Cavaco que demora a sair amolece, solda no gume e volta grudado na borda. A resposta também é a mesma: fresa O-flute de um corte, com canal largo e polido, tirando um cavaco grande por volta e jogando fora antes de esquentar. E avanço firme, porque cortar devagar esquenta mais, não menos.
O acrílico é o mais crítico. Fresa de 3 a 6 mm, 18.000 a 24.000 RPM, chapa de até 6 mm numa passada e acima disso em passadas de 4 a 6 mm. O extrudado derrete mais fácil que o fundido e pede rotação menor, de 12.000 a 16.000 RPM, com mais avanço. A borda sai fosca e uniforme; polimento vem depois, com chama ou fresa de diamante. A chapa fica presa pela película protetora, que só sai na montagem.
O PVC expandido é dos mais fáceis de cortar: leve, macio, chapa de 10 mm numa passada com borda lisa. O chato é a limpeza, porque o cavaco é eletrostático e gruda em tudo, e a fixação, porque a peça pequena não tem peso para ficar no lugar. O PS corta como o PVC, derrete ainda mais fácil e, em 1 ou 2 mm, tende a levantar da mesa e vibrar. Nas routers de dois spindles, o segundo faz o passe de acabamento no contorno.
ACM: corte passante e a dobra em V
O ACM dá dois trabalhos à router, no mesmo programa. O corte passante usa fresa de um corte para alumínio, de 3 a 4 mm, a 16.000 ou 18.000 RPM e avanço firme: rápido demais não é o risco, lento é, porque o polietileno do miolo derrete e a lâmina sai com rebarba. O fresamento em V, com fresa de 90° ou 135°, rebaixa pela face de trás até sobrar a lâmina da frente com 0,2 a 0,3 mm de miolo, e a chapa dobra na mão e vira a caixa do totem ou a cassete da fachada.
O que a máquina precisa ter para o ACM é planeza e comprimento. A profundidade do V é de décimos, e uma mesa fora de plano dá 0,3 mm numa ponta e zero na outra. A chapa de sacrifício fresada na própria máquina é o que garante o sulco igual nos 5 metros. E a fachada é feita com a chapa inteira, de 1220 ou 1500 mm por até 5000 mm, sem emenda: é por isso que a mesa de 5 metros da Start Full 2050 e da Hybrid 1550 existe.
Alumínio: chapa fina, tubo e o que fica para o fiber
A router corta alumínio, mas não do jeito que corta MDF. O alumínio não é duro, é grudento: o cavaco quente solda no gume, forma uma crosta que para de cortar, e a fresa passa a esfregar, guincha e quebra. Tudo na regulagem é para o cavaco sair frio. Fresa de um corte para alumínio, de 3 a 8 mm, 18.000 a 24.000 RPM, avanço no chip load da fresa, passadas de 0,5 a 1 mm em chapa de 1 a 3 mm, e ar comprimido ou névoa de óleo no gume.
O que faz a máquina aguentar isso é estrutura pesada, para a vibração não virar marca na parede do corte, e spindle refrigerado a água, que segura a temperatura em turno cheio. Na Etools é a Hybrid 1550: 2800 kg, spindle de 5,5 kW a água com chiller CW 3000, mesa de 1550 x 5050 mm e o vão lateral para tubo de até 100 x 5000 mm. A letra caixa, o painel de fachada e a estrutura do totem saem da mesma máquina.
Dois cuidados que não existem na madeira: pó de alumínio acumulado com faísca pega fogo, então mesa e coletor limpos ao trocar de material; e chapa de alumínio em corte passante, sem usinagem, é trabalho do fiber laser, não da router. A Fiber EF 3015N corta alumínio até 8 mm com nitrogênio, mais rápido que qualquer fresa.
O que a router não corta
Aço carbono, inox e galvanizado. Não é falta de potência: um spindle de 9 kW a 24.000 RPM tem rotação alta e torque baixo, e o aço pede o contrário, 2.000 a 6.000 RPM com força, estrutura fechada e refrigeração por inundação. Forçar quebra a fresa e cobra do rolamento do spindle. Chapa de aço é fiber laser; peça de aço usinada é centro de usinagem.
Vale registrar o caminho inverso também. Acrílico, MDF e PVC não vão ao fiber laser: o feixe de 1 µm atravessa o acrílico transparente, não corta madeira e, no PVC, libera cloro que corrói a máquina em semanas e é tóxico para quem opera. PVC, expandido ou rígido, é material de router e faca, sempre.
Resumo: o que muda de um material para o outro
Material
Fresa
Rotação
Avanço de partida
Passadas
MDF BP / MDP 18 mm
Compressão 8 a 10 mm, 2 cortes
18.000 a 24.000 RPM
12 a 20 m/min em centro com servo
1
Compensado 18 mm
Compressão 6 a 8 mm
18.000 RPM
20 a 30% abaixo do MDF
1 a 2
Madeira maciça
Up-cut 2 cortes; esférica no relevo
18.000 RPM
Moderado, pelo veio
Várias, stepdown de poucos mm
Acrílico
O-flute 3 a 6 mm
18.000 a 24.000 (cast); 12.000 a 16.000 (extrudado)
3 a 8 m/min
1 até 6 mm; 4 a 6 mm por passada acima
PVC expandido / PS
O-flute 3 a 6 mm
12.000 a 18.000 RPM
Alto
1
ACM 3 a 4 mm
Um corte para alumínio 3 a 4 mm + V 90° ou 135°
16.000 a 18.000 RPM
4 a 8 m/min
1; V em passada única
Alumínio 1 a 3 mm
Um corte para alumínio 3 a 8 mm
18.000 a 24.000 RPM
1 a 4 m/min
0,5 a 1 mm por passada
Os números são ponto de partida. O que decide o avanço certo é o chip load da fresa, publicado pelo fabricante dela, e o ajuste é feito olhando a borda e ouvindo a máquina.
Qual máquina Etools entra aqui
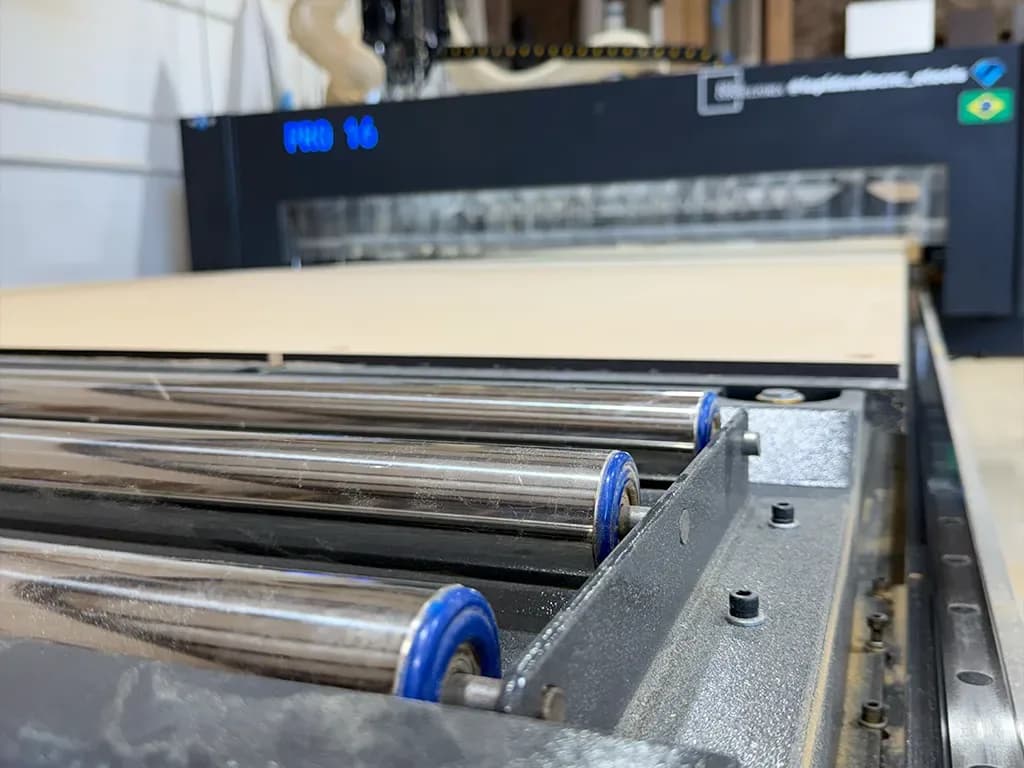
Para painel de madeira, a escolha é pelo que o programa pede: a Start Full 2030 com dois spindles de 4,5 kW para quem está saindo da serra; a Start 10 ATC, a Max 12 ATC e a New Pro 16 com spindle de 9 kW e magazine para quem corta, fura e rebaixa no mesmo programa. Os 80 mm de curso Z dessas linhas cobrem chapa de até 30 mm mais a fresa e a sacrifício.
Para acrílico, PVC, ACM e alumínio, as linhas de comunicação visual: Start Full 1525 para a meia chapa, Start Full 2050 para a chapa de 5 metros, as duas com 200 mm de Z e dois spindles, um com a fresa de corte e outro com a de gravação ou V. E a Hybrid 1550 quando o alumínio é rotina, com o spindle a água e o vão para tubo. Os routers de marcenaria cortam esses materiais do mesmo jeito; a diferença é a mesa curta e o Z de 80 mm.
Para a chapa de aço, inox ou alumínio sem usinagem, a Fiber EF 3015N. Diga o material, a espessura e as horas por dia, e a Etools indica a máquina.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Corte a laser fiber de 3 kW (MAX ou Raycus) em mesa de 3000 x 1500 mm, com cabeçote Raytools, comando Cypcut, 100 m/min e ±0,05 mm: aço carbono, inox e alumínio.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Corta chapa fina, de 1 a 3 mm, tubo e perfil, com fresa de um corte para alumínio, rotação de 18.000 a 24.000 RPM, avanço firme, passadas de 0,5 a 1 mm e ar ou névoa de óleo no gume. O que faz a máquina aguentar é estrutura pesada e spindle refrigerado a água, como o da Hybrid 1550. Chapa de alumínio em corte passante, sem usinagem, sai mais rápido no fiber laser: a EF 3015N corta até 8 mm com nitrogênio.
Não. O spindle de router gira a 18.000 ou 24.000 RPM com torque baixo, e o aço pede 2.000 a 6.000 RPM com força, estrutura fechada e refrigeração por inundação. Dá para gravar chapa de aço com fresa pequena e passadas de décimos, mas é o trabalho errado: lento, gasta fresa e força o spindle. Chapa de aço carbono, inox e galvanizado é trabalho do fiber laser.
Não convém. A fresa de 2 ou 3 cortes do MDF tira cavaco fino, esfrega no acrílico, esquenta e deixa a borda branca e derretida com o cavaco grudado. Acrílico, PVC, PS, ACM e alumínio pedem fresa O-flute de um corte, com canal largo e polido, que tira cavaco grande e o joga fora antes de esquentar. Em MDF a O-flute corta, mas com acabamento pior que a de 2 cortes.
Corta na mesma máquina, com três cuidados a mais. A lâmina de face lasca na saída da fresa, então a peça aparente pede fresa de compressão. A cola fenólica é abrasiva e cega a ferramenta mais cedo. E a chapa raramente chega plana: o vácuo só segura o que encosta, e o resto vai de grampo no Slot-T ou tabs. Avanço 20 a 30% abaixo do que a mesma fresa faz no MDF.
PVC, expandido ou rígido, em nenhum laser: a fumaça leva ácido clorídrico, que corrói a mecânica e a óptica em semanas e é tóxico para quem opera. Acrílico, MDF e madeira não vão ao fiber laser, porque o feixe de 1 µm atravessa o acrílico e não corta madeira; esses materiais são do laser CO2 ou da router. ACM não vai ao fiber, que corta a lâmina e queima o miolo.
As linhas de comunicação visual, Start Full e Hybrid, pelo curso Z de 200 mm e pelos dois spindles: cortam MDF, compensado, acrílico, PVC, PS, ACM e alumínio, e a Hybrid 1550 acrescenta o spindle a água e o vão para tubo. Os centros de usinagem de marcenaria, como a Max 12 ATC e a New Pro 16, cortam os mesmos materiais em chapa, com a mesa de 1840 x 2750 mm e 80 mm de Z.