Operador de router CNC: o que ele precisa dominar no primeiro mês
A router chega junto com uma função nova na fábrica. Quem fica na frente dela não precisa ser programador, mas precisa dominar meia dúzia de coisas que decidem se a máquina rende ou fica parada. Este é o roteiro de quatro semanas, com o que aprender em cada uma e o que fica para a assistência.
Por Diego · 17 de setembro de 2026 · 7 min de leitura
A máquina chega junto com uma função nova
Na marcenaria sem CNC, o marceneiro corta, fura e monta. Com a router, aparece uma função que não existia: a pessoa que fixa a chapa, chama o programa, acompanha o corte e resolve o que trava. Ela não precisa saber programar. O programa vem do software de projeto, como o artigo do Promob ao G-code mostra. Precisa saber operar, e operar é um conjunto pequeno de tarefas, repetidas todo dia.
A Etools treina a equipe na instalação. O que este artigo faz é organizar o que esse treinamento cobre em quatro semanas, para o dono saber o que cobrar e o operador saber o que praticar. A ordem importa: cada semana usa o que a anterior ensinou.
Semana 1: ligar, referenciar e entender a tela
O primeiro movimento de todo turno é o homing: ao ligar, o comando leva cada eixo até o sensor de referência e a partir dali sabe onde está. É o zero máquina, fixo, e sem ele o comando nem libera o programa. Quando o homing falha, a causa quase sempre é física: sobra de chapa em cima do fim de curso, sensor sujo, pórtico parado em cima do sensor quando a máquina foi desligada. Limpar e tentar de novo vem antes de ligar para a assistência.
Depois vem a tela do comando Syntec. O operador da primeira semana precisa saber onde estão cinco coisas: a lista de programas, a origem da peça, a tabela de ferramentas, o override de avanço, que segura a velocidade quando o material está mais duro que o previsto, e a tela de alarmes. E precisa saber usar o volante manual, o MPG: é com ele que se leva a fresa até um ponto da mesa girando na mão, para conferir uma posição ou dar origem numa peça avulsa.
Semana 1: a chapa na mesa
O zero peça é o ponto da mesa onde o desenho começa. No router de marcenaria ele fica no canto, contra os pinos do esquadro pneumático: a chapa entra, encosta nos pinos, o vácuo liga, e o zero está feito, o mesmo para todas as chapas do turno. Se a chapa não encostou direito, o corte inteiro sai deslocado alguns milímetros: furo perto da borda, peça da ponta cortada fora da chapa. Não é o desenho nem a máquina.
Junto com o zero vêm os setores de vácuo: abrir só as válvulas debaixo da chapa, e nunca puxar vácuo em setor vazio. E a chapa de sacrifício: olhar contra a luz para ver sulcos, saber que ela é consumível e que aplainar faz parte do serviço. O artigo sobre a mesa de vácuo é a leitura da primeira semana.
Semana 2: ferramentas
Nas máquinas com magazine, cada fresa vive montada no seu cone ISO30. O operador aprende a montar a fresa na pinça ER32 do tamanho exato da haste, apertar no torque, limpar o cone e o assento antes de colocar no magazine, e mandar o probe medir: a fresa desce até o sensor, o comando grava o comprimento na tabela de ferramentas, e o furo sai na profundidade certa com qualquer broca. Pó de MDF acumulado sobre o probe entra na medida e o furo sai raso, então a mesa em volta dele fica limpa.
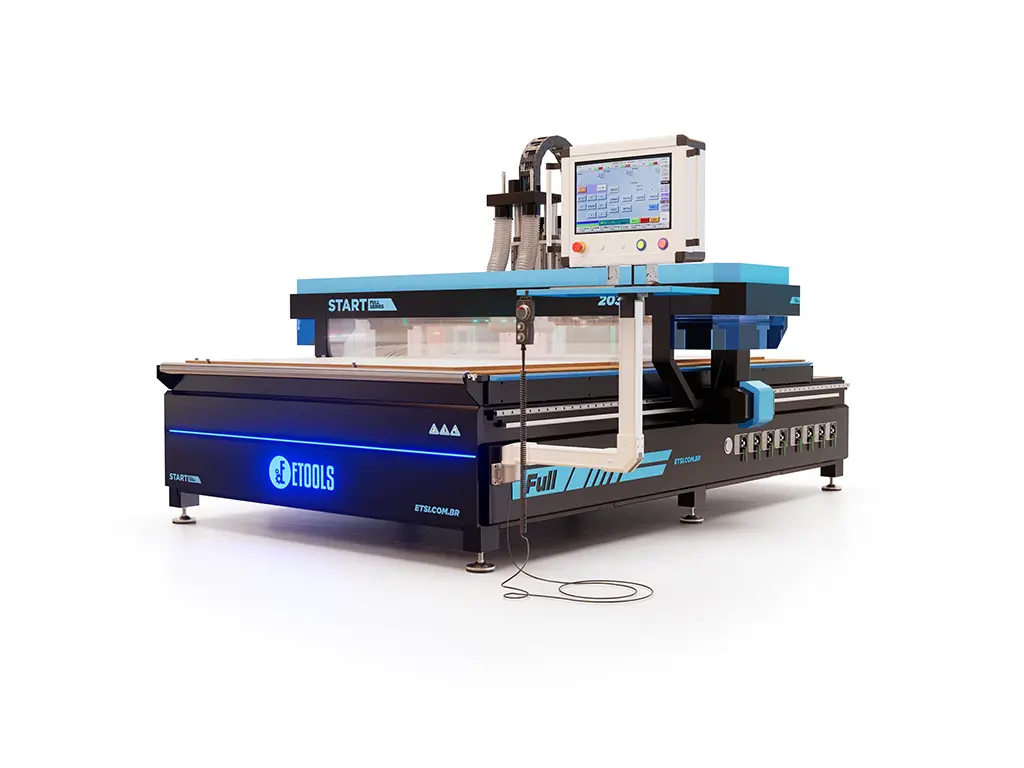
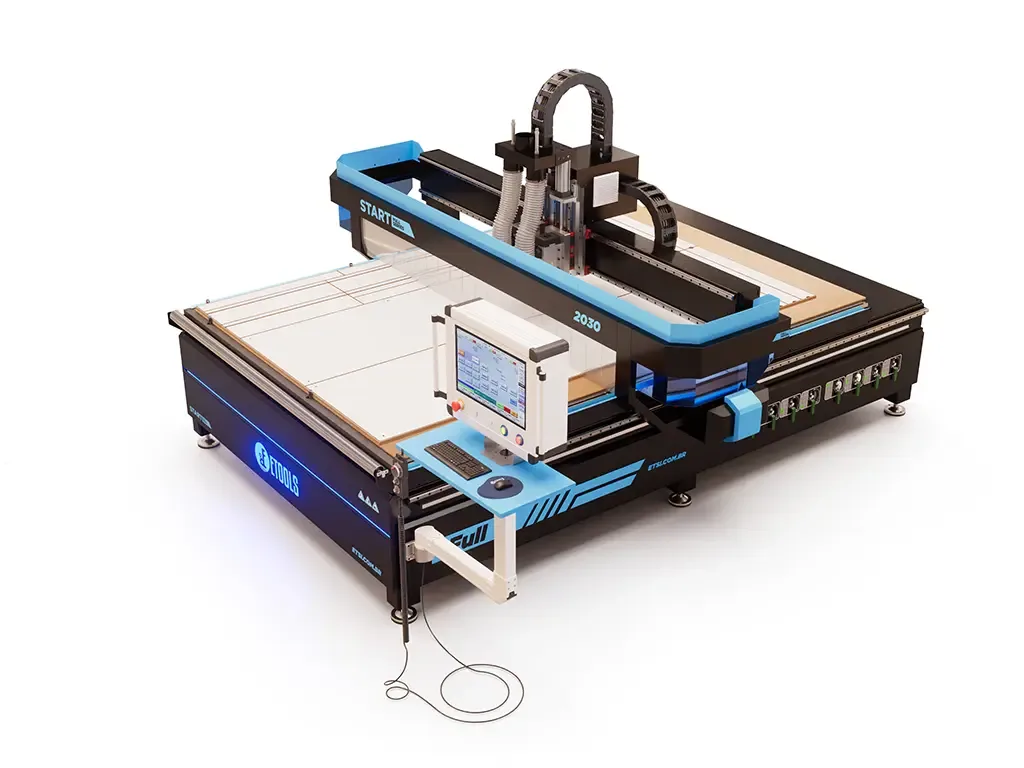
O que o probe não mede é o diâmetro. Ele vem do cadastro, e por isso a fresa reafiada, que ficou mais fina, precisa ser recadastrada. Na Start Full, sem magazine, a fresa vai direto na pinça dos dois spindles, e a troca é na mão, com o mesmo cuidado com a pinça e o cone. O artigo sobre fresas para router CNC diz quais ter e quando trocar.
Semana 2: rodar o programa e ler o que a máquina diz
Com chapa fixa e ferramenta cadastrada, o operador chama o programa e acompanha. A primeira chapa de um programa novo roda com o override de avanço mais baixo, olhando a entrada da fresa e a primeira peça que solta. Depois disso a máquina sabe o que fazer.
A máquina fala por duas vias. A torre luminosa, que se vê do outro lado do galpão: verde produzindo, amarela parada esperando alguém (programa acabou, mesa para descarregar, ferramenta para confirmar), vermelha em alarme ou emergência. Amarelo não é defeito, é máquina esperando. E a tela de alarmes, em que todo alarme tem um código. A regra mais valiosa da segunda semana: fotografar a tela com o código antes de desligar. Desligar na chave às vezes resolve e sempre apaga a pista, e o código é a única informação que o suporte tem para transformar uma parada de horas numa ligação de dez minutos.
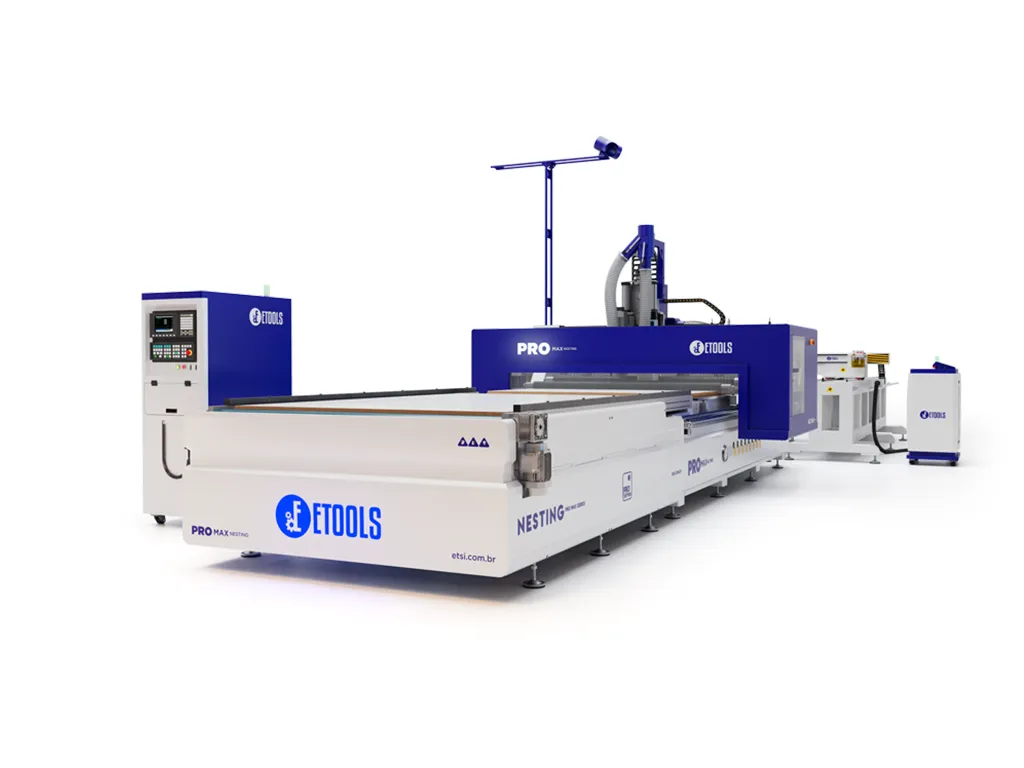
O gabinete do comando fica ao lado da mesa: é onde o operador chama o programa, confere a origem e lê o alarme quando algo trava.
Semana 3: a peça saiu errada
Toda peça errada tem uma assinatura, e na terceira semana o operador aprende a ler cinco delas antes de mexer em qualquer coisa:
O corte inteiro deslocado para o lado. Zero peça: a chapa não encostou no esquadro. Confira o batente antes do programa.
Furo raso ou fundo demais, em todas as peças. Ferramenta: probe sujo, fresa trocada sem remedir, ou espessura da chapa errada no cadastro do software.
Face de cima lascada, com fresa nova. Hélice: uma up-cut puxando a melamina para cima, ou uma fresa de compressão cortando raso demais. Não é fresa cega.
Peça pequena soltou no fim do corte. Fixação: sacrifício sulcada, setor aberto sem chapa, filtro da bomba entupido. Não é fresa.
Círculo com quatro degraus, sempre nos mesmos pontos.Folga mecânica na reversão dos eixos. Esse vai para a assistência, com a foto da peça.
O princípio é sempre o mesmo: quando o desenho está certo e a peça saiu errada, o problema está entre o desenho e a fresa, e é encontrado voltando etapa por etapa, não refazendo o projeto.
Semana 4: rotina e segurança
A rotina que mantém a máquina é curta e é quase toda limpeza:
Todo dia: limpar guias lineares e cremalheira, porque o pó de MDF é abrasivo e entra no patim; olhar o filtro da bomba de vácuo; aspirar a mesa na troca de chapa; conferir o nível do lubrificador automático.
Toda semana: conferir se a lubrificação automática está de fato lubrificando, olhar foles e proteções, conferir o aperto das conexões de ar, olhar a sacrifício.
Sempre:coletor de pó ligado enquanto a máquina corta. Sem ele a fresa dura metade e o pó fino vai para o pulmão de quem está do lado.
E a segurança, que a NR-12 exige e o bom senso confirma: botoeira de emergência ao alcance, ninguém entra na área de corte com a máquina em movimento, área de movimentação demarcada, quadro fechado. O EPI do router é protetor auricular, porque spindle e bomba de vácuo somam mais de 85 dB, máscara PFF2 para o pó fino que o coletor não pega, óculos contra lasca e cavaco, e nada de luva perto do spindle girando, porque luva enrosca. O registro do treinamento faz parte do que a fiscalização pede.
O que não é do operador
Saber o limite é parte da função. Fica para a assistência: revisão do spindle e mudança de ruído ou vibração nele, folga mecânica que aparece na peça, parâmetro do comando, ajuste do pós-processador quando a máquina mudou, e qualquer intervenção no painel elétrico. O operador que tenta resolver isso com a máquina ligada transforma um ajuste em conserto. O que ele faz é registrar: o código do alarme, a foto da peça, o que estava rodando. É com isso que o suporte trabalha.
Qual máquina Etools entra aqui
O roteiro vale para toda a família, porque o comando é o mesmo Syntec em todas. Na Linha Start Full a troca de ferramenta é na mão, então a semana 2 é mais curta. Na Start ATC 10, na Linha Max, na New Pro 12 e na New Pro 16 entram o magazine, o probe e o cadastro das ferramentas. A Etools instala, treina a equipe e testa com uma chapa antes de ir embora, e o suporte continua depois, para o dia em que o alarme aparece.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Não. O programa nasce no software de projeto, como Promob ou Dinabox, e chega pronto ao comando. O operador fixa a chapa, confere a origem, cadastra as ferramentas, chama o programa e acompanha. Saber ler um programa ajuda no diagnóstico, mas não é pré-requisito.
Fotografar a tela com o código antes de qualquer coisa. Todo alarme do Syntec tem um número, e ele diz se o problema é eixo, spindle, segurança ou parâmetro. Desligar na chave às vezes resolve e sempre apaga o histórico, e sem o código o suporte não tem com o que trabalhar.
O zero peça. Se o corte inteiro saiu alguns milímetros para o lado, com furo perto da borda ou peça da ponta cortada fora da chapa, a chapa não encostou nos pinos do esquadro. Confira o batente e a origem antes de mexer no programa; o desenho e a máquina não têm culpa.
A NR-12 exige treinamento registrado para quem opera a máquina, e a Etools dá esse treinamento na instalação, com o registro. O conteúdo é o deste artigo: referenciar, fixar a chapa, cadastrar ferramentas, rodar o programa, ler alarmes e a rotina de limpeza e segurança.
Protetor auricular, porque spindle e bomba de vácuo somam mais de 85 dB; máscara PFF2 para o pó fino de MDF que o coletor não pega; óculos de segurança contra lasca e cavaco; calçado de segurança. Luva não, perto do spindle girando, porque enrosca. Antes do EPI vem a proteção da máquina: coletor ligado e área de corte fechada.
Spindle com ruído ou vibração diferente, folga mecânica que aparece na peça, parâmetro do comando, ajuste do pós-processador e qualquer coisa dentro do painel elétrico. Esses vão para a assistência, com o código do alarme, a foto da peça e o que estava rodando.