
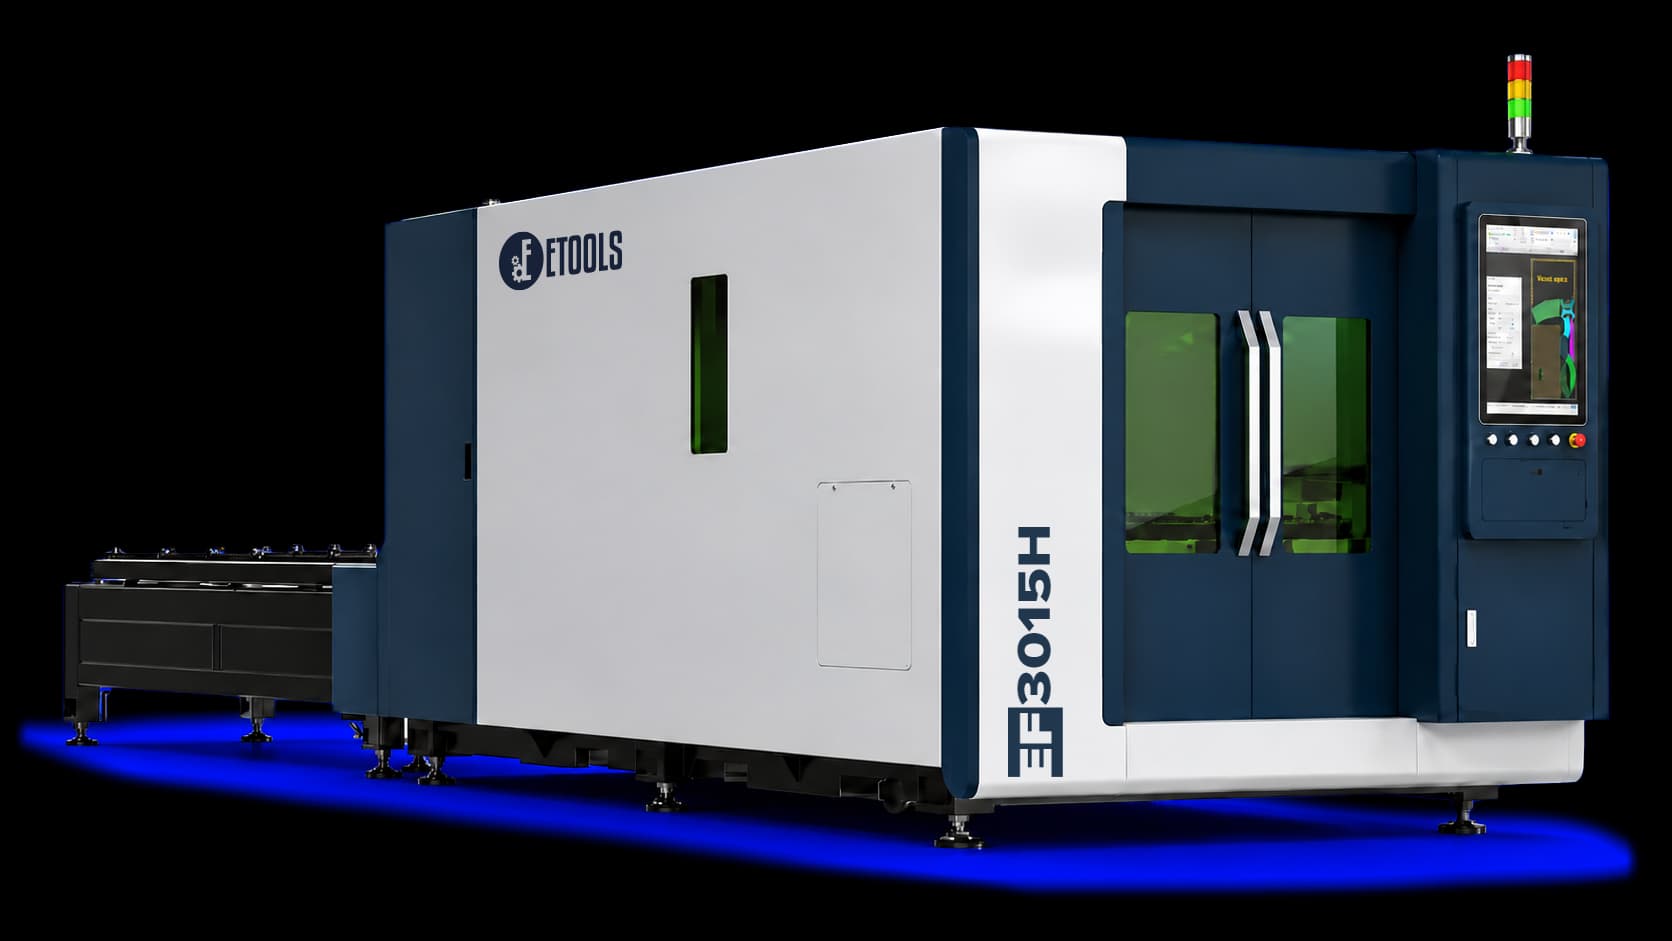
Fiber EF 3015H
A Fiber EF 3015H é a máquina de corte a laser fiber fechada da Etools: a mesma chapa de 3000 x 1500 mm da linha, com fonte MAX de 3 kW e cabeçote Raytools, dentro de uma carenagem com porta elevatória, exaustão setorizada e câmeras na área de corte. É para a fábrica que corta o dia inteiro e não quer a fumaça do laser espalhada pelo galpão.
O que ela corta: aço carbono, inox, alumínio e latão. Até que espessura depende do material e do gás que assiste o corte. Com oxigênio a reação ajuda a queimar e o aço carbono vai mais fundo; com nitrogênio não há queima e a borda sai limpa, sem oxidar — é o que o inox e o alumínio pedem. A tabela de corte da fonte de 3 kW — velocidade por material, espessura e gás — está logo abaixo da ficha técnica.
O cabeçote se desloca a até 130 m/min, com aceleração de 1,2 G. É a aceleração que conta na chapa cheia de furo pequeno, onde a máquina vive freando e voltando a acelerar entre um furo e outro — e quem deixa a máquina arrancar assim é a travessa de alumínio extrudado, leve, sobre uma base de aço soldada e aliviada de tensões. O posicionamento fica em ±0,05 mm e, ao voltar ao mesmo ponto, a diferença é de ±0,02 mm: a peça 500 sai igual à primeira.
O comando FSCUT controla o movimento, a fonte e os gases num sistema só, ligado por barramento. Lê o DXF direto e os arquivos do nesting feito no CypNest, guarda a regulagem de corte por material e espessura e escolhe sozinho o gás e a pressão de cada programa — são duas linhas de gás independentes, uma de nitrogênio ou ar e outra de oxigênio.
O painel elétrico é climatizado: controla a temperatura e a umidade da eletrônica, sem pedir uma sala com ar-condicionado só para ele. E o eixo Z é um conjunto modular e vedado — quando precisa de manutenção, sai inteiro e a máquina volta a cortar logo.
É uma máquina grande: 5260 kg e 8520 x 2270 x 2180 mm, com 220 mm de curso no eixo Z e até 1100 kg de chapa na mesa. Liga em 380 V trifásico, com 26 kW instalados cortando com oxigênio ou nitrogênio, ou 41 kW contando o compressor, quando o gás é ar comprimido.
Fiber EF 3015H: 3 kW e 130 m/min numa máquina fechada, com a fumaça sob controle e a eletrônica protegida — o corte a laser para quem já passou da fase de testar e corta em turno cheio.
A fumaça fica dentro da máquina, não no galpão
A EF 3015H corta com a porta fechada. A porta elevatória fecha a área de corte por inteiro, e o que o laser solta — fumaça e pó de metal — fica dentro da máquina até a exaustão puxar, por baixo da chapa.
Para ver o corte sem abrir a porta, câmeras dentro da máquina mostram a área de corte na tela, com o mínimo de ponto cego. O operador acompanha a chapa do painel, e a porta só abre para carregar e descarregar.
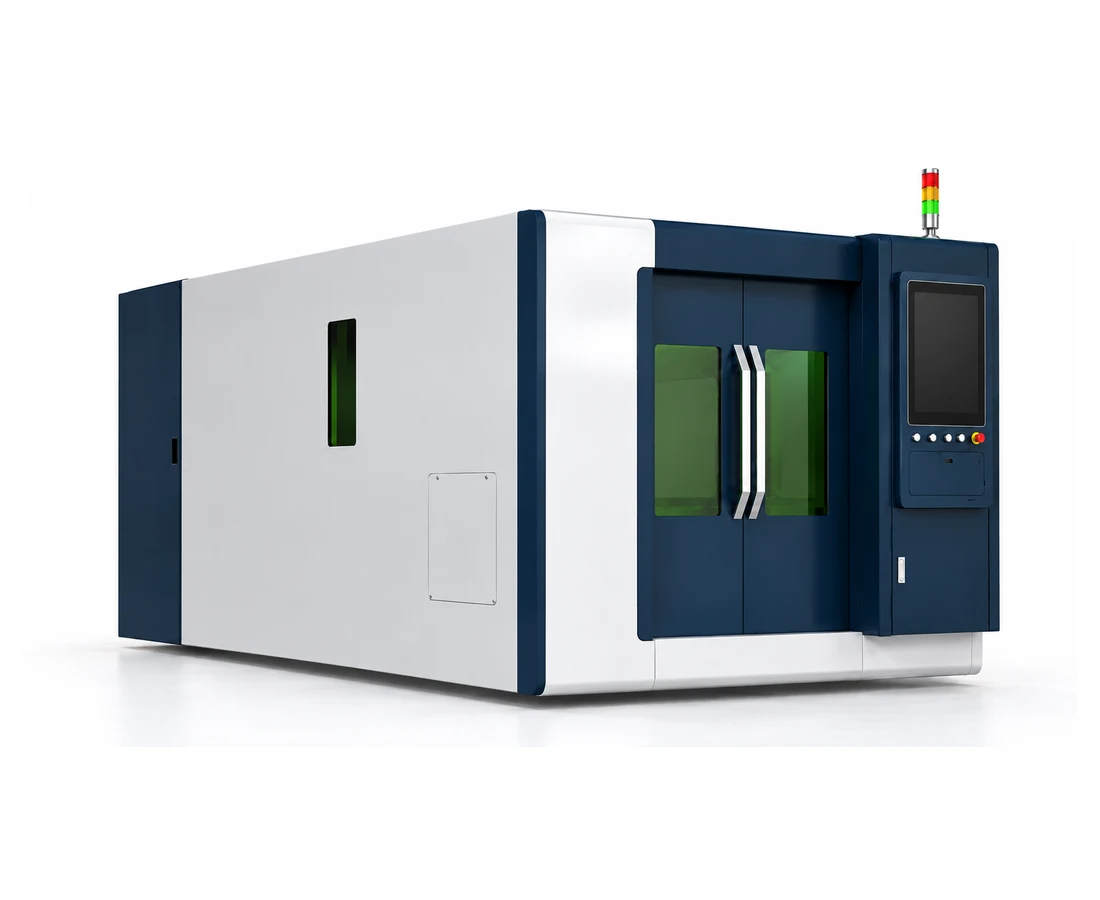
Porta elevatória
Fecha a área de corte inteira: a fumaça fica dentro e vai para a exaustão.
Exaustão setorizada
Abre só o setor onde o cabeçote está, por tempo e por zona.
Câmeras na área de corte
O corte na tela do painel, sem abrir a porta para olhar.
Área de corte
Fiber EF 3015H: Fechada, com porta elevatória e exaustão setorizada.
Fiber EF 3015N: Mesa aberta.
Velocidade
Fiber EF 3015H: 130 m/min e 1,2 G.
Fiber EF 3015N: 100 m/min e 1,0 G.
Curso Z
Fiber EF 3015H: 220 mm.
Fiber EF 3015N: 80 mm.
Peso e espaço
Fiber EF 3015H: 5260 kg · 8520 x 2270 mm.
Fiber EF 3015N: 1830 kg · 4360 x 2760 mm.
| Critério | Fiber EF 3015H | Fiber EF 3015N |
|---|---|---|
| Área de corte | Fechada, com porta elevatória e exaustão setorizada. | Mesa aberta. |
| Velocidade | 130 m/min e 1,2 G. | 100 m/min e 1,0 G. |
| Curso Z | 220 mm. | 80 mm. |
| Peso e espaço | 5260 kg · 8520 x 2270 mm. | 1830 kg · 4360 x 2760 mm. |
A exaustão puxa só onde o cabeçote está cortando
A fumaça do corte sai por baixo da chapa: é para lá que o gás de assistência sopra o metal derretido. Na EF 3015H a exaustão trabalha por pressão negativa, debaixo da mesa. A base é fechada por baixo e tem retorno de ar, então a fumaça desce pela fenda do corte e segue por dentro da base até a saída, em vez de subir para a área de corte.
É inteligente porque não puxa da mesa inteira ao mesmo tempo. A exaustão abre só a boca de aspiração do setor onde o cabeçote está cortando e vai trocando de setor conforme ele anda — o acionamento é por tempo, por zona e por setor. A força do exaustor fica toda onde a fumaça nasce. Na exaustão que puxa a mesa inteira de uma vez, a sucção se divide por 3 metros de mesa, e a fumaça que sobra é a que escapa para o galpão.
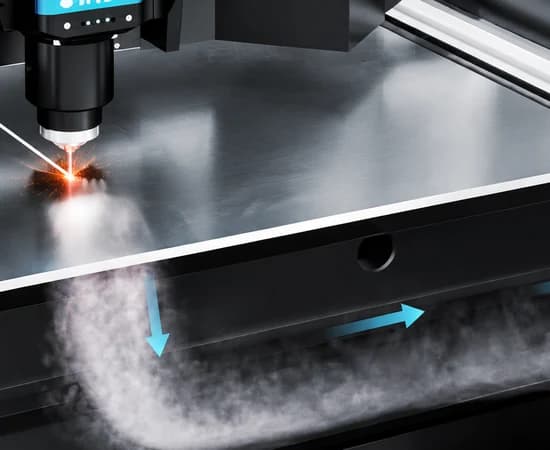
Aspiração por setor
Abre só a boca debaixo do cabeçote; as outras ficam fechadas.
Pressão negativa
A fumaça é puxada para baixo da chapa e não fica na área de corte.
Base fechada
Fundo fechado e retorno de ar: a fumaça segue um caminho só, até a saída.
Com a porta fechada
Junto com a porta elevatória, o que o laser solta fica dentro da máquina.
Uma chapa cortando, a outra sendo carregada
A EF 3015H trabalha com duas mesas. Enquanto uma está dentro da máquina, debaixo do cabeçote, a outra fica do lado de fora: o operador tira as peças cortadas e o retalho e deita a próxima chapa. Quando o programa termina, as mesas trocam de lugar sozinhas — a chapa cortada sai, a nova entra — e o corte recomeça.
Sem a troca, a máquina para a cada chapa: abre, descarrega, carrega, alinha e só então volta a cortar. Com ela, esse tempo vira trabalho feito em paralelo, enquanto o laser corta. É na chapa fina que isso mais pesa, porque lá o corte de uma chapa termina rápido e a carga demoraria quase tanto quanto ele. E é por causa da segunda mesa que a máquina tem 8520 mm de comprimento: reserve, além disso, espaço livre em volta da mesa de fora para a empilhadeira ou a talha chegar com a chapa.
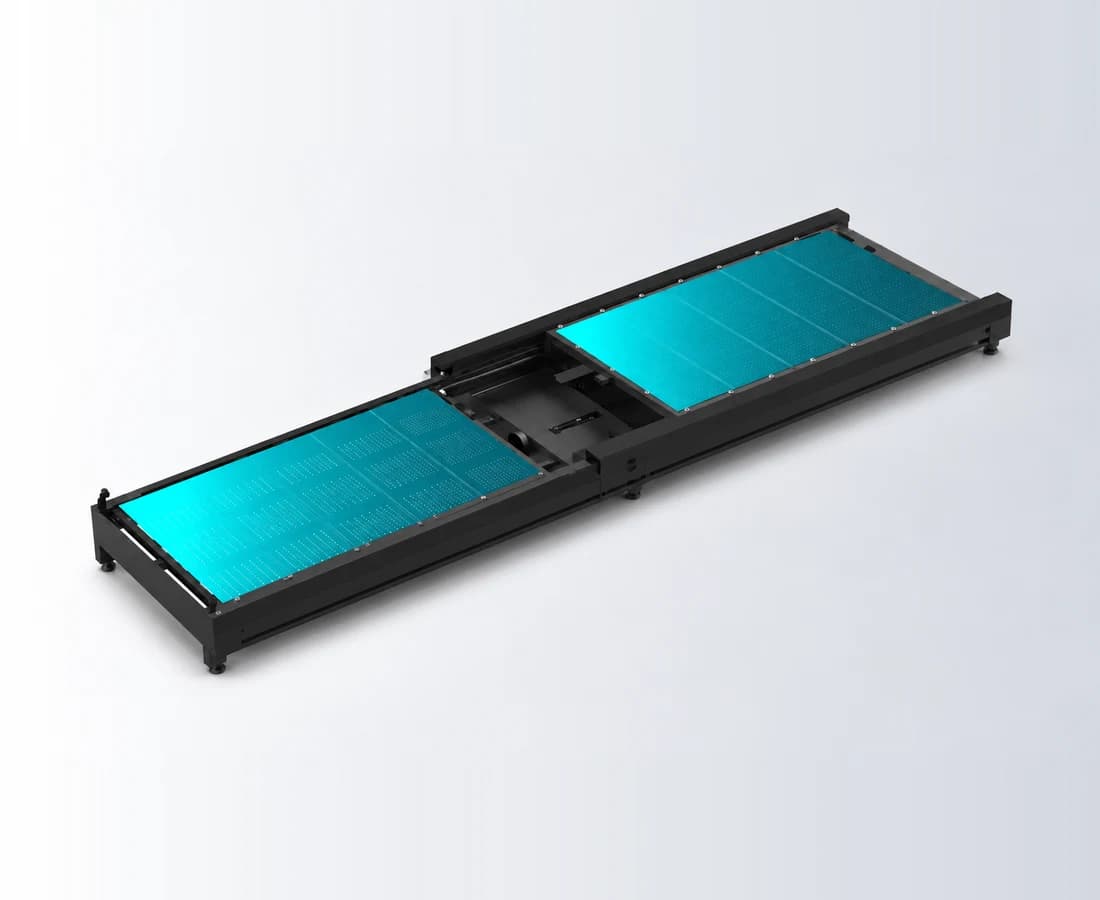
Carga fora da máquina
A chapa nova vai para a mesa de fora enquanto a outra está sendo cortada.
Troca automática
Fim do programa, as mesas trocam de lugar sozinhas e o corte recomeça.
Menos máquina parada
Carga e descarga deixam de interromper o corte a cada chapa.
Até 1100 kg na mesa
A chapa de 3000 x 1500 mm inteira, inclusive a grossa.
3 kW para o aço, o inox, o alumínio e o latão
A fonte é MAX, de 3 kW. É ela que decide o que a máquina corta e a que velocidade: o aço carbono com oxigênio, que ajuda a queimar e vai mais fundo, e o inox e o alumínio com nitrogênio, que não oxida a borda — a peça sai da mesa pronta para a dobra e para a solda, sem esmeril. E encara metal que reflete, como o alumínio e o latão, que no laser CO2 é arriscado.
Não tem espelho para alinhar nem tubo para trocar: a fonte fiber liga e corta, turno após turno, e o chiller Tongfei segura a temperatura para a potência não cair com a máquina quente. Nos 3 kW a chapa fina sai em alta velocidade — o inox de 1 mm a 30–45 m/min — e é nela que a fábrica passa a maior parte do turno.
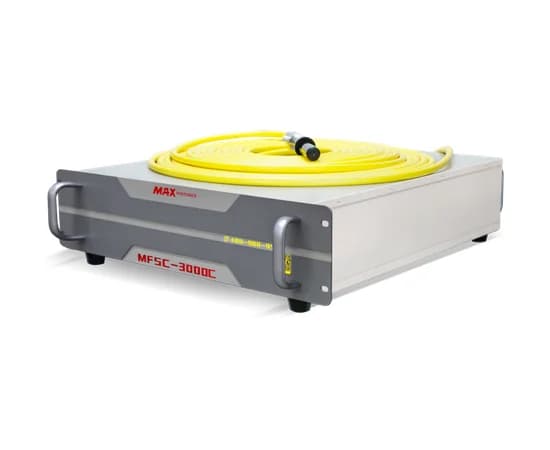
Fonte MAX de 3 kW
Refrigerada a água pelo chiller. Sem espelho nem tubo para dar manutenção.
Aço, inox, alumínio e latão
O gás muda conforme o material; a máquina é a mesma.
Borda limpa
Com nitrogênio a borda não oxida e vai direto para a solda e para a pintura.
Chapa fina rápida
Inox e aço de 1 mm acima de 30 m/min, na tabela da própria fonte.
Lente refrigerada e quatro lentes de proteção
O cabeçote de corte é Raytools, o fabricante que equipa boa parte das fiber do mercado — lente e bico são peça de prateleira. O conjunto de colimação e foco se desloca rápido e tem curso de ajuste maior que o do cabeçote comum, então a troca de regulagem entre uma espessura e outra é mais curta.
O que mais mata cabeçote de fiber é calor e sujeira. Contra o calor, a lente colimadora e a lente de foco têm resfriamento próprio, e o bico recebe um fluxo de ar que protege ele e o suporte cerâmico. Contra a sujeira, são quatro lentes de proteção no caminho do feixe — elas seguram a contaminação quando se troca a fibra ou a lente de baixo —, o corpo é uma peça só, vedado, e a conexão da fibra (QBH, QD ou G5) fecha sem folga, sem travar por oxidação nem infiltração. A lente cara dura mais, e quem troca é a lente de proteção, que é barata.
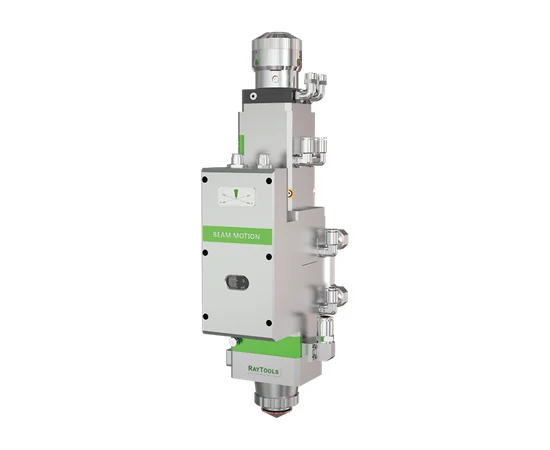
Lentes refrigeradas
Colimadora e de foco com resfriamento próprio, mais ar no bico: o foco não anda com a máquina quente.
4 lentes de proteção
Menos sujeira chega à óptica cara, inclusive na troca da fibra.
Corpo vedado
Peça única, com conexão de fibra QBH, QD ou G5: sem poeira dentro nem trava por oxidação.
Foco rápido
Colimação e foco com deslocamento rápido e curso maior de ajuste.
130 m/min e 1,2 G sem a máquina sair de esquadro
A base é de aço soldado. Depois da solda ela é recozida para aliviar as tensões, passa por envelhecimento por vibração e só então vai para a usinagem de acabamento. É o que impede a base de se acomodar com os meses de uso e tirar a máquina de esquadro. O projeto foi calculado por elementos finitos para reforçar os pontos que mais trabalham e evitar ressonância quando o pórtico arranca e freia.
Em cima dela, a travessa — a viga que carrega o cabeçote de um lado ao outro — é de alumínio de alta resistência, extrudado, tratado termicamente e usinado. O alumínio pesa cerca de um terço do aço: uma travessa leve os servomotores Fuji, com redutores SHIMPO, arrancam e freiam com muito menos esforço. Daí os 130 m/min com 1,2 G. E o perfil oco, por dentro, dá a rigidez de que o cabeçote precisa para não vibrar no arranque e ficar nos ±0,05 mm.
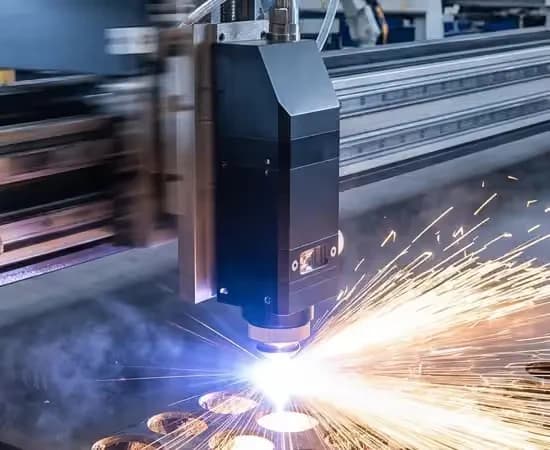
Base aliviada de tensões
Soldada, recozida, envelhecida por vibração e usinada: não se acomoda com o uso.
Travessa de alumínio
Leve para arrancar e frear rápido, rígida para não vibrar.
130 m/min e 1,2 G
Servomotores Fuji e redutores SHIMPO nos eixos.
±0,05 mm
A posição do corte; ao voltar ao mesmo ponto, ±0,02 mm.
Movimento, fonte e gás num comando só
O comando é FSCUT, ligado por barramento: o movimento dos eixos, a fonte laser e os gases são controlados por um sistema só, e os servomotores conversam com ele por cabo de comunicação digital, em vez de um fio por sinal. Menos cabo no painel, menos ponto de mau contato para procurar.
O DXF do projeto entra direto, e o nesting feito no CypNest chega pelos arquivos LXDS e NRP, que o comando lê e grava rápido. A regulagem de corte fica guardada por material e espessura, e dá para ajustar com a máquina cortando. Na chapa grossa, a perfuração é feita em etapas, para o furo inicial não espirrar metal no bico; nos cantos vivos, o comando tem estratégia própria para a entrada do corte. E entre uma peça e outra o cabeçote pula em arco (LeapFrog), em vez de subir, andar e descer — é tempo de máquina parada que sai da conta em cada peça.
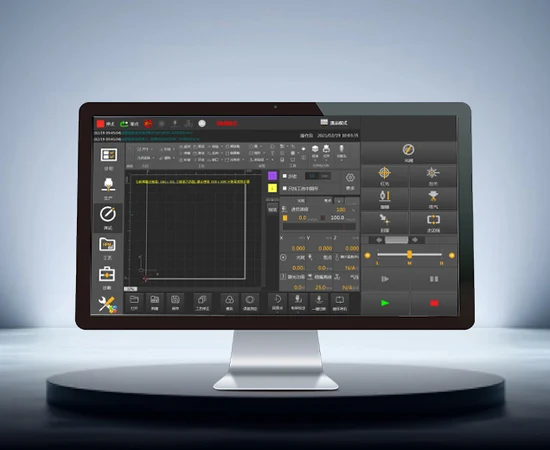
DXF e CypNest
O desenho entra como está, e o nesting chega pronto em LXDS ou NRP.
Regulagem guardada
Por material e espessura, ajustável com a máquina cortando.
Perfuração em etapas
O furo inicial da chapa grossa sem espirrar metal no bico.
LeapFrog
O cabeçote pula em arco entre as peças: menos tempo andando em vazio.
O gás e a pressão vêm do programa, não do manômetro
O gás que sopra pelo bico é metade do corte: o oxigênio ajuda a queimar o aço carbono, o nitrogênio protege a borda do inox e do alumínio, e o ar comprimido serve para a chapa fina onde o acabamento não é crítico. Na EF 3015H são duas linhas de gás independentes — uma de nitrogênio ou ar, outra de oxigênio —, cada uma com controle próprio de pressão e vazão.
O tipo de gás e a pressão ficam no programa de corte, junto com a velocidade e a potência. Quando o programa muda de material, a máquina troca o gás e ajusta a pressão sozinha, sem ninguém ir até o cilindro regular o manômetro. E a pressão que está saindo no bico aparece no painel em tempo real: se o cilindro está acabando ou a linha caiu, o operador vê na tela antes de a borda sair ruim.
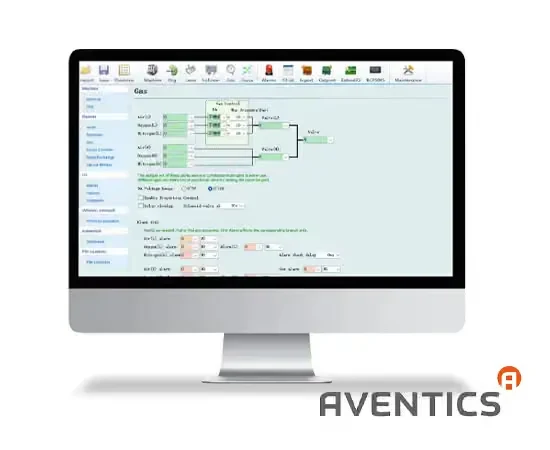
Duas linhas independentes
N₂ ou ar numa, O₂ na outra, cada uma com pressão e vazão próprias.
Gás pelo programa
O material muda e o gás e a pressão acompanham, sem regular na mão.
Pressão na tela
A pressão real no bico, em tempo real, no painel de operação.
AVENTICS e Schneider
A parte pneumática da máquina é AVENTICS; a elétrica, Schneider.
Eletrônica protegida e manutenção que não para a fábrica
O painel elétrico da linha H é climatizado: controla a temperatura e a umidade dentro dele. A eletrônica — servoacionamentos, fontes e placas — é o que mais sofre com o calor e a umidade do galpão — e, sem isso, a saída costuma ser construir uma sala com ar-condicionado só para o painel. Aqui a máquina já traz a proteção, com grau IP54 contra pó e respingo.
O eixo Z — o que sobe e desce o cabeçote — é um conjunto modular e vedado. A vedação segura o pó e o respingo do corte longe das partes que deslizam, que é o que costuma travar o Z com o tempo. E quando precisa de manutenção, o conjunto sai inteiro: a troca é rápida e a máquina volta a cortar em pouco tempo, em vez de ficar parada esperando desmontar peça por peça.
Painel climatizado
Temperatura e umidade controladas, sem sala de ar-condicionado separada.
IP54
Painel protegido contra pó e respingo.
Z vedado
Menos sujeira na guia: menos chance de falha.
Z modular
Sai como conjunto na manutenção: menos tempo de máquina parada.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
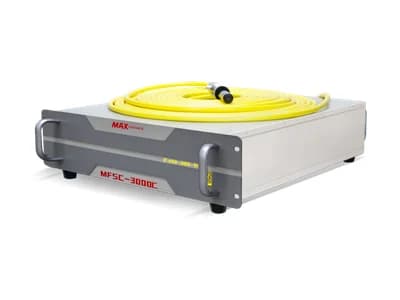
Fonte laser fiber MAX de 3 kW
Refrigerada a água pelo chiller. Fonte fiber não tem espelho nem tubo para regular ou trocar, como o laser CO2: liga e corta, turno após turno.
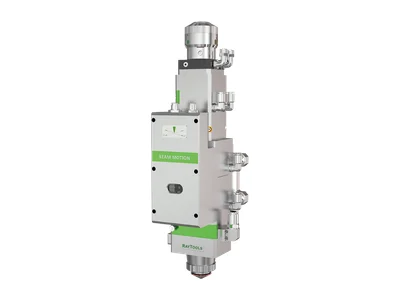
Cabeçote de corte Raytools
Lentes de colimação e de foco com resfriamento próprio, quatro lentes de proteção no caminho do feixe e corpo de peça única, vedado.
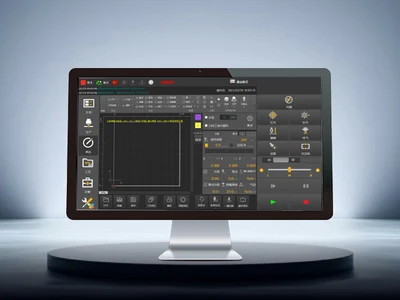
Comando FSCUT por barramento
Um comando só para o movimento, a fonte e os gases. Lê o DXF direto e os arquivos LXDS e NRP do nesting no CypNest.
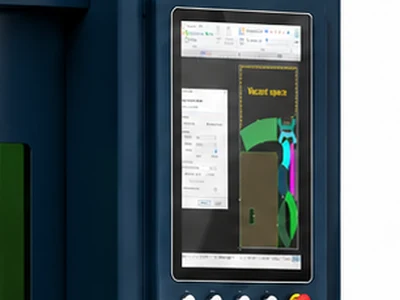
Comando Cypcut (CypNest)
Importa o DXF, encaixa as peças na chapa (nesting) e guarda a regulagem de corte por material e espessura. É a tela que quem já operou fiber conhece.
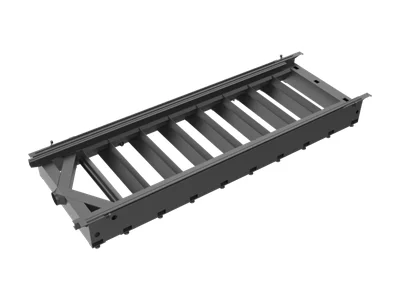
Base soldada com alívio de tensões
Soldada, recozida, envelhecida por vibração e usinada no acabamento: a base não se deforma com o tempo e a máquina mantém a precisão.
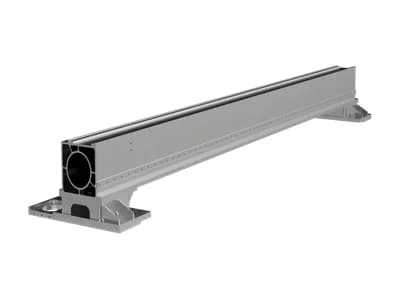
Travessa de alumínio extrudado
Leve para arrancar e frear rápido — é o que leva o cabeçote a 130 m/min com 1,2 G — e rígida para não vibrar no arranque.
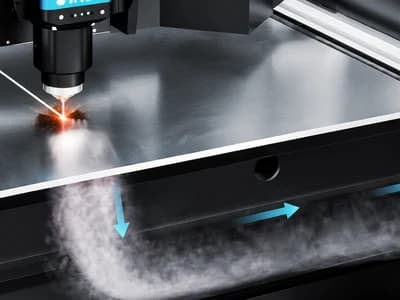
Exaustão inteligente setorizada
Abre só a boca de aspiração do setor onde o cabeçote está cortando: a sucção se concentra na fumaça, em vez de se espalhar pela mesa inteira.
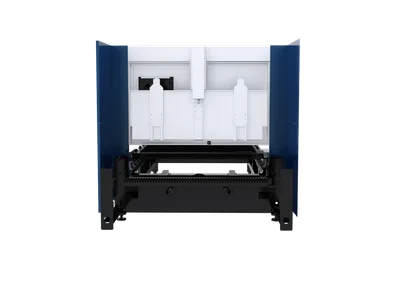
Porta elevatória com fechamento total
Fecha a área de corte: a fumaça fica dentro e vai para a exaustão, em vez de se espalhar pelo galpão.
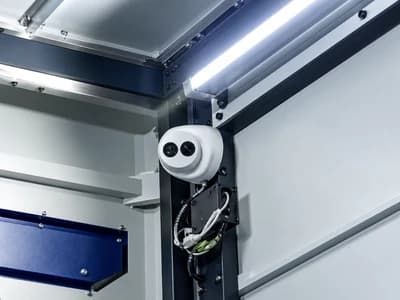
Monitoramento por câmera
Câmeras dentro da máquina mostram a área de corte na tela, sem abrir a porta para olhar.
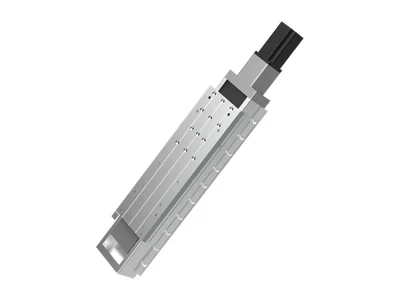
Eixo Z modular
Vedado contra pó e respingo. Quando precisa de manutenção, sai como um conjunto: a troca é rápida e a máquina volta a cortar logo.
Distribuição automática de gases
Duas linhas independentes, uma de nitrogênio ou ar e outra de oxigênio, com pressão e vazão comandadas pelo programa de corte.
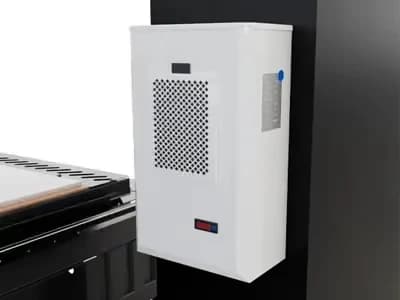
Painel elétrico climatizado
Controla a temperatura e a umidade dos componentes eletrônicos, sem precisar de uma sala climatizada só para o painel.
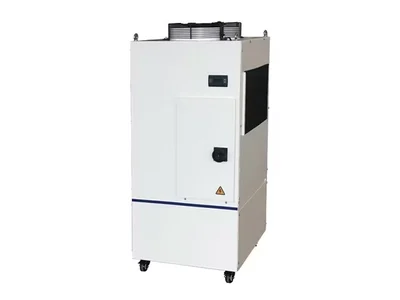
Chiller Tongfei
Refrigeração a água da fonte e do cabeçote: a temperatura fica estável e a potência não cai com a máquina quente.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Fiber EF 3015H |
| Área de trabalho | 3000 x 1500 mm |
| Curso do eixo X | 1530 mm |
| Curso do eixo Y | 3050 mm |
| Curso do eixo Z | 220 mm |
| Potência da fonte | 3 kW (fonte MAX) |
| Cabeçote de corte | Raytools |
| Comando | FSCUT (comunicação por barramento) |
| Precisão de posicionamento | ±0,05 mm |
| Repetibilidade de posicionamento | ±0,02 mm |
| Velocidade máxima | 130 m/min |
| Aceleração máxima | 1,2 G |
| Carga máxima na mesa | 1100 kg |
| Servomotores | Fuji (4) |
| Redutores | SHIMPO (3) |
| Elétrica e pneumática | Schneider e AVENTICS |
| Refrigeração | Chiller Tongfei |
| Painel elétrico | Climatizado, IP54 |
| Peso | 5260 kg |
| Dimensões da máquina | 8520 x 2270 x 2180 mm |
| Alimentação elétrica | 380 V trifásico / 50 Hz |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
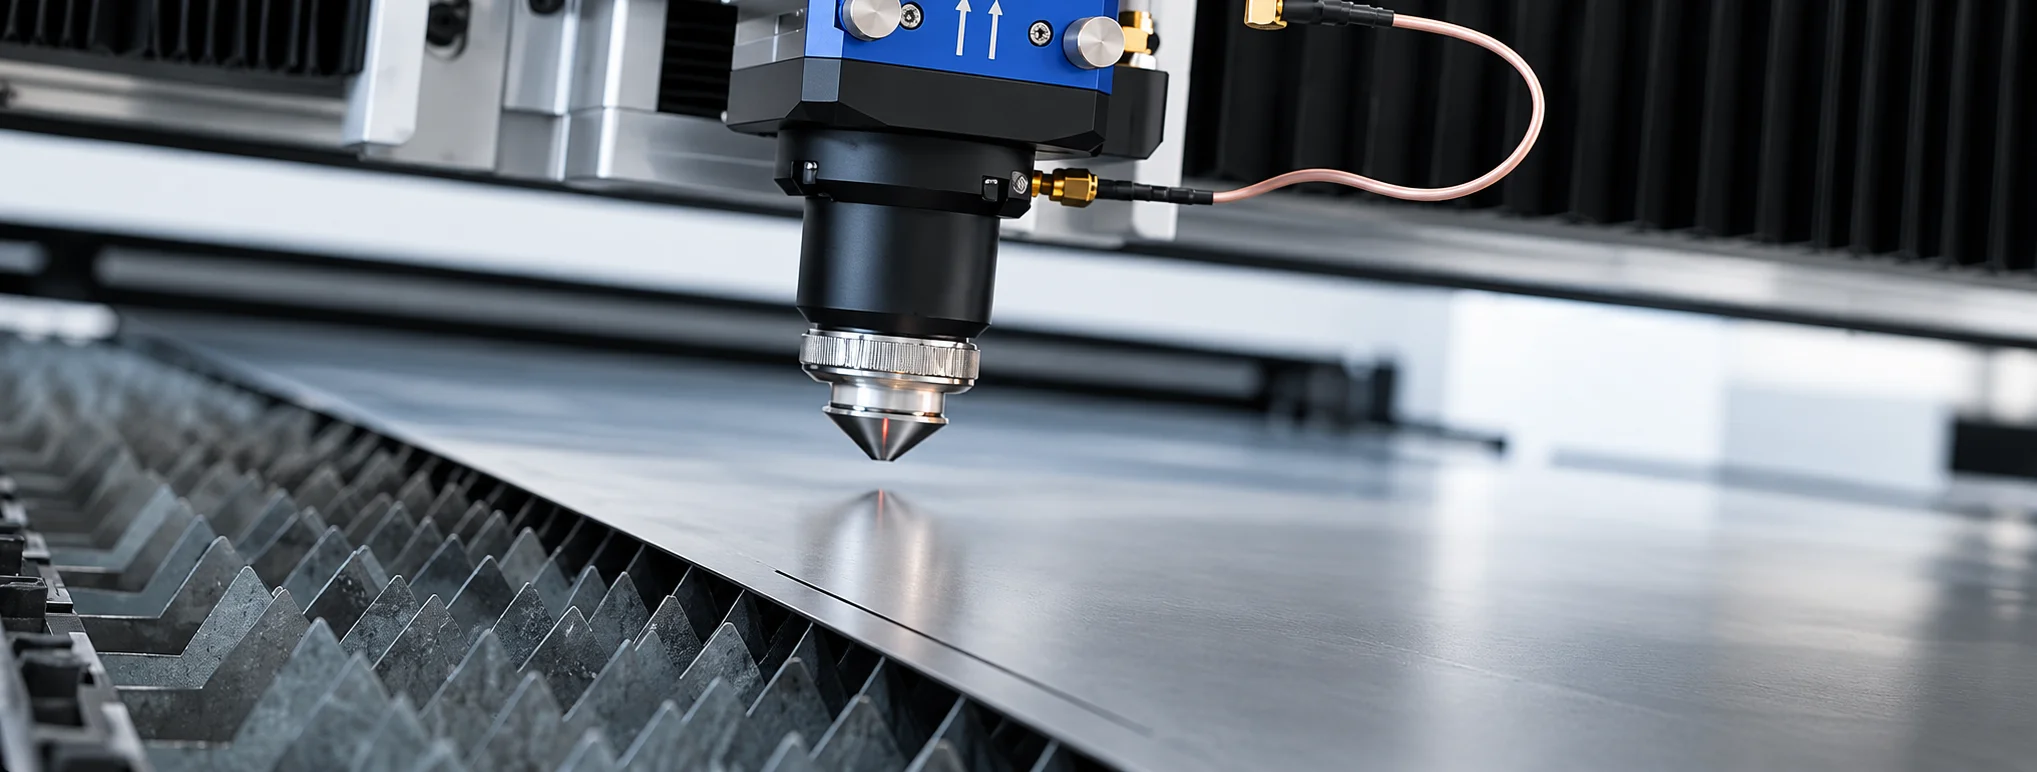
O que a Fiber EF 3015H corta, e a que velocidade
Velocidade de corte em metros por minuto, por material, espessura e gás. O oxigênio ajuda a queimar o aço carbono mais grosso; o nitrogênio ou o ar deixam a borda limpa, sem oxidar.
Aço carbono
Chapa inteira até
16 mm
Amostra até 20 mm
Velocidade de corte da Fiber EF 3015H em aço carbono, por espessura e gás Espessura m/min Gás 1 mm 30–40 N₂ ou ar 2 mm 15–20 N₂ ou ar 3 mm 3,5–4,5 N₂ ou ar 4 mm 3,0–3,5 N₂ ou ar 6 mm 2,5–3,5 O₂ 8 mm 1,8–2,3 O₂ 10 mm 1,4–1,8 O₂ 12 mm 1,0–1,4 O₂ 14 mm 0,8–1,0 O₂ 16 mm 0,7–1,1 O₂ 20 mmamostra: só corte de amostra, não de chapa inteira 0,5–0,7 O₂ Aço inox
Chapa inteira até
8 mm
Amostra até 12 mm
Velocidade de corte da Fiber EF 3015H em aço inox, por espessura e gás Espessura m/min Gás 1 mm 30–45 N₂ ou ar 2 mm 20–25 N₂ ou ar 3 mm 8,0–10 N₂ ou ar 4 mm 5,0–6,0 N₂ ou ar 5 mm 3,0–3,6 N₂ ou ar 6 mm 2,0–3,0 N₂ ou ar 8 mm 1,0–1,5 N₂ ou ar 10 mmamostra: só corte de amostra, não de chapa inteira 0,5–1,0 N₂ ou ar 12 mmamostra: só corte de amostra, não de chapa inteira 0,4–0,6 N₂ ou ar Alumínio
Chapa inteira até
6 mm
Amostra até 8 mm
Velocidade de corte da Fiber EF 3015H em alumínio, por espessura e gás Espessura m/min Gás 1 mm 30–35 N₂ ou ar 2 mm 14–20 N₂ ou ar 3 mm 8,0–10 N₂ ou ar 4 mm 5,0–6,5 N₂ ou ar 5 mm 2,5–3,5 N₂ ou ar 6 mm 1,2–1,5 N₂ ou ar 8 mmamostra: só corte de amostra, não de chapa inteira 0,7–1,3 N₂ ou ar Latão
Chapa inteira até
5 mm
Amostra até 6 mm
Velocidade de corte da Fiber EF 3015H em latão, por espessura e gás Espessura m/min Gás 1 mm 25–30 N₂ ou ar 2 mm 12–17 N₂ ou ar 3 mm 5,0–6,0 N₂ ou ar 5 mm 1,8–2,5 N₂ ou ar 6 mmamostra: só corte de amostra, não de chapa inteira 0,8–1,0 N₂ ou ar
Velocidades de referência da fonte de 3 kW: variam com a chapa, o bico, o foco e a pressão do gás. As linhas marcadas como amostra o fabricante indica só para corte de amostra, não de chapa inteira em produção.
Aplicações e materiais
Para a metalúrgica, a serralheria e a fábrica de equipamento em inox que cortam chapa o dia inteiro e querem a fumaça presa na máquina.
Metalúrgica em turno cheio
Chapa de aço carbono e inox cortada o dia inteiro, com a fumaça presa na máquina e puxada pela exaustão.
Equipamento em inox
Tampos, gabinetes e peças de cozinha industrial cortados com nitrogênio, borda limpa direto para a dobra e a solda.
Letras caixa e sinalização
Letras em inox, alumínio e latão com borda limpa, que vão para a solda e para a pintura sem esmerilhar.
Peças de máquina e caldeiraria
Flanges, suportes e chapas de fixação com o furo no lugar certo, dentro de ±0,05 mm, prontos para a montagem.
Chapa perfurada e decorativa
Painéis com centenas de furos, onde 1,2 G de aceleração encurta o tempo entre um furo e o outro.
Galpão sem sala separada
Máquina fechada e painel climatizado: dá para instalar no meio da produção, sem sala de ar-condicionado para a eletrônica.
Materiais compatíveis
- Aço carbono
- Aço inox
- Alumínio
- Latão

Cortou a chapa? Feche o canto com a solda a laser
A peça sai da fiber com borda limpa e vai direto para a solda a laser SFE, que fecha o canto sem deformar a chapa fina e com cordão que dispensa lixar antes da pintura. É a Etools cobrindo o metal do corte ao acabamento, na mesma fábrica.
A Fiber EF 3015H também é procurada como
- Fiber laser fechada
- Fiber laser 3 kW
- Máquina de corte a laser fiber 3015
- Corte a laser de chapa metálica
- Fiber laser 3000 x 1500
- Corte a laser de aço carbono
- Corte a laser de inox
- Corte a laser de alumínio
- Fiber laser Raytools
- Fiber laser com exaustão
- Fiber laser com porta elevatória
- Fiber laser com mesa de troca
- Fiber laser para metalúrgica
- Fiber laser para letras caixa
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.
Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.
Compare com outras linhas e veja o segmento
O que acompanha a sua Fiber EF 3015H
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a Fiber EF 3015H
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Aço carbono, inox, alumínio e latão. Em chapa inteira, com a fonte de 3 kW: aço carbono até 16 mm com oxigênio; inox até 8 mm, alumínio até 6 mm e latão até 5 mm com nitrogênio ou ar. Acima disso o fabricante indica só corte de amostra — aço carbono de 20 mm, inox de 10 e 12 mm, alumínio de 8 mm e latão de 6 mm saem em peça pequena, não em chapa inteira de produção. A velocidade de cada espessura está na tabela de corte, logo abaixo da ficha técnica. Diga os materiais e as espessuras do seu mix ao pedir o orçamento, e a Etools confirma com a sua chapa.