Precisão da router CNC: o que são os 0,1 mm da ficha e de onde eles vêm
Toda ficha de router traz um número de precisão, e quase ninguém pergunta quem sustenta esse número. Na Etools são 0,1 mm, e eles saem de quatro peças: guia linear, cremalheira, fuso de esferas e o peso da estrutura. Veja o que cada uma faz e o que tira esse número no dia a dia.
Por Diego · 20 de outubro de 2026 · 10 min de leitura
O número que está em toda ficha
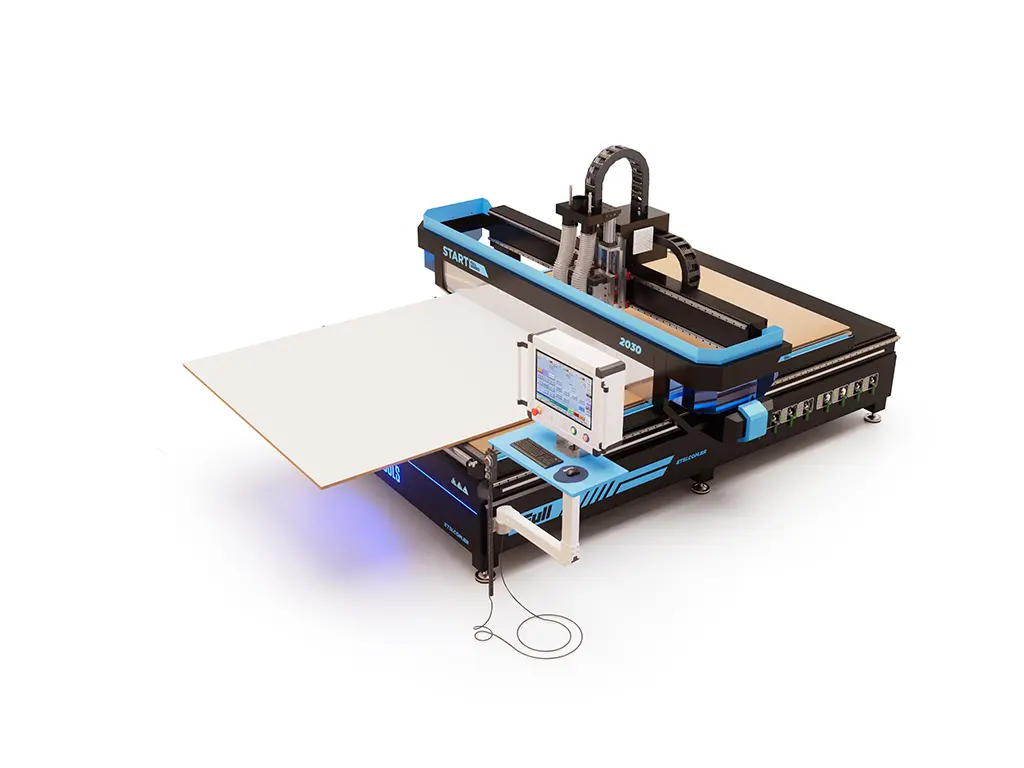
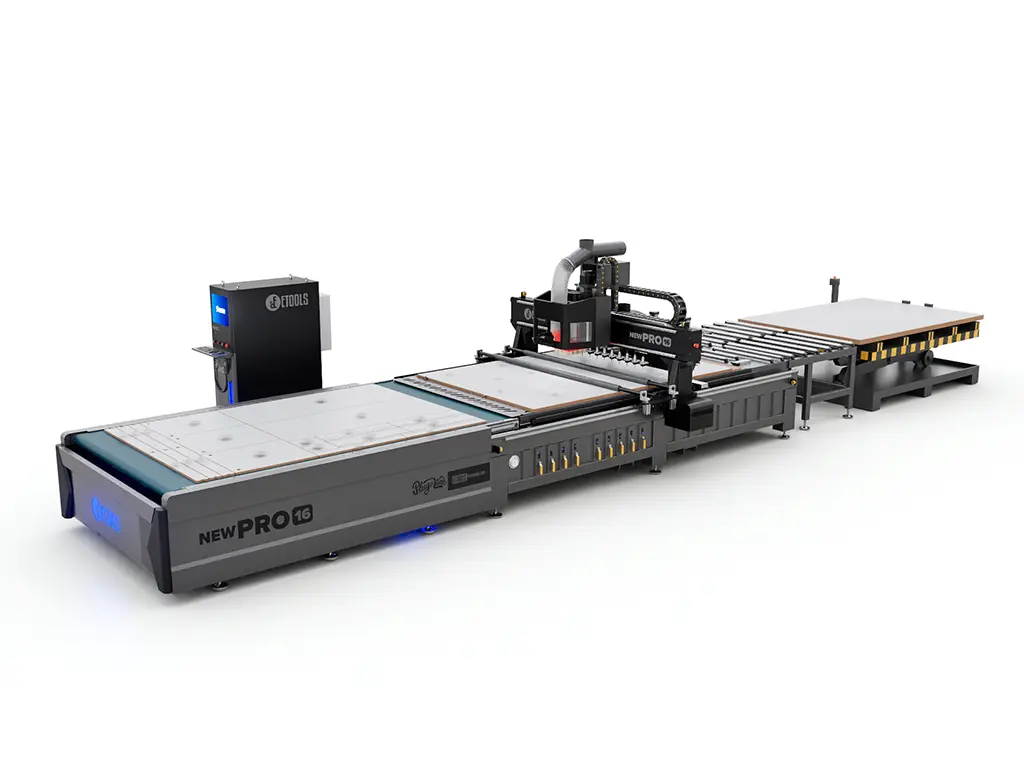
Abra a ficha de qualquer router CNC da Etools e você vai achar a mesma linha: precisão de 0,1 mm. Está na Start Full, na Start ATC 10, na Linha Max, na New Pro 12 e na New Pro 16. Máquinas de preço e velocidade diferentes, com o mesmo número.
O número diz quanto a ferramenta pode se afastar do ponto que o programa mandou. Um décimo de milímetro é mais ou menos a espessura de uma folha de papel sulfite. Só que esse número não nasce no comando nem no software: ele é segurado pela mecânica. Se a guia tem folga, se a cremalheira bate, se a estrutura vibra, o comando manda a ferramenta para o lugar certo e ela chega em outro.
Por isso a pergunta útil não é "qual a precisão?", e sim "quem sustenta essa precisão quando a máquina acelera, freia e corta MDF o turno inteiro?". É o que este artigo responde, peça por peça.
O que 0,1 mm muda no móvel
Na marcenaria, ninguém mede peça com micrômetro. O erro aparece de outro jeito: na montagem.
A cavilha que não entra, ou entra frouxa. O furo de cavilha de uma lateral tem que bater com o furo da prateleira. Se cada furo pode cair alguns décimos fora do lugar, os dois erros se somam e a cavilha entra torta, empurra a peça ou exige martelo. Com o furo dentro de 0,1 mm, a cavilha entra na mão.
A caixa fora de esquadro. Uma lateral 0,5 mm mais comprida que a outra já deixa o módulo empenado: a porta fecha encostando de um lado e com fresta do outro. O esquadro do armário começa no comprimento das peças.
A porta desalinhada. Numa cozinha com seis portas lado a lado, a fresta entre elas é o que o cliente vê. Se cada porta varia alguns décimos, a fresta varia junto, e o regulador da dobradiça vira ferramenta de conserto.
O caneco da dobradiça. O furo de 35 mm tem posição e profundidade. Fora da posição, a porta não alinha com a caixa; fundo demais, ele aparece na face.
A conta que importa é a da soma. Um móvel tem dezenas de peças e centenas de furos. Erros pequenos em cada um viram erro grande na montagem, e é na montagem que a hora de serviço some.
Guias lineares: o trilho que segura o pórtico no lugar
A guia linear é o trilho de aço retificado por onde o pórtico e o cabeçote correm, com patins de esferas que abraçam o trilho. Ela não empurra nada: o trabalho dela é não deixar o cabeçote sair da linha. Quando a fresa força de lado num corte de MDF de 18 mm, é a guia que segura o cabeçote para ele não balançar.
Nas linhas Start Full, Start ATC 10 e Max, as guias são Hiwin de 25 mm nos três eixos. Nas linhas New Pro 12 e New Pro 16 o eixo Y sobe para 30 mm, com 25 mm no X e no Z. O motivo é a velocidade: as New Pro se deslocam a 90 m/min, e quanto mais rápido o pórtico acelera e freia, mais força a guia recebe na troca de direção. Trilho mais largo, patim maior, menos flexão nessa hora.
A guia é também a peça que mais sofre com falta de graxa. Patim que trabalha seco gasta a pista e passa a ter folga, e folga na guia é o cabeçote balançando dentro do erro que a ficha prometia não ter. É por isso que todas as routers deste artigo têm lubrificação automática: a máquina se lubrifica sozinha, no intervalo programado, sem depender de alguém lembrar.
Cremalheira helicoidal: como o pórtico anda sem tranco
A guia segura; quem empurra o pórtico nos eixos X e Y é a cremalheira: uma barra dentada fixa na estrutura, com um pinhão acoplado ao motor que gira e "anda" sobre ela.
Na cremalheira reta, o dente entra no pinhão de uma vez, e a força passa de um dente para o outro com um pequeno solavanco. Na helicoidal, o dente é inclinado: sempre há mais de um dente engrenado ao mesmo tempo, e a força passa de um para o outro sem tranco. Na peça, a diferença aparece no canto que fecha na medida e no corte que começa e termina igual, da primeira à última peça da chapa.
Entre o motor e o pinhão fica o redutor planetário, que multiplica o torque e deixa o movimento mais suave. Na Start Full, na Start ATC 10 e na Max, o redutor é Shimpo. Nas New Pro 12 e New Pro 16, a ficha traz o mesmo conjunto de cremalheira helicoidal com redutor planetário, que é o que deixa o pórtico acelerar e frear a 90 m/min sem sacudir a peça.
Na cremalheira helicoidal o dente é inclinado: sempre há mais de um dente engrenado no pinhão, e a força passa de um para o outro sem o solavanco da cremalheira reta.
Quem dá a ordem para tudo isso são os servo motores Leadshine: 750 W na Start Full e na Start ATC 10, 1500 W na Max e nas New Pro. O servo sabe onde está a cada instante e corrige sozinho se a fresa forçar. O motor de passo não sabe: quando perde a posição, você só descobre com a peça errada na mão.
Fuso de esferas: a profundidade do furo
No eixo Z, que sobe e desce a ferramenta, a cremalheira dá lugar ao fuso de esferas: um eixo roscado com uma castanha cheia de esferas, que transforma o giro do motor em subida e descida. Na Start Full, na Start ATC 10 e na Max, é um fuso TBI 2510.
O fuso decide o que o Z faz bem: profundidade. O caneco de dobradiça que não pode furar a face, o rebaixo de fundo de gaveta, o canal na medida da chapa de 6 mm, o puxador cava. Tudo isso é o Z parando na altura certa. Fuso de esferas tem atrito baixo e pouca folga, e por isso o Z para onde o programa mandou, sem "afundar" um pouco a mais quando a ferramenta entra no material.
A outra metade da profundidade é a medida da ferramenta. Uma fresa nova pode ter alguns milímetros a mais ou a menos que a anterior; se o comando não souber disso, o fuso posiciona certo e o furo sai errado. Nas máquinas com troca automática, o probe mede o comprimento de cada ferramenta e guarda no comando, e é isso que mantém a profundidade igual quando o programa troca de fresa.
O peso da estrutura: aço de 8 e 25 mm
A última peça é a menos lembrada: a estrutura. Todas as routers da Etools são de aço de 8 e 25 mm, usinado em portal CNC. Na Start Full 2030, são 1800 kg; na Start Full 2050, 2200 kg; na Start ATC 10, na Max e na New Pro 12, 2000 kg.
Peso, aqui, é função. Cada vez que o pórtico acelera ou freia, a reação vai para a estrutura. Numa máquina leve, essa reação vira tremor, e o tremor aparece na borda da peça como ondulação ou degrau. Numa estrutura pesada e rígida, a mesma força não move nada. É o que a Etools mostra no vídeo da base New Pro: um copo d'água e uma moeda em pé sobre a máquina, com o pórtico se deslocando a 90 m/min. A moeda não cai e a água não derrama.
A usinagem da estrutura conta tanto quanto o peso: guia montada sobre uma base que não é plana já nasce torta, porque o trilho só fica reto se apoiado numa superfície reta. Daí a estrutura usinada em portal CNC, e não só soldada.
O que tira o 0,1 mm no dia a dia
A máquina sai da fábrica dentro do número. O que acontece depois depende da rotina da marcenaria. Os problemas de manutenção em detalhe estão no artigo sobre o que mais dá problema em uma router CNC, e o custo dessa rotina no de quanto custa manter uma router CNC. Aqui, o que importa é ligar cada causa à peça que ela afeta:
O que acontece
Onde aparece na peça
O que fazer
Guia ou cremalheira sem lubrificação
Folga, canto que não fecha, medida que varia ao longo da mesa
Conferir o reservatório da lubrificação automática e se a graxa chega aos patins
Sujeira e pó de MDF na cremalheira
Tranco no movimento, degrau no contorno
Limpar a cremalheira e os trilhos; manter o coletor de pó ligado
Peça que se mexe na mesa
Peça fora de medida, contorno com degrau
Vácuo setorizado no lugar certo, chapa de sacrifício em bom estado
Fresa gasta ou cega
Peça menor ou maior que o desenho, borda queimada ou felpuda
Trocar ou afiar; acompanhar as horas de uso de cada fresa
Fresa com batimento (runout)
Canal mais largo que a fresa, furo oval
Limpar cone e pinça; trocar pinça gasta
Dois itens desta tabela não são da máquina, e são os que mais enganam. O primeiro é a fixação: se a peça anda 0,3 mm na mesa durante o corte, a máquina foi precisa e a peça saiu errada mesmo assim. O artigo sobre a peça que sai voando da mesa de vácuo trata disso. O segundo é a fresa: uma fresa cega desvia, empurra o material e deixa a medida para trás. O operador mede a peça, vê erro e culpa a máquina, quando a ferramenta é que precisa sair. O guia de fresas para router CNC na marcenaria mostra como reconhecer a fresa no fim da vida.
Como conferir a precisão na sua bancada
Você não precisa de instrumento de laboratório para saber se a máquina está dentro do número. Três testes simples, com trena de qualidade e paquímetro, já mostram muito:
O quadrado e as diagonais. Corte um quadrado grande, do tamanho que a mesa permitir, e meça as duas diagonais. Se elas batem, a máquina está no esquadro. Se diferem, X e Y não estão a 90 graus entre si, ou um lado do pórtico está atrasado em relação ao outro.
O mesmo furo em pontos diferentes da mesa. Programe furos de cavilha num canto, no meio e no outro canto da mesa, com a mesma distância entre eles. Meça. Se a distância varia de um lado para o outro, há folga ou desgaste em algum trecho da guia ou da cremalheira.
A profundidade com ferramentas diferentes. Fure o caneco de 35 mm com uma broca, faça um rebaixo com outra fresa, e meça as duas profundidades contra o programa. Se uma delas erra, o comprimento daquela ferramenta está mal cadastrado.
Faça esses testes quando a máquina chegar e guarde as medidas. Repita de tempos em tempos. Comparar com a medida da própria máquina, em vez de comparar com a ficha, é o que mostra quando alguma coisa começou a mudar.
Qual máquina Etools entra aqui
O 0,1 mm é o mesmo em toda a linha de chapa da Etools. O que muda é a velocidade em que ele precisa ser mantido, e por isso a mecânica cresce junto.
Na Linha Start Full e na Start ATC 10, são guias Hiwin de 25 mm nos três eixos, cremalheira helicoidal com redutor planetário Shimpo no X e no Y, fuso TBI 2510 no Z e servo motores Leadshine de 750 W, com 1800 a 2300 kg de estrutura. A Linha Max mantém guias, cremalheira e fuso, mas dobra a potência dos servos para 1500 W e chega a 60 m/min de deslocamento, sobre 2000 kg de aço.
Nas linhas New Pro 12 e New Pro 16, o deslocamento sobe para 90 m/min, e o eixo Y ganha guias de 30 mm para segurar a aceleração e a frenagem nesse ritmo, com cremalheira helicoidal e redutor planetário. Se a sua dúvida é entre as duas, o artigo New Pro 16 ou New Pro 12 compara o que muda entre elas. Para os termos de mecânica, o glossário explica folga, castanha, patim e o resto do vocabulário.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
É quanto a ferramenta pode se afastar do ponto que o programa mandou. Um décimo de milímetro é mais ou menos a espessura de uma folha de papel sulfite. Na marcenaria, é o que faz a cavilha entrar na mão, a caixa fechar no esquadro e a fresta entre as portas sair igual.
Os dois transformam o giro do motor em movimento reto. A cremalheira helicoidal move o pórtico nos eixos X e Y, onde o curso é longo e a velocidade é alta. O fuso de esferas fica no eixo Z, que sobe e desce a ferramenta, e é ele que decide a profundidade do furo e do rebaixo.
Por causa da velocidade. As New Pro 12 e New Pro 16 se deslocam a 90 m/min, e quanto mais rápido o pórtico acelera e freia, mais força a guia recebe na troca de direção. A guia de 30 mm no eixo Y flexiona menos nessa hora, e é isso que mantém os 0,1 mm no ritmo máximo.
O peso ajuda porque absorve a vibração de acelerar e frear o pórtico; em máquina leve, esse tremor aparece na borda da peça. Mas o peso sozinho não basta: a estrutura precisa ser usinada plana para as guias ficarem retas. Nas routers da Etools, a estrutura é de aço de 8 e 25 mm, usinada em portal CNC, com 1800 a 2300 kg conforme o modelo.
Comece pelo que não é da máquina: a fresa, que gasta e desvia, e a fixação, que deixa a peça andar na mesa. Depois confira a lubrificação das guias e da cremalheira e a limpeza dos trilhos. Um teste simples ajuda a separar as causas: corte um quadrado grande e meça as diagonais, e fure a mesma distância em pontos diferentes da mesa.