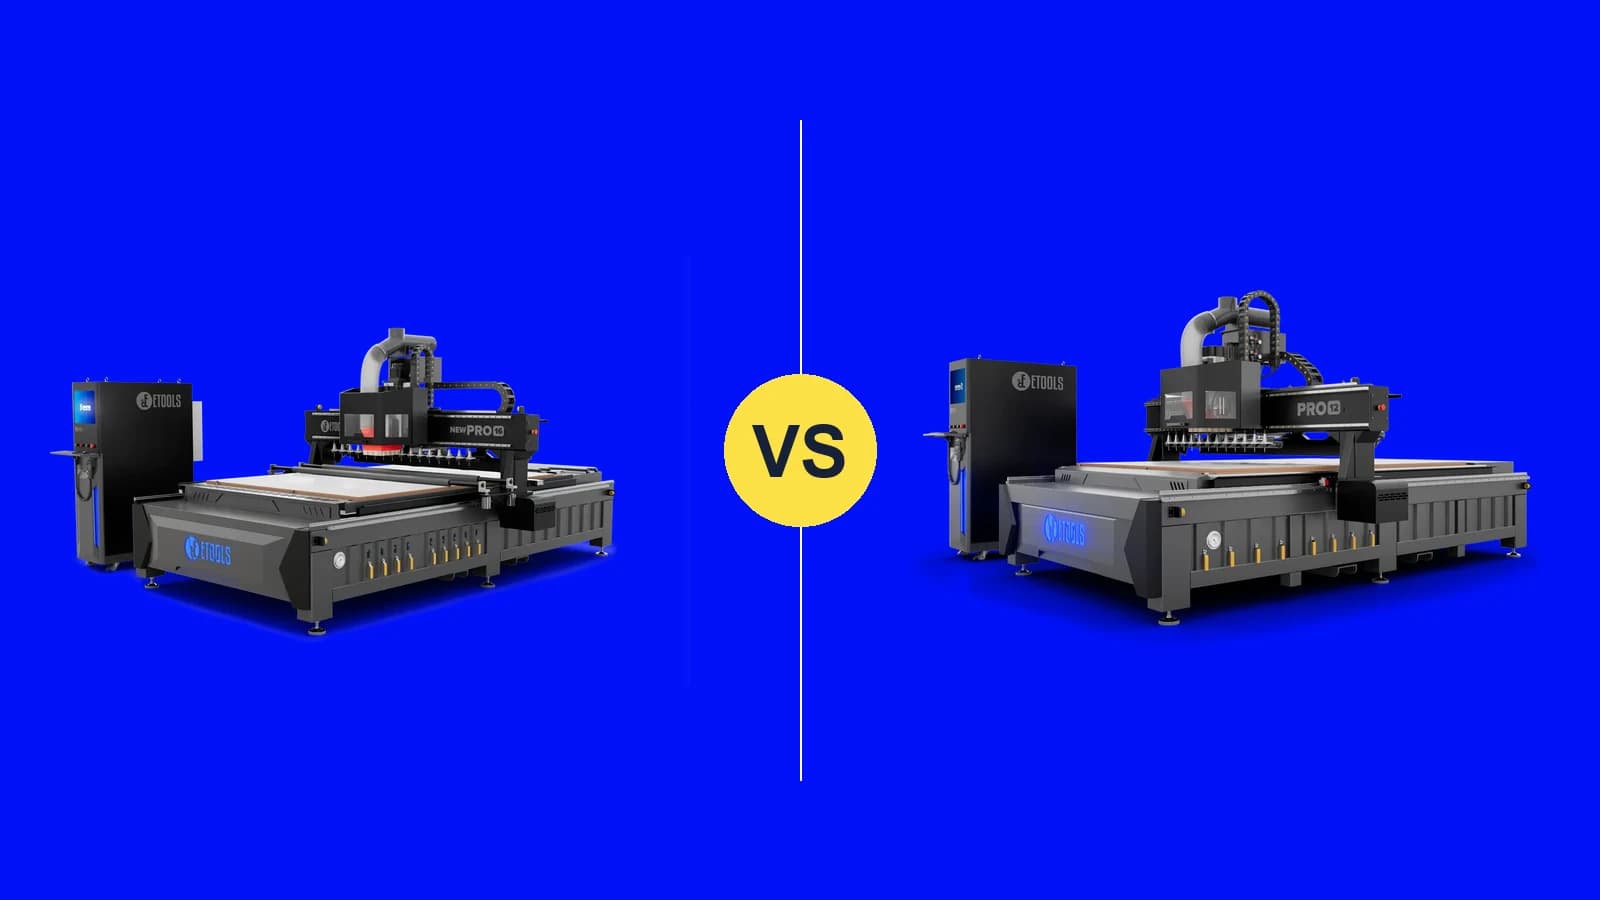
New Pro 16 ou New Pro 12: o que muda entre as duas e qual é a certa para a sua produção
As duas têm os mesmos 90 m/min, o mesmo spindle de 9 kW, o mesmo Syntec 63CA e a mesma mesa com bomba Becker. A diferença está em quatro posições no magazine, no painel com ar-condicionado, nos rolos pressores e em até onde a automação vai. Ficha contra ficha, e para quem é cada uma.
Por Diego · 06 de outubro de 2026 · 17 min de leitura
Duas máquinas, uma base só
Quem põe a New Pro 16 ao lado da New Pro 12 no galpão demora a achar a diferença. É a mesma estrutura em aço de 8 e 25 mm, usinada em centro CNC de portal, que é o que garante o esquadro e a planeza da mesa. O mesmo spindle de 9 kW (12 cv) com cone ISO30 e pinça ER32 a 24.000 RPM. O mesmo comando Syntec 63CA, em que o operador cria e edita o plano de corte na tela da máquina. Os mesmos servo motores Leadshine de 1500 W com cremalheira helicoidal e redutor planetário, que levam o pórtico a 90 m/min de deslocamento e 30 m/min de trabalho, com 0,1 mm de precisão.
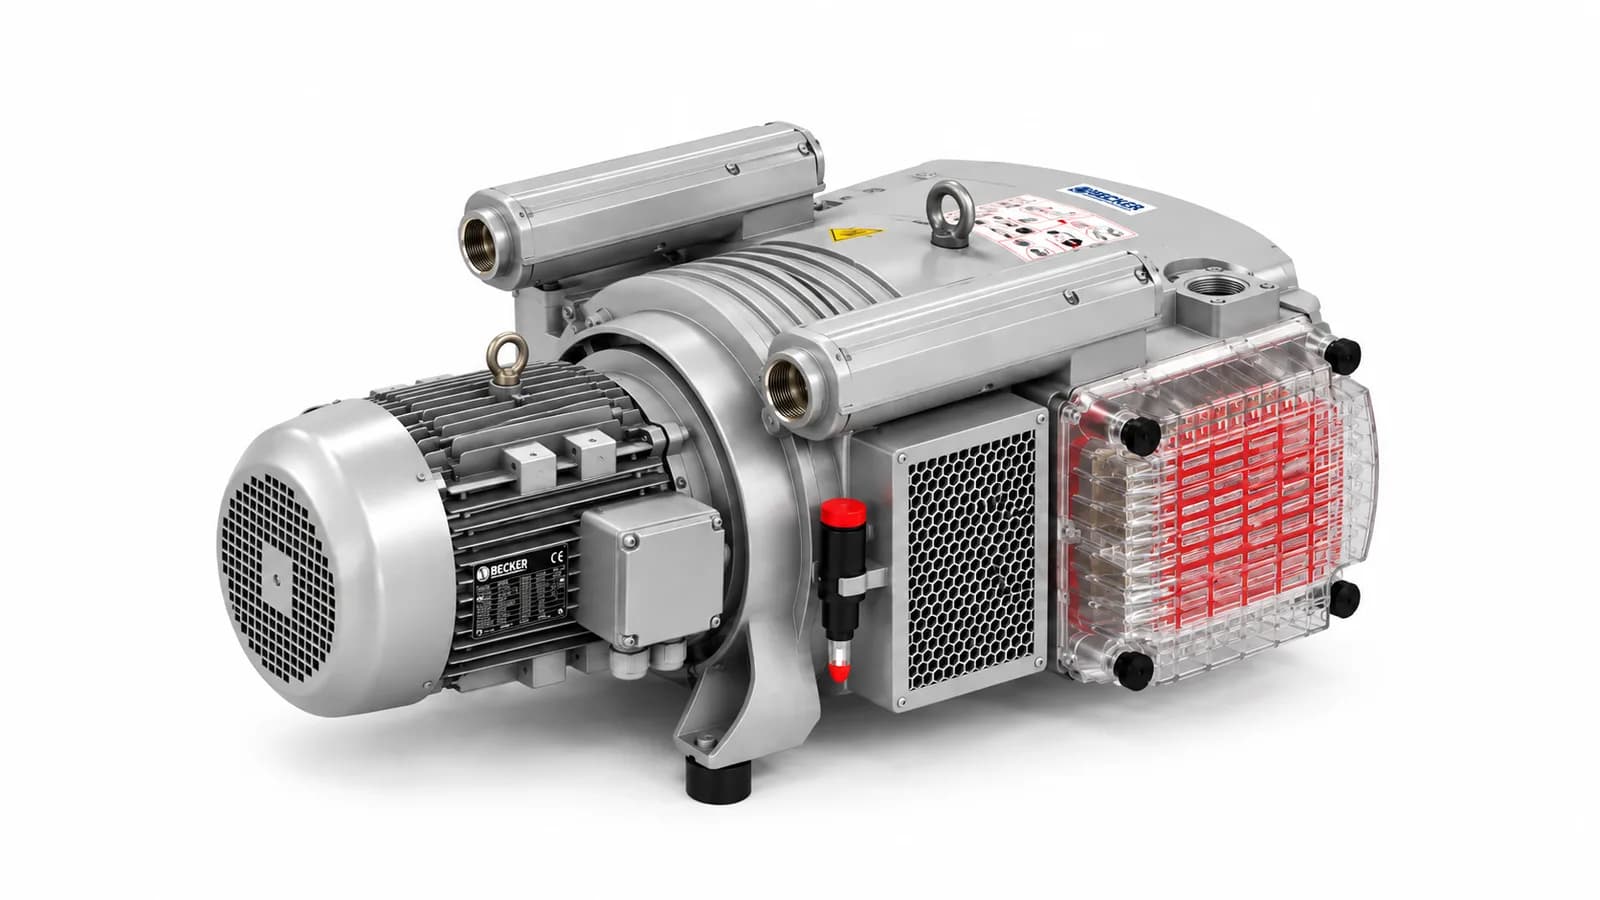
A mesa também é a mesma: 1850 x 2750 x 80 mm, a chapa inteira de MDF presa uma vez só, dividida em 9 setores de vácuo com válvula própria e puxada pela bomba Becker, alemã. Guias lineares de 30 mm no eixo Y e 25 mm nos eixos X e Z, inversor Fuling de 11 kW, componentes elétricos Schneider, sensores Omron, lubrificação automática, empurrador de chapa e coletor de pó de 5,5 kW com saco duplo.
Então a pergunta certa não é "qual é a melhor". É "o que as quatro posições a mais no magazine e os itens que só a 16 tem valem na minha produção". Este artigo responde isso com a ficha técnica das duas na mão.
Ficha contra ficha
A tabela abaixo é a ficha técnica da New Pro 16, linha por linha, com a coluna da New Pro 12 ao lado. "Igual" é a mesma especificação nas duas. "Não tem" é item que está na ficha da 16 e não está na ficha da 12. No fim entram os dois opcionais que só a 16 oferece e as versões com automação de cada uma.
Item da ficha
New Pro 16 ATC
New Pro 12 ATC
Comando CNC
Syntec
Igual
Motor Spindle
9kW (12 cv) ER32 cone ISO30 24.000 RPM
Igual
Sistema de troca automática de ferramentas
ATC 16 no pórtico
ATC 12 no pórtico
Estrutura
Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa
Igual
Mesa de trabalho
Mesa setorizada em 9 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T.
Igual
Área de trabalho
1850 x 2750 x 80 mm
Igual
Servo motor e servo drivers
1500 W (Leadshine)
Igual
Estrutura eixo X, Y
Cremalheira Helicoidal
Igual
Estrutura eixo Z
Fuso de Esfera
Igual
Guias lineares dos eixos X e Z
25mm (CSK)
Igual
Guias lineares do eixo Y
30mm (CSK)
Igual
Inversor
11kw (Fuling)
Igual
Precisão de trabalho
0,1 mm
Igual
Velocidade de trabalho (G1)
30 m/min
Igual
Deslocamento (G0)
90 m/min
Igual
Sistema de lubrificação
Automática
Igual
Pré disposição plug&work - Esteira de descarga
Sim
Sim
Pré disposição plug&work - Lift de carregamento
Sim
Não tem
Sistema de resfriamento
Atua protegendo componentes eletrônicos sensíveis contra o superaquecimento.
Não tem
Empurrador de chapa
Automática
Igual
Rolo pressores
Sim
Não tem
Componentes elétricos
Schneider (Francês)
Igual
Sensor fim de curso
Omron (Japonês)
Igual
Sistema de tracionamento
Redutor Planetário
Igual
Bomba de vácuo
Bomba de vácuo Becker (alemã)
Igual
Coletor de pó
Coletor de pó com saco duplo de 5,5KW
Igual
Cabeçote de furação com 9 brocas
Opcional
Sem opção
Cortina de luz NR12
Opcional
Sem opção
Versões com automação
L (lift), U (esteira) e UL (os dois), com etiquetadora nas versões Lab
U (esteira)
Repare que a lista do que difere é curta. É de propósito: a New Pro 12 não é uma máquina menor, é a mesma máquina com quatro posições a menos no magazine, menos automação e sem três itens que fazem diferença no turno cheio. O resto deste artigo é sobre esses itens.
Em números, a tabela diz o seguinte:
22 dos 29 itens são iguais nas duas: estrutura, spindle, comando, servos, mesa, bomba, velocidades e precisão.
7 itens a mais na New Pro 16: quatro posições no magazine, ar-condicionado no painel, rolos pressores, pré-disposição para o lift, versões L, UL e Lab, cabeçote de furação e cortina de luz como opcionais.
33% mais ferramentas carregadas: 16 contra 12.
0% de diferença na velocidade: os mesmos 90 m/min de deslocamento e 30 m/min de trabalho.
O magazine viaja junto com o cabeçote nas duas máquinas; na New Pro 16 ele carrega 16 cones, e os rolos pressores na frente dele seguram a chapa contra a mesa.
16 ferramentas contra 12: quando as quatro posições fazem falta
Nas duas máquinas o magazine fica no pórtico, ao lado do spindle. A troca acontece onde o cabeçote está, sem atravessar a mesa até um magazine fixo numa das pontas. Nisso elas são iguais, e as duas trocam ferramenta em segundos.
A diferença aparece antes de a chapa entrar, na hora de montar o programa. Conte as ferramentas de uma chapa de móvel planejado: fresa de corte e fresa de acabamento, em mais de um diâmetro; broca de dobradiça de caneco; broca de dispositivo de montagem; broca de cavilha; fresa de canal para fundo de gaveta; fresa de puxador cava; fresa de gravação ou de porta almofadada. Com 12 posições, um programa assim cabe. Com dois diâmetros a mais de broca ou uma fresa de ripado no mesmo lote, não cabe.
Quando não cabe, alguém tira um cone do magazine e põe outro no lugar, no meio do turno. A troca em si é rápida. O problema é o que vem junto: a ferramenta nova precisa ser recadastrada no comando, e o recadastro feito com pressa é onde sai a peça com profundidade errada, que só aparece na montagem. Quatro posições a mais não deixam a máquina mais rápida. Deixam o programa inteiro carregado, e o operador fora do magazine.
A conta é simples: liste as ferramentas dos seus programas mais comuns. Se nenhum passa de 12, a New Pro 12 carrega tudo. Se passa, ou se você já sabe que vai acrescentar operações, as 16 posições são a diferença entre um turno sem troca manual e um turno com ela.
Os itens que só a New Pro 16 tem
Painel elétrico com ar-condicionado
É o item que ninguém procura no folheto e que decide o turno no dia quente. Dentro do painel ficam os drivers dos servos e o inversor do spindle, e drive que superaquece derruba a máquina no meio do programa. Sempre no dia quente, sempre quando a produção está apertada. Em galpão com serragem no ar, a queima pode parar a produção por dias esperando a peça de reposição.
A New Pro 16 vem com ar-condicionado próprio no painel, que mantém a temperatura constante ali dentro, com o painel fechado e sem puxar o ar com pó do galpão para cima da eletrônica. Na New Pro 12 o painel não tem esse resfriamento. Para a fábrica em região quente, ou que roda dois turnos, esse item sozinho já pesa. O artigo sobre o ar-condicionado no painel elétrico da router CNC explica o que acontece com a eletrônica acima da temperatura de trabalho.
O ar-condicionado do painel da New Pro 16 mantém os drivers e o inversor na temperatura de trabalho, com o painel fechado para a serragem.
Rolos pressores
Os rolos pressores ficam no pórtico, na frente do empurrador, e fazem dois serviços. O primeiro é na entrada: quando a chapa vem para a mesa, os rolos a mantêm deitada para o vácuo pegar a chapa inteira, e não só as pontas. Chapa levemente empenada é a regra no MDF que chega de caminhão, não a exceção, e é o rolo que resolve isso mecanicamente, sem o operador ter que forçar a chapa com a mão enquanto liga o vácuo. O segundo serviço é durante o corte: os rolos encostam na chapa e a seguram contra a mesa enquanto a ferramenta trabalha.
Por que isso importa: chapa que levanta é peça fora de medida e fresa que sofre. A fresa de corte puxa a chapa para cima a cada passada, e a peça pequena, que o plano de nesting deixa quase sem sobra entre uma e outra, é a primeira a se mexer quando só o vácuo está segurando. Quando ela se mexe, sai fora de esquadro ou com a borda lascada, e você só descobre na montagem.
Na New Pro 16 os rolos vêm de série. A New Pro 12 conta com o vácuo da bomba Becker nos 9 setores e com a fixação em Slot-T, que resolvem bem a chapa plana e inteira, e pedem mais cuidado do operador com chapa empenada ou com lote de peça miúda. O artigo sobre por que a peça pequena sai voando da mesa de vácuo mostra o tamanho desse problema e o que mais ajuda a resolver.
O rolo pressor da New Pro 16: mantém a chapa deitada na entrada, para o vácuo pegar a chapa inteira, e a segura contra a mesa enquanto a fresa corta.
Lift carregador, de série ou preparado
As duas saem de fábrica preparadas para receber a esteira de descarga. A diferença está no carregamento: a New Pro 16 também vem preparada para o lift carregador de chapas, e tem as versões L e UL com ele instalado. Na New Pro 12 não há lift, nem de série nem como pré-disposição: quem põe a chapa na mesa é sempre o operador.
Carregar é o serviço mais pesado do posto. Chapa inteira de MDF costuma pedir duas pessoas, e isso se repete a cada ciclo. Com o lift, a pilha fica ao lado da máquina e ela se serve sozinha, e a chapa seguinte já está no lugar quando a anterior termina.
Cabeçote de furação com 9 brocas (opcional)
Num painel de móveis planejados, a maior parte do tempo de ciclo não está no corte. Está nas dezenas de furos de cavilha, minifix e dobradiça. Furando pelo magazine, cada mudança de diâmetro é uma troca de ferramenta: o cabeçote para, vai ao magazine, solta a broca, pega a próxima e volta ao ponto do furo. Cada troca leva segundos, mas numa chapa com três ou quatro diâmetros misturados elas se repetem dezenas de vezes, e somadas ao longo da chapa dominam o programa.
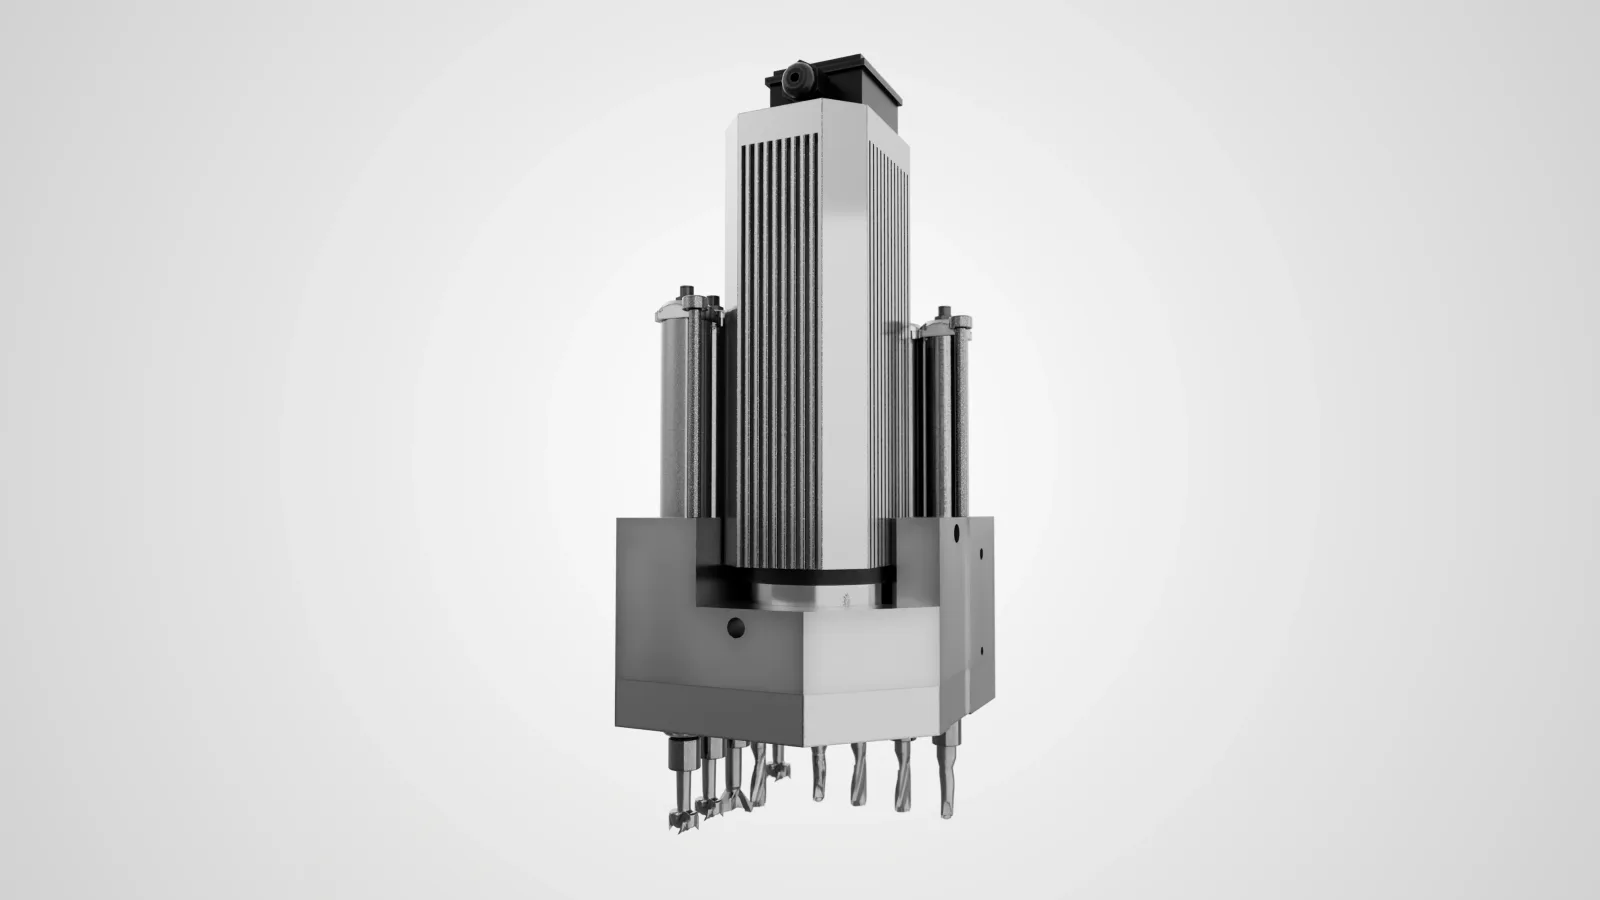
O cabeçote de furação é opcional da New Pro 16 e se pede junto com a máquina. É um bloco montado no pórtico, ao lado do spindle, com 9 brocas já instaladas, cada uma no seu diâmetro, cada uma com o seu cilindro pneumático. Quando o programa pede um furo, a máquina desce a broca certa dentro do cabeçote e fura, sem sair do lugar e sem buscar ferramenta no magazine. O programa de furação que levava minutos passa a levar segundos, e as 16 posições do magazine ficam livres para o que exige fresa mesmo: corte, rebaixo, puxador cava, ranhura e acabamento.
Tem mais um efeito, que aparece na montagem: furo e corte saem da mesma fixação, com a mesma referência. Prender a peça de novo numa furadeira múltipla abre margem de erro, e o furo de dobradiça fora de posição é o defeito que mais volta da obra. Na New Pro 12 não há essa opção: a furação é toda pelo magazine, com as brocas ocupando posições que a fresa poderia usar. O artigo sobre o cabeçote de furação na router CNC faz a conta de quanto tempo ele tira de cada chapa e quando ele não compensa.
O cabeçote de furação opcional da New Pro 16: 9 brocas montadas, cada uma no seu diâmetro, e a furação inteira sem passar pelo magazine.
Cortina de luz NR12 (opcional)
Todos os modelos da New Pro 16 saem com botoeira de emergência conforme a NR-12, ao alcance da mão do operador. A cortina de luz é opcional e se pede junto com a máquina: um emissor e um receptor em coluna, nas pontas da área de trabalho, trocam feixes entre si, e no instante em que alguém atravessa esses feixes a máquina para. Sem grade nem porta no caminho da chapa, que continua entrando e saindo do mesmo jeito.
É proteção que funciona sem depender de o operador lembrar de nada, que é como proteção de verdade tem que ser. E faz mais sentido ainda nas versões com lift e esteira, em que o operador não fica ao lado da mesa: ele programa, acompanha o painel e separa o lote enquanto o ciclo roda, e é justamente quando ninguém está olhando que alguém se aproxima do pórtico em movimento. A cortina e a botoeira entram na avaliação de riscos junto com o laudo do responsável técnico da fábrica, que é quem diz o que a NR-12 exige para o seu posto.
A New Pro 12 não oferece a cortina de luz como opcional. Para a fábrica que já passou por fiscalização, ou que vai automatizar e tirar o operador de perto da máquina, isso pesa na escolha tanto quanto o magazine.
A cortina de luz NR12, opcional da New Pro 16: atravessou o feixe, a máquina para, sem grade nem porta no caminho da chapa.
Produtividade: onde os minutos do turno vão
Todo ciclo de uma chapa tem quatro tempos: carregar, usinar, descarregar e limpar a mesa. Nas duas máquinas o tempo de usinagem é o mesmo, porque o spindle, os 90 m/min e a mecânica são os mesmos. O que muda é o que acontece antes e depois do corte, e é aí que a New Pro 16 abre vantagem conforme a automação entra.
Sem automação, carregar e descarregar acontecem com a máquina parada. O programa termina, o operador recolhe as peças, limpa a mesa, busca a próxima chapa, encosta no esquadro e dá partida. São minutos por ciclo, e num turno com dezenas de chapas esses minutos viram horas.
A esteira de descarga é o primeiro degrau, e as duas máquinas têm versão com ela: a New Pro 12 U e a New Pro 16 U. O empurrador leva as peças para a esteira enquanto a chapa seguinte já entra: a descarga passa a correr junto com a usinagem, em vez de depois dela. Na New Pro 12 U, a Etools mede mais de 30% de aumento no fluxo por turno só com esse degrau.
O segundo degrau só a New Pro 16 tem. Com o lift na entrada e a esteira na saída, a New Pro 16 UL deixa de ser uma máquina e vira uma célula: o lift põe a chapa, o programa corta e fura, a esteira leva o lote para fora enquanto a próxima chapa entra. O operador sai de alimentar a máquina e passa a acompanhar a produção, e uma pessoa consegue cuidar de mais de um equipamento. E se cada peça precisa de identificação, a versão Lab acrescenta a etiquetadora no pórtico, que etiqueta a peça ainda na mesa, com os dados vindos do software.
Na New Pro 16 UL, o lift põe a chapa e a esteira tira as peças: o operador acompanha a produção em vez de carregar e descarregar a mesa.
Some a isso o que já vimos: o magazine de 16 que evita a troca manual no meio do turno, o painel climatizado que evita a parada por drive superaquecido e os rolos pressores que evitam a peça fora de medida. Nenhum desses três acelera a máquina. Os três tiram parada e retrabalho do turno, que é onde a produtividade se perde de verdade.
O caminho de crescimento: o que cada uma aceita depois
Poucas fábricas compram a célula completa de primeira. O comum é comprar a máquina base e automatizar quando o volume pedir. Por isso vale olhar não só o que cada máquina tem hoje, mas o que ela aceita receber sem ser trocada.
Necessidade que aparece depois
New Pro 16
New Pro 12
Descarga automática (esteira)
Adiciona o módulo
Adiciona o módulo
Carga automática (lift)
Adiciona o módulo
Troca de máquina
Célula completa (lift + esteira)
Adiciona os módulos
Troca de máquina
Etiquetadora no pórtico (Lab)
Disponível
Não disponível
A esteira as duas aceitam depois, porque as duas saem preparadas para ela. O lift é onde o caminho se separa: na New Pro 16 ele entra como módulo na máquina que já está no galpão, com os pontos de fixação, a elétrica e o comando esperando por ele. Na New Pro 12 não há lift nem pré-disposição, então quem precisar de carregamento automático troca de máquina.
Quanto custa trocar de máquina depois
Trocar de máquina não custa só a máquina nova. Custa a desvalorização da que sai, que a equipe comercial da Etools estima entre 15% e 20% na revenda de uma máquina com poucos anos de uso, mais o frete e a instalação da que entra, que variam com a distância e o layout. Somados, esses dois custos ficam na mesma ordem de grandeza da diferença de preço entre a New Pro 16 e a New Pro 12 hoje. Ou seja: quem compra a New Pro 12 planejando automatizar a carga mais tarde paga a diferença de qualquer jeito, só que na revenda, no frete e na instalação, e ainda paga a máquina nova.
Na New Pro 16 não existe essa perda. Cada módulo que entra, lift, esteira ou etiquetadora, soma valor à máquina que você já tem, até ela virar a célula completa, que carrega e descarrega sozinha. É a conta que separa comprar para hoje de comprar para os próximos anos. Os valores são apresentados em orçamento, com as condições do momento.
Para qual produção é cada uma
New Pro 12 ATC. A marcenaria de móveis planejados que produz sob medida, em um turno, e quer os 90 m/min e o Syntec 63CA com o menor investimento da família. Os programas cabem em 12 ferramentas, o operador carrega e recolhe, e a esteira entra depois, quando o volume pedir, porque a máquina já sai preparada para ela. É a indicação certa quando não há plano de automatizar a carga: nesse perfil ela entrega a mesma velocidade e a mesma qualidade de corte da New Pro 16 por menos. O artigo sobre como escolher uma router CNC automatizada para a fábrica crescer ajuda a enxergar em que degrau você está.
New Pro 12 U. A mesma fábrica, quando a descarga virou o gargalo: o operador corre para limpar a mesa antes do próximo programa e a máquina espera por ele. A esteira resolve isso sem mudar o resto.
New Pro 16 ATC. Quem quer as 16 ferramentas, o painel com ar-condicionado e os rolos pressores agora, e a automação depois. É a escolha de quem produz em série, roda em galpão quente ou tem programas que já não cabem em 12 posições, e prefere escalar por etapas: a máquina sai preparada para o lift e para a esteira, e os dois entram sem trocar de equipamento nem refazer o layout.
New Pro 16 L ou U. Produção seriada em que um dos dois lados do ciclo pesa mais. A L é para quem sente o peso do carregamento, chapa inteira a duas pessoas várias vezes por turno. A U é para quem perde tempo limpando a mesa entre um programa e o próximo.
New Pro 16 UL e UL Lab. A fábrica de móvel planejado em série, com uma chapa atrás da outra, dois turnos ou uma pessoa acompanhando mais de uma máquina. A célula completa, e com a etiquetadora quando o lote precisa sair identificado para o centro de furação.
Como decidir, em três perguntas
Quantas ferramentas o seu programa mais comum usa? Até 12, as duas carregam tudo. Acima disso, ou se a lista vai crescer, a New Pro 16.
Quantas chapas por dia, e quem carrega e descarrega? Até algumas dezenas de chapas com o operador na mesa, a New Pro 12 dá conta, com a esteira como próximo passo. Se a conta de chapas é a do turno inteiro e o carregamento já pesa, a New Pro 16 é a única com lift.
Como é o galpão? Região quente, serragem no ar e dois turnos pedem o painel com ar-condicionado. Chapa empenada e peça miúda no plano de corte pedem os rolos pressores. Os dois são de série só na New Pro 16.
Qual máquina Etools entra aqui
Na Linha New Pro 12, a New Pro 12 ATC é a porta de entrada da família, com a New Pro 12 U para quem já precisa da esteira. Na Linha New Pro 16, a New Pro 16 ATC traz o magazine de 16, o painel climatizado e os rolos pressores, e as versões L, U e UL acrescentam o lift, a esteira ou os dois, com a etiquetadora nas versões Lab. A página da New Pro 16 ATC tem a ficha das duas máquinas lado a lado, linha por linha, para conferir cada item desta comparação.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Não. As duas têm os mesmos 90 m/min de deslocamento, 30 m/min de trabalho, o mesmo spindle de 9 kW a 24.000 RPM e os mesmos servo motores Leadshine de 1500 W. O tempo de usinagem de uma chapa é igual. O que a New Pro 16 muda é o que acontece fora do corte: o programa inteiro cabe no magazine de 16 sem troca manual, o painel com ar-condicionado evita a parada por drive superaquecido, os rolos pressores evitam a peça fora de medida, e o lift tira o carregamento das costas do operador.
Pela ficha técnica: o ar-condicionado no painel elétrico, os rolos pressores e a pré-disposição para o lift carregador. No magazine, são 12 posições em vez de 16. Fora da ficha, a New Pro 12 não tem versão com lift, não tem versão Lab com etiquetadora, e não oferece o cabeçote de furação nem a cortina de luz NR12 como opcionais. A esteira de descarga as duas têm, na versão U, e as duas saem preparadas para recebê-la depois.
Para a maioria dos programas, sim: fresa de corte e de acabamento, brocas de dobradiça, de dispositivo de montagem e de cavilha, fresa de canal e de puxador cava cabem em 12 posições. O limite aparece quando o lote mistura mais diâmetros de broca ou acrescenta ripado, gravação e porta almofadada no mesmo programa. Aí alguém troca cone no meio do turno e recadastra a ferramenta, e é nesse recadastro com pressa que sai a peça errada. Conte as ferramentas dos seus programas antes de decidir.
Dá. A New Pro 12 ATC sai de fábrica com pré-disposição plug & work para a esteira de descarga: estrutura, acionamentos e comando já preparados para receber o módulo, sem trocar de máquina. O que não dá para acrescentar depois na New Pro 12 é o lift carregador, que só existe na New Pro 16, de série nas versões L e UL e como pré-disposição nas versões ATC e U.
A New Pro 16 UL: lift carregador na entrada, esteira de descarga na saída, e a chapa entra e as peças saem sem ninguém tocar nelas. Com a etiquetadora no pórtico, na versão UL Lab, cada peça sai da mesa identificada para o centro de furação. A New Pro 12 chega até a esteira, na versão U, mas o carregamento continua com o operador.
Depende do que vem depois. Se a produção vai ficar no tamanho de hoje, com o operador carregando a chapa e programas que cabem em 12 ferramentas, a New Pro 12 entrega a mesma velocidade e a mesma qualidade de corte por menos. Se a carga automática está no plano, a conta muda: trocar a New Pro 12 por uma máquina com lift custa a desvalorização dela na revenda, estimada entre 15% e 20%, mais o frete e a instalação da nova, e esses custos somados ficam na mesma ordem da diferença de preço entre as duas hoje. Na New Pro 16 o lift e a esteira entram como módulos na máquina que você já tem, sem perda na troca.
Faz, e mais no Brasil do que em catálogo europeu. Os drivers dos servos e o inversor do spindle têm temperatura de trabalho, e galpão de marcenaria em dia quente passa dela. Drive que superaquece derruba a máquina no meio do programa, e a queima pode parar a produção por dias esperando a peça. O ar-condicionado mantém o painel na temperatura certa, fechado, sem puxar o ar com serragem para cima da eletrônica. Na New Pro 16 ele é de série; na New Pro 12, não.