Velocidade da router CNC: o que 30, 60 e 90 m/min querem dizer na ficha
A ficha da router traz dois números de velocidade, e eles medem coisas diferentes. Um é a máquina andando sem cortar; o outro é o teto do corte. Entender a diferença mostra onde a velocidade economiza tempo de verdade e onde ela não muda nada.
Por Diego · 26 de outubro de 2026 · 9 min de leitura
Dois números de velocidade na mesma ficha
Abra a ficha de qualquer router CNC e você vai achar a velocidade escrita em dois números. Na Linha Max, por exemplo: 30 m/min de trabalho e 60 m/min de deslocamento. Na New Pro 12: 30 m/min de trabalho e 90 m/min de deslocamento.
Quem compara máquina pela ficha costuma olhar só o número maior, e ele é o que menos diz sobre o corte. Os dois medem coisas diferentes:
Deslocamento é a máquina andando com a ferramenta fora do material: indo de uma peça para a outra, de um furo para o próximo, até o magazine e de volta. Ninguém está cortando nada.
Trabalho é o teto da velocidade com a fresa dentro da chapa. É até onde a máquina consegue empurrar a ferramenta cortando, não a velocidade em que você vai cortar todo dia.
Os dois pesam no tempo da chapa, mas por razões diferentes. E um deles quase nunca é o que limita a sua produção.
G0 e G1: a máquina andando e a máquina cortando
No programa, essa diferença tem nome. O G0 e o G1 são os dois comandos de movimento mais usados no G-code de uma router:
G0 é o movimento rápido. A máquina vai ao ponto pedido na velocidade máxima de deslocamento, sem cortar. Antes de cada G0, o Z sobe até o plano de segurança, para a fresa passar por cima das peças e dos grampos.
G1 é o movimento de corte. A máquina anda em linha reta na velocidade que o programa manda, no valor F da linha. Esse F vem do CAM ou do pós-processador, calculado para a fresa e o material.
Numa chapa de móvel planejado o programa alterna os dois o tempo todo: desce, corta o contorno em G1, sobe, anda em G0 até a peça seguinte, desce de novo. Quem quiser ler uma linha de programa com calma tem o artigo sobre os principais códigos G e M.
O ponto é este: o número de deslocamento da ficha é a velocidade do G0. O número de trabalho é o limite do F que o G1 aceita.
Por que o corte não roda no teto da ficha
A velocidade de corte certa não sai da máquina. Sai da fresa e do material. Cada aresta da fresa tira uma lasca do MDF a cada volta, e essa lasca tem uma espessura certa: o chip load, ou carga por dente. Fina demais, a fresa esfrega em vez de cortar, esquenta e queima a borda. Grossa demais, a fresa força, lasca a face e pode quebrar.
O avanço de corte é a conta que junta isso: rotação vezes número de cortes da fresa vezes a carga por dente. Numa conta de exemplo, uma fresa de 2 cortes a 18.000 RPM, com 0,2 mm por dente, dá 7,2 m/min. A mesma fresa a 24.000 RPM, com 0,25 mm por dente, chega a 12 m/min. Para chegar perto de 30 m/min, você precisa de fresa maior, com mais cortes, num material que aceite a carga.
Por isso, na fábrica de planejados, o corte da chapa de MDF raramente encosta no teto de trabalho da máquina. Quem decide o F é a fresa que está no spindle, a espessura da chapa e o acabamento que a face pede. Se você subir o avanço só porque a máquina aceita, a conta volta em borda lascada e fresa trocada antes da hora. O artigo sobre fresas para router CNC na marcenaria traz o kit e o avanço de cada uma.
E tem a geometria. Em canto, curva e peça pequena, a máquina freia antes e acelera depois. Num contorno de 300 mm, ela passa boa parte do trajeto acelerando e freando, sem chegar à velocidade programada.
O teto de trabalho importa em dois casos: fresa grande de desbaste, que aceita avanço alto, e material macio em corte longo e reto. Nos dois, uma máquina com teto baixo obriga a cortar abaixo do que a fresa aguentaria.
Onde o deslocamento rápido economiza tempo
O G0 é diferente. Ele não depende de fresa nem de material: a máquina só está levando a ferramenta de um ponto a outro, e quanto mais rápido, menos tempo ela passa sem cortar.
A chapa de móvel planejado é o caso em que isso mais pesa. Pegue uma chapa de MDF com as peças de uma cozinha: 20 peças, cada uma com o contorno e os furos de cavilha, minifix e dobradiça. Cada furo é um ciclo de sobe, anda, desce. Cada peça é uma entrada nova da fresa. Somados, são centenas de movimentos em vazio por chapa, a maioria curtos, alguns atravessando a mesa inteira.
Numa conta de exemplo, suponha que a soma de todos os trajetos em vazio de uma chapa dê 120 metros. Na velocidade máxima:
Deslocamento
Tempo para 120 m em vazio
40 m/min
3 min
60 m/min
2 min
90 m/min
1 min e 20 s
A diferença entre a primeira e a última linha é um minuto e quarenta por chapa. Numa fábrica que corta dezenas de chapas por dia, isso vira uma parte do turno.
Mas a conta real é menor que a da tabela, e é bom saber por quê. Um trajeto de 64 mm entre dois furos não dá espaço para o pórtico chegar a 90 m/min: ele acelera, freia e já chegou. Nesse trajeto curto, quem decide o tempo é a aceleração da máquina, não o número da ficha. Os 90 m/min aparecem inteiros nos trajetos longos: de uma ponta da mesa à outra, da última peça até o magazine, da chapa até a posição de descarga.
Isso não diminui o deslocamento rápido. Só põe o número no lugar certo: ele economiza mais tempo onde o programa tem muita peça, muito furo espalhado e muita viagem longa, que é exatamente a chapa de planejado.
As idas ao magazine contam duas vezes
Toda troca de ferramenta é um deslocamento. O spindle solta a fresa, vai até o magazine, pega a próxima e volta à peça. Aqui a velocidade de deslocamento se soma a outra coisa: onde o magazine está.
Na Start ATC 10, o magazine de 10 ferramentas é fixo, e o deslocamento é de 40 m/min. Cada troca é uma viagem do pórtico até o magazine e de volta. Para programa simples, com poucas trocas por chapa, isso pesa pouco.
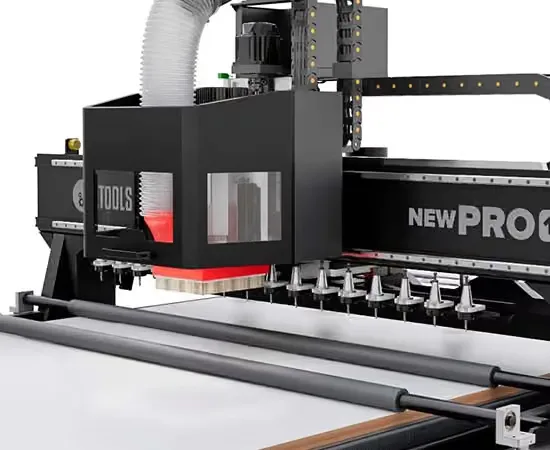
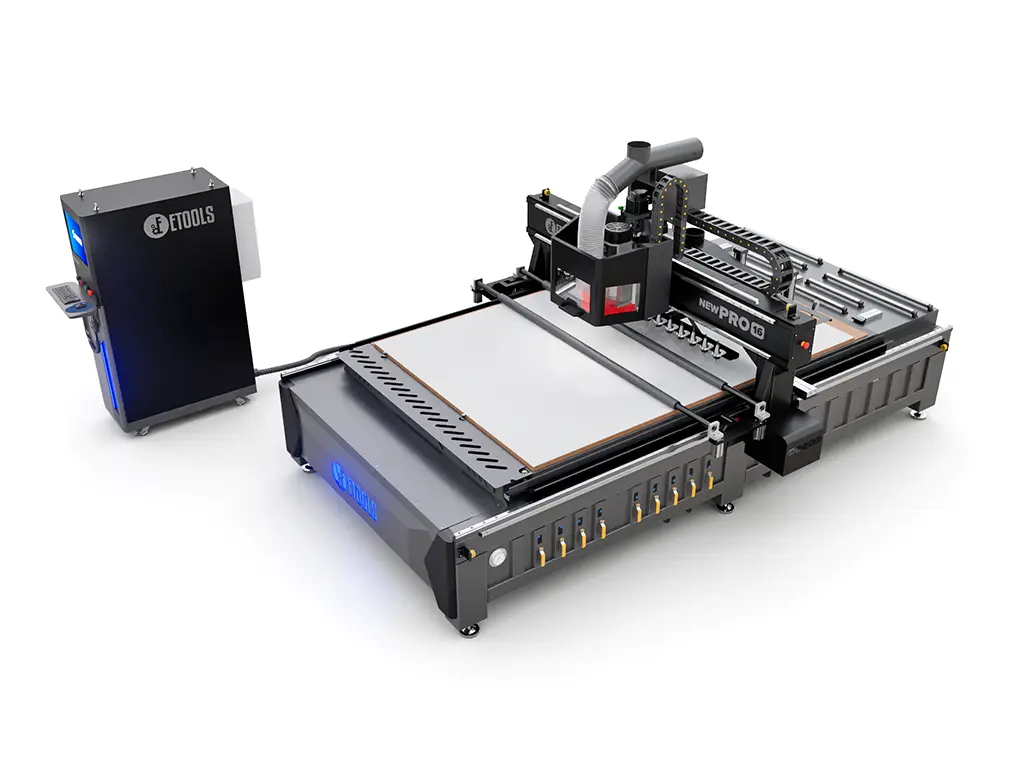
Na Linha Max e nas New Pro, o magazine viaja no próprio pórtico, ao lado do spindle. A troca acontece onde o cabeçote está, sem atravessar a mesa. Somado aos 60 m/min da Max e aos 90 m/min das New Pro, é o que faz diferença no programa com contorno, rebaixo, canal, furo e acabamento na mesma chapa.
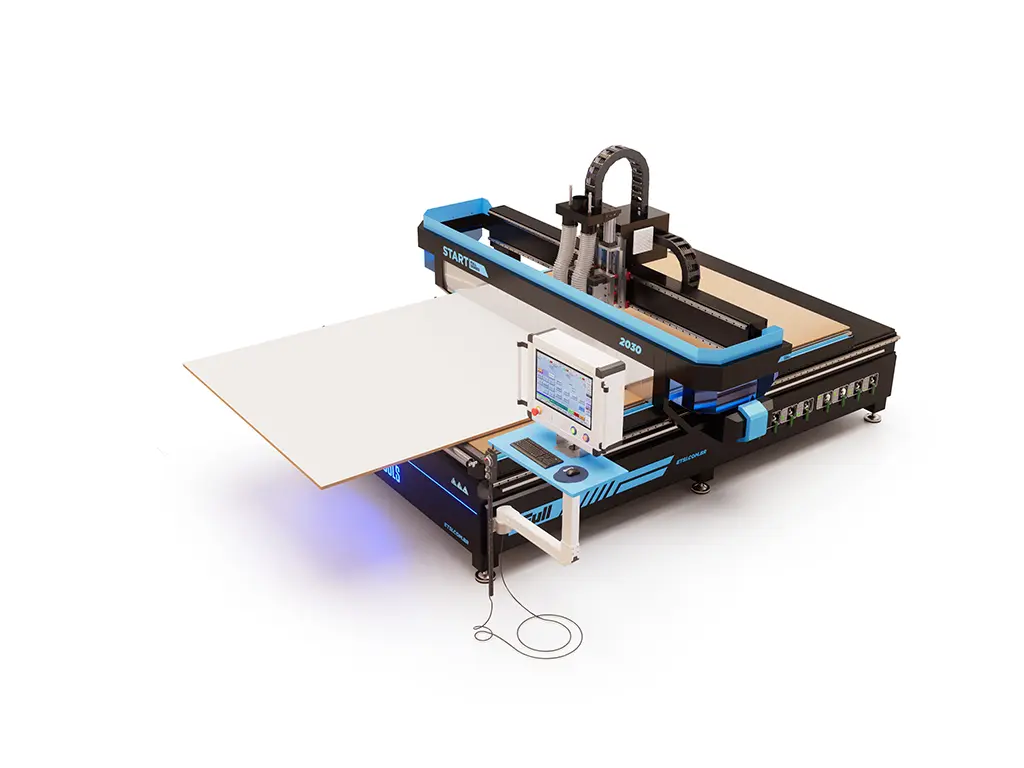
Na Linha Start Full não há magazine: são dois spindles de 4,5 kW, cada um com a sua fresa montada. A troca entre os dois não tem viagem nenhuma. A terceira ferramenta, quando o programa precisa, entra pela mão do operador.
Velocidade só vale se a medida fica
Andar a 90 m/min é fácil de escrever na ficha. O difícil é parar no ponto certo depois. Cada G0 termina numa freada, e a ferramenta tem que descer exatamente onde o furo da dobradiça precisa estar.
Por isso as máquinas de deslocamento mais alto da Etools usam servo motor Leadshine de 1500 W, enquanto a Start Full e a Start ATC usam servos de 750 W. O servo sabe onde está a cada instante e corrige sozinho; numa freada forte, é isso que segura a medida. Na New Pro 16, a transmissão é por cremalheira helicoidal com redutor planetário, com guias lineares de 30 mm no eixo Y e de 25 mm nos eixos X e Z. A precisão de 0,1 mm vale para todas as linhas da tabela abaixo.
Na página da New Pro 16 tem um vídeo que mostra isso melhor que qualquer número: um copo d'água e uma moeda em pé sobre a máquina enquanto o pórtico se desloca a 90 m/min. A água não derrama e a moeda não cai.
Quando a velocidade não muda nada
Em alguns serviços, os 90 m/min passam quase despercebidos:
Peça grande com corte longo. Tampo, porta inteira, lateral de guarda-roupa. O tempo está no G1, e quem decide o G1 é a fresa.
Relevo e gravação 3D. A máquina passa quase o programa inteiro cortando, em passadas curtas.
Painel ripado. Os canais são longos e retos, em G1. O deslocamento entre um canal e outro é pequeno perto do corte.
Quando o gargalo está fora do corte. Se a máquina fica parada esperando alguém tirar as peças da mesa ou trazer a próxima chapa, o minuto ganho no G0 some na espera. Aí a conta é outra, e o artigo sobre automação de carga e descarga mostra onde ela está.
Os números de cada linha Etools
Linha
Trabalho
Deslocamento
Servo
Troca de ferramenta
Start Full
20 m/min
40 m/min
750 W
2 spindles, sem magazine
Start ATC 10
30 m/min
40 m/min
750 W
magazine fixo de 10
Max
30 m/min
60 m/min
1500 W
magazine de 12 no pórtico
New Pro 12
30 m/min
90 m/min
1500 W
magazine de 12 no pórtico
New Pro 16
30 m/min
90 m/min
1500 W
magazine de 16 no pórtico
Repare que a coluna de trabalho quase não muda: de 20 para 30 m/min, e daí não sai. A coluna que cresce é a de deslocamento, junto com o servo e com a posição do magazine. É coerente com o que vimos: o corte é limitado pela fresa; o que a máquina mais cara compra é menos tempo andando e trocando ferramenta.
Qual máquina Etools entra aqui
Se o seu serviço é de peça grande, porta usinada, relevo ou comunicação visual, com poucas trocas por chapa, a velocidade de deslocamento pesa pouco. A Linha Start Full, com dois spindles e 40 m/min, ou a Start ATC 10, com magazine de 10 ferramentas, resolvem sem pagar por um número que você não vai usar.
Se você corta chapa de planejado com dezenas de peças e furos e o programa troca de ferramenta várias vezes, a Linha Max é o degrau: magazine de 12 no pórtico e 60 m/min. Para o maior volume, a New Pro 12 e a New Pro 16 vão a 90 m/min, com 12 ou 16 ferramentas no pórtico. A diferença entre as duas está explicada no artigo New Pro 16 ou New Pro 12.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Deslocamento é a máquina andando com a ferramenta fora do material, de uma peça para a outra ou até o magazine; no programa, é o G0. Trabalho é o teto da velocidade com a fresa cortando, o limite do avanço do G1. Na Linha Max, por exemplo, são 60 m/min de deslocamento e 30 m/min de trabalho.
Porque a velocidade de corte certa vem da fresa e do material, não da máquina. O avanço é a rotação vezes o número de cortes da fresa vezes a carga por dente, e uma fresa de 2 cortes no MDF costuma dar bem menos que 30 m/min. Os 30 m/min são o teto, útil para fresa grande e corte longo.
Fazem na chapa de móvel planejado, com muitas peças, muitos furos e muitas trocas de ferramenta, porque a máquina passa boa parte do programa andando sem cortar. Nos trajetos curtos entre furos o pórtico nem chega aos 90 m/min, e quem manda é a aceleração. Em peça grande, relevo ou painel ripado, o ganho é pequeno.
Não, se a máquina foi feita para isso. O que segura a medida é o servo motor, que sabe onde está e corrige sozinho, a transmissão e as guias lineares. Nas linhas Max e New Pro, os servos são Leadshine de 1500 W, e a precisão de 0,1 mm é a mesma das linhas de 40 m/min.
Depende do programa, mas os dois andam juntos: toda troca é um deslocamento até o magazine. Com magazine no pórtico, como na Max e nas New Pro, a troca acontece onde o cabeçote está, sem atravessar a mesa. Com magazine fixo, cada troca é uma viagem, e aí a velocidade de deslocamento pesa ainda mais.