O que uma router CNC faz na madeira: corte, furação e relevo na marcenaria e no artesanato
A router CNC corta, fura e usina relevo em MDF, compensado e madeira maciça a partir do desenho, sem o operador guiar a ferramenta. Veja como o processo funciona, quais materiais entram, que fresa usar e qual linha Etools cabe na sua produção.
Por Diego · 04 de setembro de 2026 · 8 min de leitura
O que uma router CNC faz
Uma router CNC corta, fura e usina madeira e derivados a partir de um desenho. A fresa gira em alta rotação no spindle, e a máquina move a fresa sobre a chapa seguindo as coordenadas que o computador gerou, o G-code. O operador não guia a ferramenta: ele fixa a chapa, chama o programa e acompanha.
Na marcenaria, isso significa uma máquina fazendo o que hoje passa por três ou quatro: a esquadrejadeira corta, a furadeira múltipla fura, a tupia manual faz o rebaixo e o canal de fundo. A router faz tudo isso na mesma fixação, e ainda usina o que a bancada não faz: puxador cava, porta com desenho fresado (provençal, shaker), relevo 3D.
É por isso que a router CNC para marcenaria é a primeira máquina CNC que a maioria das oficinas compra. E é a mesma máquina que serve tanto para quem corta chapa inteira de MDF o dia todo quanto para quem grava e esculpe peças pequenas, como mostro na parte de artesanato.
Como a router usina a madeira
O fluxo tem quatro etapas, e cada uma tem um detalhe que decide a qualidade da peça.
1. Desenho e programa (CAD/CAM)
A peça nasce no software de projeto. Na marcenaria de planejados, é o Promob, o Dinabox, o MobCloud ou o CorteCloud, que já entregam o plano de corte com a furação. Nas peças de relevo e gravação, programas como Vectric VCarve e Aspire trabalham a partir do desenho vetorial ou do modelo 3D. O CAM define o caminho da fresa, o sentido de corte, a profundidade de cada passada e a rotação do spindle, e gera o G-code. O comando Syntec das routers Etools lê esse G-code na tela da própria máquina.
2. Fixação da chapa
A chapa precisa ficar parada. Para MDF, MDP e compensado, o padrão é a mesa de vácuo: a bomba puxa a chapa contra a mesa e ela não se mexe. Nas routers Etools a mesa é setorizada, dividida em grupos de vácuo com válvula própria (8 setores na Linha Start Full, 9 na New Pro): você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já foi separada da chapa e costuma sair voando.
Para madeira maciça, tábua estreita ou peça pequena, a mesa de vácuo não fecha: entram grampos, canaleta T ou fita dupla-face de fixação.
3. Parâmetros de corte
Rotação do spindle, avanço da fresa e profundidade por passada mudam conforme o material. MDF e compensado pedem ajustes diferentes de cumaru ou pinus, e cada material tem o defeito típico de quando o ajuste está errado: lascamento, queima, fibra arrancada. Os números vêm mais adiante.
4. Corte e acabamento
A máquina faz o desbaste e a passada final de acabamento. Em corte 2D de chapa, com a fresa certa e afiada, a peça sai com a borda pronta para a coladeira de borda, sem lixar antes.
Quais madeiras e chapas entram
Grupo
O que é comum no Brasil
Como se comporta na router
Painéis
MDF, MDP, compensado naval, compensado sarrafeado
É a base da marcenaria. O MDF não tem veio, então a usinagem é uniforme em qualquer direção: é o melhor material para porta fresada e para pintura. O compensado lasca as lâminas de fora se a fresa for errada; pede fresa de compressão.
Maciças duras
Cumaru, ipê, freijó, peroba, jatobá, jequitibá
Fibra fechada, detalhe bom e a peça não empena depois. Pedem fresa afiada, avanço calculado e spindle com força; senão a madeira queima e a fresa perde o fio.
Maciças macias
Pinus, eucalipto
Cortam fácil e gastam pouco a fresa. Mas fibra mole arranca (o "tearout"), principalmente no topo e no nó: fresa afiada e avanço mais rápido resolvem.
Qual fresa usar
A fresa decide a qualidade da borda e a velocidade da produção. Nas routers Etools ela vai na pinça ER32 (Linha Start Full) ou no cone ISO30 do magazine, nas linhas com troca automática de ferramenta.
Helicoidal upcut (hélice para cima): puxa o cavaco para cima e limpa o rasgo. Boa para desbaste e rasgo fundo; pode lascar a face de cima do MDF revestido.
Helicoidal downcut (hélice para baixo): empurra a fibra para baixo e deixa a face de cima limpa. Para corte raso, entalhe e peça já laminada.
De compressão (up e down na mesma fresa): o padrão da indústria moveleira para MDF revestido e compensado. A hélice de baixo empurra a face de baixo para dentro e a de cima empurra a face de cima para dentro: nenhuma das duas lasca.
V-bit (ponta em V): friso, chanfro, puxador cava, gravação de letra e logotipo.
Ball nose (ponta esférica): superfície curva e relevo 3D.
Numa máquina com troca automática de ferramenta (ATC), o programa troca de fresa sozinho no meio do trabalho: corta com a de compressão, fura com a broca, faz o relevo com a ball nose, sem o operador parar a máquina.
Rotação, avanço e passadas
Rotação. Os spindles das routers Etools chegam a 24.000 RPM. Rotação alta deixa a superfície mais lisa, mas com um porém: se o avanço for lento demais para a rotação, a fresa esfrega em vez de cortar. A madeira queima e a fresa perde o fio.
Avanço e carga de cavaco. O objetivo é a fresa arrancar cavaco de verdade, não pó. O cavaco leva o calor embora; o pó deixa o calor na fresa. Em router industrial com fresa de compressão de 6 a 12 mm, o corte de MDF de 15 a 18 mm costuma rodar entre 8 e 20 metros por minuto.
Profundidade. Em router leve, cortar MDF de 18 mm leva 2 ou 3 passadas. Em router industrial, com pórtico rígido e spindle de 4,5 kW ou mais, o corte sai em uma passada só, e o tempo por chapa cai junto.
Router CNC para marcenaria: o que muda no dia a dia
Menos máquina e menos manuseio. A chapa entra inteira e sai cortada e furada para minifix, cavilha e dobradiça, com o canal de fundo pronto. Você não movimenta a chapa três vezes.
A peça 500 sai igual à primeira. Sem o esquadro dependendo da mão do operador, o armário fecha na montagem e a fita de borda encosta certa.
O sob medida deixa de custar hora de bancada. Puxador cava, porta fresada e forma orgânica saem do programa, não da tupia manual.
A chapa rende mais. Com nesting, o software encaixa as peças na chapa antes do corte; sobra menos retalho.
A router CNC para artesanato faz o mesmo que na marcenaria, só que com outra ferramenta e outro tipo de programa: gravação com V-bit, relevo com ball nose, letreiro, placa, brinde, peça decorativa em madeira maciça ou MDF. O CAM de relevo (Aspire, VCarve) gera o G-code, e a máquina executa.
O que muda é a escala. As routers Etools são máquinas de produção: a menor, a Start Full 1525, tem mesa de 1500 x 2500 mm e dois spindles de 4,5 kW. Para a oficina que hoje faz artesanato e quer virar produção, com peça em série, gravação de logotipo para cliente e chapa inteira quando aparecer, ela é a porta de entrada. Para quem faz uma peça por semana em casa, é máquina demais. É melhor dizer isso aqui do que na visita técnica.
Boas práticas na operação
Exaustão. O pó de MDF faz mal a quem respira e é abrasivo para guia linear e cremalheira. O coletor de pó ligado na coifa do spindle não é acessório: sem ele, a máquina gasta e o operador adoece.
Rigidez. O esquadro do armário depende do pórtico e da mesa não terem folga. Folga mecânica vira peça fora de esquadro, e você descobre na hora de fechar com fita de borda e ferragem.
Nesting. Software com bom algoritmo de encaixe deixa a sobra de chapa abaixo de 10%. O que é nesting explica o fluxo inteiro.
Fresa afiada. Fresa cega queima, lasca e força o spindle. A hora da máquina custa mais do que a fresa: troque antes de a peça sair ruim.
Qual máquina Etools entra aqui
Depende do que sai da sua produção por turno e de quantas ferramentas um programa usa.
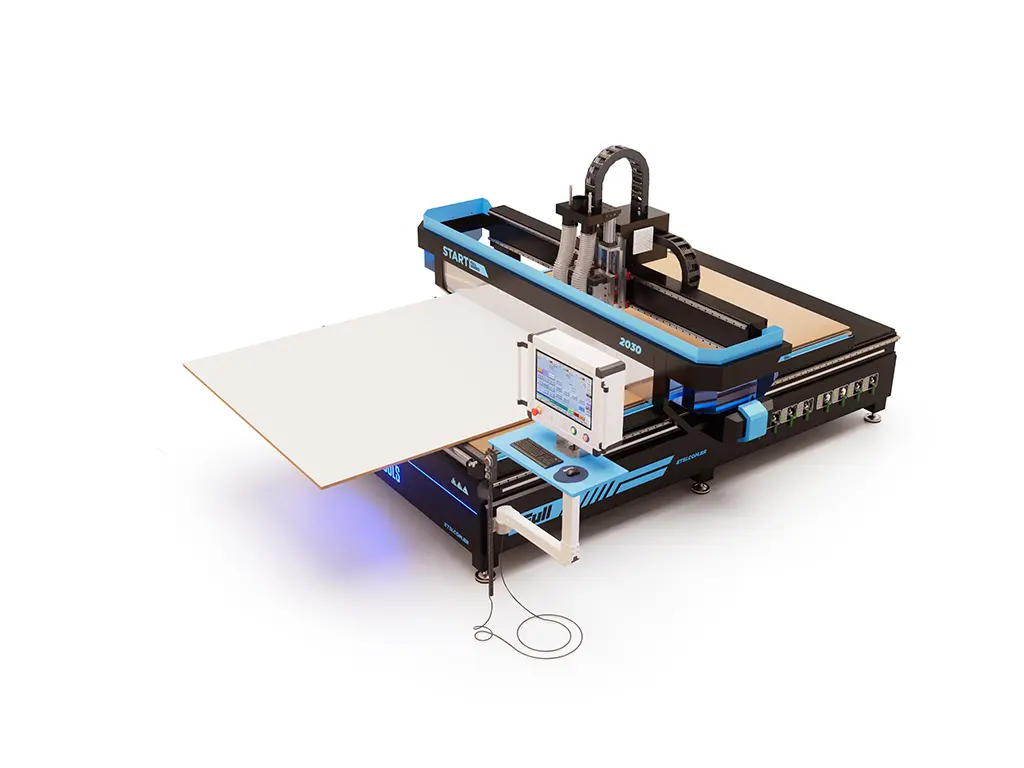
Linha Start Full: a porta de entrada. Dois spindles de 4,5 kW, comando Syntec, servo motores e mesa de vácuo em 8 setores. Modelos 1525, 2030, que pega a chapa inteira de MDF, e 2050. Para quem ainda usa poucas fresas por chapa.
Linha Start ATC 10: troca automática de 10 ferramentas e spindle de 9 kW. Quando o programa usa três ou mais fresas e trocar na mão virou o gargalo.
Linha Max: 12 ferramentas no pórtico e servos de 1500 W, com versões com esteira e lift para escalar sem trocar de máquina.
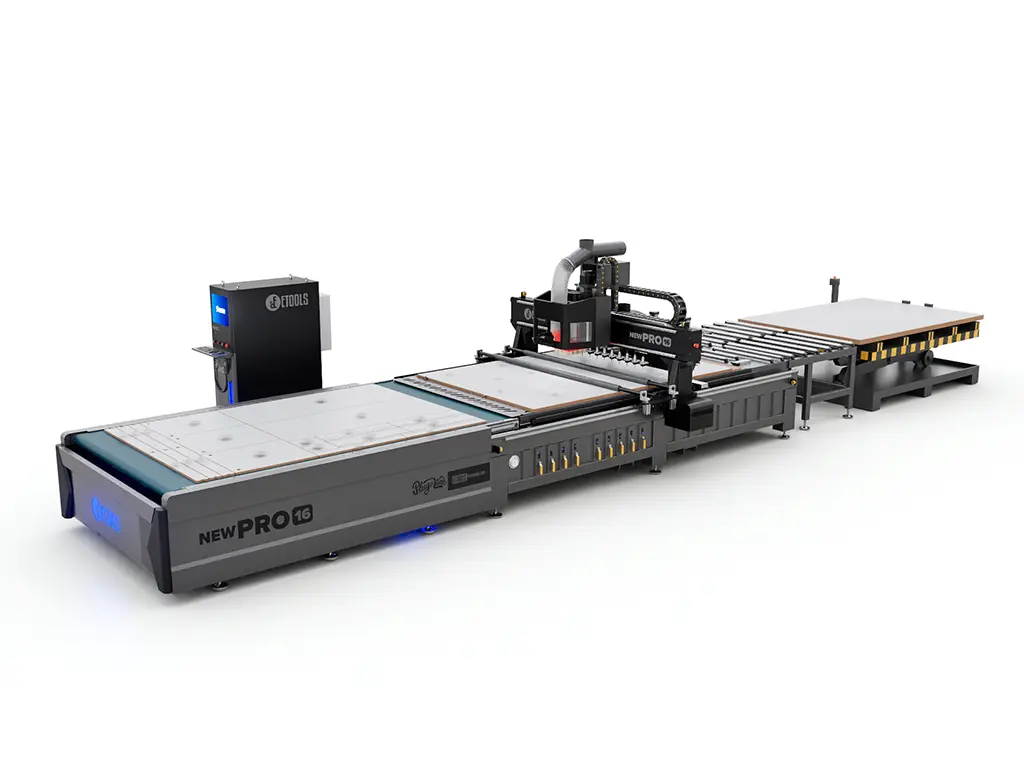
Linha Nesting: a célula completa, com lift de carga, esteira e etiquetadora. A chapa entra e as peças saem etiquetadas.
Todas cortam MDF, MDP, compensado e madeira maciça; o que muda é quanto sai por turno e quanto o operador precisa ficar em cima. O hub de router CNC compara as linhas lado a lado.
Conclusão
Uma router CNC corta, fura e usina madeira e chapa a partir do desenho, e substitui esquadrejadeira, furadeira múltipla e tupia manual numa fixação só. A fresa certa e o parâmetro certo por material fazem a diferença entre borda pronta para a coladeira e peça lascada. Diga o que você produz e quantas chapas saem por dia: a linha certa é a que aguenta o seu turno, não a maior do catálogo.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Corta as duas. MDF, MDP e compensado são o dia a dia da marcenaria; cumaru, ipê, freijó, jatobá, pinus e eucalipto também entram. O que muda é a fresa e o parâmetro: madeira dura pede fresa afiada e avanço calculado para não queimar; madeira mole pede avanço mais rápido para não arrancar fibra.
Serve. Gravação com V-bit, relevo com ball nose, letreiro e peça decorativa saem do mesmo tipo de máquina, com um CAM de relevo como Aspire ou VCarve gerando o G-code. As routers Etools são máquinas de produção, a menor com mesa de 1500 x 2500 mm: fazem sentido para a oficina que quer sair do artesanal e produzir em série, não para uma peça por semana.
Em router leve, 2 ou 3. Em router industrial com pórtico rígido e spindle de 4,5 kW ou mais, o corte sai em uma passada, com fresa de compressão de 6 a 12 mm.
Fresa de compressão. A hélice de baixo empurra a face de baixo para dentro e a de cima empurra a face de cima, e nenhuma lasca. A upcut lasca a face de cima; a downcut é para corte raso e entalhe.
Nesting é o método de cortar todas as peças da chapa inteira numa fixação só, e ele roda numa router CNC. A célula de nesting é a router com lift de carga, esteira de descarga e etiquetadora, para a chapa entrar e as peças saírem etiquetadas sem o operador carregar.
Precisa. O pó de MDF faz mal a quem respira e desgasta guia linear e cremalheira. O coletor de pó vai ligado na coifa do spindle e funciona sempre que a máquina corta.