
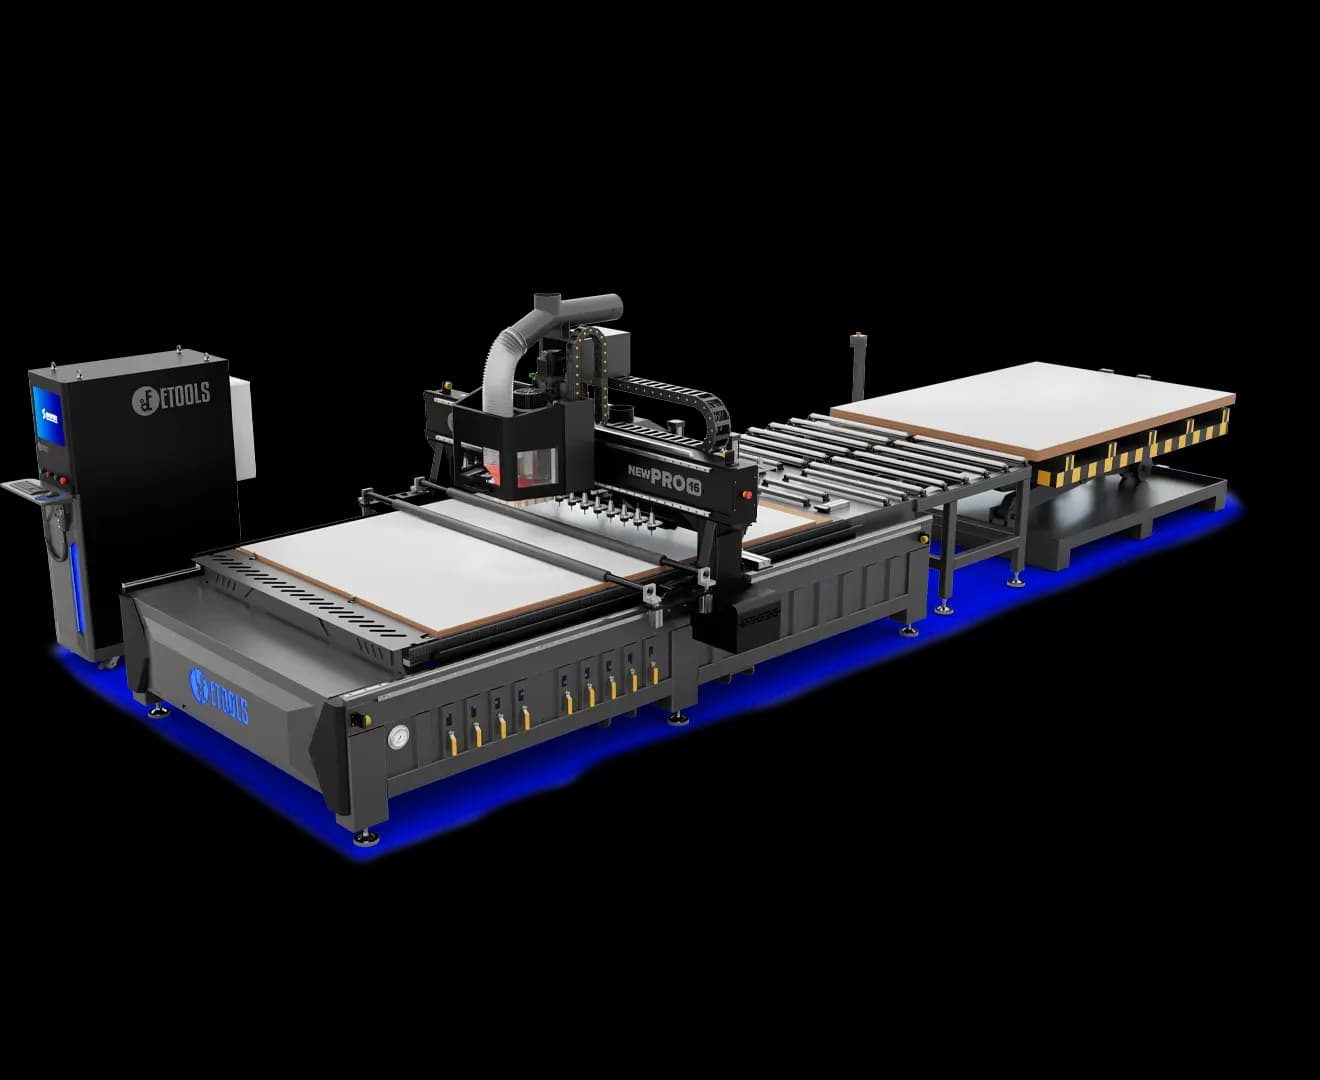
New Pro 16 L
A New Pro 16 L é o centro de usinagem profissional da Etools para produção seriada de móveis: magazine de 16 ferramentas no pórtico, spindle de 9 kW com cone ISO30 a 24.000 RPM, comando Syntec e 90 m/min de deslocamento, sobre uma mesa de 1850 x 2750 x 80 mm que recebe a chapa inteira de MDF.
O L é do lift carregador: a pilha de chapas fica ao lado da máquina e o lift coloca cada uma na mesa sozinho. Some o serviço mais pesado do posto — puxar chapa inteira de MDF a duas pessoas, várias vezes por turno — e some também a espera entre um ciclo e o próximo, porque a chapa seguinte já está no lugar quando a anterior termina. A descarga continua com o operador, e a máquina sai preparada para receber a esteira depois.
O magazine de 16 posições viaja no próprio pórtico, ao lado do spindle. A troca acontece onde o cabeçote está, sem atravessar a mesa até um magazine fixo — e com 16 ferramentas carregadas, o programa inteiro da chapa cabe de uma vez: fresas de corte e acabamento em vários diâmetros, brocas de dobradiça e de dispositivo de montagem, fresa de canal, de puxador cava e de gravação.
Os servo motores Leadshine de 1500 W levam o pórtico a 90 m/min de deslocamento, o maior da linha de chapa, e 30 m/min de trabalho. Deslocamento é quando a ferramenta anda fora do material, indo de uma operação até a próxima — a máquina está em movimento sem cortar nada, e isso ocupa boa parte do ciclo. Guias lineares de 30 mm no eixo Y e 25 mm nos X e Z sustentam essa velocidade com precisão de 0,1 mm.
O spindle é de 9 kW (12 cv) com cone ISO30, pinça ER32 e 24.000 RPM, e a mesa de 1850 x 2750 x 80 mm recebe a chapa inteira de MDF sem corte prévio. Os 9 grupos de vácuo têm válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira — é o que segura a peça pequena que já soltou do corte e costuma sair voando. A bomba é Becker, alemã, com sucção que não cede no fim do expediente.
A segurança é NR12, com botoeira de emergência em todos os modelos e cortina de luz como opcional. E o painel elétrico tem resfriamento próprio: é o que evita a parada por drive superaquecido no meio do turno, justamente no dia quente em que a produção está apertada.
New Pro 16 L: o lift coloca a chapa na mesa; o operador só recolhe as peças.
Galeria de fotos
A máquina por dentro e em operação: o acabamento, os detalhes de construção e o que ela faz na peça.
Velocidade que aparece no fim do turno
Todo programa de nesting tem dois tempos: o de corte e o de deslocamento entre um ponto e outro. O segundo não produz nada — mas consome horas do turno, porque num programa com dezenas de peças por chapa a fresa reposiciona centenas de vezes.
A New Pro 16 se desloca em G0 a 90 m/min, o mais alto da linha Etools. Em relação a uma CNC de 40 m/min, o tempo em movimentos vazios cai pela metade a cada reposicionamento. E a velocidade só vale se a peça sair certa: servo motores Leadshine de 1500 W, cremalheira helicoidal com redutor planetário e guias de 30 mm no eixo Y sustentam os 0,1 mm nesse ritmo — é o que o copo d'água e a moeda em pé do vídeo mostram.
90 m/min de deslocamento
O movimento entre as operações, que domina o ciclo em nesting, é o mais rápido da linha Etools.
Metade do tempo vazio
Em relação a uma CNC de 40 m/min, cada reposicionamento leva metade do tempo — centenas de vezes por chapa.
0,1 mm a 90 m/min
Copo d'água e moeda em pé sobre a máquina no deslocamento máximo: nada cai, nada derrama. Guias de 30 mm no eixo Y e aço de 8 e 25 mm absorvem a vibração.
Mais chapas por turno
Com a mesma equipe, o mesmo espaço de fábrica e a mesma qualidade da primeira à última peça.
Deslocamento rápido (G0)
New Pro 16 (90 m/min): 90 m/min.
CNC de 40 m/min: 40 m/min.
Tempo em movimentos vazios
New Pro 16 (90 m/min): Cai pela metade em cada reposicionamento.
CNC de 40 m/min: Referência da categoria.
Programa com centenas de operações
New Pro 16 (90 m/min): Minutos a menos por chapa, chapa após chapa.
CNC de 40 m/min: O tempo vazio se acumula ao longo do turno.
Mecânica
New Pro 16 (90 m/min): Servos de 1500 W, redutor planetário, guias de 30 mm no eixo Y.
CNC de 40 m/min: Servos menores e guias de 25 mm ou motor de passo.
Precisão no ritmo máximo
New Pro 16 (90 m/min): 0,1 mm, com a estrutura em aço de 8 e 25 mm usinada em portal CNC: copo d'água e moeda ficam parados sobre a máquina a 90 m/min.
CNC de 40 m/min: Depende de reduzir a velocidade para manter o acabamento.
| Critério | New Pro 16 (90 m/min) | CNC de 40 m/min |
|---|---|---|
| Deslocamento rápido (G0) | 90 m/min. | 40 m/min. |
| Tempo em movimentos vazios | Cai pela metade em cada reposicionamento. | Referência da categoria. |
| Programa com centenas de operações | Minutos a menos por chapa, chapa após chapa. | O tempo vazio se acumula ao longo do turno. |
| Mecânica | Servos de 1500 W, redutor planetário, guias de 30 mm no eixo Y. | Servos menores e guias de 25 mm ou motor de passo. |
| Precisão no ritmo máximo | 0,1 mm, com a estrutura em aço de 8 e 25 mm usinada em portal CNC: copo d'água e moeda ficam parados sobre a máquina a 90 m/min. | Depende de reduzir a velocidade para manter o acabamento. |
A troca acontece onde o cabeçote está
O magazine viaja junto com o cabeçote, ao lado do spindle. Num ATC fixo, o magazine fica parado numa das pontas da mesa e, a cada troca, o cabeçote atravessa a mesa até lá, solta a ferramenta, pega a próxima e volta ao ponto de corte. Aqui ele não sai do lugar.
Com 16 posições, o programa inteiro da chapa cabe carregado: fresas de corte e acabamento em vários diâmetros, brocas de dobradiça e de dispositivo de montagem, fresa de canal, de puxador cava e de gravação. Toda troca manual que você evita é também um recadastro de ferramenta a menos — e é no recadastro feito com pressa, no meio do turno, que sai a peça com profundidade errada.
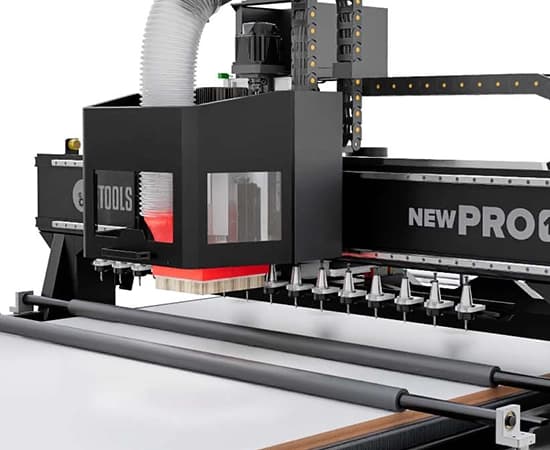
16 ferramentas carregadas
O programa da chapa inteira cabe sem troca manual.
Magazine no pórtico
A troca acontece onde a máquina está, sem atravessar a mesa.
Sem recadastro na pressa
Menos chance da profundidade errada que só aparece na peça.
Cone ISO30 e ER32
Spindle de 9 kW a 24.000 RPM, do corte pesado à fresa de detalhe.
Quem põe a chapa na mesa e quem tira as peças de lá
O L é do lift carregador: a pilha de chapas fica ao lado da máquina e o lift coloca cada uma na mesa sozinho. Some o serviço mais pesado do posto — puxar chapa inteira de MDF a duas pessoas, várias vezes por turno — e some também a espera entre um ciclo e o próximo, porque a chapa seguinte já está no lugar quando a anterior termina. A descarga continua com o operador, e a máquina sai preparada para receber a esteira depois.
É por aqui que as quatro versões da New Pro 16 se separam — e só por aqui. A máquina, o magazine de 16, os 90 m/min, a mesa de 9 setores e a bomba Becker são idênticos nas quatro. A conta a fazer é quantas chapas por dia você passa: em turno cheio, o minuto que o operador gasta carregando e limpando a mesa a cada ciclo vira hora no fim da semana.
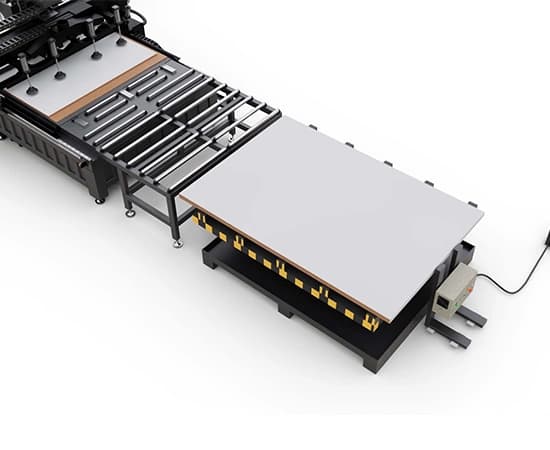
Automação desta versão
Lift carregador de chapas · empurrador automático · pré-disposição para esteira
A máquina é a mesma
16 ferramentas, 90 m/min e bomba Becker nas quatro versões.
Plug & work
As versões sem lift ou esteira já saem preparadas para recebê-los.
Menos ritmo de ciclo
O operador para de correr contra o próximo programa.
Lift e esteira entram depois, na máquina que você já tem
Toda New Pro 16 sai de fábrica com a pré-disposição plug & work: os pontos de fixação, a elétrica e o comando já vêm preparados para receber o lift carregador na entrada e a esteira de descarga na saída. Quando a automação chega, ela encaixa na máquina — você não troca de equipamento nem refaz o layout.
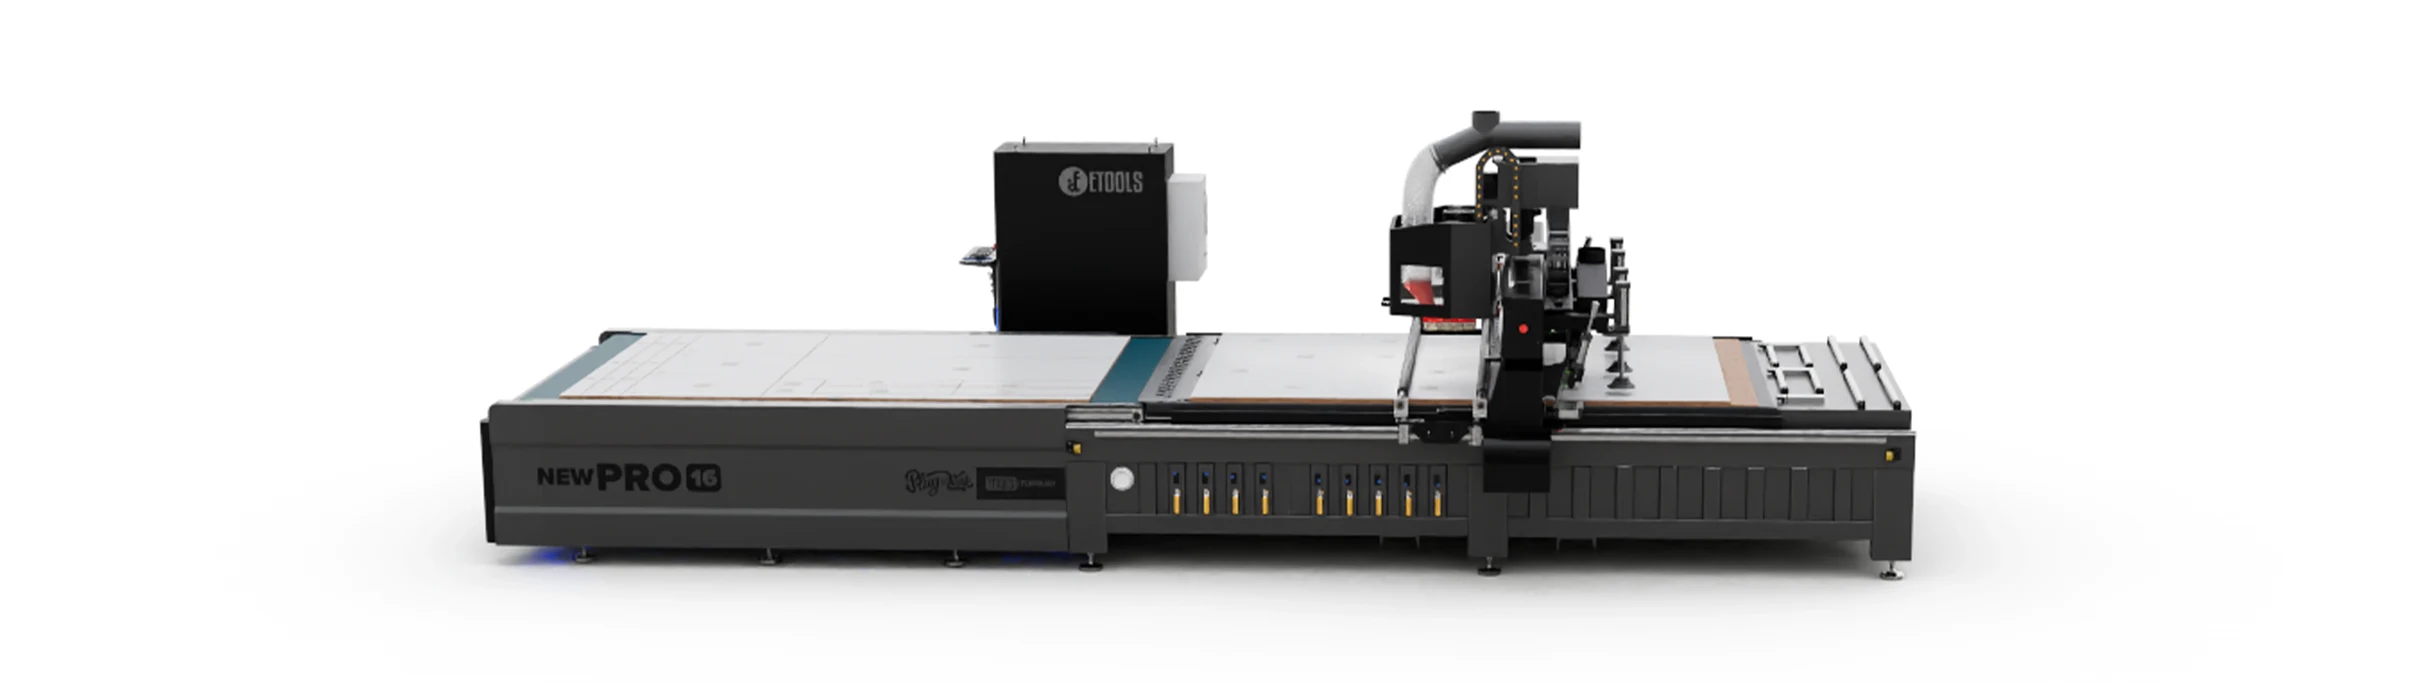
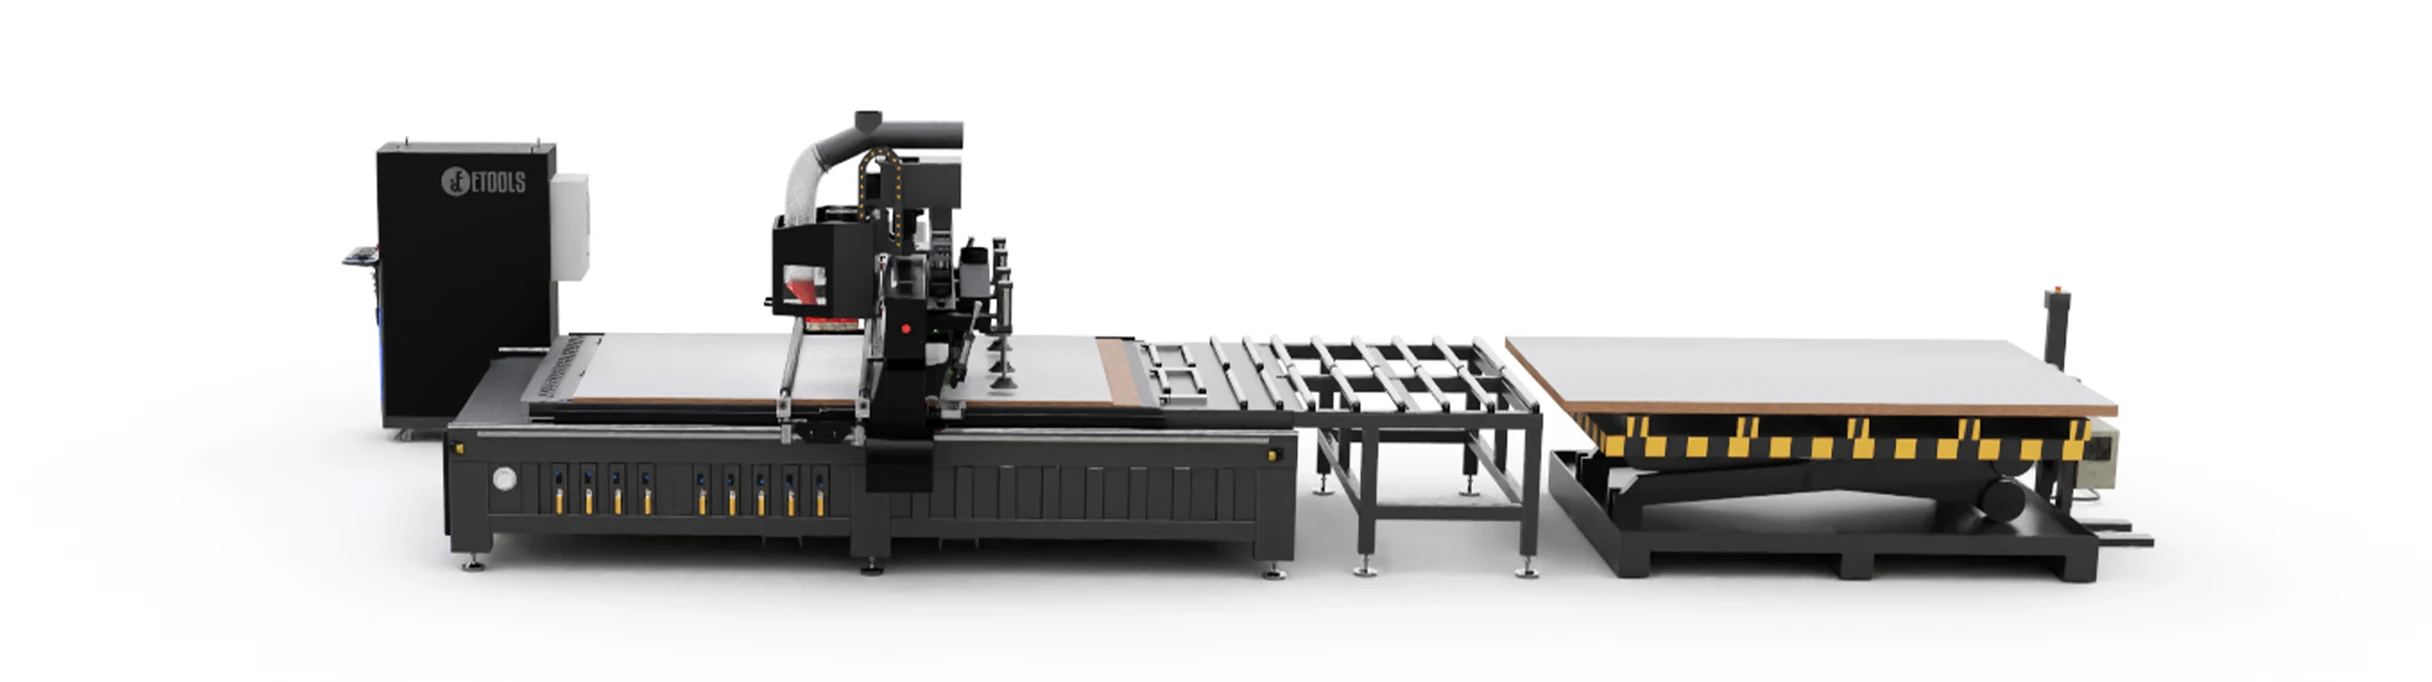
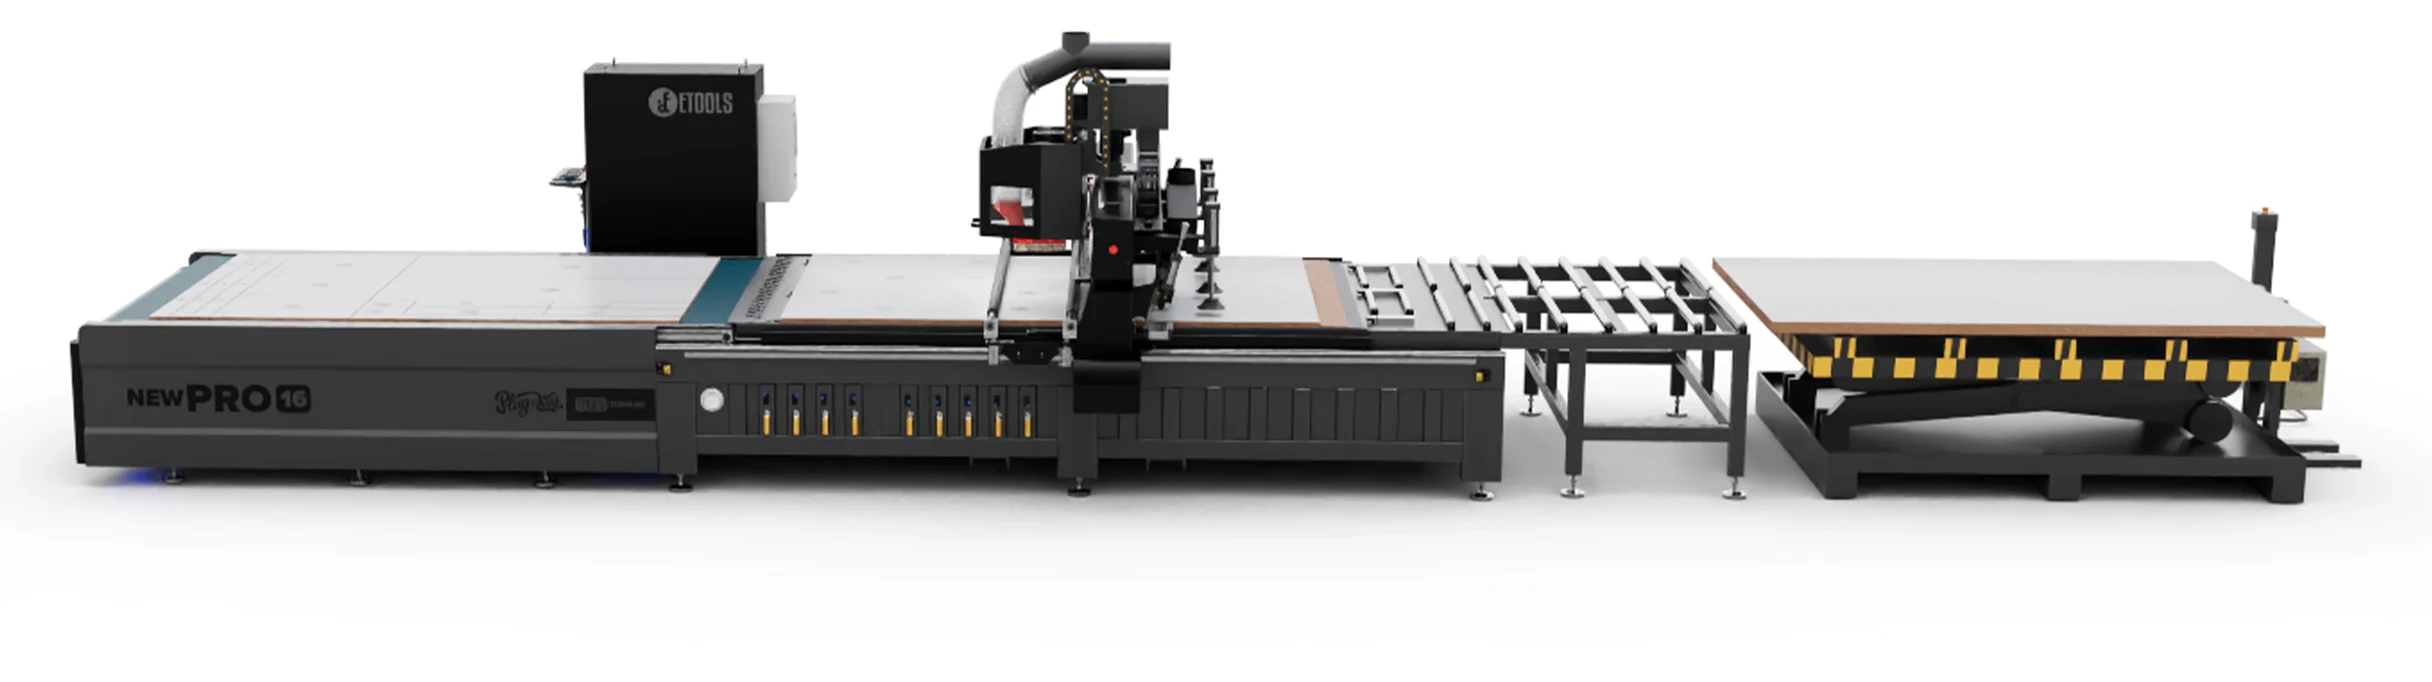
É o caminho de quem prefere escalar por etapas: começa com o operador carregando e recolhendo, e acrescenta o lift ou a esteira quando a conta de chapas por turno justificar — um de cada vez, ou os dois. Use os botões para ver como a máquina fica em cada configuração.
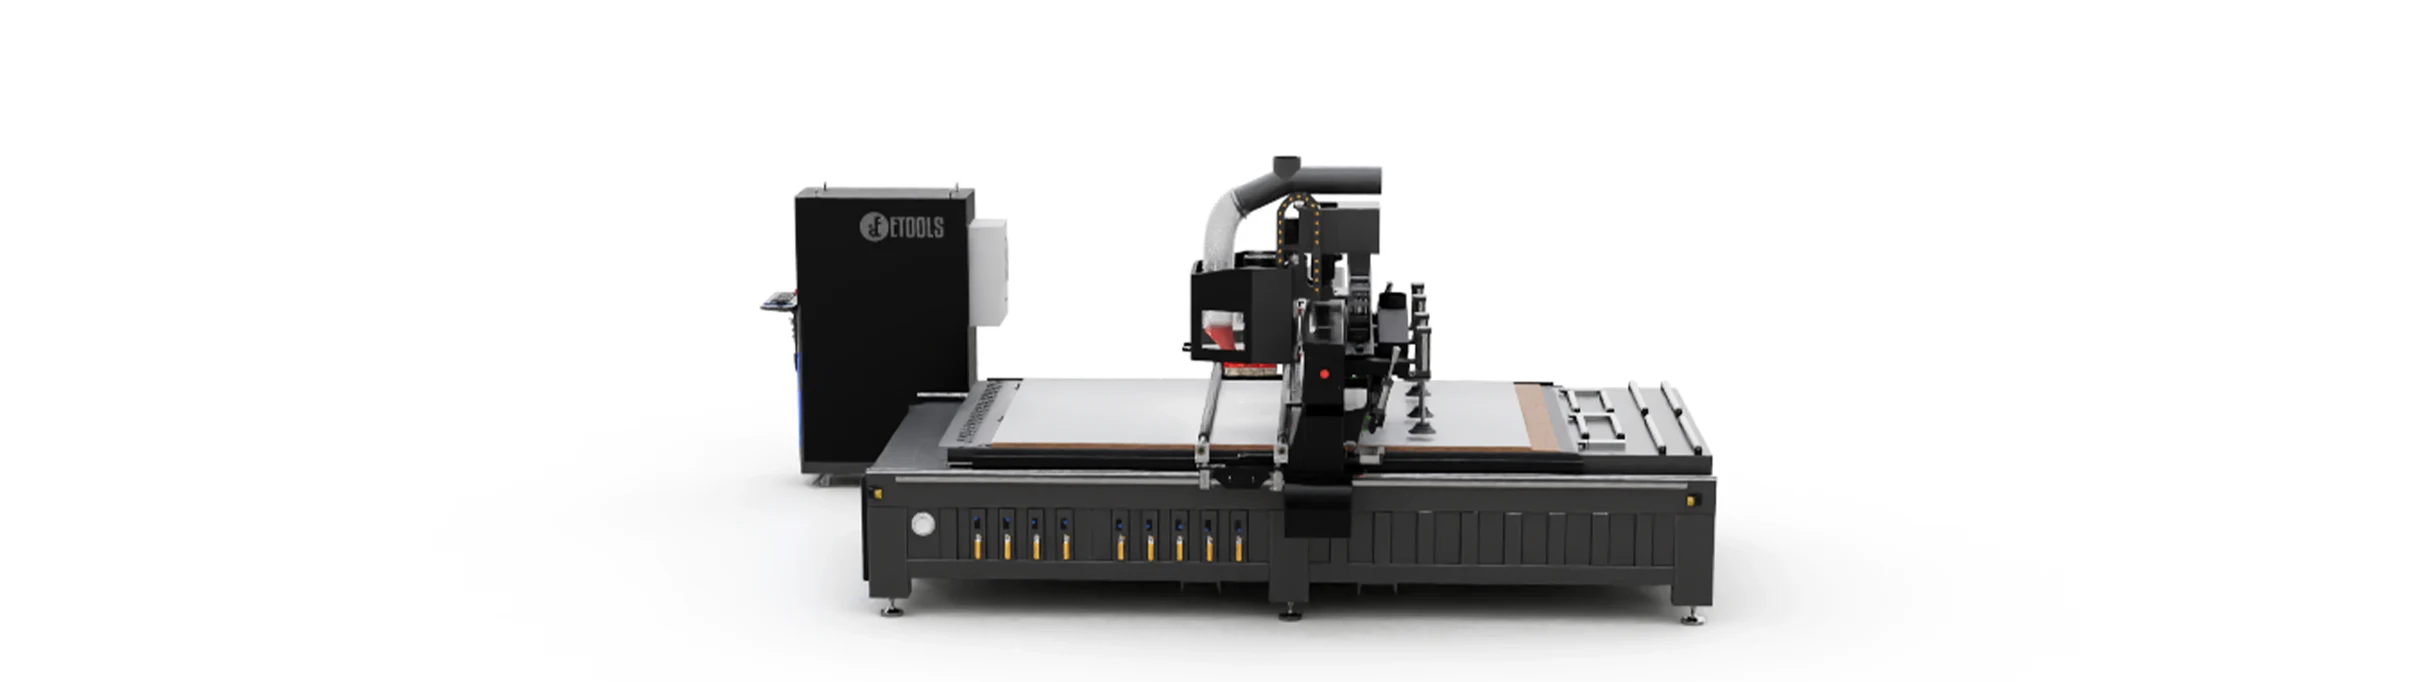
Dados comparativos
New Pro 16 L
+12%
Peças/mês
12.100 a 13.100
O lift posiciona a chapa sozinho e o operador concentra o trabalho na retirada e etiquetagem das peças cortadas.
New Pro 16 U
+17%
Peças/mês
12.650 a 13.700
O operador carrega a chapa e a esteira leva as peças cortadas até ele, que etiqueta e organiza enquanto o próximo corte já acontece.
New Pro 16 UL
+35%
Peças/mês
14.550 a 15.700
A chapa entra pelo lift e as peças saem pela esteira, com a máquina cortando quase sem pausa e o operador dedicado à etiquetagem e separação.
| Modelo | Ganho de eficiência | Peças/mês | Impacto no ciclo de operação |
|---|---|---|---|
| New Pro 16 L | +12% | 12.100 a 13.100 | O lift posiciona a chapa sozinho e o operador concentra o trabalho na retirada e etiquetagem das peças cortadas. |
| New Pro 16 U | +17% | 12.650 a 13.700 | O operador carrega a chapa e a esteira leva as peças cortadas até ele, que etiqueta e organiza enquanto o próximo corte já acontece. |
| New Pro 16 UL | +35% | 14.550 a 15.700 | A chapa entra pelo lift e as peças saem pela esteira, com a máquina cortando quase sem pausa e o operador dedicado à etiquetagem e separação. |
Ganho em relação à New Pro 16 ATC, com o operador carregando a chapa e recolhendo as peças. Números de referência da Etools: a conta na sua fábrica depende do programa, do tamanho das peças e do turno.
Crie e edite planos de corte direto na máquina
Esta é a maior mudança na rotina de quem opera a máquina. Com o Syntec 63CA, o plano de corte pode ser configurado, criado e editado diretamente na tela do comando — sem voltar ao computador do escritório, sem gerar novo arquivo, sem esperar o programador.
Chegou um pedido urgente no meio do turno? O operador monta o plano na hora. Sobrou chapa e dá para tirar mais duas peças? Ele edita ali mesmo. Precisa deslocar o corte por causa de um defeito no material? Resolve na máquina, em segundos. Some assim o gargalo mais comum da marcenaria que produz sob medida: toda chapa depender de uma única pessoa para ter programa. Programação em código G e volante manual (MPG) para encostar o cabeçote na peça e marcar o zero no fino.
Plano de corte na tela
Cria, configura e edita o programa na própria máquina, sem depender do computador do escritório.
Pedido urgente entra na hora
O operador monta o plano e corta, sem esperar a fila do programador.
Sobra de chapa vira peça
Edita o plano para aproveitar o material que sobrou, ali mesmo, em segundos.
Menos chapa parada
Mais autonomia para o chão de fábrica e resposta rápida ao que não estava no planejamento.
Criar plano de corte
Syntec 63CA: Na tela da máquina, pelo operador.
Comando convencional: Só no computador do escritório, pelo programador.
Ajuste de última hora
Syntec 63CA: Edita o programa na máquina, em segundos.
Comando convencional: Gera novo arquivo, transfere e recarrega.
Pedido urgente
Syntec 63CA: Entra na fila na hora.
Comando convencional: Espera o programador liberar o programa.
Sobra de material
Syntec 63CA: Aproveitada com um plano feito na hora.
Comando convencional: Costuma virar descarte por falta de programa.
Dependência de pessoas
Syntec 63CA: Operador autônomo no chão de fábrica.
Comando convencional: Toda chapa passa por uma única pessoa.
| Critério | Syntec 63CA | Comando convencional |
|---|---|---|
| Criar plano de corte | Na tela da máquina, pelo operador. | Só no computador do escritório, pelo programador. |
| Ajuste de última hora | Edita o programa na máquina, em segundos. | Gera novo arquivo, transfere e recarrega. |
| Pedido urgente | Entra na fila na hora. | Espera o programador liberar o programa. |
| Sobra de material | Aproveitada com um plano feito na hora. | Costuma virar descarte por falta de programa. |
| Dependência de pessoas | Operador autônomo no chão de fábrica. | Toda chapa passa por uma única pessoa. |
A furação inteira sem passar pelo magazine
Num painel de móveis planejados, a maior parte do tempo de ciclo não está no corte: está nas dezenas de furos de cavilha, minifix e dobradiça. Furando pelo magazine, cada mudança de diâmetro é uma troca de ferramenta — o cabeçote para, solta a broca, pega a próxima e volta. Somadas ao longo da chapa, essas trocas dominam o programa.
O cabeçote de furação é opcional da New Pro 16 e se pede junto com a máquina. Nele as 9 brocas já ficam montadas, cada uma no seu diâmetro, e a máquina passa de uma para a outra sozinha, sem sair do lugar e sem buscar ferramenta no magazine. O programa de furação que levava minutos passa a levar segundos, e as 16 posições do magazine ficam livres para o que exige fresa mesmo: corte, rebaixo, puxador cava, ranhura e acabamento. A peça sai da mesa cortada e furada, sem passar por uma furadeira múltipla.
 Opcional
9 brocas montadas
Os diâmetros da marcenaria prontos, com troca automática entre eles.
Zero trocas para furar
A furação inteira acontece sem passar pelo magazine.
16 posições livres para fresa
O magazine inteiro reservado para corte, rebaixo, cava e acabamento.
Opcional da máquina
Como a cortina de luz, o cabeçote se pede junto com a máquina.
Como a broca é selecionada
Com o cabeçote de furação: Troca automática entre as 9 brocas do cabeçote, sem sair da posição.
Furação pelo magazine: Cada diâmetro é uma troca de ferramenta no magazine.
Tempo dos programas de furação
Com o cabeçote de furação: Segundos: as brocas já estão montadas.
Furação pelo magazine: Minutos: dezenas de trocas somadas por chapa.
Ocupação do magazine
Com o cabeçote de furação: 16 posições livres para fresas.
Furação pelo magazine: Parte das posições ocupada por brocas.
Furadeira múltipla
Com o cabeçote de furação: Dispensada: a peça sai furada da máquina.
Furação pelo magazine: Segunda máquina ou segunda passagem.
Erro de furação
Com o cabeçote de furação: Furo e corte saem da mesma fixação, com a mesma referência.
Furação pelo magazine: Prender a peça de novo em outra máquina abre margem de erro.
| Critério | Com o cabeçote de furação | Furação pelo magazine |
|---|---|---|
| Como a broca é selecionada | Troca automática entre as 9 brocas do cabeçote, sem sair da posição. | Cada diâmetro é uma troca de ferramenta no magazine. |
| Tempo dos programas de furação | Segundos: as brocas já estão montadas. | Minutos: dezenas de trocas somadas por chapa. |
| Ocupação do magazine | 16 posições livres para fresas. | Parte das posições ocupada por brocas. |
| Furadeira múltipla | Dispensada: a peça sai furada da máquina. | Segunda máquina ou segunda passagem. |
| Erro de furação | Furo e corte saem da mesma fixação, com a mesma referência. | Prender a peça de novo em outra máquina abre margem de erro. |
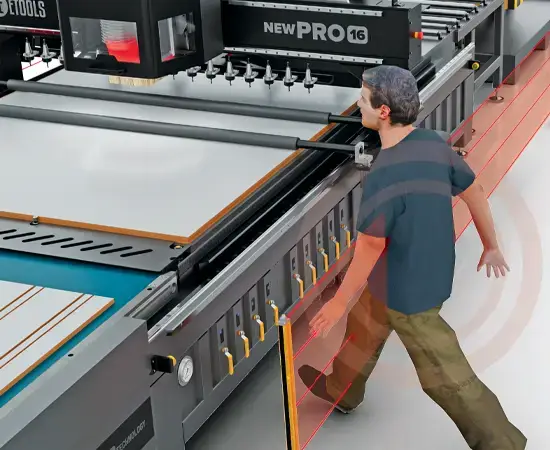
Cortina de luz: atravessou o feixe, a máquina para
Todos os modelos saem com botoeira de emergência conforme a NR12, ao alcance da mão do operador. A cortina de luz é opcional e se pede junto com a máquina: um emissor e um receptor em coluna, nas pontas da área de trabalho, trocam feixes entre si, e no instante em que alguém atravessa esses feixes a máquina para. Sem grade nem porta no caminho da chapa.
É proteção que funciona sem depender de o operador lembrar de nada, que é como proteção de verdade tem que ser. E faz mais sentido ainda nas versões com lift e esteira, em que o operador não fica ao lado da máquina: ele programa, acompanha o painel e etiqueta enquanto o ciclo roda. A cortina e a botoeira entram na avaliação de riscos junto com o laudo do responsável técnico da fábrica.
Para na hora
Interrompeu o feixe, a máquina para, sem depender de alguém reagir.
Sem grade nem porta
A barreira é invisível e não atrapalha a entrada e a saída da chapa.
Botoeira de série
A parada de emergência NR12 vem em todos os modelos.
Cortina opcional
Se pede junto com a máquina; a elétrica já sai preparada para ela.
Luz onde a fresa encosta na chapa
O cabeçote é a peça mais larga sobre a mesa e fica bem entre a luz do galpão e o ponto de corte. A sombra cai justo onde o operador precisa enxergar: na ponta da fresa, na borda da chapa, na peça pequena que acabou de ser cortada. O Head Light Assist é uma faixa de LED na base do cabeçote, virada para baixo, que acende a área de usinagem e anda junto com o spindle para qualquer ponto da mesa.
A diferença aparece nas horas em que o operador precisa olhar de perto: ao zerar a ferramenta e conferir a origem na chapa, ao ver se a fresa está lascando a borda ou com resina queimada, ao checar se uma peça pequena soltou do vácuo antes do próximo passe. Com o ponto de corte aceso, ele confere de fora da área de trabalho, sem se debruçar sobre a mesa com a lanterna do celular na mão. Quanto menos gente perto de fresa girando, menos chance de acidente.
E a luz não depende do galpão. Turno da noite, telha translúcida coberta de pó, lâmpada queimada bem em cima da máquina: a área de corte fica com a mesma luz às 7 da manhã e às 10 da noite, sem ninguém pendurar refletor no pórtico.
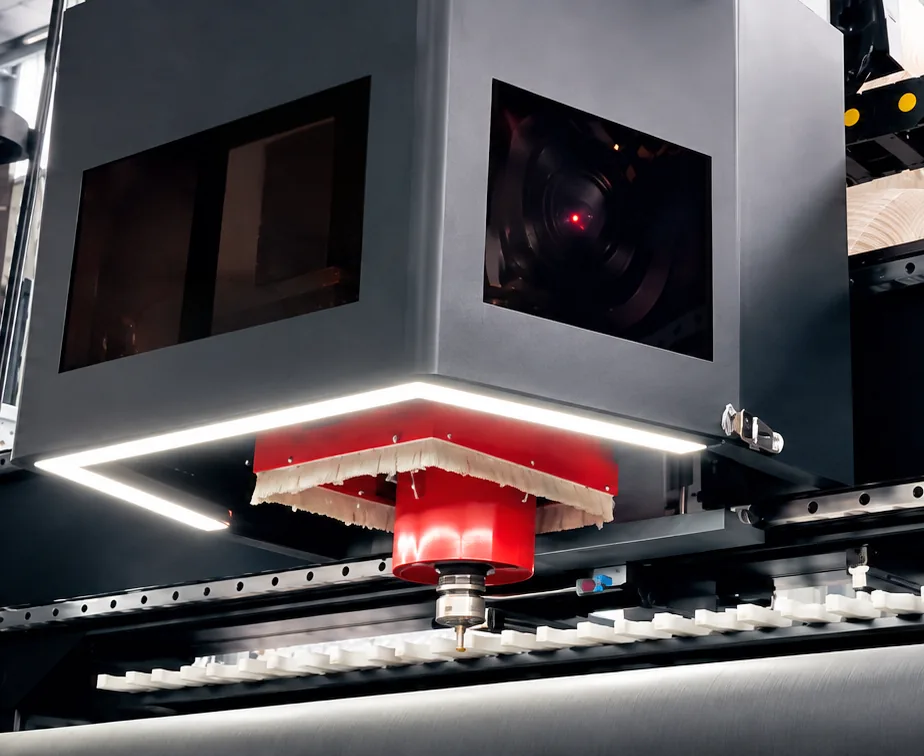
Sem sombra do cabeçote
A luz sai da base do cabeçote e cai direto na fresa e na chapa.
Anda com o spindle
Onde o cabeçote estiver na mesa, a área de corte está acesa.
Confere de longe
Zerar, olhar a fresa e ver peça solta sem se debruçar na mesa.
Mesma luz em todo turno
Não depende da iluminação do galpão nem da hora do dia.
Um painel com ar-condicionado e uma máquina que se lubrifica sozinha
É o item que ninguém procura no folheto mas que decide o turno: o painel elétrico tem ar-condicionado próprio, que mantém a temperatura constante onde ficam os drivers e os inversores. Drive que superaquece derruba a máquina no meio do programa — sempre no dia quente, sempre quando a produção está apertada, e em fábrica com serragem no ar a queima pode parar a produção por dias esperando peça de reposição.
Junto com ele, a lubrificação automática: a máquina lubrifica guias e fusos no intervalo programado, sem depender da rotina manual que é a primeira a ser esquecida quando o turno aperta — e é justamente o esquecimento que come guia e fuso. É o que mantém a máquina rodando em vez de parada esperando alguém.
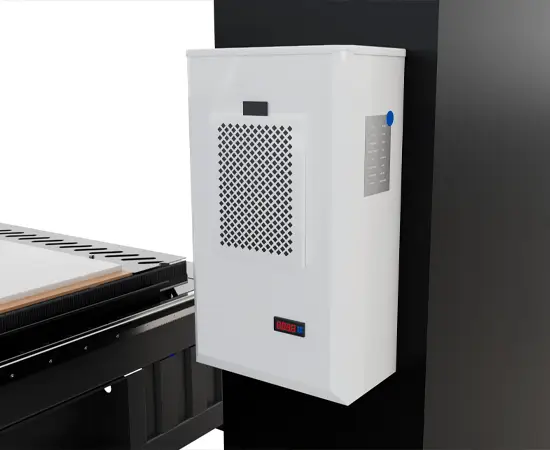
Painel com ar-condicionado
Temperatura constante onde ficam os drivers e os inversores.
Menos parada por queima
Drive que não superaquece é turno que não para esperando peça.
Lubrificação automática
Guias e fusos lubrificados no intervalo certo, sem ninguém lembrar.
Schneider e Omron
Elétrica e sensores que se acham no Brasil, sem esperar importação.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
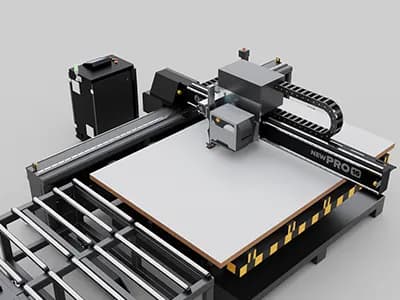
Lift carregador de chapas
As ventosas levantam a chapa de MDF da pilha e colocam na mesa: sai o esforço mais pesado do turno, sai o risco de lesão nas costas e sai o dano na chapa que bate no canto. A chapa seguinte já está no lugar quando a anterior termina.
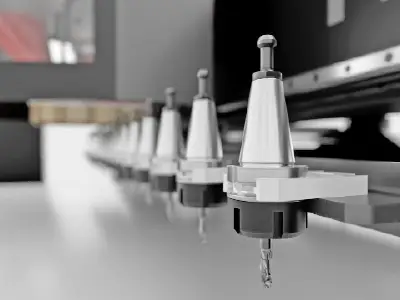
Magazine de 16 ferramentas no pórtico
Dezesseis ferramentas montadas ao mesmo tempo, num magazine que viaja junto com o cabeçote. A troca acontece onde a máquina está, sem atravessar a mesa até um magazine parado na ponta — e num programa com dezenas de trocas por chapa, os segundos de cada uma viram minutos por turno.
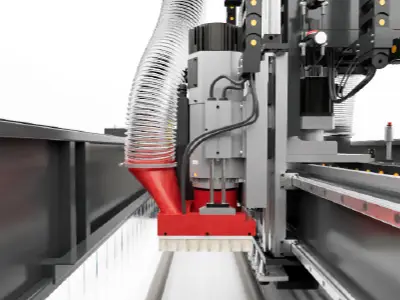
Spindle de 9 kW com cone ISO30
Nove kW (12 cv) a 24.000 RPM, com pinça ER32. Potência para encarar a chapa inteira o dia todo sem forçar, e rotação para a fresa fina de detalhe deixar o acabamento limpo.
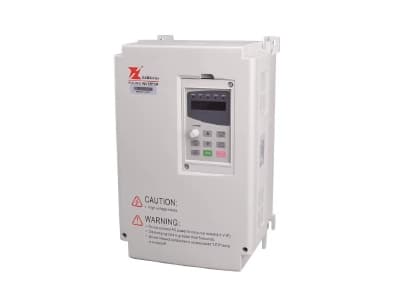
Inversor Fuling
É o inversor de frequência que comanda a rotação do spindle. Você define o giro para o material e para a fresa, e ele segura essa rotação firme do começo ao fim do corte, sem oscilar — rotação que não varia é acabamento igual na peça inteira. O inversor também absorve os picos de corrente antes que cheguem ao spindle, que é a peça mais cara do pórtico.
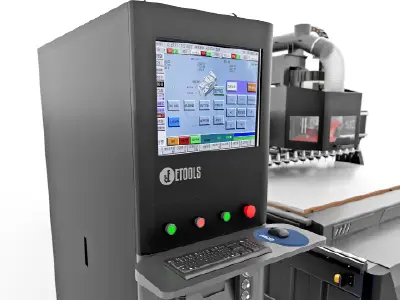
Comando Syntec
O mesmo comando das outras routers CNC da Etools: quem já operou uma reconhece a tela. Lê o código G gerado pelo software que a sua marcenaria já usa, sem licença extra.
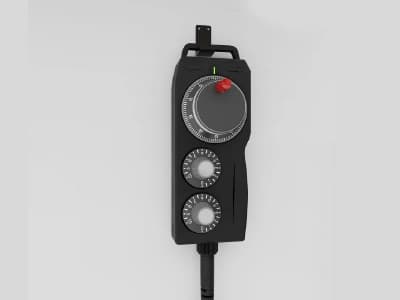
Controle MPG
O volante manual move os eixos no giro da mão. É com ele que o operador encosta o cabeçote no canto da chapa e marca o ponto de origem, no fino, antes de mandar o programa rodar.
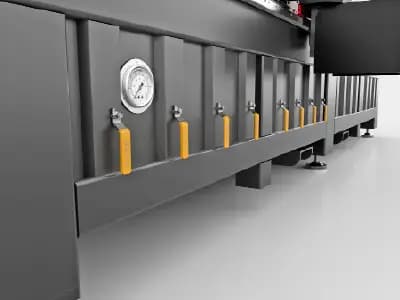
Mesa em 9 setores de vácuo
Nove grupos com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já soltou do corte e costuma sair voando. Para o que o vácuo não segura, a mesa tem fixação em Slot-T.
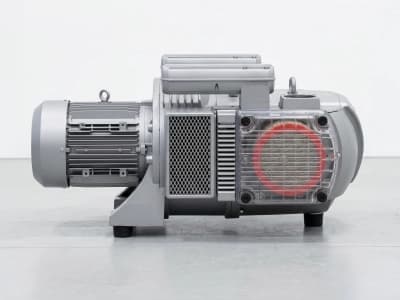
Bomba de vácuo Becker
Bomba alemã, com sucção que não cede: a peça fica presa com a mesma força na primeira chapa da manhã e na última da tarde. Não é a bomba perdendo fôlego no fim do expediente que vai soltar a peça no meio do corte.
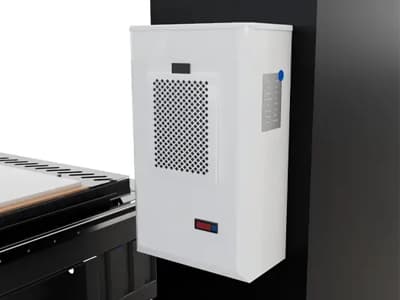
Resfriamento do painel elétrico
O painel tem resfriamento próprio, e é ele que evita a parada por drive superaquecido no meio do turno — justamente no dia quente em que a produção está apertada e ninguém pode perder uma hora.
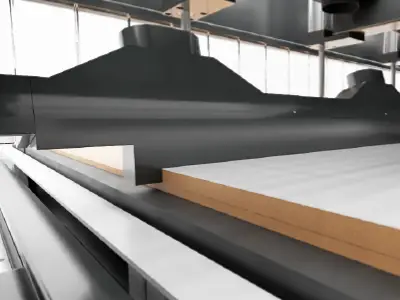
Empurrador de chapa
Tira o lote da mesa no fim do programa, de uma vez, em vez de alguém recolher peça por peça. Nas versões com esteira, leva as peças para fora enquanto a próxima chapa já entra.
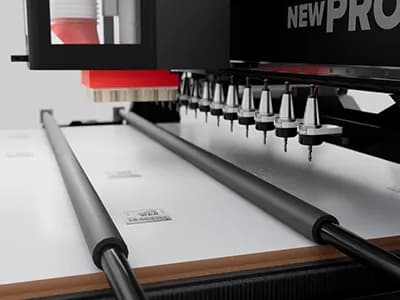
Rolos pressores
Encostam na chapa e a seguram contra a mesa enquanto a ferramenta trabalha. Chapa que levanta é peça fora de medida e fresa que sofre — e a peça pequena, que o plano de nesting deixa quase sem sobra, é a primeira a se mexer sem o rolo.
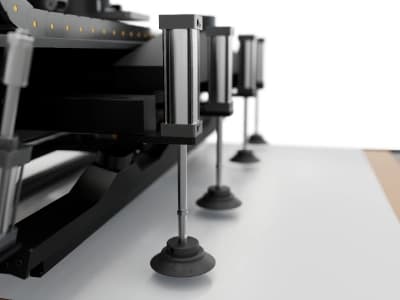
Ventosas para carregamento
Ventosas para o operador pegar a chapa de MDF pela face e levá-la até a mesa, em vez de agarrar pela borda. A chapa inteira pesa e escorrega na mão; presa na ventosa, ela vai até a posição certa sem bater o canto nem riscar a face no caminho. Menos peso nas costas de quem carrega e menos chapa com a borda machucada antes de cortar.
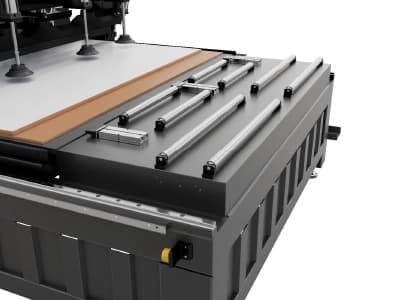
Rolos auxiliares de carregamento
Ficam no caminho da chapa até a mesa — nas versões L e UL, entre o lift e a área de trabalho. A chapa desliza sobre os rolos em vez de arrastar no ferro, e os rolamentos giram leve: a chapa pesada vai para a posição com um empurrão, sem duas pessoas puxando, e a face de baixo chega à mesa sem risco de arrasto. É o que deixa uma chapa entrar atrás da outra, sem parar.
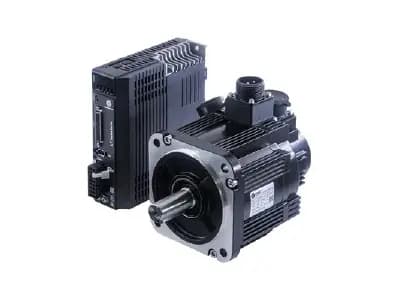
Servo motores Leadshine de 1500 W
Os motores são servo, não de passo. O servo sabe onde está a cada instante e corrige sozinho se forçar; o de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. É o que sustenta os 90 m/min sem abrir mão dos 0,1 mm.
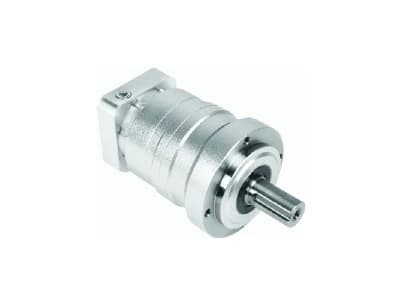
Redutor planetário
Cremalheira helicoidal com redutor planetário: mais torque e movimento suave, para o pórtico acelerar e frear a 90 m/min sem sacudir a peça.
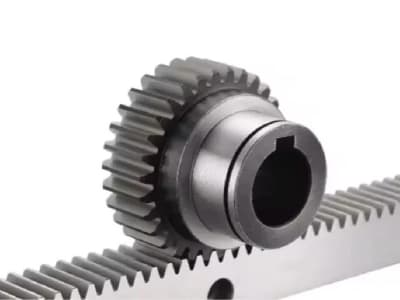
Cremalheira helicoidal
O dente da cremalheira helicoidal é inclinado, então há sempre mais de um dente engrenado no pinhão ao mesmo tempo. A força passa de um dente para o outro sem o solavanco da cremalheira reta, e o pórtico anda sem folga e sem tranco mesmo a 90 m/min. Na peça, isso é o canto que fecha na medida e o corte que começa e termina igual, da primeira à última da chapa.
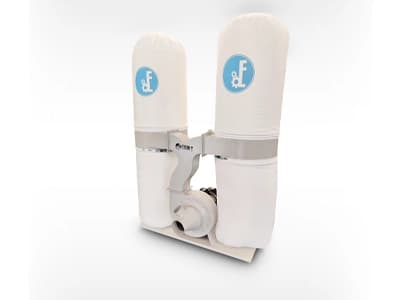
Coletor de pó de 5,5 kW
Coletor com saco duplo. Pó de MDF é fino e vai longe: aspirar na fonte mantém o ar do galpão respirável, a máquina limpa e o operador longe do particulado.
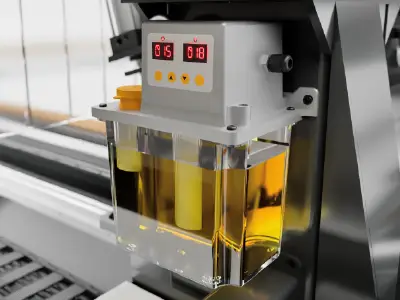
Lubrificação automática
A máquina se lubrifica sozinha, no intervalo programado. Elimina a rotina manual que é sempre a primeira a ser esquecida quando o turno aperta — e é justamente o esquecimento que come guia e fuso.
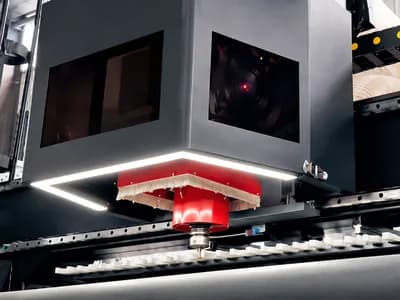
Head Light Assist
Faixa de LED na base do cabeçote, virada para baixo. O cabeçote faz sombra justo no ponto de corte; a luz acende a fresa e a chapa e anda junto com o spindle pela mesa. O operador zera a ferramenta, confere a fresa e vê peça solta de fora da área de trabalho, sem se debruçar sobre a mesa — e com a mesma luz no turno da noite.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Centro de usinagem NEW PRO 16 L |
| Comando CNC | Syntec |
| Motor Spindle | 9kW (12 cv) ER32 cone ISO30 24.000 RPM |
| Sistema de troca automática de ferramentas | ATC 16 no pórtico |
| Estrutura | Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa |
| Mesa de trabalho | Mesa setorizada em 9 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T. |
| Área de trabalho | 1850 x 2750 x 80 mm |
| Servo motor e servo drivers | 1500 W (Leadshine) |
| Estrutura eixo X, Y | Cremalheira Helicoidal |
| Estrutura eixo Z | Fuso de Esfera |
| Guias lineares dos eixos X e Z | 25mm (CSK) |
| Guias lineares do eixo Y | 30mm (CSK) |
| Inversor | 11kw (Fuling) |
| Precisão de trabalho | 0,1 mm |
| Velocidade de trabalho (G1) | 30 m/min |
| Deslocamento (G0) | 90 m/min |
| Sistema de lubrificação | Automática |
| Carregamento de chapas | "Sim, automático através de um lift carregador" |
| Sistema de resfriamento | Atua protegendo componentes eletrônicos sensíveis contra o superaquecimento. |
| Empurrador de chapa | Automática |
| Pré disposição plug&work - Esteira de descarga | Sim |
| Pré disposição plug&work - Lift de carregamento | Já vem de série nesta versão |
| Rolo pressores | Sim |
| Componentes elétricos | Schneider (Francês) |
| Sensor fim de curso | Omron (Japonês) |
| Sistema de tracionamento | Redutor Planetário |
| Bomba de vácuo | Bomba de vácuo Becker (alemã) |
| Coletor de pó | Coletor de pó com saco duplo de 5,5KW |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
- Spindle
- Warm-up do spindle
- Balanceamento de ferramenta
- Cone ISO30
- Pinça ER32
- ATC — troca automática de ferramentas
- Servo motor
- Cremalheira helicoidal
- Fuso de esferas
- Guia linear
- Redutor planetário
- Inversor de frequência
- Mesa de vácuo setorizada
- Bomba de vácuo de palheta
- Coletor de pó
- G0 e G1
- Comando Syntec
- Repetibilidade
- Bomba de vácuo Becker
- Servo driver Leadshine
- Rolo pressor
- Sensor de fim de curso
- Eixos X, Y e Z
- Zero máquina (homing)
- Avanço de corte (feed rate)
- Pórtico (gantry)
- Estrutura soldada e usinada
- Mesa de fenolite (baquelite)
- Capela de aspiração (bocal com cerdas)
- Patim (bloco da guia linear)
- Chave ER32
- Router CNC para madeira
- Router CNC para MDF
- Router CNC para MDP
- Router CNC para compensado
- Router CNC para usinagem de portas
- Router CNC
- Router CNC com troca automática de ferramentas
- Router CNC com esteira de descarga
- Router CNC para móveis planejados
- Router CNC para móveis modulados
- Router CNC para móveis seriados
- Router CNC para móveis personalizados
- Router CNC para móveis ecológicos
- Router CNC para móveis pet
- Router CNC para móveis infantis
Aplicações e materiais
Para a fábrica de móveis planejados que produz em série — chapa inteira de MDF, programa cheio e turno que não pode parar.
Nesting de móvel planejado
Chapa inteira de MDF cortada e furada numa fixação só, com as 16 ferramentas do programa carregadas.
Portas e frentes de gaveta
Almofadada, canaletada, ripada e com puxador cava, usinadas em sequência sem troca manual de fresa.
Furação de dobradiça e montagem
Furo de caneco, dispositivo de montagem e cavilha no mesmo programa do corte.
Produção seriada
Programa com centenas de operações rodando com 0,1 mm de precisão do primeiro ao último ciclo do turno.
Peças pequenas separadas do corte
Os 9 setores de vácuo seguram a peça que já soltou da chapa, sem ela sair do lugar.
Acrílico, PVC e ACM
Além do painel de madeira, o acabamento limpo em plásticos técnicos e compósitos.
Materiais compatíveis
- MDF
- MDP
- Compensado
- Madeira maciça
- OSB
- Aglomerado
- Painéis laminados/melamínicos
- Fórmica/laminado HPL
- Acrílico
- PVC expandido
- ACM
Qual modelo é o seu?
As quatro são a mesma máquina, com os mesmos 90 m/min e as mesmas 16 ferramentas. O que muda é quem põe a chapa na mesa e quem tira as peças de lá.
New Pro 16 ATC
O operador carrega e recolhe; a máquina já vem pronta para receber lift e esteira
- Carregamento da chapa
- OperadorPré-disposição plug & work para o lift
- Descarga das peças
- Empurrador + operadorPré-disposição para a esteira
- Indicada para
- Quem quer os 16 ferramentas e os 90 m/min agora, e a automação depois
New Pro 16 L
O lift coloca a chapa na mesa; o operador só recolhe as peças
- Carregamento da chapa
- Lift carregadorA máquina se serve da pilha ao lado
- Descarga das peças
- Empurrador + operadorPré-disposição para a esteira
- Indicada para
- Quem sente o peso do carregamento: chapa inteira a duas pessoas, várias vezes por turno
Modelo que estamos visualizando
New Pro 16 U
As peças saem pela esteira enquanto a próxima chapa já entra
- Carregamento da chapa
- OperadorPré-disposição plug & work para o lift
- Descarga das peças
- EsteiraSai em paralelo à usinagem da chapa seguinte
- Indicada para
- Quem perde tempo limpando a mesa entre um programa e o próximo
New Pro 16 UL
Carrega, usina e descarrega sozinha: a célula completa
- Carregamento da chapa
- Lift carregadorA máquina se serve da pilha ao lado
- Descarga das peças
- EsteiraSai em paralelo à usinagem da chapa seguinte
- Indicada para
- Produção seriada de móvel planejado, com uma pessoa acompanhando mais de uma máquina
| Critério | New Pro 16 ATCO operador carrega e recolhe; a máquina já vem pronta para receber lift e esteira | New Pro 16 LO lift coloca a chapa na mesa; o operador só recolhe as peças | New Pro 16 UAs peças saem pela esteira enquanto a próxima chapa já entra | New Pro 16 ULCarrega, usina e descarrega sozinha: a célula completa |
|---|---|---|---|---|
| Carregamento da chapa | OperadorPré-disposição plug & work para o lift | Lift carregadorA máquina se serve da pilha ao lado | OperadorPré-disposição plug & work para o lift | Lift carregadorA máquina se serve da pilha ao lado |
| Descarga das peças | Empurrador + operadorPré-disposição para a esteira | Empurrador + operadorPré-disposição para a esteira | EsteiraSai em paralelo à usinagem da chapa seguinte | EsteiraSai em paralelo à usinagem da chapa seguinte |
| Indicada para | Quem quer os 16 ferramentas e os 90 m/min agora, e a automação depois | Quem sente o peso do carregamento: chapa inteira a duas pessoas, várias vezes por turno | Quem perde tempo limpando a mesa entre um programa e o próximo | Produção seriada de móvel planejado, com uma pessoa acompanhando mais de uma máquina |
| Ver detalhes → | Modelo que estamos visualizando | Ver detalhes → | Ver detalhes → |
Nos quatro modelos: magazine de 16 ferramentas no pórtico, spindle de 9 kW (12 cv) com cone ISO30 e pinça ER32 a 24.000 RPM, comando Syntec, servo motores Leadshine de 1500 W com 90 m/min de deslocamento e 30 m/min de trabalho, área de 1850 x 2750 x 80 mm, mesa em 9 setores de vácuo com bomba Becker alemã e fixação em Slot-T, guias lineares de 30 mm no eixo Y e 25 mm nos eixos X e Z, cremalheira helicoidal com redutor planetário, precisão de 0,1 mm, empurrador de chapa, rolos pressores, lubrificação automática, resfriamento do painel elétrico, coletor de pó de 5,5 kW, componentes Schneider e Omron e segurança NR12 com botoeira de emergência (cortina de luz opcional). A escolha é só pela automação de carga e descarga — a máquina é a mesma.
A New Pro 16 L também é procurada como
- CNC com lift carregador de chapas
- Carregamento automático de chapa
- Centro de usinagem CNC para marcenaria
- Router CNC com troca automática de ferramentas
- CNC para móveis planejados
- Centro de usinagem para chapa inteira de MDF
- CNC com mesa de vácuo setorizada
- Router CNC com comando Syntec
- CNC com segurança NR12
- Centro de usinagem para produção seriada
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.
Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.
Compare com outras linhas e veja o segmento
Indicada para
O que acompanha a sua New Pro 16 L
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a New Pro 16 L
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
O carregamento é a parte fisicamente mais pesada da operação: chapa inteira de MDF costuma exigir duas pessoas, e isso se repete a cada ciclo do turno. Com o lift, a pilha fica ao lado da máquina e ela se serve sozinha — o operador deixa de ser quem levanta chapa e passa a acompanhar a produção. E como a chapa seguinte entra assim que a anterior sai, o tempo de máquina parada entre ciclos encolhe.