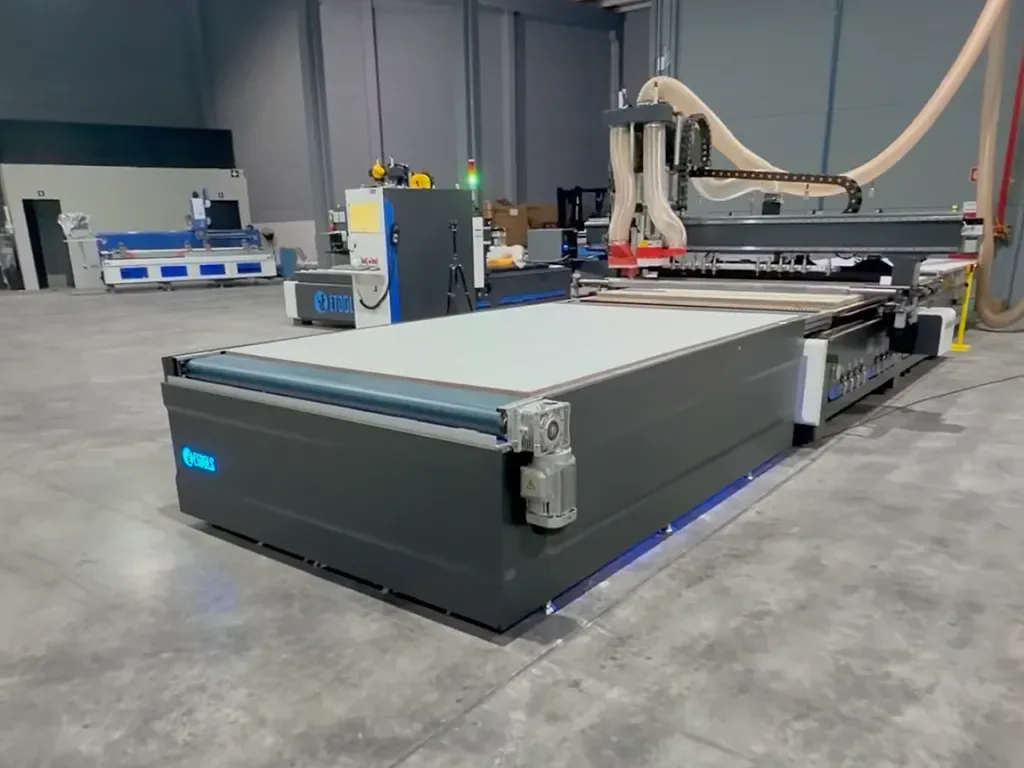
Como escolher uma router CNC automatizada para a fábrica crescer: ATC, esteira, lift e nesting
Automação na router não é um item só: são degraus. Troca automática de ferramenta, empurrador, esteira, lift, etiquetadora, cabeçote de furação. Cada um tira uma tarefa da mão do operador e só compensa a partir de um volume. Como ler a produção de hoje e comprar a máquina que aguenta a de amanhã.
Por Diego · 27 de setembro de 2026 · 8 min de leitura · revisado em 25 de setembro de 2026
Automação é uma escada, não um interruptor
"Router automatizada" quer dizer coisas diferentes para fábricas diferentes. Para quem está saindo da serra, é a máquina que corta sozinha a partir do desenho. Para quem já tem router, é a troca de ferramenta sem parar. Para quem já tem centro de usinagem, é a chapa entrando e saindo sem operador. Cada um desses degraus tira uma tarefa da mão de uma pessoa e devolve minutos por chapa, e cada um só compensa a partir de um volume.
Comprar o degrau errado custa dos dois lados. Automação a menos é o operador virando gargalo com a máquina parada esperando descarga. Automação a mais é lift e esteira parados numa fábrica que corta oito chapas por dia. Este artigo percorre a escada degrau por degrau, diz o que cada um resolve e a partir de quando, e termina com o que medir na sua produção antes de decidir.
Degrau 1: troca automática de ferramenta (ATC)
O router de dois spindles trabalha com duas fresas montadas. Quando o programa pede a terceira, a broca de dobradiça ou a fresa de cava, alguém para a máquina e troca na mão. A troca automática põe um magazine com 10, 12 ou 16 ferramentas, e o programa chama cada uma sem parar. O probe mede o comprimento a cada troca.
Quando compensa: quando o móvel usa mais de duas ferramentas por chapa, o que é a regra no planejado com dobradiça, cava e rebaixo. A conta é simples: o número de trocas manuais por dia vezes os minutos de cada uma. Em fábrica de planejado, isso costuma passar de uma hora por turno.
O que muda entre os magazines: a Start 10 ATC tem 10 ferramentas em magazine fixo, com servo de 750 W; a Max 12 ATC leva as 12 no pórtico, junto com o spindle, e a troca é mais curta porque o cabeçote não viaja até o fim da mesa; a New Pro 16 tem 16 e 90 m/min de deslocamento. Mais posições servem para quem tem mais operações por chapa ou para deixar a compressão, a up-cut, a turbina e a esférica montadas ao mesmo tempo.
Degrau 2: empurrador e esteira de descarga
Com a máquina cortando rápido, o gargalo muda de lugar: passa a ser o operador recolhendo peça por peça da mesa antes de carregar a próxima chapa. O empurrador automático tira as peças da mesa de uma vez; a esteira de descarga as leva para fora enquanto a próxima chapa já entra. A máquina passa a cortar enquanto o operador separa.
Quando compensa: quando o tempo de descarga se aproxima do tempo de corte. Numa chapa de planejado cheia de peças pequenas, isso acontece cedo. O artigo sobre automação de carga e descarga faz essa conta em chapas por turno.
O que muda entre as linhas: a Start 10 ATC S tem mesa de descarga de chapas; a Max S 12 ATC e a New Pro 12 U têm a esteira instalada; a New Pro 12 ATC sai de fábrica com a pré-disposição para a esteira, que entra depois sem trocar de máquina. Esse último caso é o que resolve a pergunta "compro para hoje ou para daqui a dois anos": compra-se a máquina de hoje com o degrau seguinte já previsto.
Degrau 3: lift de carga
A esteira tira a descarga da mão do operador; o lift tira a carga. A pilha de chapas fica ao lado da máquina, e o lift levanta a chapa e a coloca na mesa. Com lift, empurrador e esteira, a máquina carrega, corta e descarrega sozinha, e o operador cuida de mais de uma etapa da fábrica ao mesmo tempo.
Quando compensa: quando a máquina roda chapa atrás de chapa o turno inteiro e uma pessoa dedicada à carga passa a custar mais que o lift. É o degrau da fábrica que já tem fila de serviço, não da que está formando a fila.
O que muda: a Max XS 12 ATC é a Linha Max com lift e esteira; a New Pro 16 L, U e UL são as versões da New Pro 16 com lift, esteira ou os dois. A base é a mesma máquina; o que se compra é o nível de automação.
Na Max XS o lift carrega a chapa, o empurrador tira as peças e a esteira as leva para fora: a mesma engenharia da Max 12 ATC, com o operador fora da frente da máquina.
Degrau 4: etiquetadora e cabeçote de furação
Os dois últimos degraus não estão na máquina cortar mais: estão no que acontece com a peça depois. A etiquetadora cola em cada peça a etiqueta com o projeto, a posição e o código de barras, e resolve a hora de separar quando a chapa tem dezenas de peças diferentes. O cabeçote de furação, o pente de brocas ao lado do spindle, fura sem passar pelo magazine e encurta o ciclo de chapa com muito furo.
Quando compensam: a etiquetadora, quando a separação de peças depois do corte vira gargalo ou fonte de erro, e quando o centro de furação vai ler o código de barras na etapa seguinte. O cabeçote de furação, quando o móvel tem muito furo por peça e a troca broca-fresa-broca no magazine começa a pesar no tempo de ciclo.
É o degrau da célula de nesting: a Max Nesting etiqueta a chapa no lift e roda fechada, com carenagens e cortina de luz; a Pro Max Nesting tem o pente de 5 + 4 brocas e a etiquetadora integrada ao comando Syntec. O artigo o que é nesting e quando ele compensa trata do volume a partir do qual a célula faz sentido.
O que a automação pede da fábrica
Cada degrau puxa algo fora da máquina. A esteira e o lift pedem espaço no layout: a célula com lift e esteira da Max Nesting reserva cerca de 11,8 x 3,1 m no desenho de instalação, mais a área da pilha e da saída. A etiquetadora pede que o software gere a etiqueta, o que depende da cadeia do Promob ao G-code estar fechada. O magazine pede ar comprimido seco na vazão certa, porque sem ar não há troca de ferramenta. E toda automação pede um operador que entenda a máquina, não que só a alimente: o artigo sobre a infraestrutura antes de a máquina chegar lista o que fica com a fábrica.
Como medir onde você está
Quatro números da produção de hoje, medidos por duas semanas, decidem o degrau:
Número
Como medir
O que ele decide
Chapas por turno
Contar na saída da máquina ou da serra
Se a máquina vai rodar o turno inteiro (lift, esteira) ou parte dele
Operações por chapa
Contar as ferramentas diferentes que o programa chama
ATC ou não, e quantas posições
Tempo de troca e de descarga
Cronometrar uma semana de trocas manuais e de descarga
Quanto o ATC e a esteira devolvem por turno
Peças por chapa e erros de separação
Contar peças e retrabalho por peça trocada
Etiquetadora
Com esses números, a conversa com o fornecedor muda: em vez de "qual é a mais automatizada", vira "quanto tempo por turno cada degrau devolve na minha produção". O artigo como aumentar a produtividade da CNC que você já tem mostra onde o tempo some antes de comprar máquina nova.
Comprar para hoje ou para daqui a três anos
A regra que funciona: compre a engenharia de daqui a três anos e a automação de hoje, numa máquina que aceita o degrau seguinte sem troca. A engenharia é o que não se acrescenta depois: mesa, spindle, servo, estrutura, comando. A automação é o que se acrescenta, quando a linha foi desenhada para isso.
Na Etools esse caminho existe dentro de cada linha. A Max 12 ATC, a Max S e a Max XS têm a mesma engenharia, com magazine de 12 no pórtico, spindle de 9 kW, servos de 1500 W e 60 m/min; o que muda é a esteira e o lift. A New Pro 12 ATC sai com a pré-disposição para a esteira da New Pro 12 U. A New Pro 16 tem as versões L, U e UL sobre a mesma base. Quem compra a base certa sobe a escada sem trocar de máquina; quem compra a base pequena com automação cheia paga por lift numa máquina que vai ficar limitada pelo spindle ou pela mesa.
Erros que aparecem toda semana
Comprar pela velocidade máxima. Os 90 m/min são deslocamento em vazio. O que decide o tempo de ciclo é o servo, a aceleração e o número de trocas, e o artigo como escolher uma router CNC explica por quê.
Lift em fábrica de oito chapas por dia. O lift compensa quando a máquina roda o turno; antes disso, é uma pessoa carregando chapa com um lift parado ao lado.
Automação sem software fechado. Etiquetadora sem o software gerando a etiqueta, ou centro de furação sem o código de barras, é automação que não conversa. Feche a cadeia de software antes, ou junto.
Esquecer a coladeira e a furação. A router rápida joga o gargalo para a borda e para o furo de topo. A célula de nesting pede a coladeira e o centro de furação no mesmo ritmo.
Traga as chapas por turno, as operações por chapa e o tempo de troca da sua produção, e a Etools mostra em que degrau a conta fecha hoje e qual base aguenta o próximo.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Não é um item só, são degraus. A troca automática de ferramenta tira a parada para trocar fresa na mão. O empurrador e a esteira tiram a descarga peça por peça. O lift tira a carga da chapa. A etiquetadora identifica cada peça e o cabeçote de furação fura sem passar pelo magazine. Cada degrau devolve minutos por chapa e só compensa a partir de um volume.
Quando o tempo de descarga se aproxima do tempo de corte, o que numa chapa de planejado cheia de peças pequenas acontece cedo. A conta é cronometrar uma semana de descarga manual: se o operador passa tanto tempo recolhendo peça quanto a máquina passa cortando, a esteira devolve esse tempo. A New Pro 12 ATC sai com a pré-disposição para receber a esteira depois, sem trocar de máquina.
Só se a máquina vai rodar o turno inteiro desde o começo. O lift compensa quando uma pessoa dedicada à carga passa a custar mais que ele; em fábrica de poucas chapas por dia é um lift parado ao lado de alguém carregando chapa. O caminho mais comum é comprar a base que aceita o lift depois, como a Linha Max, que vai da Max 12 ATC à Max XS sobre a mesma engenharia.
No magazine fixo, como o da Start 10 ATC, o cabeçote viaja até o fim da mesa para trocar a ferramenta. No magazine no pórtico, como o da Max 12 ATC e da New Pro, as ferramentas andam junto com o spindle e a troca é mais curta. Em programa com muitas trocas por chapa, a diferença aparece no tempo de ciclo; em programa simples, com poucas trocas, o fixo fecha melhor a conta.
Layout: a célula com lift e esteira ocupa cerca de 11,8 x 3,1 m, mais a pilha e a saída. Ar comprimido seco na vazão certa, porque sem ar não há troca de ferramenta. Software fechado, com o otimizador gerando o G-code e a etiqueta que o centro de furação vai ler. E um operador que entenda a máquina, não que só a alimente. A ficha de instalação lista cada item.
Move o gargalo. A router rápida com esteira e lift joga a fila para a coladeira de borda e para a furação de topo, que precisam acompanhar o ritmo. A célula de nesting faz sentido com a coladeira e o centro de furação dimensionados junto, e com o software gerando a etiqueta que liga uma etapa à outra. Antes de comprar, meça onde o tempo some hoje.