
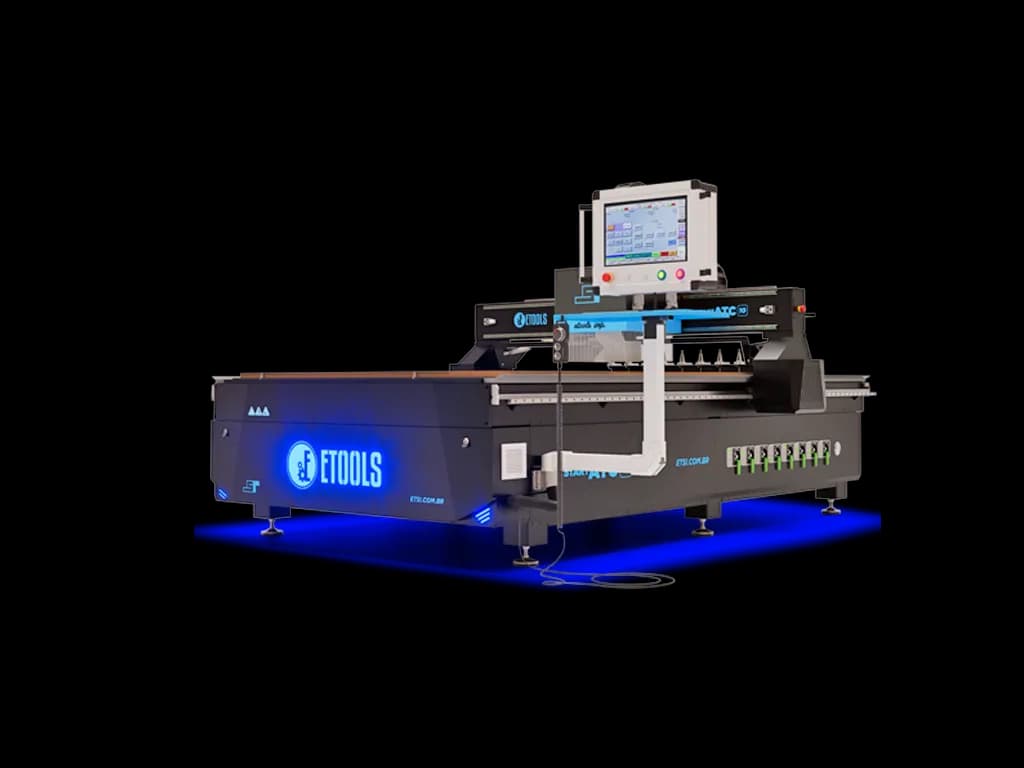
Start 10 ATC
A Start 10 ATC é o centro de usinagem da Etools para a marcenaria e a fábrica de móveis que produzem em série e não podem parar a cada troca de ferramenta. São 10 ferramentas no magazine, trocadas pela própria máquina: corte, furação, rebaixo e gravação entram em sequência no mesmo programa. O operador carrega a chapa e ela faz o trabalho inteiro sozinha.
A mesa é de 1840 x 2750 mm, a medida da chapa inteira de MDF: ela entra deitada, sem passar antes na esquadrejadeira, e você não movimenta a mesma chapa duas vezes. O curso no eixo Z é de 80 mm — altura de chapa e painel, com folga para a ferramenta.
O spindle é de 9 kW (12 cv), cone ISO30 e pinça ER32, girando a 24.000 RPM. Sobra potência para o desbaste sem a rotação cair no meio do corte, e é isso que deixa a borda limpa em MDF, MDP, compensado e acrílico. A máquina corta a 30 m/min e viaja a 40 m/min entre uma operação e outra, mesmo em programa longo com muitas trocas.
São 2000 kg de aço de 8 e 25 mm, usinado em portal CNC. Peso aqui é função, não exagero: é a massa que absorve a vibração do corte. Máquina leve treme, e o tremor aparece na borda da peça — é daí que vem o 0,1 mm de precisão que se mantém o turno inteiro.
Os eixos são movidos por servo motores Leadshine de 750W com drivers da mesma marca. O servo sabe onde está a cada instante e corrige sozinho se a fresa forçar; o motor de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. Nos eixos X e Y, cremalheira helicoidal com pinhão e redutor planetário Shimpo; no Z, fuso de esferas TBI 2510 (Taiwan); e guias lineares Hiwin de 25 mm nos três eixos. A parte elétrica é Schneider e os fins de curso são Omron — marcas comuns no mercado brasileiro, o que importa no dia em que precisar repor.
O comando é o Syntec, com tela na própria máquina e programação em G Code. Ele gerencia a tabela de ferramentas e a troca automática, e aguenta o programa longo, cheio de trocas, sem travar. Junto vem o volante manual (MPG): é com ele que o operador referencia a peça e acerta o ponto de origem, girando na mão.
O probe é o apalpador que mede a ferramenta. Cada fresa e cada broca tem um comprimento diferente, e é ele quem informa esse número à máquina: ela encosta a ferramenta no probe, guarda a medida e calcula a profundidade a partir dela. Sem isso, cada troca viraria uma medição na mão do operador — e um furo de dobradiça fundo demais estraga a peça.
A mesa é dividida em 8 grupos de vácuo com válvula própria: você abre só a área onde a peça está, em vez de puxar vácuo na mesa inteira. Quem alimenta é uma bomba de palheta de grafite de 5,5 kW, com 300 m³ e 80 kPa, e é isso que segura a peça pequena depois que o corte já a separou da chapa. Para o que o vácuo não pega, a mesa tem canais Slot-T para prender com grampo, e o esquadro pneumático dá a referência para a chapa encostar sempre no mesmo lugar.
No fim do programa, o empurrador automático leva as peças para fora da mesa, em vez de o operador tirar uma a uma. A máquina se lubrifica sozinha, então ninguém precisa lembrar da graxa das guias toda semana. E o coletor de pó de 5,5 kW com saco duplo puxa o cavaco na hora em que ele sai da fresa — o pó fino de MDF é o que fica no ar e no pulmão de quem está do lado.
Start 10 ATC: 10 ferramentas no magazine e a chapa inteira de MDF, para a marcenaria e a fábrica de móveis que querem o operador produzindo em vez de trocando fresa.
Galeria de fotos
A máquina por dentro e em operação: o acabamento, os detalhes de construção e o que ela faz na peça.
Versatilidade em cada corte
Corte, furação, rebaixo, canal e gravação no mesmo programa, cada etapa com a ferramenta certa escolhida pelo magazine: da chapa inteira ao detalhe delicado, sem parada para troca manual.
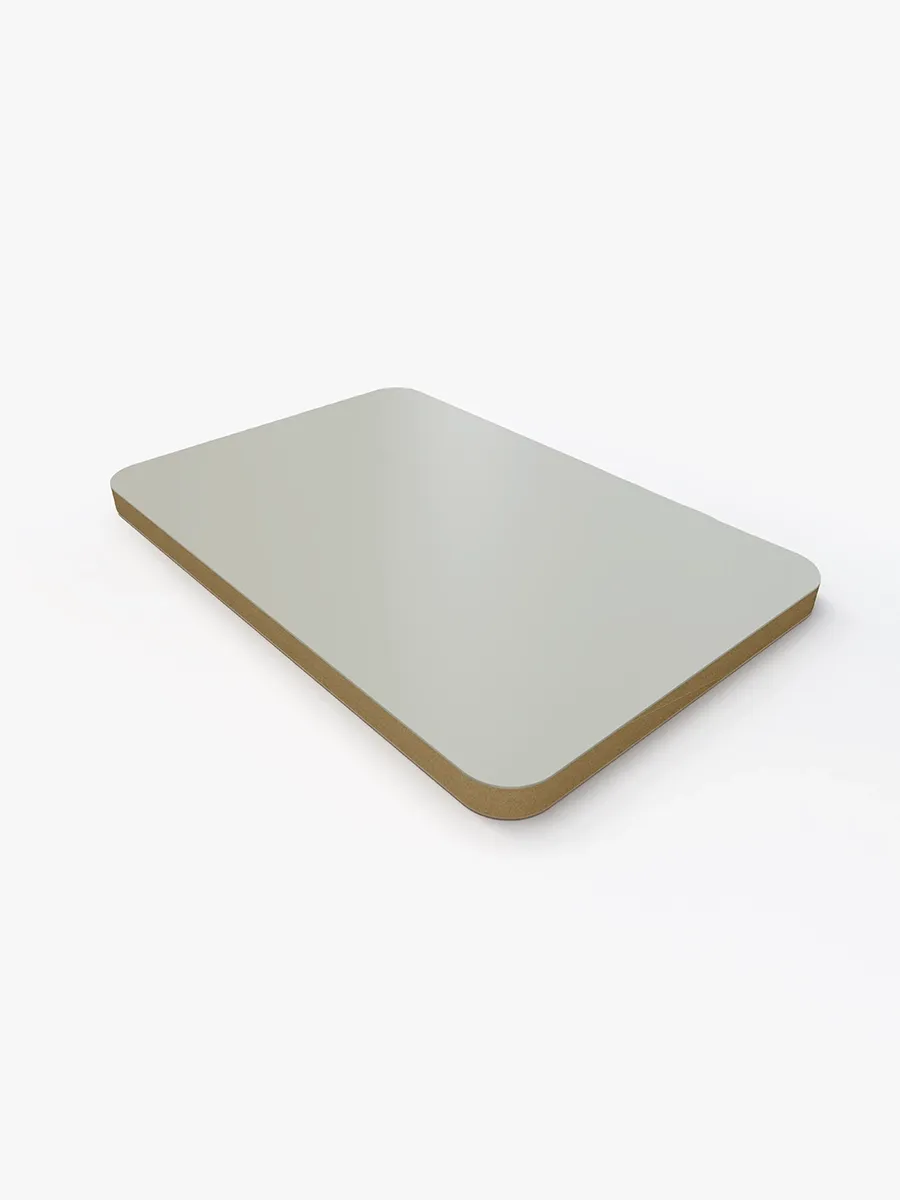
Corte em 90º
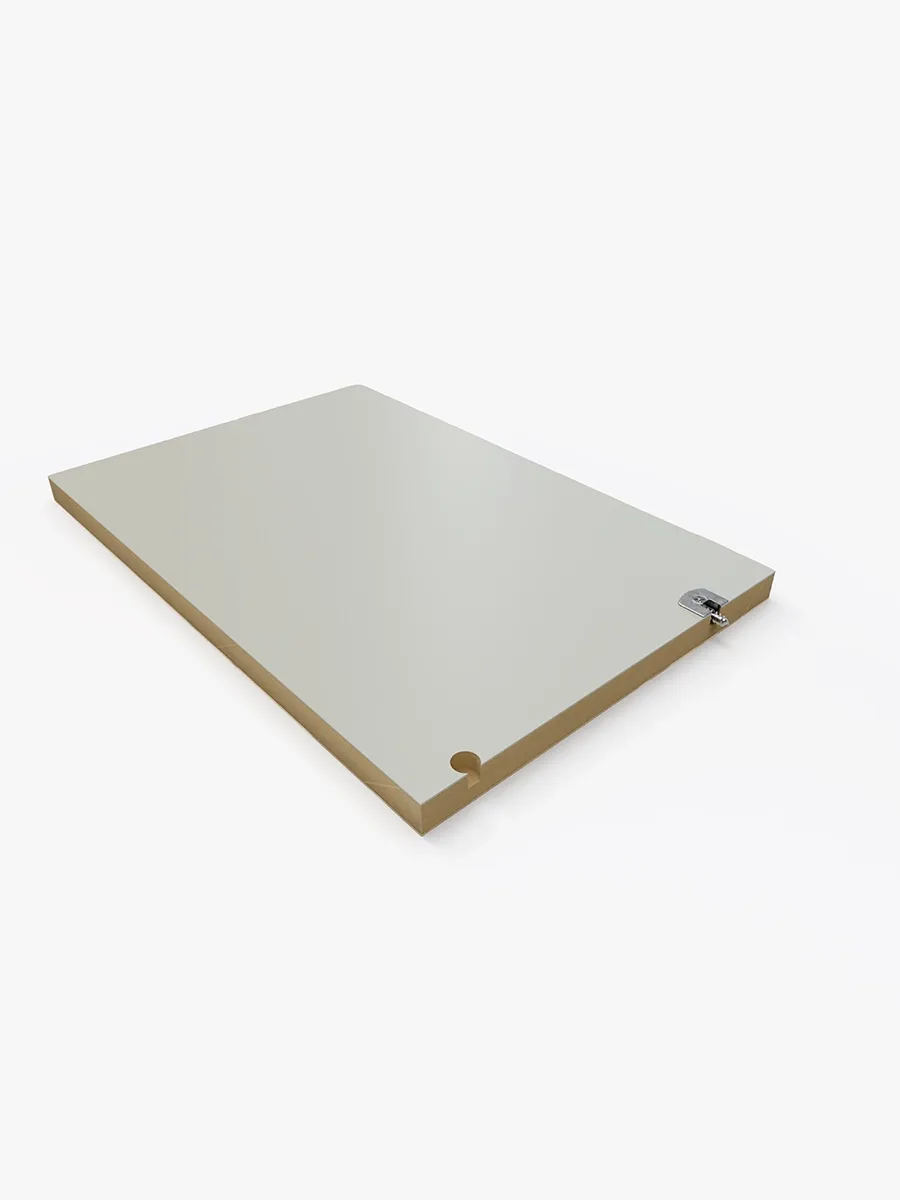
Furos para dispositivos de montagem
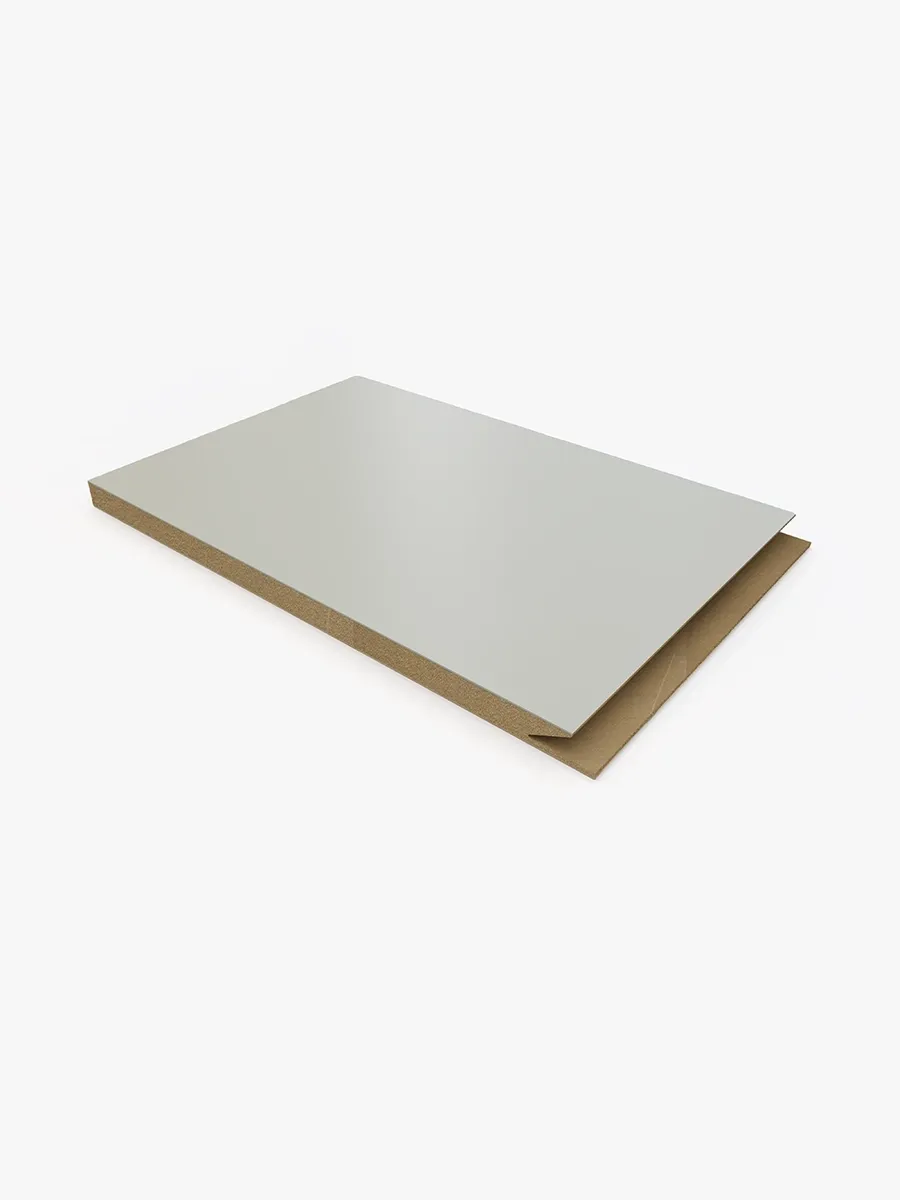
Puxador cava
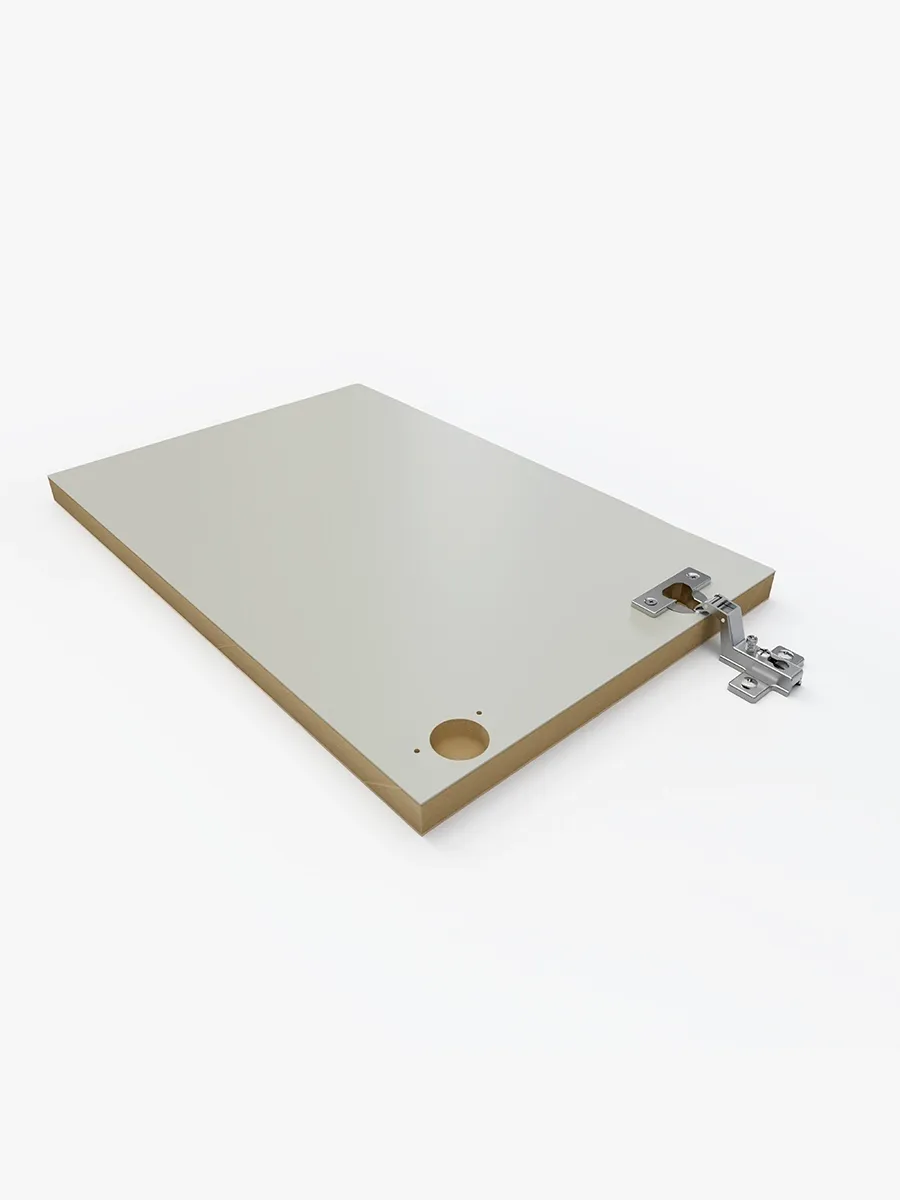
Furos para dobradiças
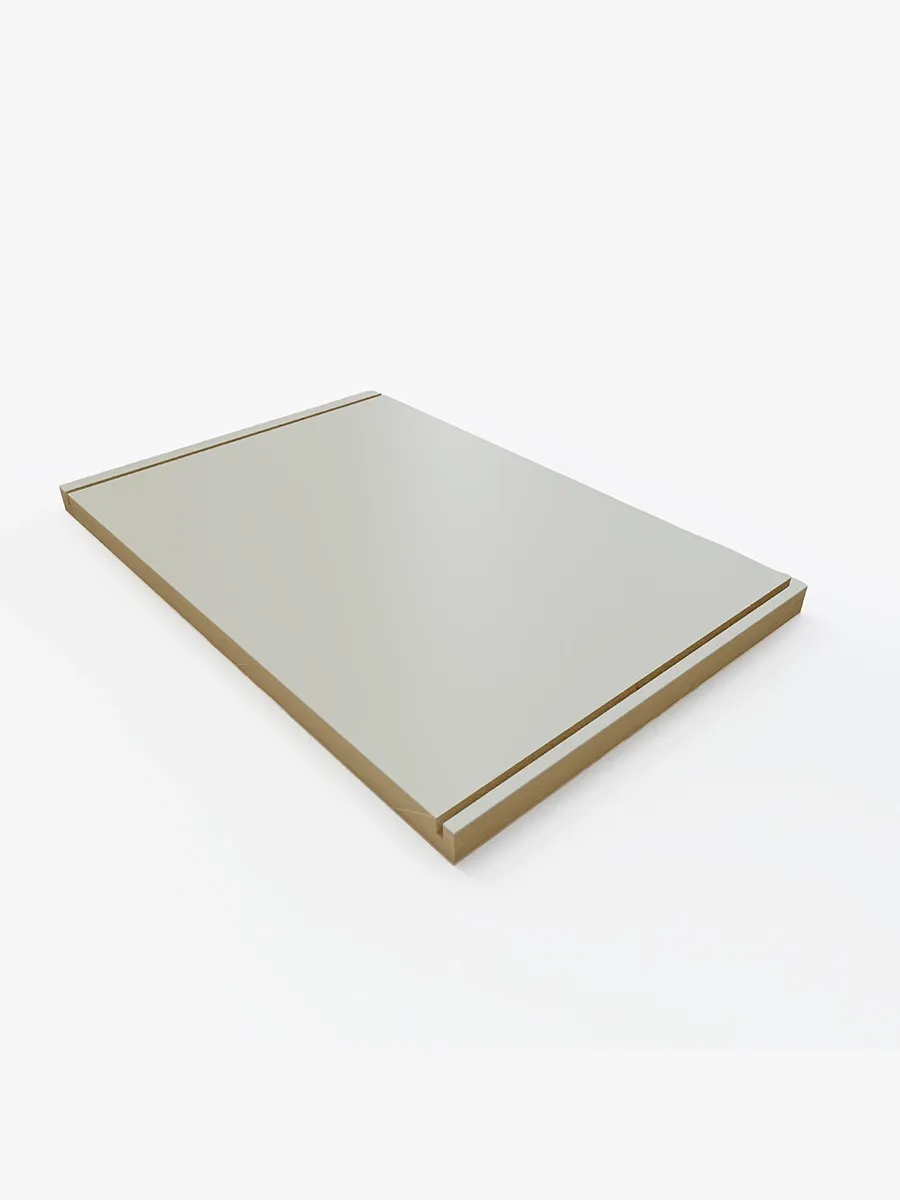
Rebaixos para gavetas
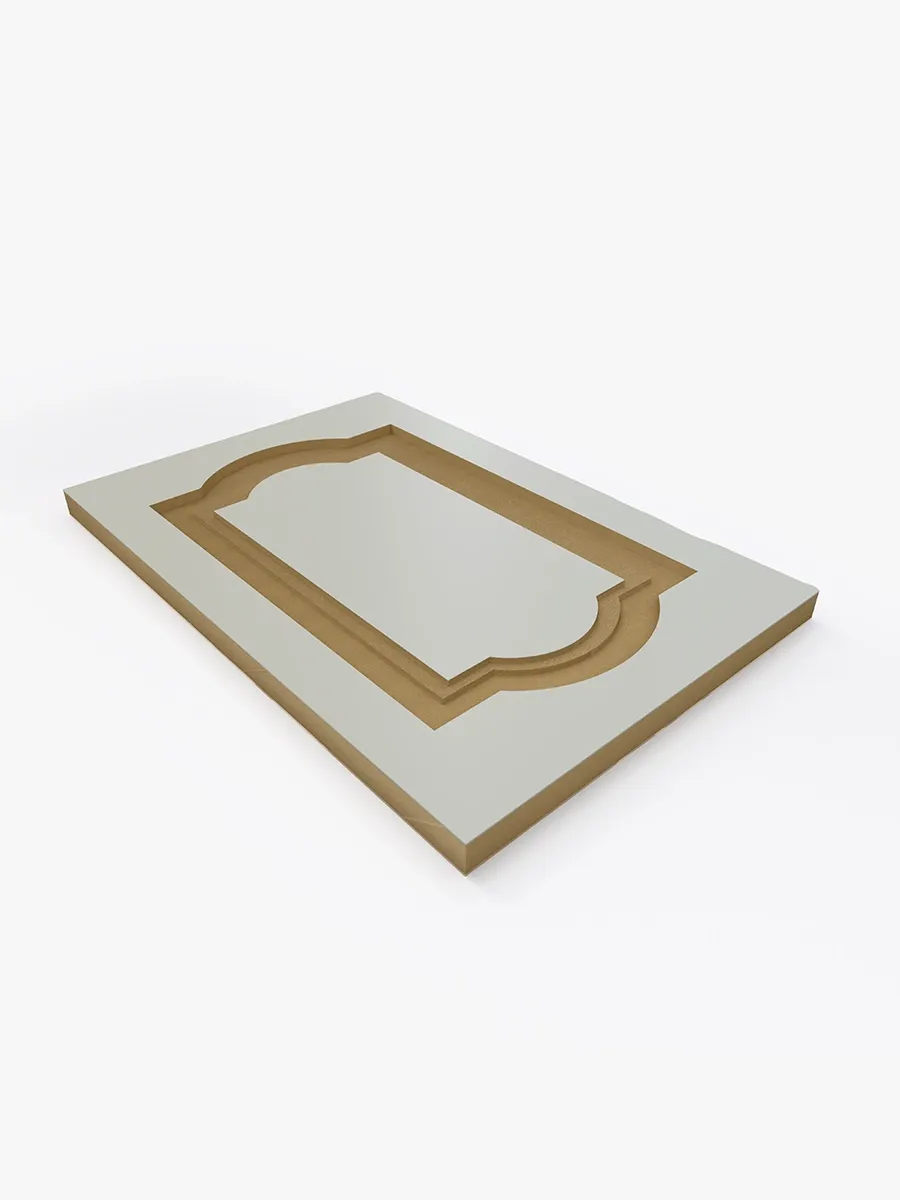
Portas almofadadas
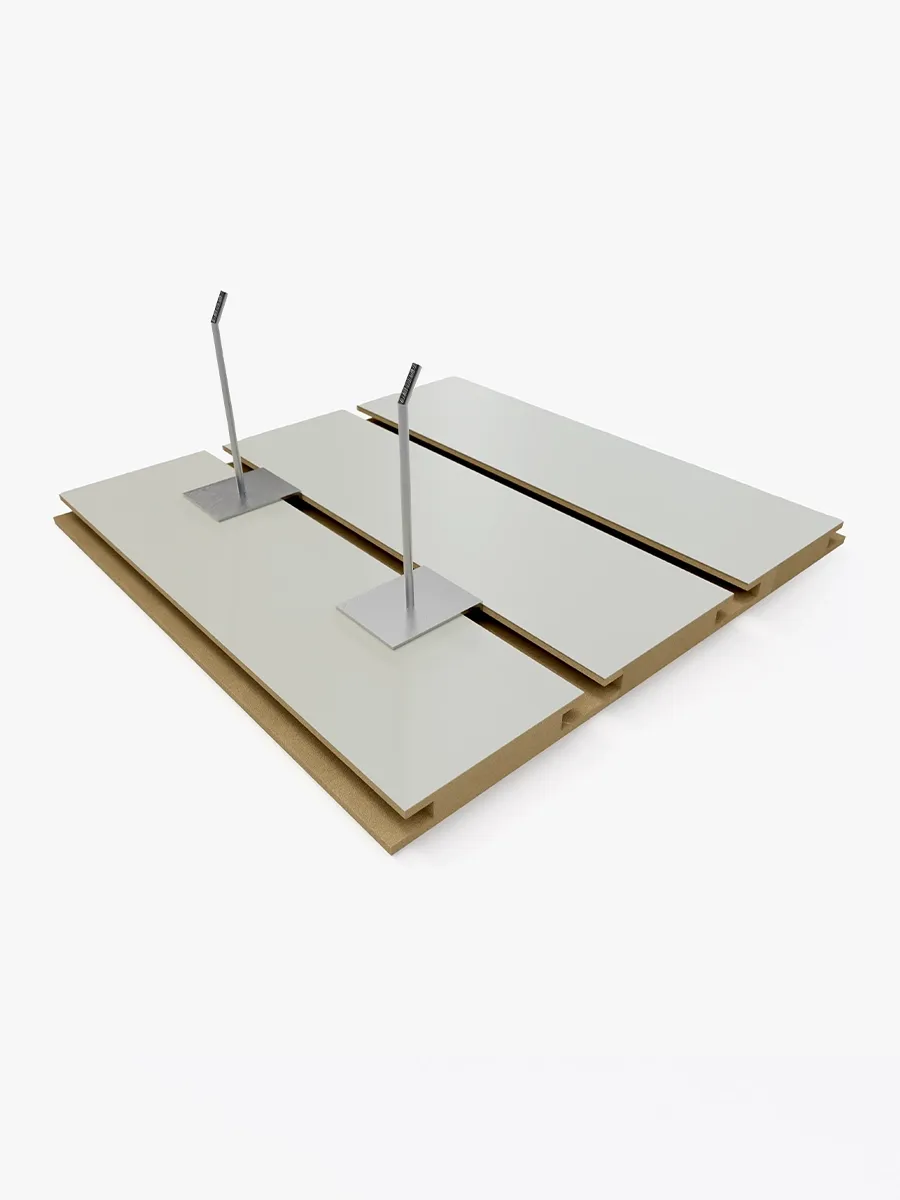
Canaletados
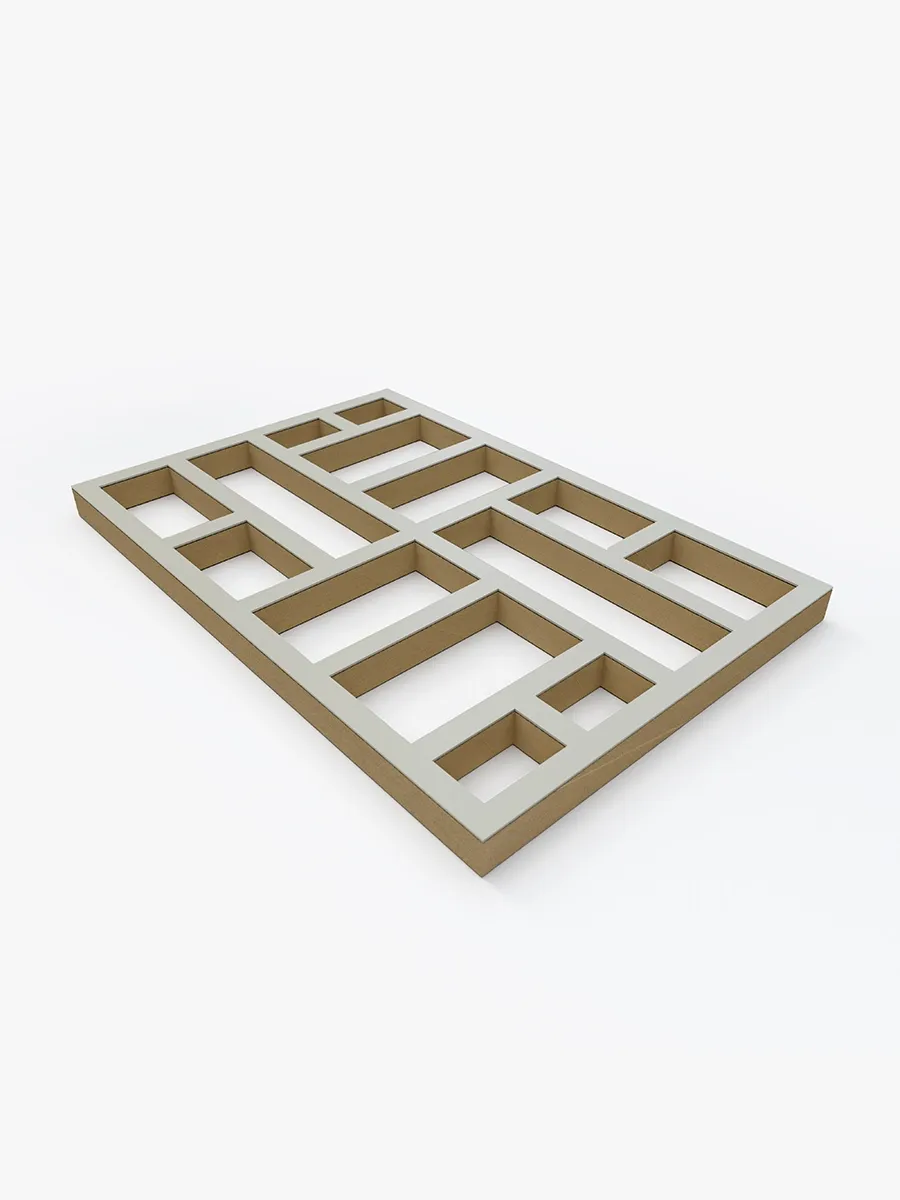
Decorativos
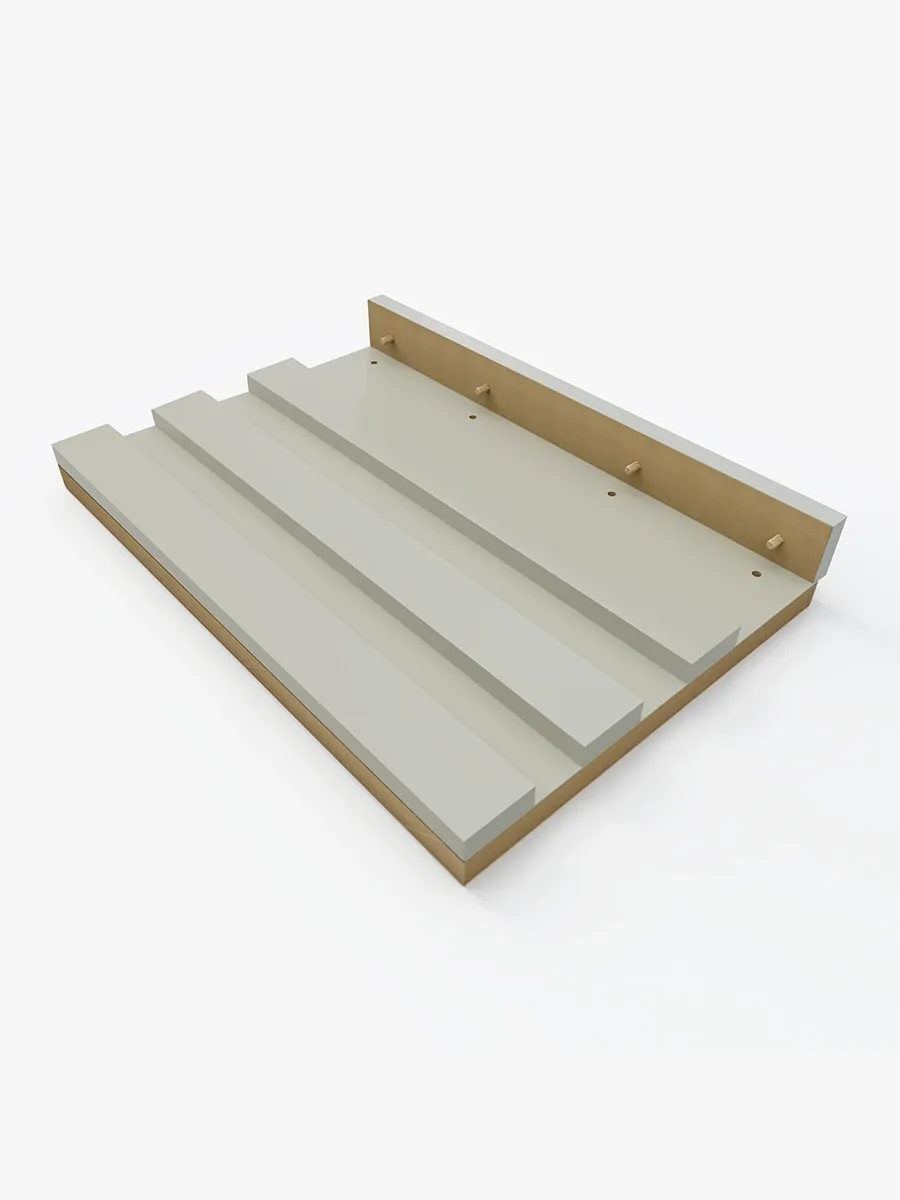
Ripados de encaixe rápido
ATC: a máquina troca, o operador produz
Numa router CNC comum, cada operação diferente obriga o operador a parar a máquina, soltar a fresa, montar a próxima, medir o comprimento e cadastrar a ferramenta antes de retomar. Numa chapa de móvel planejado, que passa por corte, furo de dobradiça, dispositivo de montagem e rebaixo, isso acontece várias vezes por chapa, o turno inteiro. Cada parada são minutos de máquina parada, sem cortar, e um operador preso ao lado dela.
Na Start 10 ATC, as ferramentas ficam montadas em cones ISO30 dentro de um magazine de 10 posições. O programa pede a ferramenta, o spindle solta o cone atual, busca o próximo e volta a cortar em segundos. O probe mede o comprimento de cada uma sozinho, então a profundidade dos furos e dos rebaixos se mantém do primeiro ao último ciclo. O operador carrega a chapa e a máquina faz o trabalho inteiro.
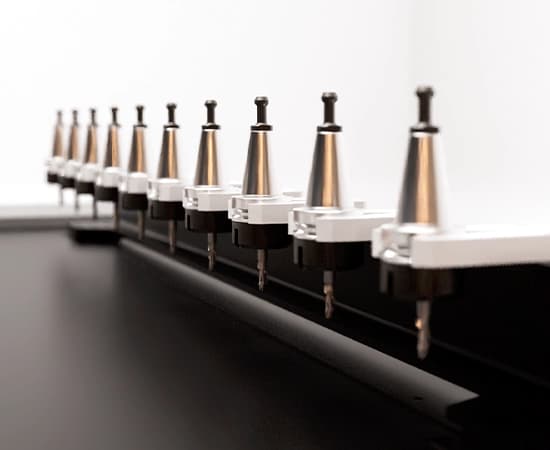
10 ferramentas prontas
Fresas de corte e acabamento, brocas, fresa de canal e de puxador cava carregadas de uma vez e escolhidas pelo programa.
Troca em segundos
O spindle solta o cone ISO30, busca o próximo no magazine e retoma o corte sem ninguém encostar na máquina.
Probe automático
Mede o comprimento de cada ferramenta e mantém a profundidade exata de furos, rebaixos e gravações.
Operador livre
Enquanto a máquina roda o programa completo, a equipe prepara a próxima chapa ou cuida de outra etapa da produção.
Troca de ferramenta
Centro de usinagem com ATC: A máquina troca sozinha, em segundos, quando o programa pede.
Router CNC com troca manual: Na mão: parar a máquina, soltar a pinça, montar a fresa e cadastrar.
Ferramentas por programa
Centro de usinagem com ATC: Até 10, já montadas em cones ISO30 no magazine.
Router CNC com troca manual: Uma ou duas (um spindle por ferramenta); da terceira em diante, é parada.
Cadastro de ferramenta
Centro de usinagem com ATC: O probe mede o comprimento a cada troca, sozinho.
Router CNC com troca manual: O operador mede e cadastra na mão — e um erro aí vira furo fundo demais.
Papel do operador
Centro de usinagem com ATC: Carrega a chapa, libera a máquina e cuida de outra etapa.
Router CNC com troca manual: Fica ao lado da máquina esperando a próxima troca.
Peças por turno
Centro de usinagem com ATC: O tempo da troca vira tempo de corte, chapa após chapa.
Router CNC com troca manual: Minutos parados por troca, várias vezes por chapa.
| Critério | Centro de usinagem com ATC | Router CNC com troca manual |
|---|---|---|
| Troca de ferramenta | A máquina troca sozinha, em segundos, quando o programa pede. | Na mão: parar a máquina, soltar a pinça, montar a fresa e cadastrar. |
| Ferramentas por programa | Até 10, já montadas em cones ISO30 no magazine. | Uma ou duas (um spindle por ferramenta); da terceira em diante, é parada. |
| Cadastro de ferramenta | O probe mede o comprimento a cada troca, sozinho. | O operador mede e cadastra na mão — e um erro aí vira furo fundo demais. |
| Papel do operador | Carrega a chapa, libera a máquina e cuida de outra etapa. | Fica ao lado da máquina esperando a próxima troca. |
| Peças por turno | O tempo da troca vira tempo de corte, chapa após chapa. | Minutos parados por troca, várias vezes por chapa. |
Comando Syntec: controle industrial de verdade
O comando é quem lê o programa que saiu do CAD/CAM, calcula o caminho da ferramenta e manda no spindle, nos eixos, no magazine e no vácuo. Controlador portátil DSP ou software rodando num PC comum dão conta do trabalho simples. Aperta quando o programa é longo, troca de ferramenta várias vezes ou quando a máquina para no meio e você precisa retomar de onde estava.
O Syntec tem tela na máquina e processador só dele. Ele lê o programa alguns blocos à frente (look-ahead): enxerga a curva chegando e baixa a velocidade antes, em vez de frear em cima dela — é isso que tira a marca da borda da peça. Cuida da tabela de ferramentas e da troca automática, fala G Code padrão, o mesmo que os softwares de marcenaria e de nesting geram, e traz o que se usa no chão de fábrica: retomar o programa de um ponto escolhido, compensar a ferramenta, mostrar o alarme por código e o volante manual (MPG) para o operador ajustar na mão.
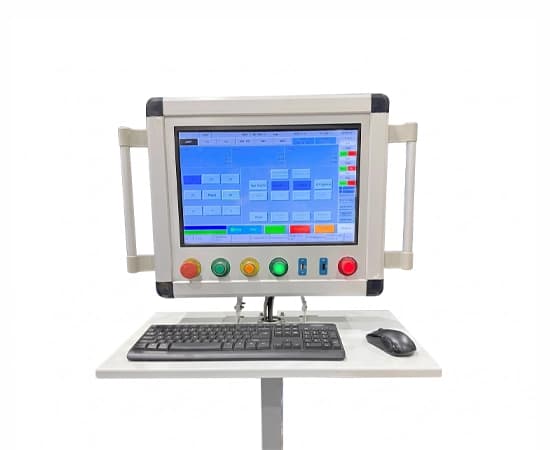
Cuida do magazine
Guarda o comprimento que o probe mediu de cada ferramenta e faz a troca quando o programa pede.
Look-ahead
Enxerga a curva antes de chegar nela e entra na velocidade certa: a borda sai sem marca.
Código G padrão
O mesmo G Code que o seu software de marcenaria ou de nesting já gera, sem pós-processador proprietário.
Retomada de programa
Parou a máquina no meio de uma chapa? Retoma do bloco escolhido, com a ferramenta certa, sem refazer a peça inteira.
Troca automática
Comando Syntec: Magazine, tabela de ferramentas e probe já fazem parte do comando.
Comandos simples (DSP / PC): Não suporta, ou depende de macro improvisada para trocar.
Interface
Comando Syntec: Tela na própria máquina, com teclado e volante manual.
Comandos simples (DSP / PC): Controle portátil de tela pequena, ou um PC comum que trava.
Processamento
Comando Syntec: Processador dedicado com look-ahead: a velocidade não cai em programa cheio de curva.
Comandos simples (DSP / PC): Lê bloco a bloco: engasga nas curvas e nos arquivos grandes.
Programas longos
Comando Syntec: Roda o arquivo de nesting inteiro direto da memória ou do pendrive, sem limite prático.
Comandos simples (DSP / PC): Tem limite de tamanho e demora a ler programa grande.
Retomada e diagnóstico
Comando Syntec: Retoma de qualquer bloco; cada alarme tem o seu código.
Comandos simples (DSP / PC): Em geral só reiniciando o programa; o erro não diz muito.
| Critério | Comando Syntec | Comandos simples (DSP / PC) |
|---|---|---|
| Troca automática | Magazine, tabela de ferramentas e probe já fazem parte do comando. | Não suporta, ou depende de macro improvisada para trocar. |
| Interface | Tela na própria máquina, com teclado e volante manual. | Controle portátil de tela pequena, ou um PC comum que trava. |
| Processamento | Processador dedicado com look-ahead: a velocidade não cai em programa cheio de curva. | Lê bloco a bloco: engasga nas curvas e nos arquivos grandes. |
| Programas longos | Roda o arquivo de nesting inteiro direto da memória ou do pendrive, sem limite prático. | Tem limite de tamanho e demora a ler programa grande. |
| Retomada e diagnóstico | Retoma de qualquer bloco; cada alarme tem o seu código. | Em geral só reiniciando o programa; o erro não diz muito. |
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
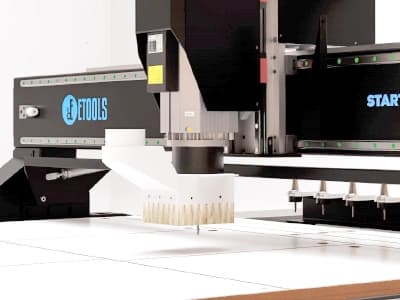
Spindle com troca automática
9 kW (12 cv), cone ISO30 e pinça ER32, a 24.000 RPM. O cone sai e entra sozinho: o programa pede a ferramenta e o spindle troca sem ninguém encostar na máquina.
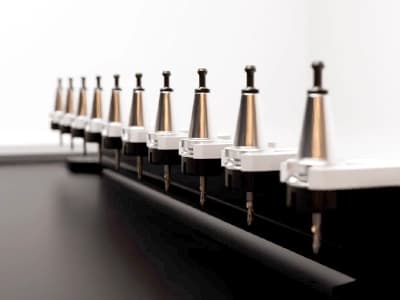
Magazine de ferramentas
Dez posições. Cabe o programa inteiro de marcenaria — fresa de corte, fresa de acabamento, brocas de dobradiça e de dispositivo de montagem, fresa de canal e de puxador cava — montado de uma vez e escolhido pelo próprio programa.
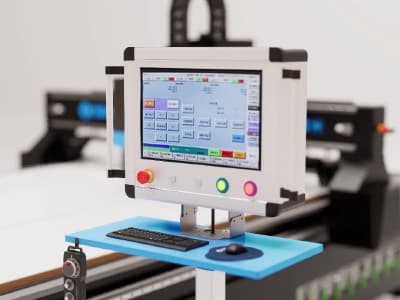
Comando Syntec
Comando industrial com tela na própria máquina e programação em G Code. Cuida da tabela de ferramentas e da troca automática, aguenta o programa longo cheio de trocas, retoma de um ponto escolhido e mostra o alarme por código.
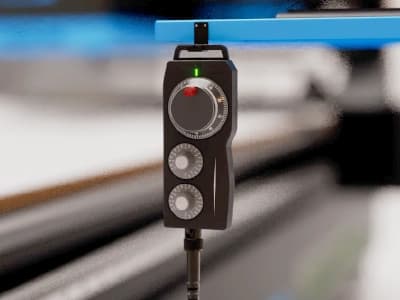
Controle MPG
O volante manual. É com ele que o operador leva o cabeçote até o ponto de origem, encosta a ferramenta na chapa e corrige a posição no meio do trabalho, girando na mão.
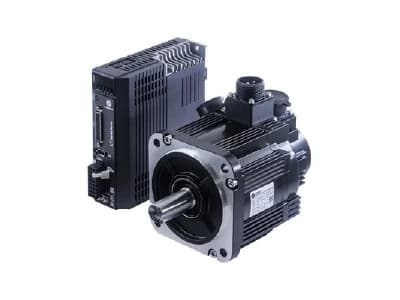
Servo motor e drivers Leadshine
O servo sabe onde está a cada instante, por um encoder no eixo, e corrige sozinho se a fresa forçar. O motor de passo não sabe: quando perde a posição, você só descobre com a peça errada na mão.
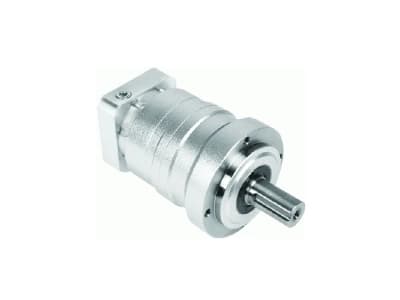
Redutor planetário Shimpo
Fica entre o servo e a cremalheira dos eixos X e Y: baixa a rotação do motor e multiplica o torque, que é o que o eixo precisa para empurrar o cabeçote dentro do corte sem oscilar.
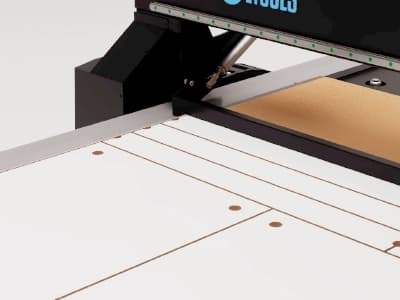
Empurrador de peças
No fim do programa ele avança sobre a mesa e leva as peças para fora, em vez de o operador tirar uma a uma. A mesa fica livre para a chapa seguinte antes de alguém terminar de recolher.
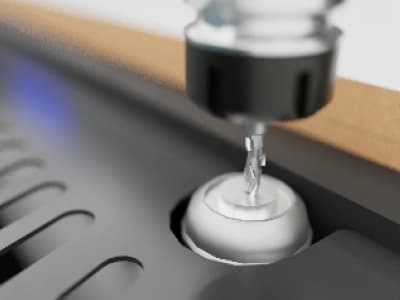
Probe
O apalpador que mede a ferramenta. Cada fresa e cada broca tem um comprimento diferente: a máquina encosta a ferramenta nele, guarda a medida e usa esse número para calcular a profundidade do furo, do rebaixo e da gravação.
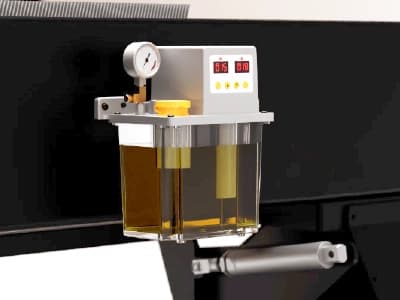
Lubrificação automática
A máquina se lubrifica sozinha: as guias lineares recebem a dose certa na hora certa, sem ninguém lembrar da graxa toda semana e sem desperdiçar lubrificante.
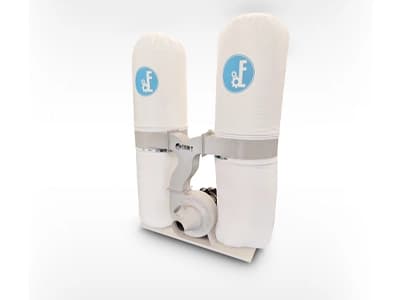
Coletor de pó
Motor de 5.5 kW e saco duplo, puxando o cavaco na hora em que ele sai da fresa. O pó fino de MDF é o que fica no ar, tira a visão do corte e vai para o pulmão de quem está do lado.
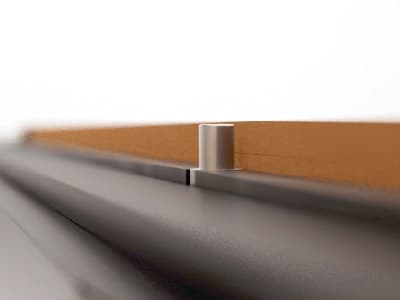
Esquadro pneumático
A referência do carregamento: a chapa encosta nele e para sempre no mesmo lugar da mesa, então o programa acha a peça onde espera achar, chapa após chapa.
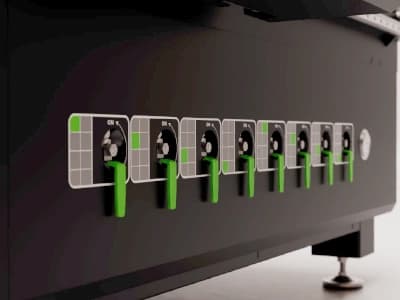
Setores de Vácuo
São 8 válvulas, uma para cada grupo da mesa: você abre só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena depois que o corte já a separou da chapa.
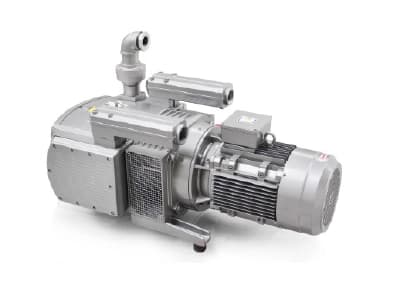
Bombas de vácuo com palheta de grafite
Bomba de palheta rotativa com palhetas de grafite, mantendo a sucção uniforme em toda a extensão da mesa. Peça que se solta no meio do corte vira refugo — e risco.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Centro de usinagem START 10 ATC |
| Comando CNC | Syntec |
| Motor Spindle | HQD 9kW (12 cv) ER32 cone ISO30 24.000 RPM |
| Sistema de troca automática de ferramentas | ATC 10 ferramentas |
| Estrutura | Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa |
| Mesa de trabalho | Mesa setorizada em 8 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T. |
| Área de trabalho | 1840 x 2750 x 80 mm |
| Servo motor e servo drivers | 750 W (Leadshine) |
| Estrutura eixo X, Y | Cremalheira Helicoidal, Pinhão e redutor Planetário |
| Estrutura eixo Z | Fuso de esferas (Taiwan TBI 2510) |
| Guias lineares dos eixos X, Y e Z | 25mm (Hiwin) |
| Inversor | 11kw (Fuling) |
| Precisão de trabalho | 0,1 mm |
| Código de comando | G Code |
| Velocidade de trabalho (G1) | 30 m/min |
| Deslocamento (G0) | 40 m/min |
| Sistema de lubrificação | Automático |
| Empurrador de chapa | Automático |
| Componentes elétricos | Schneider (Francês) |
| Sensor fim de curso | Omron (Japonês) |
| Sistema de tracionamento | Redutor Planetário (Shimpo) |
| Bomba de vácuo | Bomba de vácuo com palheta de grafite 5,5kW - 300m³ - 80KPA |
| Coletor de pó | Coletor de pó com saco duplo de 5,5KW |
| Peso | 2000kg |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
- Spindle
- Cone ISO30
- Pinça ER32
- ATC — troca automática de ferramentas
- Servo motor
- Cremalheira helicoidal
- Fuso de esferas
- Guia linear
- Redutor planetário
- Inversor de frequência
- Mesa de vácuo setorizada
- Bomba de vácuo de palheta
- Coletor de pó
- G-Code
- G0 e G1
- Comando Syntec
- Repetibilidade
- Servo driver Leadshine
- Sensor de fim de curso
- Eixos X, Y e Z
- Zero máquina (homing)
- Avanço de corte (feed rate)
- Pórtico (gantry)
- Estrutura soldada e usinada
- Mesa de fenolite (baquelite)
- Capela de aspiração do spindle
- Pós-processador (post-processor)
Aplicações e materiais
Feita para quem produz em série e usa várias ferramentas por chapa: móveis planejados, nesting de MDF, portas, frentes e painéis, com o mínimo de intervenção do operador.
Móveis planejados
Corte, furação de dobradiças, dispositivos de montagem e puxador cava em um único programa: a máquina troca de fresa para broca sozinha e a peça sai pronta para a montagem, sem parada nem retrabalho.
Nesting de MDF
Chapa inteira de 1840 x 2750 mm otimizada pelo software, cortada e furada em uma única fixação. O empurrador automático retira as peças e a mesa já recebe a próxima chapa.
Produção seriada
A peça 500 sai igual à primeira, dentro de 0,1 mm, com 30 m/min de avanço e 40 m/min de deslocamento. O probe remede cada ferramenta e mantém a profundidade constante do primeiro ao último ciclo.
Indústria moveleira
Com 10 ferramentas no magazine, o programa completo roda sem ninguém parado ao lado da máquina esperando para trocar a fresa — o operador cuida de outra etapa enquanto ela usina.
Portas e frentes
Portas almofadadas, canaletadas e com puxador cava usinadas em sequência: desbaste, acabamento e detalhe com a ferramenta certa para cada etapa, escolhida pelo programa.
Painéis ripados e decorativos
Ripado de encaixe rápido, painel vazado e relevo em MDF: o spindle ISO30 de 9 kW a 24.000 RPM segura a rotação até na fresa de detalhe, e a borda sai limpa.
Materiais compatíveis
- MDF
- MDP
- Compensado
- Madeira maciça
- OSB
- Aglomerado
- Painéis laminados/melamínicos
- Fórmica/laminado HPL
- Acrílico
- PVC expandido
- PS (poliestireno)
- ACM
- Compósitos e plásticos técnicos (Nylon, PET, PEAD)
Qual modelo é o seu?
São a mesma máquina; o que muda é como a peça sai dela — se alguém recolhe peça por peça da mesa ou se o empurrador leva tudo para a mesa de descarga.
Start 10 ATC
Descarga manual das peças
- Mesa de descarga de chapas
- Não
- Fluxo de descarga
- Empurrador automáticoAs peças saem da mesa e são recolhidas pelo operador
- Indicada para
- Marcenaria e fábrica de móveis que produz em série com um operador por máquina
- Peso
- 2000 kg
Modelo que estamos visualizando
Start 10 ATC S
Com mesa de descarga de chapas
- Mesa de descarga de chapas
- Sim
- Fluxo de descarga
- Empurrador + mesa de descargaAs peças saem para a mesa e a máquina já recebe a próxima chapa
- Indicada para
- Linha de produção contínua, com carregamento e descarga em paralelo à usinagem
- Peso
- 2300 kg
| Critério | Start 10 ATCDescarga manual das peças | Start 10 ATC SCom mesa de descarga de chapas |
|---|---|---|
| Mesa de descarga de chapas | Não | Sim |
| Fluxo de descarga | Empurrador automáticoAs peças saem da mesa e são recolhidas pelo operador | Empurrador + mesa de descargaAs peças saem para a mesa e a máquina já recebe a próxima chapa |
| Indicada para | Marcenaria e fábrica de móveis que produz em série com um operador por máquina | Linha de produção contínua, com carregamento e descarga em paralelo à usinagem |
| Peso | 2000 kg | 2300 kg |
| Modelo que estamos visualizando | Ver detalhes → |
Nos dois: magazine de 10 ferramentas com troca automática, spindle HQD de 9 kW com cone ISO30 a 24.000 RPM, área de trabalho de 1840 x 2750 x 80 mm, comando Syntec, servo motores Leadshine de 750W, guias lineares Hiwin de 25 mm, fuso de esferas TBI, probe — o apalpador que mede a ferramenta —, precisão de 0,1 mm, mesa setorizada em 8 grupos de vácuo com bomba de palheta de grafite de 5,5 kW e estrutura em aço de 8 e 25 mm. Ou seja: a escolha é por como a peça sai da máquina, não por diferença de máquina.
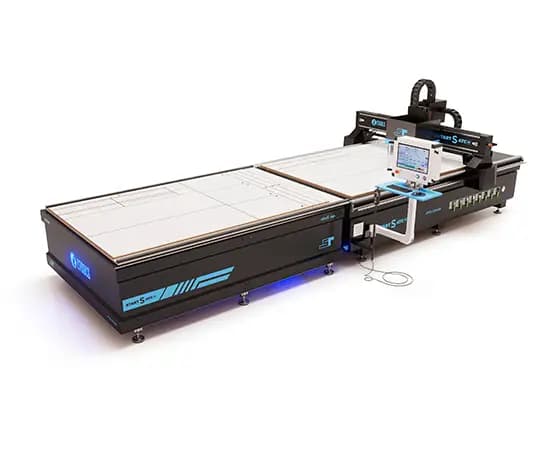
Quer produção sem intervenção do operador?
A Start 10 ATC S tem a mesma engenharia, o mesmo magazine de 10 ferramentas e o mesmo spindle ISO30 de 9 kW, e acrescenta a mesa de descarga de chapas: o empurrador retira as peças prontas para a mesa e a máquina já recebe a próxima chapa, com a descarga acontecendo em paralelo à usinagem.
A Start 10 ATC também é procurada como
- Router CNC com troca automática de ferramentas
- Router CNC ATC 10 ferramentas
- Router CNC com magazine de ferramentas
- Router CNC ATC para MDF
- Router CNC ATC para marcenaria
- Router CNC ISO30 24.000 RPM
- Router CNC com probe automático
- Router CNC com servo motor Leadshine
- Router CNC para chapa inteira de MDF
- Router CNC 1840x2750
- Router CNC para móveis planejados em série
- Router CNC para nesting de MDF
- Router CNC com comando Syntec
- Router CNC industrial para fábrica de móveis
- Centro de usinagem CNC para marcenaria
- Centro de usinagem 1840x2750
- Centro de usinagem com comando Syntec
- Melhor CNC ATC para fábrica de móveis planejados
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.


Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.


Compare com outras linhas e veja o segmento
Indicada para
O que acompanha a sua Start 10 ATC
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a Start 10 ATC
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
ATC é a sigla de Automatic Tool Changer, a troca automática de ferramentas. Na Start 10 ATC, as ferramentas ficam montadas em cones ISO30 dentro de um magazine com 10 posições. Quando o programa pede outra ferramenta, o spindle solta o cone atual, busca o próximo no magazine e retoma a usinagem em segundos — sem o operador parar a máquina, afrouxar pinça, trocar fresa e referenciar de novo.