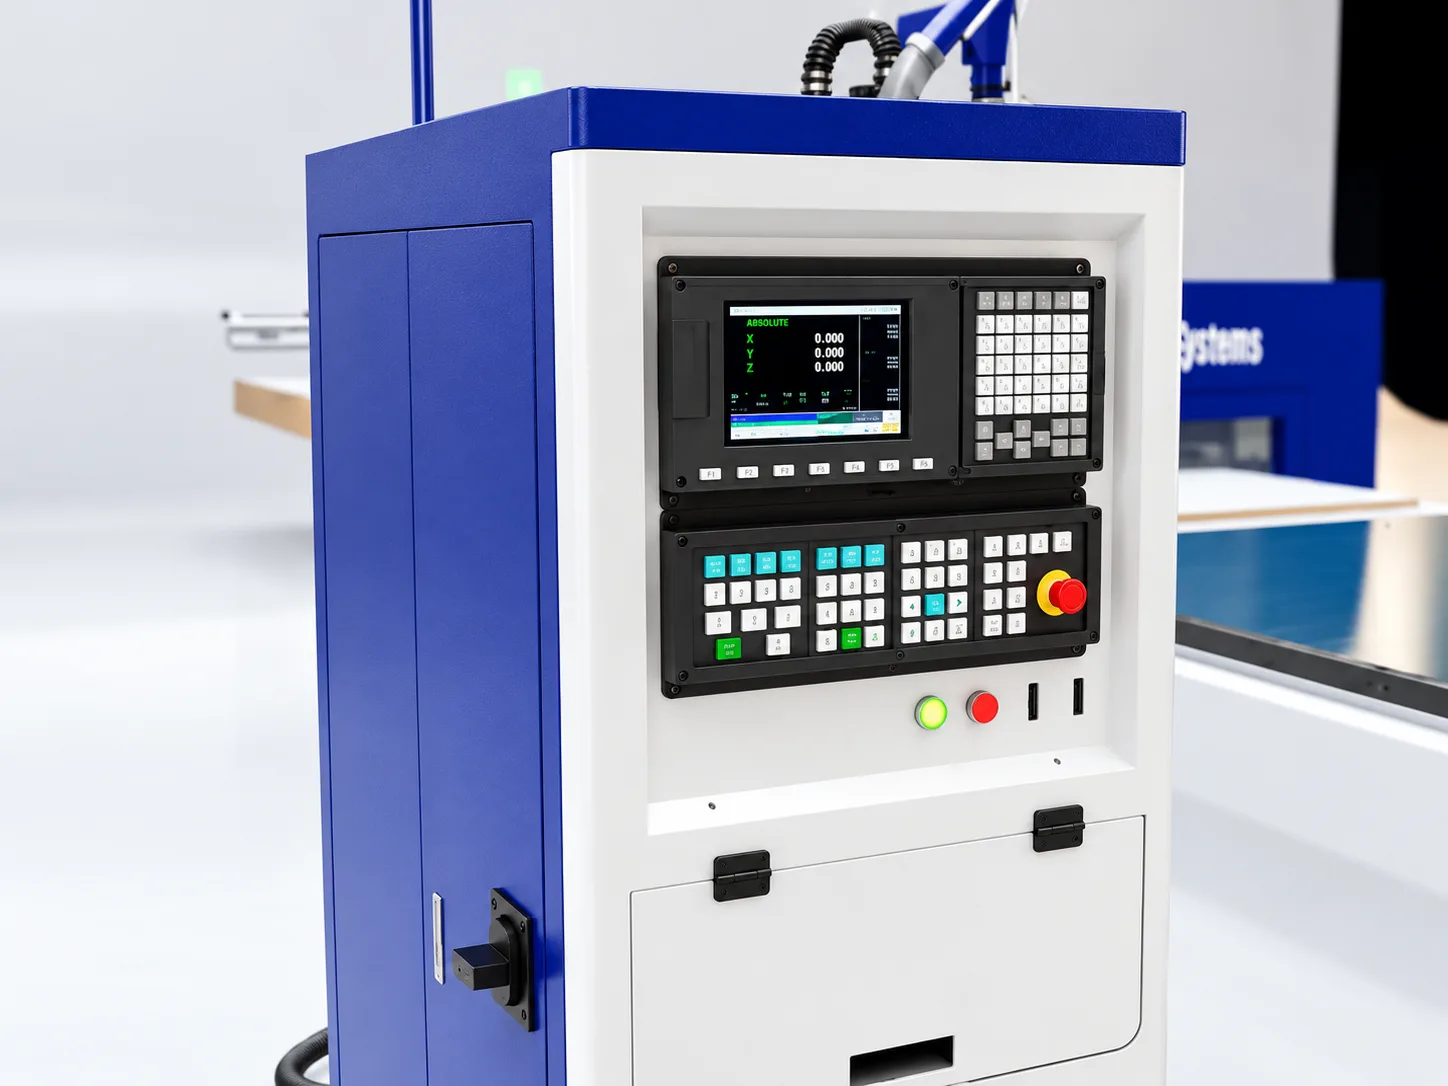
Comando Syntec na router CNC: o que o operador faz na tela, do home à peça pronta
O operador passa o turno olhando para o comando, não para o spindle. Referenciar, montar a fila de chapas, dar o zero, conferir, acompanhar, retomar depois de uma parada e ler o alarme: é tudo na tela do Syntec, e é isso que define quanto a máquina corta por dia.
Por Diego · 24 de outubro de 2026 · 11 min de leitura
O turno acontece na tela, não no spindle
Quem visita uma marcenaria com router CNC olha para o pórtico correndo sobre a chapa. Quem opera olha para o outro lado: para o pedestal do comando. É ali que a chapa vira programa, que o programa ganha um ponto de partida, que a ferramenta certa é chamada e que a máquina diz por que parou. O comando Syntec é o computador industrial que lê o G-code, manda nos servos e no spindle e mostra ao operador o que está acontecendo.
Todas as routers da Etools saem com Syntec. Este texto não é o manual — ele está traduzido, com busca, no manual do comando Syntec. Aqui está a rotina: o que o operador faz na tela, na ordem em que acontece no turno, e por que cada passo existe. Os caminhos de tecla citados são os do manual do Syntec 60W-E, da família para máquinas de madeira; nos outros modelos da marca a lógica do menu é a mesma, por teclas de função.
O menu principal tem oito portas, e o operador vive em quatro delas: F1, o painel do operador, onde fica a lista de chapas; F3, Offset/Setting, onde mora o zero da peça e a tabela de ferramentas; F4, o Monitor, que acompanha o corte; e F5, Maintain, onde se lê o alarme. As outras (parâmetros, diagnóstico, administração do sistema) são do técnico.
Ligar a máquina: o home e o estado da tela
O primeiro movimento do turno é referenciar os eixos, o zero máquina. O servo sabe quanto andou, mas não sabe de onde partiu quando a máquina foi desligada. No modo HOME, o operador aperta a direção de cada eixo e ele vai até o sensor de referência. Sem isso, o Syntec não roda programa em AUTO. E não é capricho: o limite de curso por software só passa a valer depois do home. Antes dele, a máquina não sabe onde a mesa acaba.
Quando uma tecla parece não responder, o lugar para olhar é o campo de estado da tela principal. São cinco:
Estado
O que quer dizer na prática
Not Ready
Emergência apertada ou alarme grave. Nada anda.
Ready
Pronta: move eixo, edita, roda programa.
Busy
Executando o programa.
Feed Hold
Os eixos pararam no meio do movimento. O spindle continua girando.
B-stop
Os eixos pararam no fim da linha do programa. O spindle continua girando.
A última coluna é a que mais importa para a segurança: em Feed Hold e em B-stop a fresa ainda gira. Quem chega perto da ferramenta numa pausa sem parar o spindle está contando com a sorte.
Carregar o programa: a lista de trabalho
O programa chega pronto do escritório. O caminho do projeto até ele está no artigo do Promob ao G-code, e não se repete aqui. Na máquina, o que o operador faz é montar a fila.
No painel do operador (F1), a lista de trabalho é uma fila de programas, um por chapa. O operador abre o gerenciador de arquivos, troca a origem para o pendrive ou lê da rede, seleciona a pasta do pedido e gera a lista. A máquina executa um programa atrás do outro e marca o estado de cada um: não feito, usinando, feito. Três coisas que poupam tempo no dia:
Chapa urgente. Dá para adiantar um item da lista, trocando de lugar com o anterior, sem desmontar a fila inteira.
Dez chapas iguais. O campo de repetições do item aceita 10: o arquivo roda até o contador chegar a zero, em vez de entrar dez vezes na lista.
Lista vazia. Quase sempre é a extensão do arquivo. Se os programas são .nc e a configuração da lista espera outra coisa, ela não mostra nada.
Programa de nesting grande demais para a memória do comando roda direto do pendrive ou da rede, sem copiar, pela função DNC. O limite está no manual: o programa tem que terminar com M30, e o que ele chama de subprograma precisa estar na memória do comando. Para entender o que cada linha desse programa faz, o artigo dos principais códigos G e M dá o mapa.
O Syntec 63CA da New Pro 12: além de rodar o programa que vem do escritório, ele deixa o operador criar e editar o plano de corte na própria tela.
Dizer onde a chapa está e quanto mede cada ferramenta
O programa foi desenhado a partir de um ponto, o zero peça. O comando precisa saber onde esse ponto fica na mesa. Na marcenaria, o normal é ele ficar no canto do esquadro pneumático: a chapa encosta nos pinos, o vácuo liga e o zero é o mesmo para todas as chapas do turno.
Em peça avulsa, o zero se dá na mão. O operador pega o volante manual (MPG), leva a fresa até o canto da peça girando o volante, entra na tela de coordenadas (F3 → F1), leva o cursor ao campo G54 X e aperta a tecla que copia a coordenada atual da máquina para o campo. Repete em Y. Cada clique do volante move 0,001, 0,01 ou 0,1 mm, conforme a escala escolhida. O comando guarda vários zeros, de G54 em diante, e o programa escolhe qual usar.
A altura é outra conversa. Cada fresa tem um comprimento, e o comando precisa dele para que o Z do programa caia na ponta da ferramenta, não no nariz do spindle. Nas máquinas com probe, o apalpador que mede a ferramenta, a máquina encosta a ponta no sensor e grava a medida na tabela de ferramentas; o programa aplica esse valor com o G43. Um aviso do próprio manual: depois de mexer na coordenada de peça, refaça a compensação de comprimento da ferramenta. É a causa de muita peça que sai na altura errada sem ninguém ter mexido no programa.
Conferir, rodar e acompanhar
Programa novo, ou programa que alguém editou, passa pela simulação antes de tocar a chapa. Na simulação do Syntec, linha cheia é corte e linha tracejada é deslocamento. Erro de sintaxe aparece com o número da linha. É o momento de ver a fresa descendo onde não devia, ainda sem custo.
Com a chapa na mesa, o operador cauteloso roda a primeira peça de um programa novo bloco a bloco: cada aperto do CYCLE START executa uma linha e a máquina para. Há ainda a simulação pelo volante, em que o programa anda no ritmo da mão do operador, para a frente ou para trás. Depois de conferido, é AUTO e CYCLE START.
Durante o corte, a tela é o Monitor (F4). Ela mostra a posição dos eixos, quanto falta do movimento, o avanço, a rotação, a linha em execução, o tempo e a contagem de peças. Com ela aberta, o operador faz três ajustes sem parar a máquina:
Override. No seletor do painel, a porcentagem de avanço e de rotação sobe ou desce na hora, e o Monitor mostra o valor em uso. A fresa está gritando num MDF mais duro do que o previsto? Baixa o avanço.
Desgaste da ferramenta. Se o rebaixo saiu um décimo raso, o operador não precisa medir a ferramenta de novo: corrige o desgaste de comprimento dela e o comando soma ao comprimento medido.
Linha de início. O campo de bloco inicial aceita o número da linha, o número de sequência ou a troca de ferramenta (T01, por exemplo). É o jeito de recomeçar um programa a partir da ferramenta que interessa.
Parou no meio da chapa: retomar e ler o alarme
A energia caiu, a fresa quebrou, alguém apertou a emergência. A chapa está meio cortada na mesa. Recortar tudo é jogar fora material e tempo. No painel do operador, a função de retomar do ponto de parada volta ao bloco anterior ao da interrupção e continua dali. Antes, refaz o home se o comando foi desligado. E confere se o cursor está na linha certa antes de executar. O manual avisa: não se aperta essa tecla em condição normal, porque ela mexe no estado dos itens da lista.
Quando a parada é por alarme, o roteiro é curto. Em F5 Maintain → F1 Alarm, o operador lê o alarme pendente, resolve a causa (porta aberta, fim de curso, falta de ar, driver) e aperta RESET para voltar a Ready. O que não fazer: desligar na chave antes de anotar. O código do alarme é a pista. Se ele se repete, a tela de análise mostra quantas vezes cada alarme apareceu nos últimos 30 dias. Um alarme de comunicação com o driver que aparece 30 vezes no mês é cabo ou conector, não acaso.
Antes de ligar para a assistência, exporte os alarmes para o pendrive. O arquivo dos pendentes e o do histórico são o que o técnico vai pedir, junto com a versão do software, que aparece na tela Sobre. Com isso na mão, a ligação começa pelo diagnóstico, e não por "a máquina parou".
Do resto do comando, o operador não precisa saber de cor. Os parâmetros de servo, curso e avanço máximo são do técnico. Para quem quer entender o que um número significa antes de pedir a mudança, a tabela de parâmetros do Syntec está traduzida, com busca por número e por assunto.
Por que um comando de mercado, e não um proprietário
Existe máquina que sai de fábrica com comando próprio do fabricante: tela, linguagem e menu que só existem naquela marca. Funciona, até o dia em que você precisa contratar alguém, trocar de software de projeto ou falar com a assistência. O Syntec é um comando de fabricante especializado em CNC, que vai em máquinas de várias marcas. Na prática, isso muda três coisas.
O programa é G-code padrão. O Syntec lê o código que sai do seu CAD/CAM, não uma linguagem fechada. Os softwares de marcenaria que geram o plano de corte, como Promob, Dinabox, MobCloud, CorteCloud, Rhex, TopSolid e WPS, entregam o código G que o comando executa direto. Trocar de software de projeto não obriga a trocar de máquina.
O operador reaproveita o que já sabe. Quem já operou uma router com Syntec reconhece a tela: home, lista de trabalho, F3 para o zero, F4 para o Monitor. Na Etools isso vale dentro de casa. É o mesmo comando em todas as routers da marca e no centro de usinagem de perfis Alume Pro 8X. O operador que você forma numa máquina passa para a outra sem recomeçar. E quem você contrata tem mais chance de já ter visto essa tela do que veria com um comando que só existe numa marca.
A informação não fica presa. O manual de operação e a tabela de parâmetros estão publicados, traduzidos. O próprio comando gera os arquivos de alarme que qualquer técnico lê. E pela função de serviço on-line, com o comando conectado, ele abre chamado por código QR direto com a Syntec.
O limite também precisa ser dito: o comando de mercado não dispensa o fabricante da máquina. O PLC, a troca de ferramenta, os parâmetros da mecânica e as opções habilitadas são configurados por quem montou a máquina. A primeira ligação continua sendo para quem vendeu.
Qual máquina Etools entra aqui
Todas as routers e centros de usinagem da Etools usam comando Syntec, programado em código G. O que muda entre as linhas é o que vai em volta dele.
Na New Pro 12, o comando é o Syntec 63CA, e ele faz uma coisa a mais: o plano de corte se cria e se edita na própria tela da máquina. Chegou um pedido urgente no meio do turno? O operador monta o plano ali. Sobrou chapa e dá para tirar mais duas peças? Edita na hora, sem voltar ao computador do escritório e sem esperar o programador. Ela tem magazine de 12 ferramentas no pórtico, 90 m/min de deslocamento e probe.
Na Linha Max, o Syntec vem com o volante manual (MPG) e o probe para o cadastro automático das 12 ferramentas do magazine. A Max XS 12 ATC, da capa, soma lift e esteira: a lista de trabalho do comando vira uma fila de chapas que entram e saem sem o operador carregar. A Start ATC 10 tem o mesmo comando com magazine de 10 ferramentas e probe. A Start Full, com dois spindles, também sai com Syntec e volante MPG. Na Linha New Pro 16 é o mesmo comando das outras, com 16 ferramentas no magazine.
Depois da instalação, o Lapidando CNC volta à fábrica para afinar a rotina com o operador. É a hora de levar as dúvidas de tela que só aparecem com a máquina rodando, e o artigo sobre o primeiro mês do operador ajuda a chegar nesse dia com a lista pronta.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Quase sempre falta o home. Ao ligar, o comando precisa referenciar os eixos no modo HOME; sem isso ele não executa programa em AUTO. Confira também o campo de estado: tem que estar em Ready, com a emergência solta e sem alarme pendente.
Não. Refaça o home e use, no painel do operador, a função de retomar do ponto de parada: o comando volta ao bloco anterior ao da interrupção e continua dali. Confira a linha antes de executar e não use essa função em condição normal, porque ela altera o estado dos itens da lista de trabalho.
É a fila de programas do painel do operador, um por chapa. O operador seleciona a pasta do pedido, gera a lista e a máquina executa um programa atrás do outro, marcando o estado de cada um. Dá para adiantar uma chapa urgente e repetir o mesmo programa várias vezes sem montar a lista de novo.
Anote o código antes de desligar qualquer coisa. Em F5 Maintain, na tela de alarmes, exporte os alarmes pendentes e o histórico para um pendrive e anote a versão do software na tela Sobre. Com esses arquivos, o técnico começa pelo diagnóstico.
No 63CA, o plano de corte pode ser criado e editado na própria tela da máquina. O operador monta o plano de um pedido urgente ou aproveita uma sobra de chapa ali mesmo, sem voltar ao computador do escritório. A operação do dia a dia (home, zero, Monitor, alarme) segue a mesma lógica dos outros Syntec.