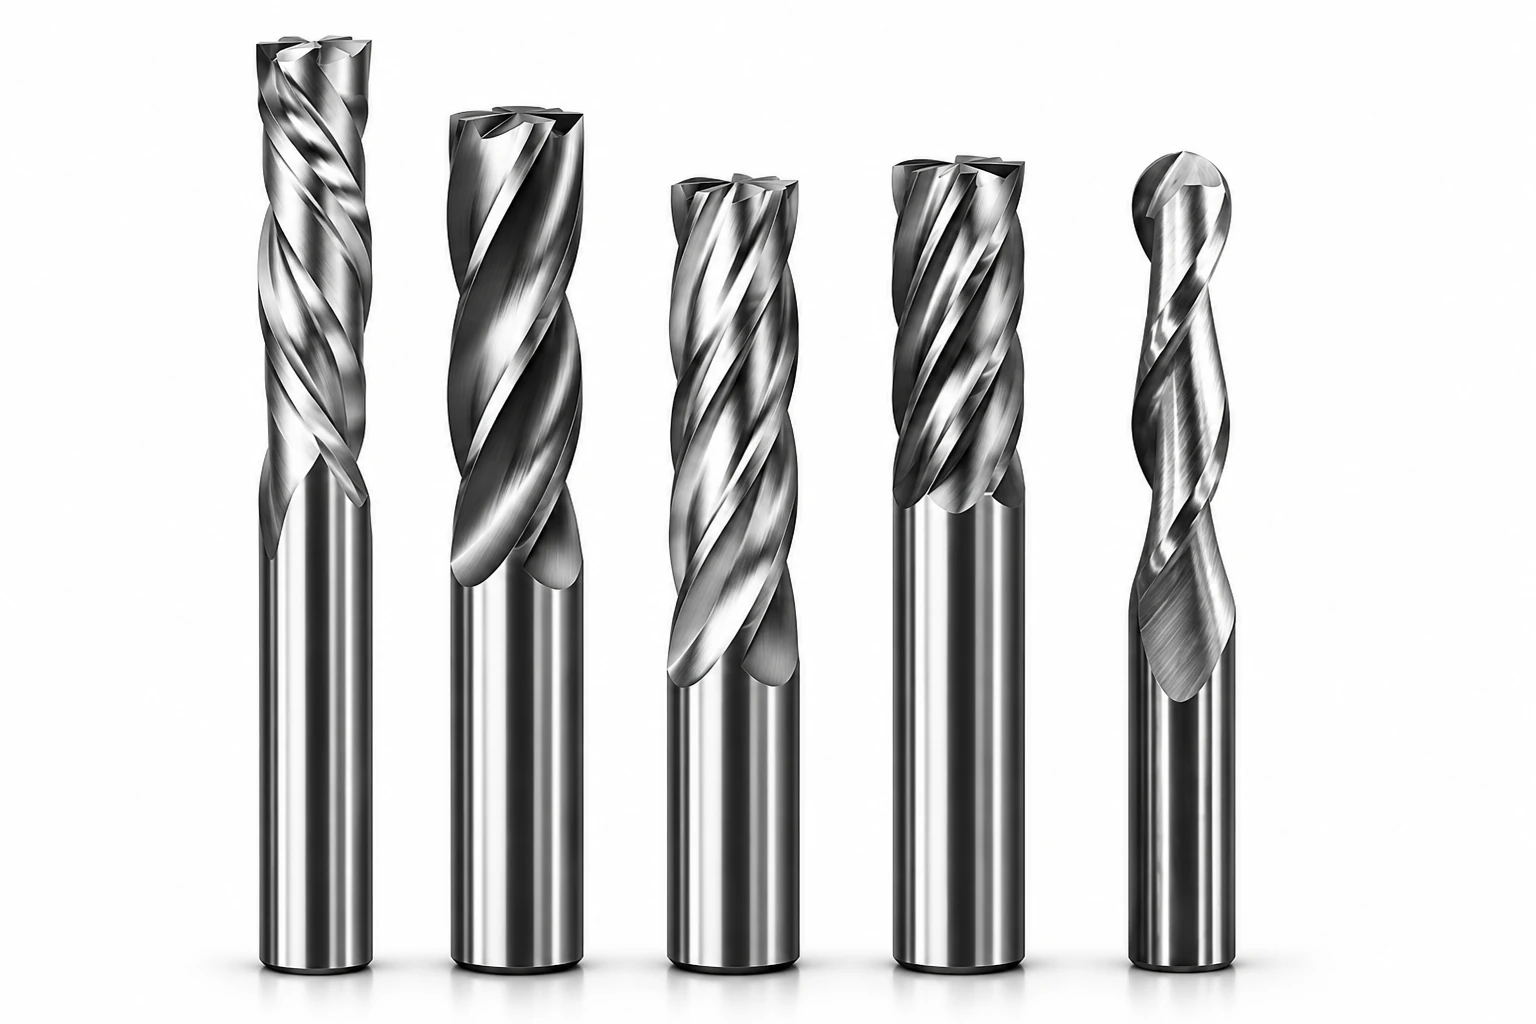
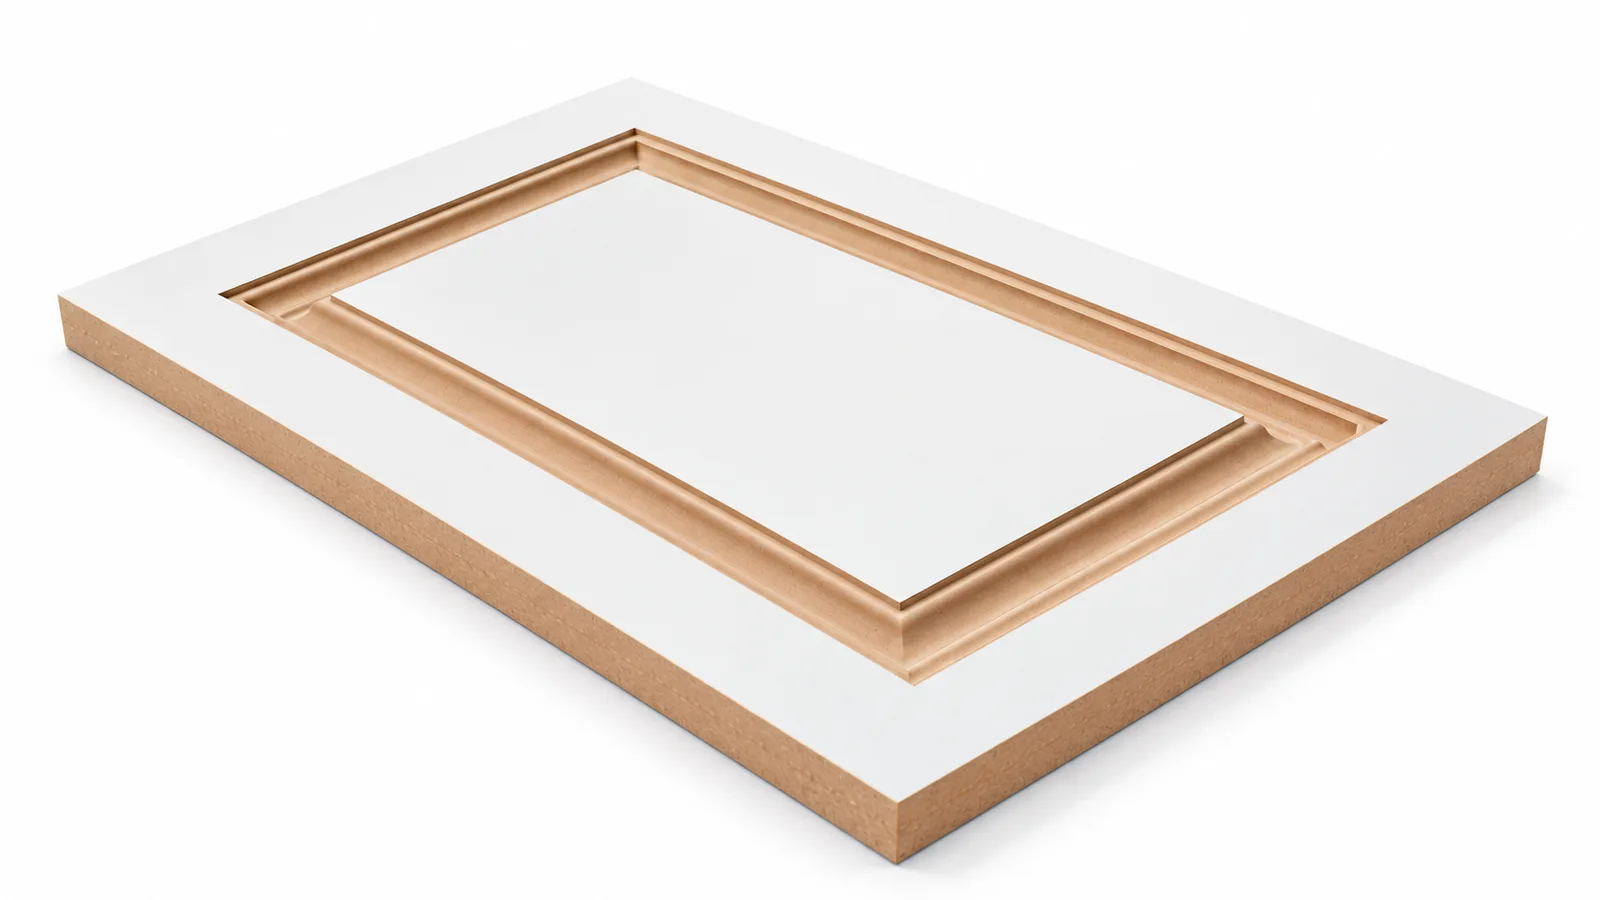
Guia de fresas para router CNC em 12 imagens: das partes da fresa ao checklist
Partes da fresa, número de fios, hélice, ponta, cavaco, fresa por material, RPM e avanço, profundidade, defeitos e segurança. Um infográfico por tema, o que ele ensina e onde ler o capítulo completo.
Por Diego · 15 de outubro de 2026 · 8 min de leitura
Por que um guia só de fresas
A fresa é a única parte da router que encosta na peça. O spindle, a mesa de vácuo e o comando podem estar perfeitos: se a fresa for a errada para o material, a borda lasca, o MDF queima, o acrílico derrete ou a ferramenta quebra no meio do lote. E a fresa que corta bem o MDF cru não é, por isso, a melhor para chapa revestida, acrílico ou alumínio.
O guia de fresas para router CNC do glossário da Etools junta o assunto em 12 capítulos, um por página. Este texto é o roteiro dele: um infográfico por tema, o que ele ensina em poucas linhas e o link para o capítulo completo. Se você opera a máquina, dá para ler na ordem. Se está com um problema na mão, pule direto para o tema.
1. As partes da fresa
A haste vai na pinça, o fio corta, o canal leva o cavaco embora e a ponta define o fundo do corte.
A haste é o que a pinça prende, e o diâmetro dela tem que casar com a pinça, sem improviso. O fio de corte é a aresta que tira o material. O canal é o vão entre os fios, por onde o cavaco sai. E a ponta decide como a fresa entra na peça e o perfil que ela deixa.
Um cuidado que vale para qualquer fresa: quanto mais ela fica para fora da pinça, mais flexiona e vibra. Deixe exposto só o necessário para o corte. O capítulo Partes da fresa traz também as medidas do catálogo — diâmetro de corte, comprimento útil, comprimento total e rotação máxima.
2. Quantos fios a fresa deve ter
Menos fios, mais espaço para o cavaco sair. Mais fios, mais cortes por volta, e mais avanço para cada fio tirar a sua parte.
Mais fios não quer dizer acabamento melhor. A fresa de um fio tem o canal mais largo, por isso é a escolha comum para acrílico, PVC e alumínio: material que gruda e derrete precisa sair rápido do corte. A de dois fios é a mais usada em MDF, madeira e painéis. A de três ou mais rende quando a máquina alcança o avanço que ela pede — senão cada fio tira pouco, a fresa esfrega e esquenta.
Na reta, o fio inteiro bate no material de uma vez. Na helicoidal, ele entra aos poucos, em espiral.
Na fresa reta, o fio corre paralelo ao eixo e bate no material de uma vez só. É econômica e serve para trabalhos específicos em madeira e MDF, mas faz mais ruído e o cavaco sai pior em rasgo fundo. Na helicoidal, o fio dá a volta em espiral e entra no material aos poucos, o corte é mais progressivo e a hélice ainda escolhe para onde o cavaco vai.
Se a dúvida for entre as duas para o dia a dia da marcenaria, a helicoidal de dois fios é o ponto de partida mais seguro. Capítulo completo: Fresa reta ou helicoidal.
4. Sentido da hélice: ascendente, descendente e compressão
O sentido da hélice decide para onde vai o cavaco e qual face da chapa sai limpa.
A ascendente (up-cut) puxa o cavaco para cima: limpa bem o canal, mas pode lascar a face de cima. A descendente (down-cut) empurra o cavaco para baixo e deixa a face de cima limpa, só que o cavaco fica preso no rasgo e esquenta a fresa. A compressão junta as duas para segurar as duas faces da chapa revestida.
O detalhe que decide a compressão: a linha onde a hélice muda de sentido tem que ficar dentro da espessura da peça. Uma primeira passada rasa, que só usa o trecho ascendente, lasca a face de cima do mesmo jeito. Capítulo completo: Sentido da hélice. Para o defeito em si, o post Como evitar o lascamento na router CNC vai causa por causa.
5. Tipos de ponta
A ponta é o que fica marcado na peça: o fundo do rebaixo, o perfil do relevo, o traço da gravação.
A ponta plana faz perfil, canal, rebaixo e encaixe, e é a mais comum na marcenaria. A esférica (ball nose) faz relevo e superfície 3D, e o acabamento depende da distância entre uma passada e outra, o stepover. A ponta em V grava letra, friso e chanfro: quanto mais funda, mais largo o traço. E a planeadora nivela a mesa de sacrifício.
No contorno, o cavaco sai de lado. No canal fechado, só sobe. No mergulho, a fresa precisa cortar no centro da ponta.
O cavaco — a viruta, como muita gente chama no chão de fábrica — tem que sair de perto do fio. Quando a fresa corta o mesmo cavaco de novo, vem o calor, o desgaste, a marca na peça e, no fim, a fresa quebrada. No contorno, só parte da fresa encosta na peça e o cavaco tem por onde sair. No canal fechado, a fresa fica presa dos dois lados, e a profundidade que funcionava no contorno já não vale.
Mergulho reto só com fresa feita para isso. Quando a fresa e o programa permitem, entrar em rampa alivia o começo do corte. Capítulo completo: Para onde vai o cavaco.
7. Qual fresa usar em cada material
Ponto de partida para escolher a geometria. A fresa certa ainda depende da espessura, da operação e do que o fabricante indica.
A tabela é ponto de partida, não regra. MDF cru gasta a fresa rápido porque é abrasivo, e pede boa aspiração. Melamina e painel revestido pedem descendente ou compressão, pela borda. Acrílico pede fresa polida, feita para plástico — não basta ter um fio. Alumínio pede fresa para metal não ferroso e, antes dela, máquina com rigidez, fixação e lubrificação para isso.
A conta do avanço amarra a rotação, o número de fios e quanto cada fio tira por volta.
Não existe RPM certa sozinha. A rotação só faz sentido junto com o avanço, o número de fios e a carga de cavaco — quanto cada fio tira por volta. A conta é Vf = n × z × fz: com 12.000 RPM, 2 fios e 0,075 mm por dente, o avanço dá 1.800 mm/min.
Esse número vale só para essa combinação, e é exemplo, não parâmetro. Baixou a RPM e manteve o avanço: cada fio tira mais. Baixou demais o avanço: cada fio tira menos e a fresa esfrega em vez de cortar. Os valores de trabalho saem do fabricante da fresa. Capítulo completo: RPM, avanço e carga de cavaco.
9. Leia o cavaco
O que sai do corte conta como a fresa está trabalhando. O cavaco esperado muda com o material.
Cavaco contínuo e com cara normal é bom sinal. Pó fino e quente pode ser atrito, fresa gasta ou carga por dente baixa demais. Plástico derretido ou grudado na fresa é alerta: revise a fresa, a saída do cavaco, a RPM e o avanço.
Só não tire conclusão pelo pó no MDF: ele solta pó mesmo no corte certo. Ali, olhe também o cheiro, o calor, a borda e a aspiração. Capítulo completo: Leitura dos cavacos.
10. Profundidade e passadas
Não corte tudo de uma vez. As faixas da tabela são referência genérica: a profundidade de verdade depende do diâmetro da fresa, da máquina e do fabricante.
A profundidade é um dos fatores que mais mudam o esforço na fresa. São duas medidas: o quanto ela desce a cada passada, o stepdown, e o quanto ela pega de lado. Um canal na largura toda e um contorno pegando só um pouco da fresa fazem esforços diferentes, mesmo com a mesma profundidade.
As faixas da imagem são referência, não regra: uma fresa de 3 mm e uma de 12 mm no mesmo MDF não aguentam a mesma passada. Divida o corte quando a espessura passar do que a fresa aguenta, em rasgo fechado ou com a fresa muito para fora da pinça — e deixe material para uma passada final de acabamento. Capítulo completo: Profundidade e passadas.
11. Problemas comuns e soluções
O mesmo defeito pode ter causas diferentes. Antes de mexer no parâmetro, descubra qual é a sua.
Borda lascada, MDF queimado, plástico derretido, vibração, fresa quebrando: cada sintoma tem mais de uma causa possível. O acabamento áspero, por exemplo, pode ser fresa gasta, batimento na pinça, peça se mexendo ou carga por dente fora do ponto — e cada causa pede uma correção diferente.
Por isso a regra do capítulo é não corrigir só no avanço e na RPM. Uma mudança feita sem saber a causa costuma esconder o problema, não resolver. Mude uma coisa por vez e anote o resultado. Capítulo completo: Problemas e soluções, com a tabela de dez sintomas e o que olhar em cada um.
12. Dicas finais e checklist de segurança
O resumo de tudo: fresa certa e afiada, parâmetro respeitado, teste em retalho, peça bem presa e pinça em bom estado.
As dicas fecham o guia: fresa certa e afiada, parâmetros respeitados, teste em retalho antes do lote, peça bem presa e porta-ferramenta e pinça em bom estado. Fresa cega e pinça gasta aparecem em quase toda linha da tabela de problemas.
Antes de ligar a máquina, vale a conferência de dois minutos: fresa inteira, pinça limpa, peça presa, programa conferido, proteções e aspiração funcionando e EPI. E nunca chegue com a mão perto da fresa girando. O capítulo Checklist de segurança tem a lista para marcar na tela e copiar.
Qual máquina Etools entra aqui
O guia vale para qualquer router de marcenaria. O que muda de uma máquina para outra é quantas fresas ficam prontas para o programa sem o operador trocar na mão:
Start Full 2030: dois spindles de 4,5 kW, cada um com a sua fresa — por exemplo, a de recorte num e a de V ou de rebaixo no outro. E 200 mm de curso Z, que dá espaço para madeira maciça e peça alta.
Start 10 ATC e Max 12 ATC: spindle de 9 kW com cone ISO30 e magazine de 10 ou 12 ferramentas, para o móvel que corta, fura e rebaixa na mesma chapa.
New Pro 16: 16 ferramentas no magazine. Cabe o jogo inteiro: compressão para o recorte, down-cut para o rebaixo, ball nose, V e as brocas.
Linha Nesting: a célula completa, com lift, esteira e etiquetadora, para quem corta chapa de planejado em volume e põe a fresa de compressão para trabalhar o turno todo.
Na dúvida sobre qual fresa usar no seu material, ou sobre o que a sua máquina aguenta, fale com a equipe técnica da Etools em /contato.
Neste artigo
Máquinas relacionadas
As linhas Etools citadas no texto, com ficha técnica, modelos e FAQ.
Fale com um especialista Etools: orçamento, demonstração e visita técnica com instalação, treinamento e suporte no Brasil.
FAQ
Perguntas frequentes
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
Para MDF e painel, a helicoidal de dois fios é o ponto de partida. Se a chapa é revestida e as duas faces ficam à vista, a de compressão entra logo em seguida. As outras — ball nose, V, de um fio para plástico — vêm conforme o trabalho pede.
Não necessariamente. Mais fios dão mais cortes por volta, mas pedem mais avanço para cada fio tirar a sua parte e deixam menos espaço para o cavaco. Se a máquina não chega nesse avanço, a fresa esfrega, esquenta e o acabamento piora.
Não. A conta de 1.800 mm/min e as profundidades por passada são exemplos para entender a lógica. Os parâmetros de verdade saem do fabricante da fresa, do material, da fixação e do que a sua máquina aguenta, confirmados em teste no retalho.
Quase sempre porque a primeira passada é rasa demais e só usa o trecho ascendente da fresa. A linha onde a hélice muda de sentido precisa ficar dentro da espessura da peça. Confira a geometria da fresa e planeje as passadas pelo que o fabricante indica.