
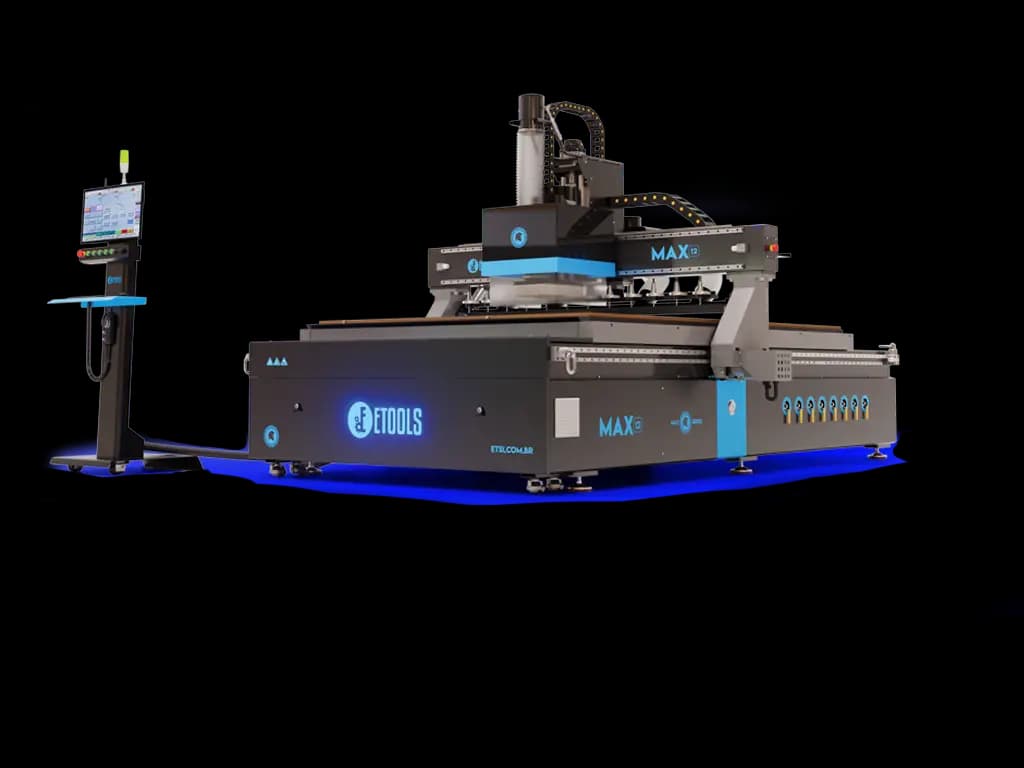
Max 12 ATC
A Max 12 ATC é o centro de usinagem para a marcenaria e a fábrica de móveis que rodam programas longos, com muita troca de ferramenta por chapa. O magazine de 12 posições fica no próprio pórtico, ao lado do spindle: a cada troca o cabeçote não atravessa a mesa até um magazine fixo e volta — ele solta o cone, pega o próximo a poucos centímetros e retoma o corte. São segundos por troca, dezenas de trocas por chapa, dezenas de chapas por turno.
Área útil para a chapa inteira de MDF. Com 1840 x 2750 x 80 mm, a chapa entra do jeito que chegou: você não corta antes para caber, não movimenta o material duas vezes e sobra menos retalho.
Servo motores Leadshine de 1500W, com drivers da mesma marca. O servo sabe onde está a cada instante e corrige sozinho se forçar; o de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. Daí os 60 m/min de deslocamento e os 30 m/min de trabalho sem medo — e a peça 500 saindo igual à primeira, dentro de 0,1 mm.
Spindle de 9 kW com cone ISO30 a 24.000 RPM. São 12 cv com pinça ER32 e troca automática: corte, furação, rebaixo e gravação acontecem dentro do mesmo programa, sem ninguém trocar ferramenta na mão. A rotação alta é o que deixa o corte limpo em MDF, MDP, compensado e acrílico, inclusive com fresa de detalhe.
2000 kg de estrutura, em aço de 8 e 25 mm usinado em portal CNC. Esse peso é o que absorve a vibração quando a máquina corre a 60 m/min — sem ele, a velocidade apareceria no acabamento da peça. É o que sustenta os 0,1 mm do primeiro ao último ciclo do turno.
O que move os três eixos. Eixos X e Y com cremalheira helicoidal, pinhão e redutor planetário Shimpo; eixo Z com fuso de esferas TBI 2510 (Taiwan); guias lineares Hiwin de 25 mm. Elétrica Schneider e fins de curso Omron.
Comando Syntec, com programação em G Code. O programa sai do seu CAD/CAM no código padrão — não é linguagem fechada de fabricante — e roda sem engasgar mesmo com muita troca de ferramenta. O volante manual (MPG) é o que o operador usa para encostar a ferramenta na peça e marcar o ponto de origem, no toque, milímetro a milímetro.
Probe: o apalpador que mede a ferramenta. Ele encosta em cada ferramenta e registra sozinho o comprimento dela em relação à peça. É por isso que o furo de dobradiça, o rebaixo e o canal entram na profundidade certa quando um único programa encadeia 12 ferramentas diferentes — sem ninguém medir e cadastrar cada uma na mão.
A mesa é dividida em 8 grupos de vácuo com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já foi separada da chapa e costuma sair voando. A bomba de palheta de grafite de 5,5 kW (300 m³, 80 kPa) faz a sucção, e o Slot-T entra no que o vácuo sozinho não segura.
Pronta para o turno. O empurrador automático tira as peças da mesa sem o operador puxar uma a uma; o esquadro pneumático encosta a chapa sempre na mesma referência; a máquina lubrifica as guias sozinha, então cuidar delas não é uma parada agendada; e o coletor de pó de 5,5 kW com saco duplo puxa o pó do MDF antes de ele chegar ao operador.
Max 12 ATC: 12 ferramentas ao lado do spindle e 60 m/min, para a marcenaria e a fábrica de móveis que precisam de muitas operações por chapa e de muitas chapas por turno.
Galeria de fotos
A máquina por dentro e em operação: o acabamento, os detalhes de construção e o que ela faz na peça.
Versatilidade em cada corte
Corte, furação, rebaixo, canal e gravação no mesmo programa, com 12 ferramentas trocadas no pórtico em segundos: da chapa inteira ao detalhe delicado, no ritmo de 60 m/min.
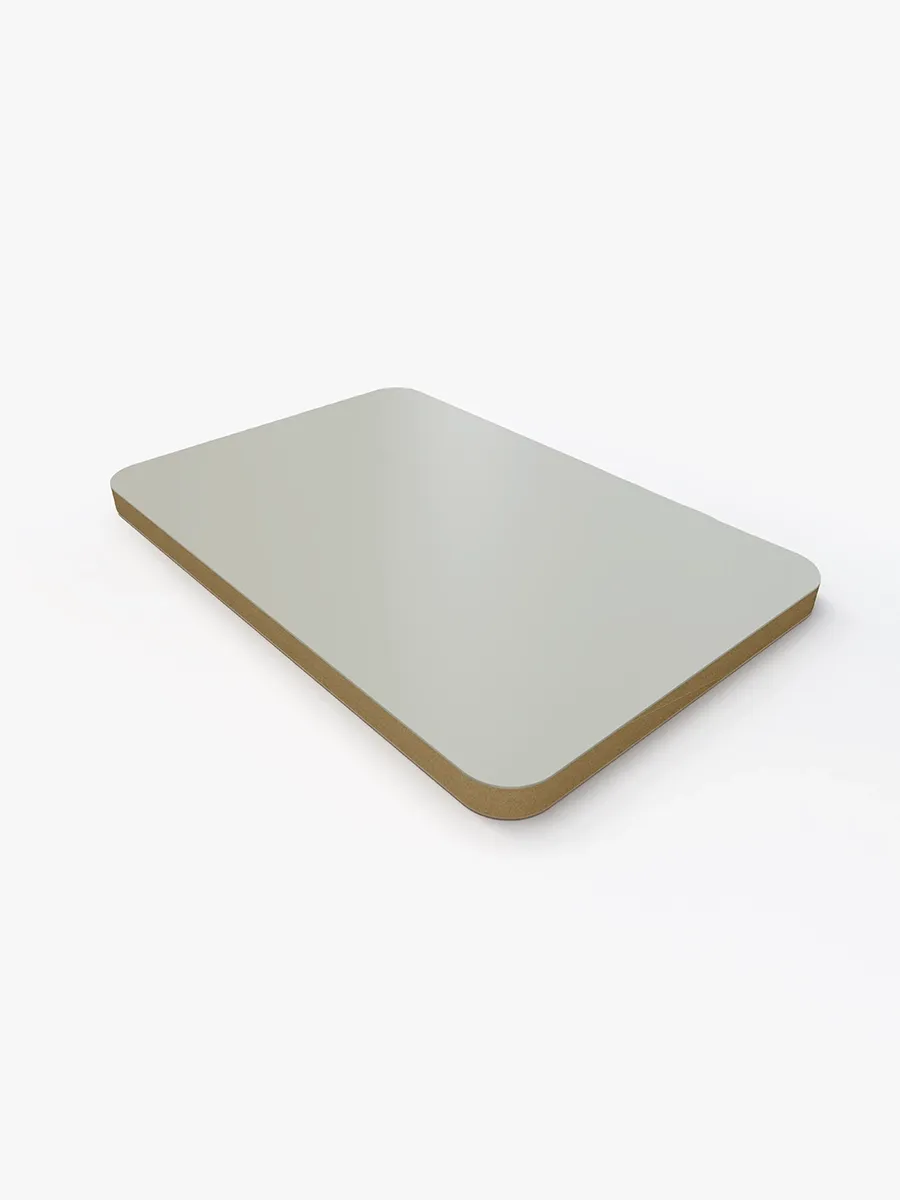
Corte em 90º
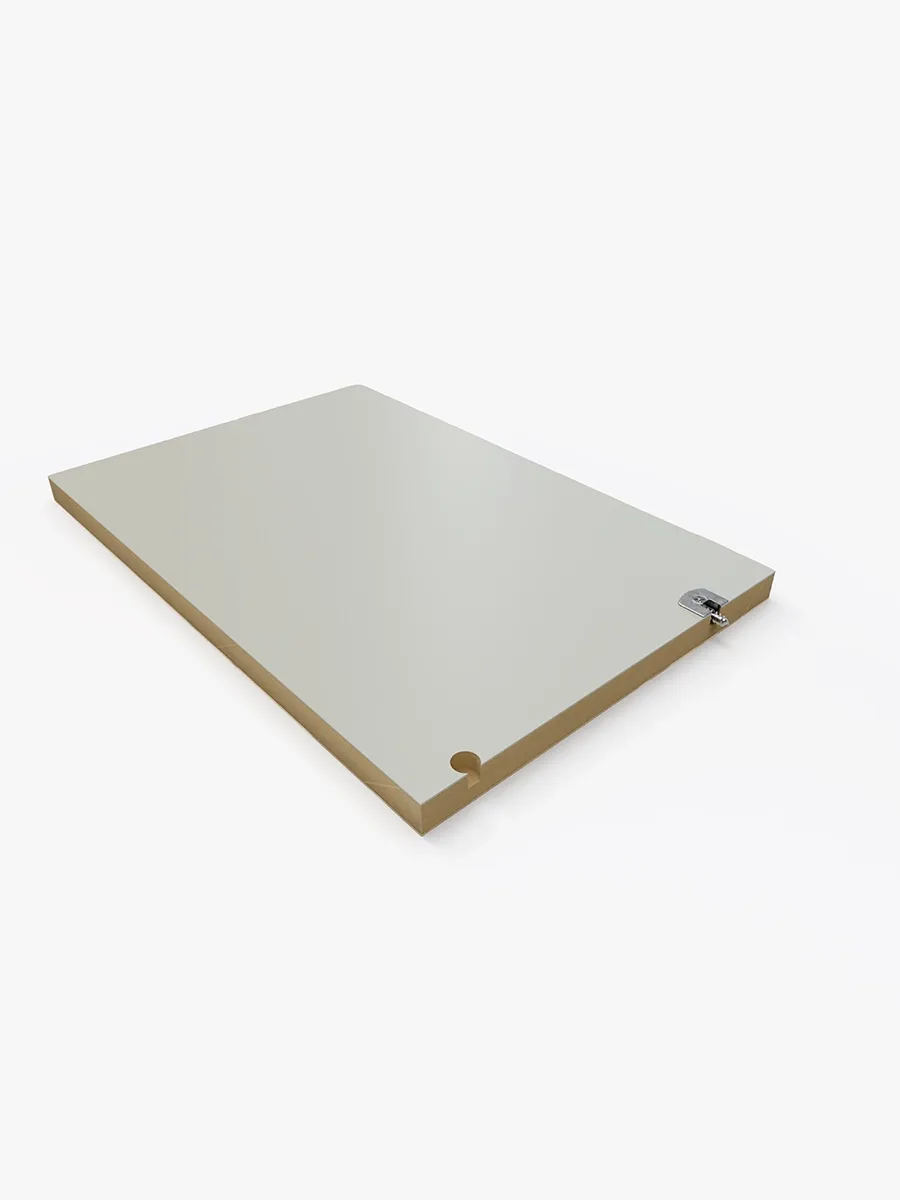
Furos para dispositivos de montagem
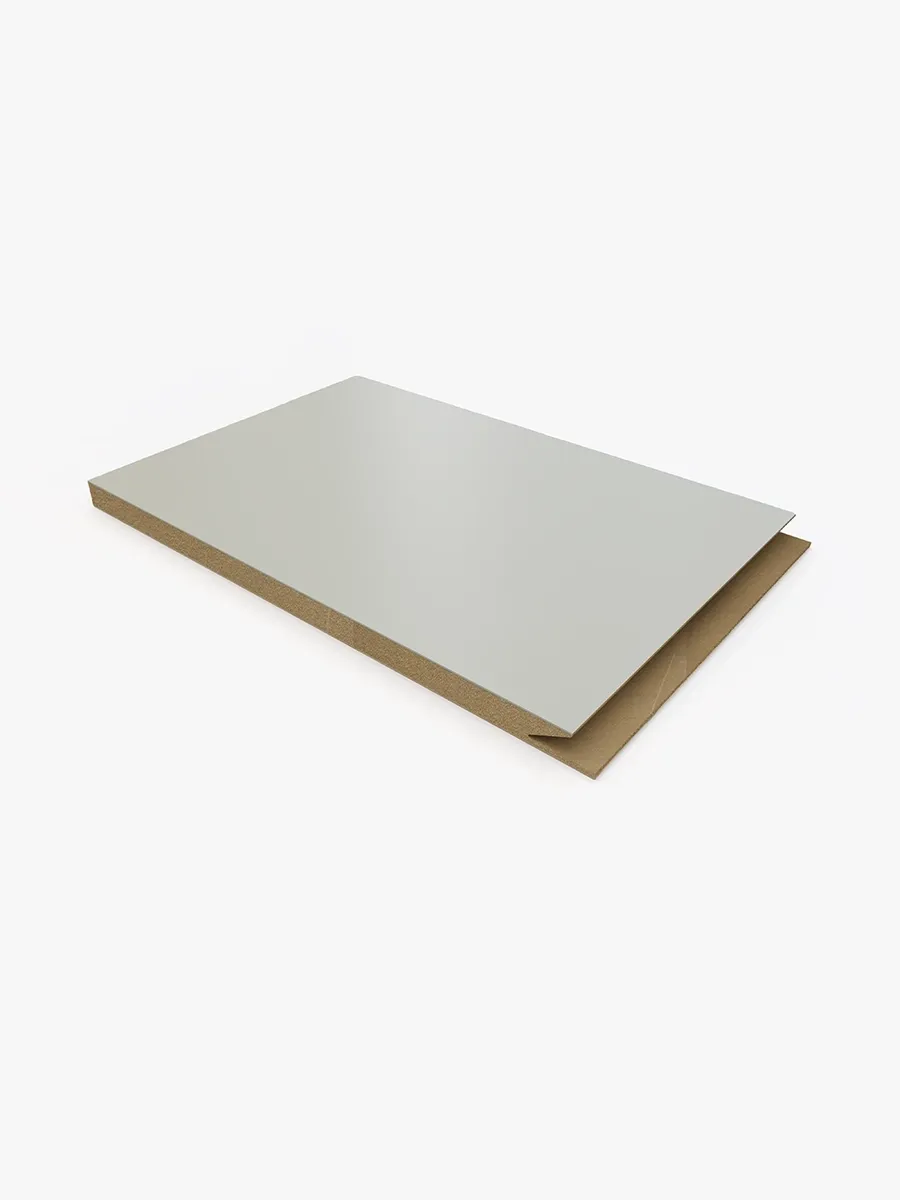
Puxador cava
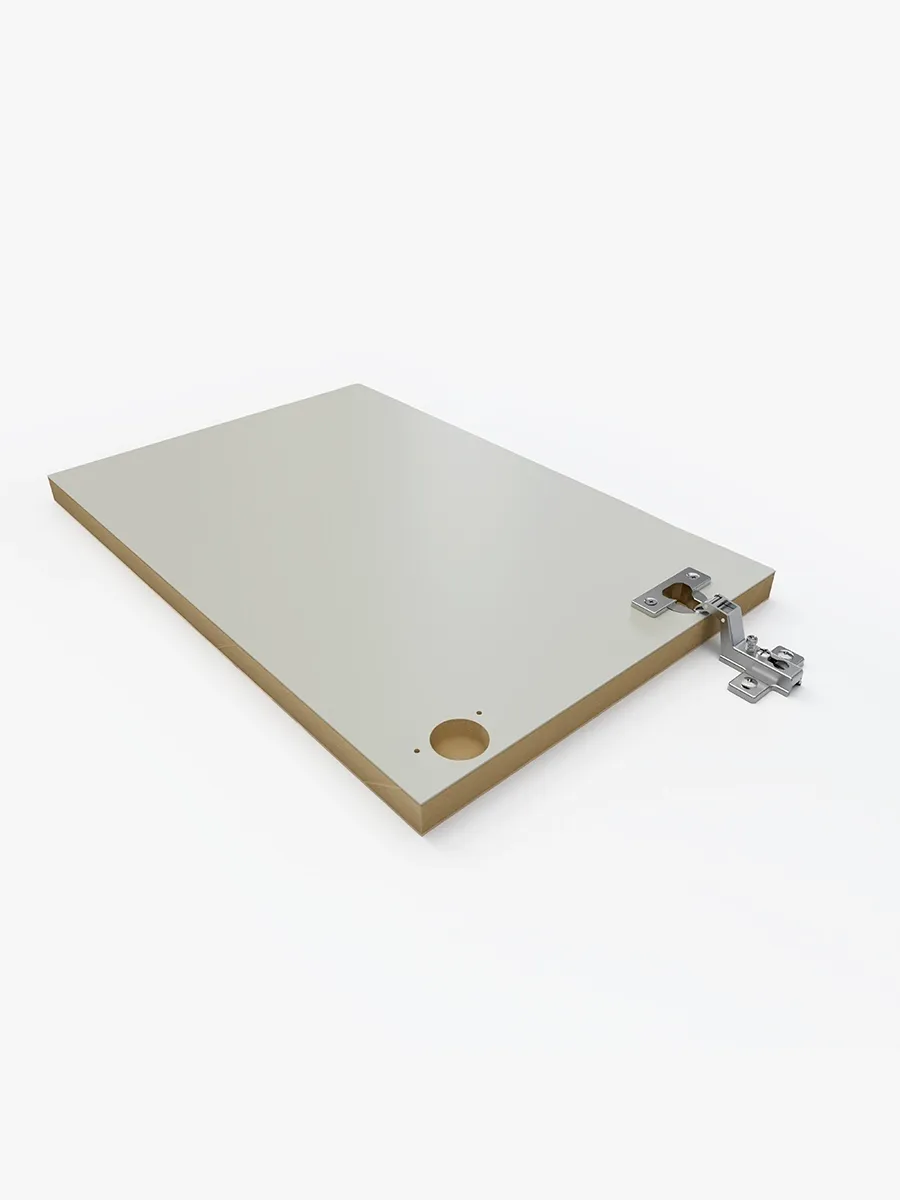
Furos para dobradiças
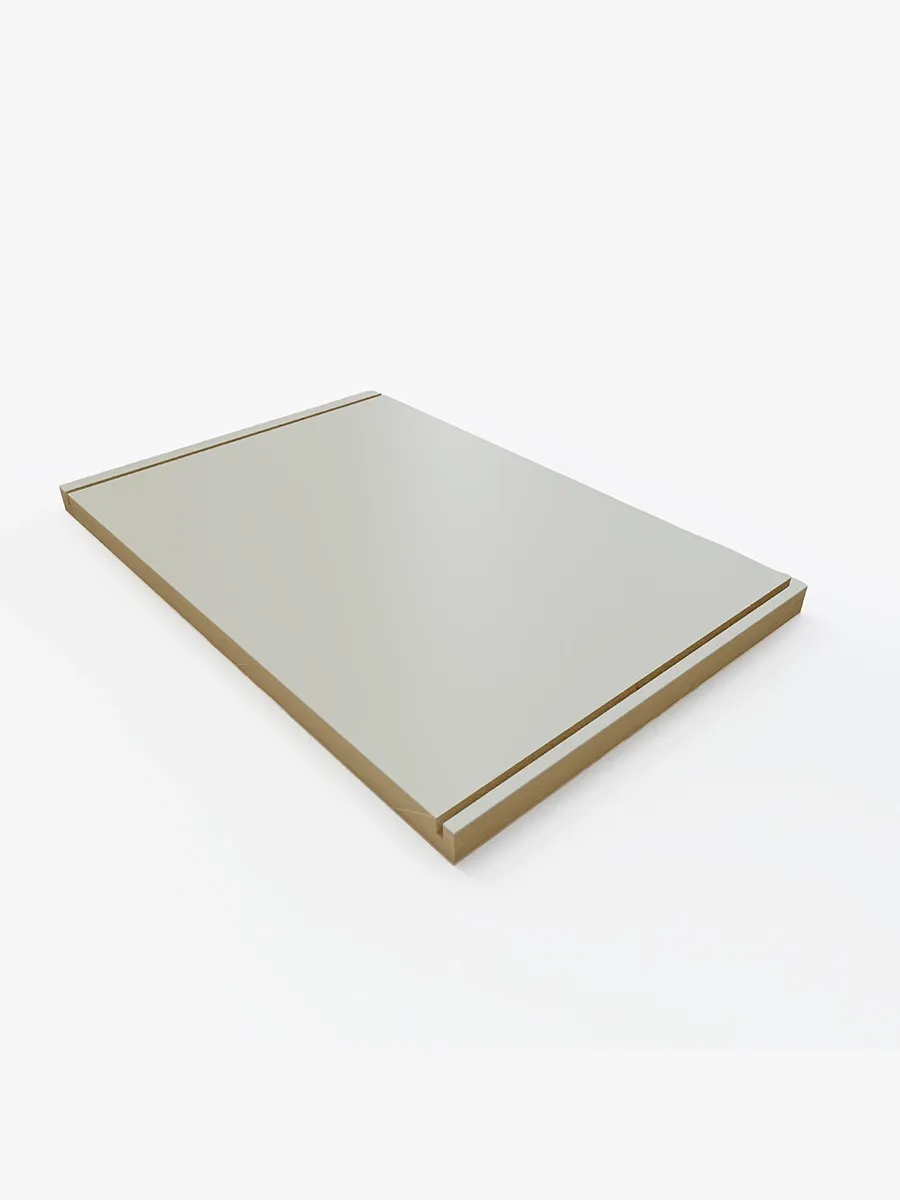
Rebaixos para gavetas
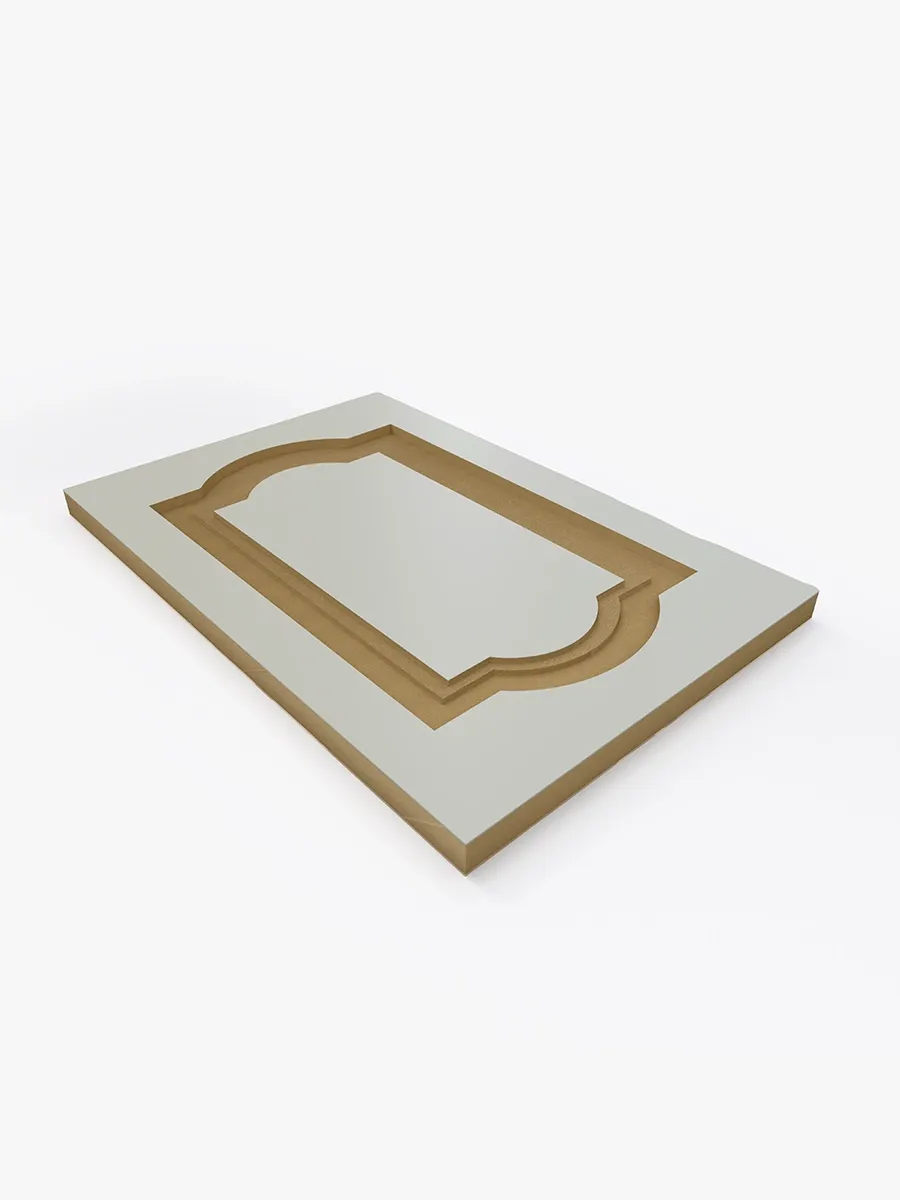
Portas almofadadas
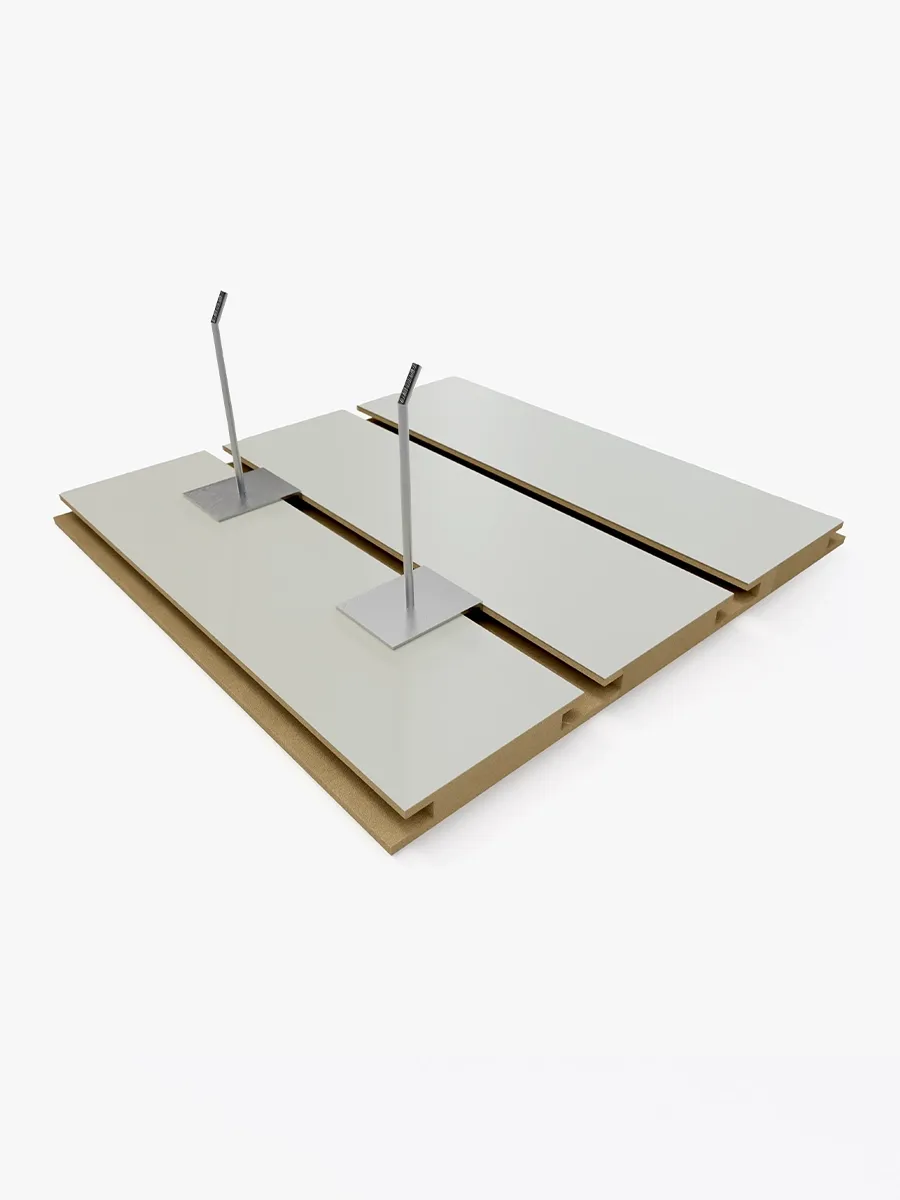
Canaletados
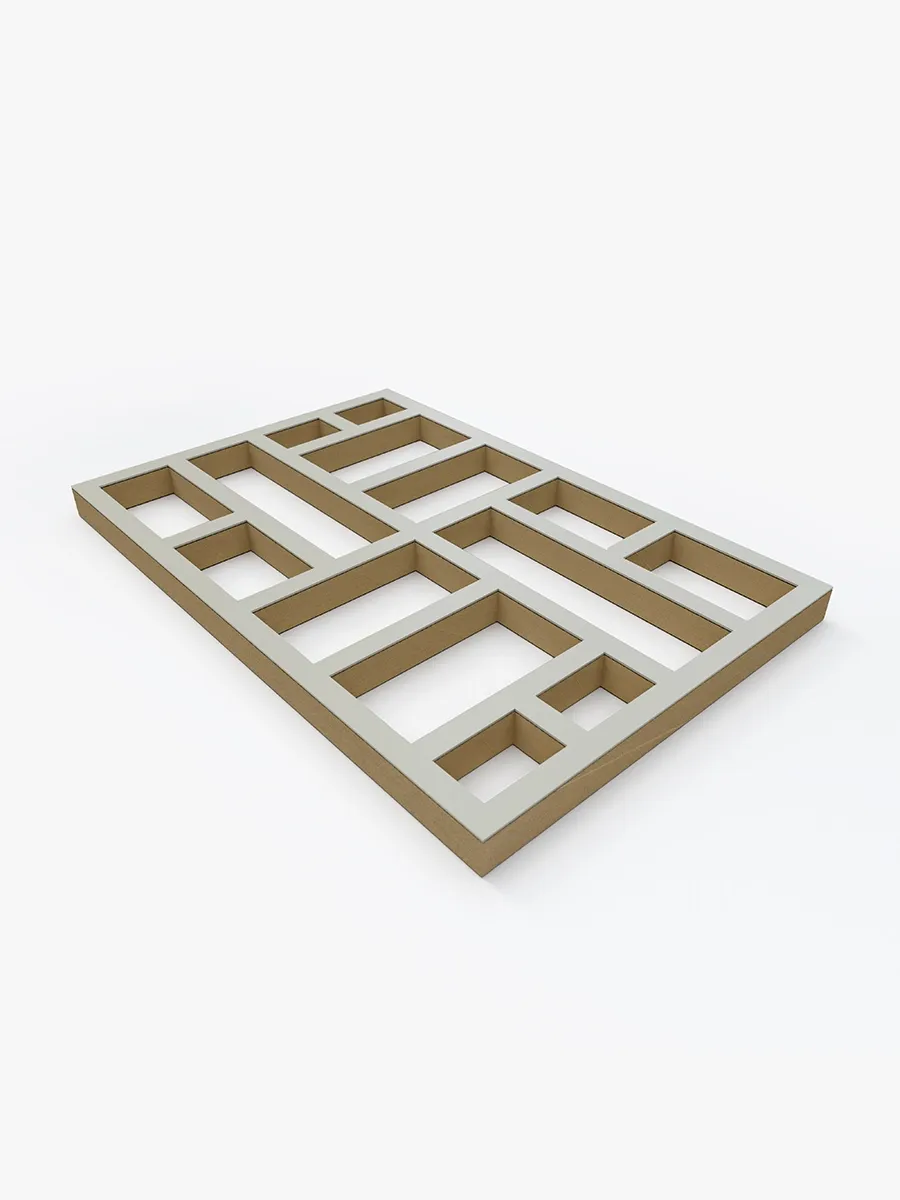
Decorativos
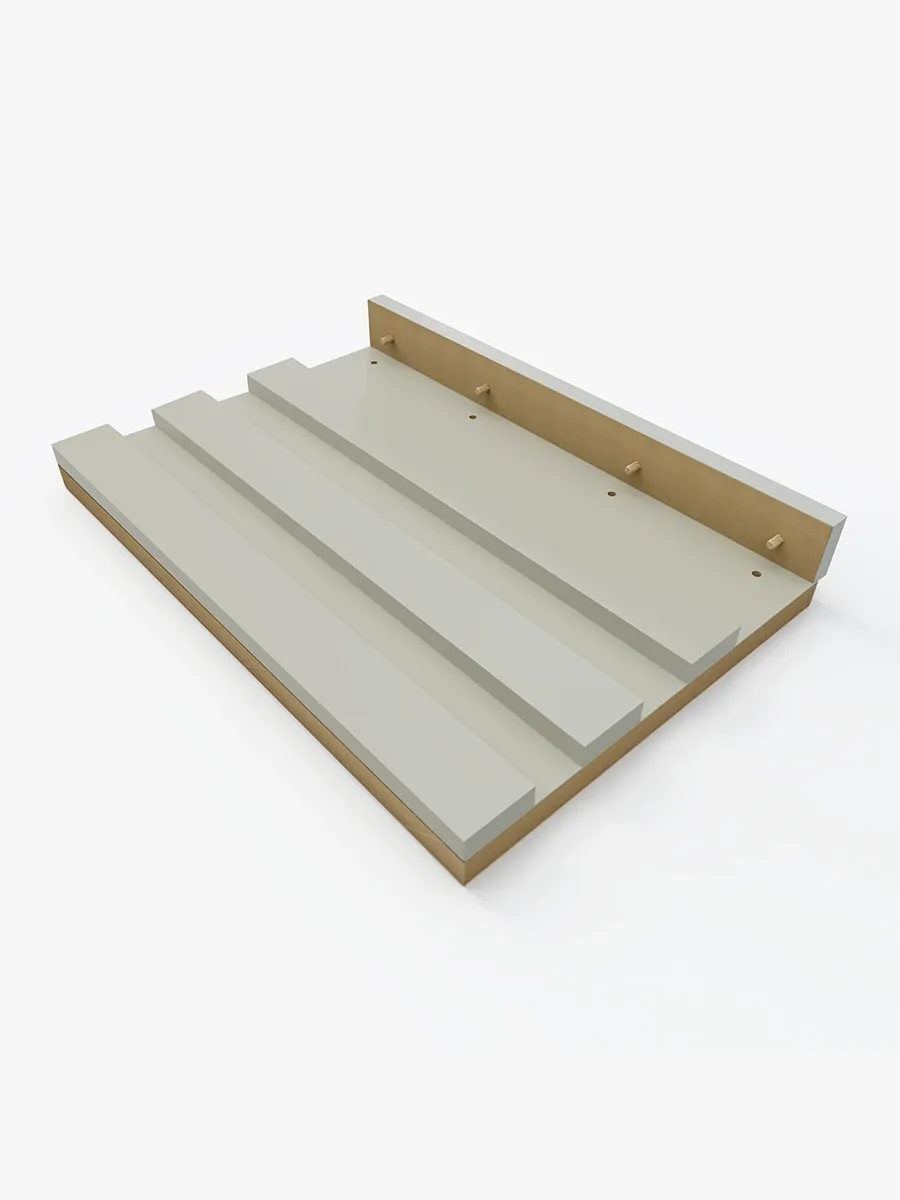
Ripados de encaixe rápido
12 ferramentas ao lado do spindle, sem viagem até o magazine
Em um centro de usinagem com magazine fixo, as ferramentas ficam paradas em uma das extremidades da mesa. A cada troca, o cabeçote interrompe o corte, percorre a mesa até o magazine, solta o cone, pega o próximo e volta ao ponto onde parou. Em uma chapa de móvel planejado, com dezenas de trocas entre fresas de corte, brocas de dobradiça e ferramentas de rebaixo, esse vai e vem se repete o turno inteiro — e é tempo em que a máquina está em movimento, mas não está produzindo.
Na Max 12 ATC, o magazine de 12 posições viaja no próprio pórtico, ao lado do spindle. A troca acontece onde o cabeçote está: solta o cone atual, pega o próximo a poucos centímetros e retoma a usinagem. O probe mede o comprimento de cada ferramenta automaticamente, então a profundidade de furos e rebaixos se mantém constante nas 12 ferramentas. Quanto mais trocas o programa exige, maior a diferença no fim do turno.
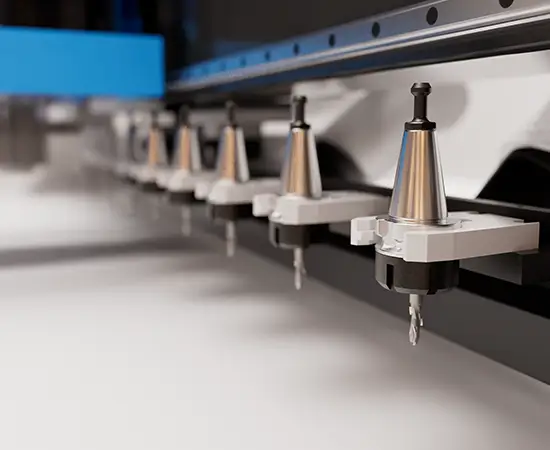
12 ferramentas ao lado do spindle
Fresas de corte e acabamento em mais de um diâmetro, brocas, fresa de canal e de puxador cava, todas a poucos centímetros do cabeçote.
Sem viagem até o magazine
A troca acontece onde a máquina está, sem percorrer a mesa até um magazine fixo e voltar.
Probe automático
Mede o comprimento de cada ferramenta e mantém a profundidade exata de furos, rebaixos e gravações.
Ganho que se acumula
Segundos a menos em cada troca, dezenas de trocas por chapa, dezenas de chapas por turno.
Onde fica o magazine
ATC no pórtico: No pórtico, ao lado do spindle, viajando com o cabeçote.
ATC fixo na mesa: Parado em uma das extremidades da mesa.
Trajeto por troca
ATC no pórtico: Poucos centímetros: solta, pega e retoma.
ATC fixo na mesa: Ida até o magazine e volta ao ponto de corte, atravessando a mesa.
Máquina parada por troca
ATC no pórtico: Quase nada, esteja o cabeçote onde estiver na chapa.
ATC fixo na mesa: Cresce com a distância entre o corte e o magazine.
Programas com muitas trocas
ATC no pórtico: Ganho proporcional ao número de trocas.
ATC fixo na mesa: Cada troca a mais é mais tempo de deslocamento.
Ferramentas
ATC no pórtico: 12 posições em cones ISO30.
ATC fixo na mesa: Geralmente 8 a 10 posições.
| Critério | ATC no pórtico | ATC fixo na mesa |
|---|---|---|
| Onde fica o magazine | No pórtico, ao lado do spindle, viajando com o cabeçote. | Parado em uma das extremidades da mesa. |
| Trajeto por troca | Poucos centímetros: solta, pega e retoma. | Ida até o magazine e volta ao ponto de corte, atravessando a mesa. |
| Máquina parada por troca | Quase nada, esteja o cabeçote onde estiver na chapa. | Cresce com a distância entre o corte e o magazine. |
| Programas com muitas trocas | Ganho proporcional ao número de trocas. | Cada troca a mais é mais tempo de deslocamento. |
| Ferramentas | 12 posições em cones ISO30. | Geralmente 8 a 10 posições. |
60 m/min: velocidade que vira produção
A velocidade de um centro de usinagem não é só o avanço de corte. Em nesting e em programas com muitas peças pequenas, boa parte do ciclo é o deslocamento entre uma operação e a próxima, com a ferramenta fora do material. É aí que a potência do servo motor aparece: mais torque significa aceleração maior e frenagem mais curta, e a máquina passa mais tempo na velocidade máxima e menos tempo acelerando.
Os servo motores Leadshine de 1500W da Max 12 ATC, com drivers da mesma marca, entregam 60 m/min de deslocamento rápido e 30 m/min de velocidade de trabalho, com posição confirmada por encoder a cada instante. A estrutura de 2000 kg em aço de 8 e 25 mm, as guias Hiwin de 25 mm e a cremalheira helicoidal com redutor planetário Shimpo absorvem essa velocidade sem vibração, mantendo a precisão de 0,1 mm do primeiro ao último ciclo.
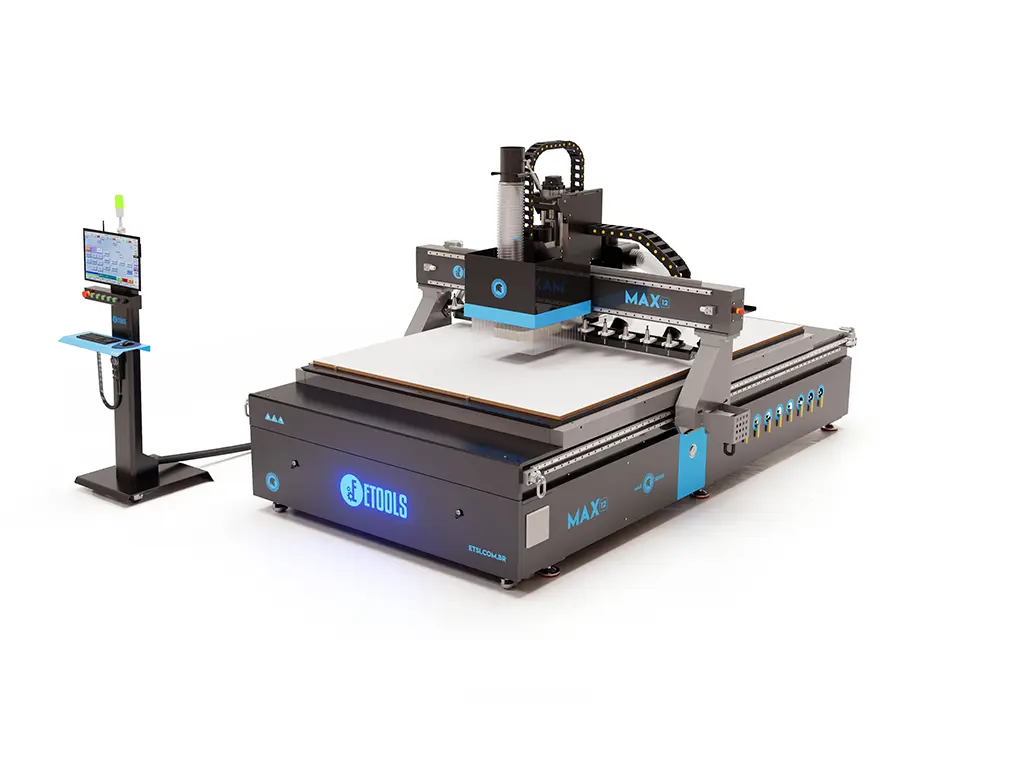
60 m/min de deslocamento
O movimento entre as operações, que domina o ciclo em nesting, é 50% mais rápido que nos 40 m/min da linha Start.
Aceleração de verdade
O dobro de potência no servo mantém torque nas rampas: a máquina chega na velocidade máxima mesmo em trajetos curtos.
Não perde a posição
Malha fechada com encoder: o servo confere onde está e corrige, chapa após chapa.
Precisão nas velocidades altas
2000 kg de estrutura e guias de 25 mm seguram os 0,1 mm mesmo no ritmo máximo.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
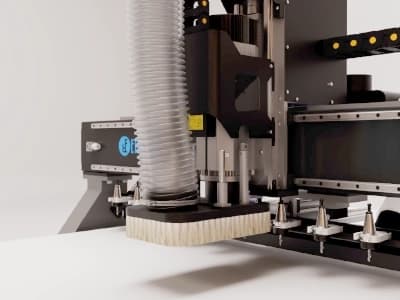
Spindle com troca automática
Spindle de 9 kW (12 cv), cone ISO30 e pinça ER32, girando a 24.000 RPM, com troca automática de ferramenta. É ele que corta, fura, rebaixa e grava dentro do mesmo programa — e a rotação alta é o que deixa o corte limpo em MDF, MDP, compensado e acrílico, inclusive na fresa de detalhe.
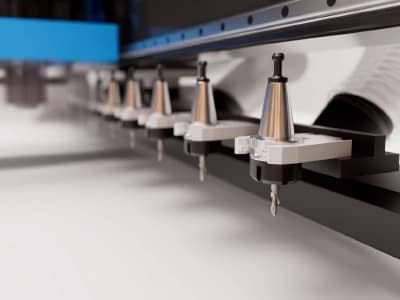
Magazine de ferramentas
O magazine de 12 posições fica no próprio pórtico, ao lado do spindle. A cada troca o cabeçote não atravessa a mesa até um magazine fixo e volta: ele solta o cone, pega o próximo a poucos centímetros e retoma o corte. Quanto mais trocas o programa exige, maior a diferença no fim do turno.
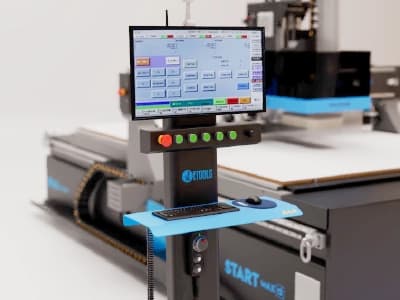
Comando Syntec
Programação em G Code: o programa sai do seu CAD/CAM no código padrão, não em linguagem fechada de fabricante. Operador e programador mexem na mesma tela, e o comando não engasga em programa longo, com muita troca de ferramenta.
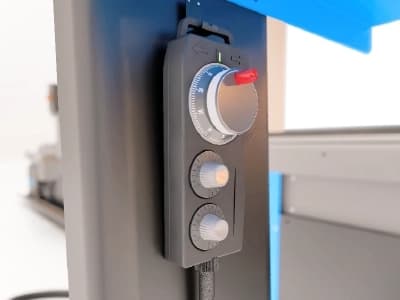
Controle MPG
O volante manual (MPG) é o que o operador usa para encostar a ferramenta na peça e marcar o ponto de origem. Ele gira o volante e o eixo acompanha, milímetro a milímetro — dá para chegar no canto da chapa no olho e no toque, sem digitar coordenada.
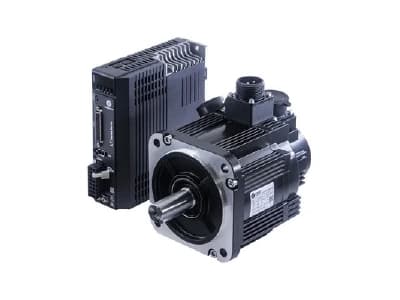
Servo motor e drivers Leadshine
O servo é o que move os eixos, e a diferença para o motor de passo está aqui: o servo sabe onde está a cada instante e corrige sozinho se forçar. O de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. É por isso que a peça 500 sai igual à primeira.
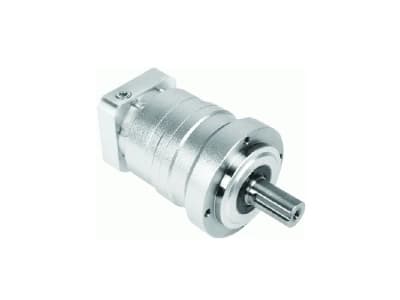
Redutor planetário Shimpo
O redutor entra entre o servo e a cremalheira: baixa a rotação do motor e multiplica o torque que chega ao eixo. É esse torque que mantém o avanço firme na hora em que a fresa entra no material, em vez de o motor ter que forçar — e motor que não força dura mais.
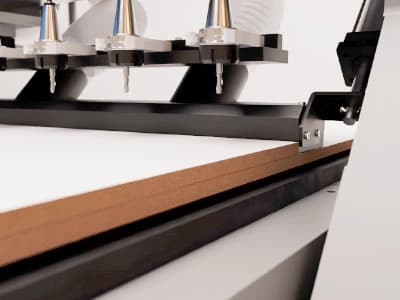
Empurrador de peças
No fim do programa, o empurrador avança sobre a mesa e leva as peças cortadas para a borda, todas de uma vez. O operador recolhe dali, em vez de se debruçar sobre a mesa de vácuo tirando peça por peça enquanto a máquina espera.
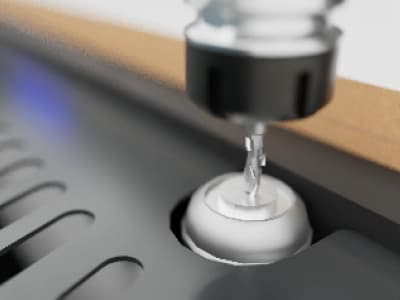
Probe
O probe é o apalpador que mede a ferramenta: ele encosta em cada uma e registra sozinho o comprimento dela em relação à peça. É por isso que o furo de dobradiça, o rebaixo e o canal entram na profundidade certa quando um programa encadeia 12 ferramentas diferentes, sem ninguém medir e cadastrar uma por uma.
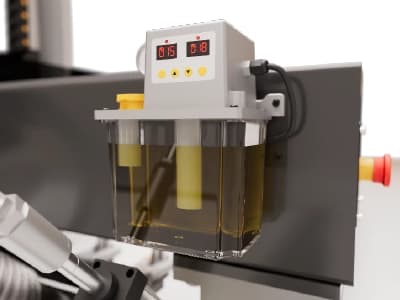
Lubrificação automática
A máquina lubrifica sozinha as guias lineares, na dose e na hora certas. Cuidar delas deixa de ser uma parada agendada, e guia bem lubrificada não engripa nem folga antes do tempo.
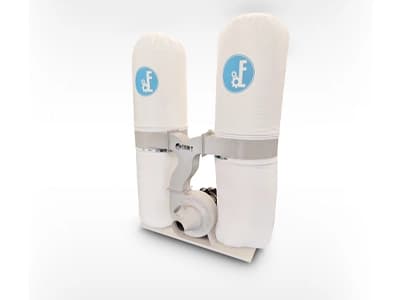
Coletor de pó
Coletor de 5,5 kW com saco duplo. Ele puxa o pó do MDF na hora do corte, antes de ele cobrir a mesa, embaçar a vista do operador e ser respirado.
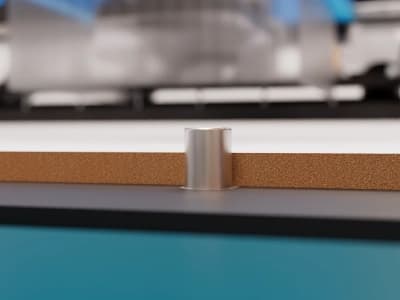
Esquadro pneumático
Cilindros que encostam a chapa na referência da máquina a cada carregamento. Assim a peça sai no mesmo lugar da chapa hoje e amanhã, sem o operador conferir com trena antes de dar partida.
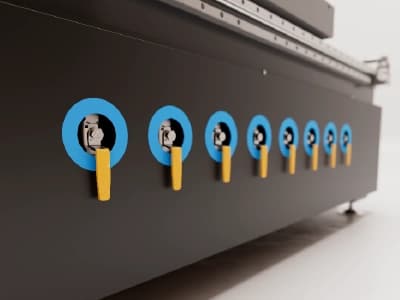
Setores de vácuo
A mesa é dividida em 8 grupos com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já foi separada da chapa e costuma sair voando.
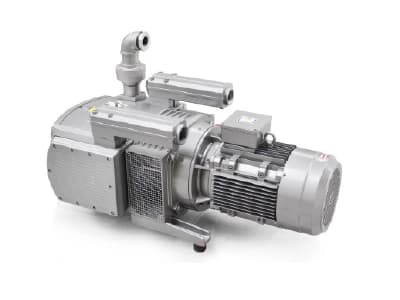
Bombas de vácuo com palheta de grafite
Bomba de palheta de grafite de 5,5 kW, com 300 m³ e 80 kPa. É a força que segura a chapa na mesa do começo ao fim do corte — sem ela, a peça anda no meio da usinagem e o esquadro vai embora.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Centro de usinagem Max 12 ATC |
| Comando CNC | Syntec |
| Motor Spindle | HQD 9kW (12 cv) ER32 cone ISO30 24.000 RPM |
| Sistema de troca automática de ferramentas | ATC 12 no pórtico |
| Estrutura | Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa |
| Mesa de trabalho | Mesa setorizada em 8 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T. |
| Área de trabalho | 1840 x 2750 x 80 mm |
| Servo motor e servo drivers | 1500 W (Leadshine) |
| Estrutura eixo X, Y | Cremalheira Helicoidal, Pinhão e redutor Planetário |
| Estrutura eixo Z | Fuso de esferas (Taiwan TBI 2510) |
| Guias lineares dos eixos X, Y e Z | 25mm (Hiwin) |
| Inversor | 11kw (Fuling) |
| Precisão de trabalho | 0,1 mm |
| Código de comando | G Code |
| Velocidade de trabalho (G1) | 30 m/min |
| Deslocamento (G0) | 60 m/min |
| Sistema de lubrificação | Automática |
| Empurrador de chapa | Automática |
| Componentes elétricos | Schneider (Francês) |
| Sensor fim de curso | Omron (Japonês) |
| Sistema de tracionamento | Redutor Planetário (Shimpo) |
| Bomba de vácuo | Bomba de vácuo com palheta de grafite 5,5kW - 300m³ - 80KPA |
| Coletor de pó | Coletor de pó com saco duplo de 5,5KW |
| Peso | 2000kg |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
- Spindle
- Cone ISO30
- Pinça ER32
- ATC — troca automática de ferramentas
- Servo motor
- Cremalheira helicoidal
- Fuso de esferas
- Guia linear
- Redutor planetário
- Inversor de frequência
- Mesa de vácuo setorizada
- Bomba de vácuo de palheta
- Coletor de pó
- G-Code
- G0 e G1
- Comando Syntec
- Repetibilidade
- Servo driver Leadshine
- Sensor de fim de curso
- Eixos X, Y e Z
- Zero máquina (homing)
- Avanço de corte (feed rate)
- Pórtico (gantry)
- Estrutura soldada e usinada
- Mesa de fenolite (baquelite)
- Capela de aspiração do spindle
- Pós-processador (post-processor)
Aplicações e materiais
Feita para muitas operações por chapa e muitas chapas por turno: móveis planejados em série, nesting de MDF, portas, frentes e painéis.
Móveis planejados em alto volume
Corte, furo de dobradiça, dispositivo de montagem, puxador cava e rebaixo num programa só, com as 12 ferramentas trocadas no pórtico em segundos. Quanto mais operações por chapa, maior o ganho.
Nesting de MDF em alta produção
A chapa inteira otimizada no software e cortada numa fixação só, com 60 m/min entre uma peça e a próxima. No fim, o empurrador tira as peças e a mesa já recebe a chapa seguinte.
Produção seriada
Os servos de 1500W seguram os 0,1 mm mesmo no ritmo máximo, e o probe remede cada ferramenta: a peça 500 sai com a mesma profundidade de furo e de rebaixo da primeira.
Indústria moveleira
Programa com centenas de operações e muita troca de ferramenta roda sem ninguém em cima: o operador carrega a chapa e vai cuidar de outra etapa enquanto a usinagem corre.
Portas e frentes
Porta almofadada, canaletada e com puxador cava usinadas em sequência: desbaste, acabamento e detalhe, cada etapa com a ferramenta que o programa escolhe.
Painéis ripados e decorativos
Ripado de encaixe rápido, painel vazado e relevo em MDF com o spindle ISO30 de 9 kW a 24.000 RPM — a rotação alta é o que deixa o corte limpo na fresa de detalhe.
Materiais compatíveis
- MDF
- MDP
- Compensado
- Madeira maciça
- OSB
- Aglomerado
- Painéis laminados/melamínicos
- Fórmica/laminado HPL
- Acrílico
- PVC expandido
- PS (poliestireno)
- ACM
- Compósitos e plásticos técnicos (Nylon, PET, PEAD)
Qual modelo é o seu?
Os três compartilham a mesma engenharia e a mesma velocidade. O que muda é quanto da carga e da descarga a máquina faz sozinha — e é por aí que a escolha começa.
Max 12 ATC
Carga e descarga manuais
- Lift carregador de chapas
- Não
- Esteira de descarga
- Não
- Fluxo de produção
- Empurrador automáticoO operador carrega a chapa e recolhe as peças da mesa
- Indicada para
- Marcenaria e fábrica de móveis com programas complexos e um operador por máquina
Modelo que estamos visualizando
Max S 12 ATC
Com esteira de descarga
- Lift carregador de chapas
- Não
- Esteira de descarga
- Sim
- Fluxo de produção
- Empurrador + esteiraO operador carrega a chapa; as peças saem pela esteira
- Indicada para
- Produção contínua, com a descarga em paralelo à usinagem
Max XS 12 ATC
Com lift de carga e esteira de descarga
- Lift carregador de chapas
- Automático
- Esteira de descarga
- Sim
- Fluxo de produção
- Lift + empurrador + esteiraA máquina carrega a chapa e descarrega as peças sozinha
- Indicada para
- Célula de nesting automatizada, com o mínimo de intervenção do operador
| Critério | Max 12 ATCCarga e descarga manuais | Max S 12 ATCCom esteira de descarga | Max XS 12 ATCCom lift de carga e esteira de descarga |
|---|---|---|---|
| Lift carregador de chapas | Não | Não | Automático |
| Esteira de descarga | Não | Sim | Sim |
| Fluxo de produção | Empurrador automáticoO operador carrega a chapa e recolhe as peças da mesa | Empurrador + esteiraO operador carrega a chapa; as peças saem pela esteira | Lift + empurrador + esteiraA máquina carrega a chapa e descarrega as peças sozinha |
| Indicada para | Marcenaria e fábrica de móveis com programas complexos e um operador por máquina | Produção contínua, com a descarga em paralelo à usinagem | Célula de nesting automatizada, com o mínimo de intervenção do operador |
| Modelo que estamos visualizando | Ver detalhes → | Ver detalhes → |
Nos três modelos: magazine de 12 ferramentas no pórtico, spindle HQD de 9 kW com cone ISO30 a 24.000 RPM, servo motores Leadshine de 1500W com 60 m/min de deslocamento e 30 m/min de trabalho, área de trabalho de 1840 x 2750 x 80 mm, comando Syntec, guias lineares Hiwin de 25 mm, fuso de esferas TBI, probe — o apalpador que mede a ferramenta —, precisão de 0,1 mm, mesa setorizada em 8 grupos de vácuo com bomba de palheta de grafite de 5,5 kW e 2000 kg de estrutura em aço de 8 e 25 mm. A escolha é pelo nível de automação, não pela engenharia.
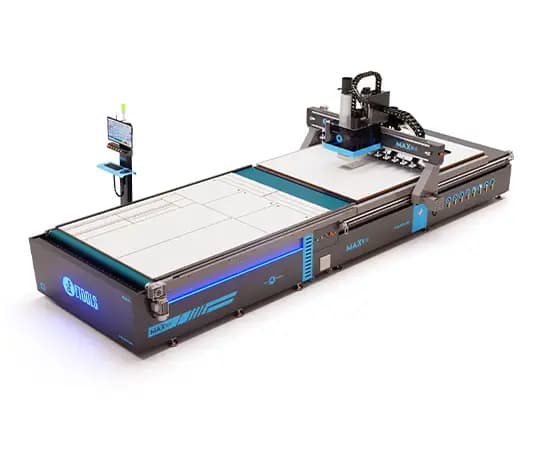
Quer as peças saindo sozinhas pela esteira?
A Max S 12 ATC tem a mesma engenharia, o mesmo magazine de 12 ferramentas no pórtico e os mesmos 60 m/min, e acrescenta a esteira de descarga: o empurrador leva as peças prontas para a esteira e a máquina já recebe a próxima chapa, com a descarga acontecendo em paralelo à usinagem.
A Max 12 ATC também é procurada como
- Router CNC com 12 ferramentas
- Router CNC ATC no pórtico
- Router CNC com troca automática de ferramentas
- Router CNC de alta velocidade para marcenaria
- Router CNC 60 m/min
- Router CNC com servo motor 1500W
- Router CNC ISO30 24.000 RPM
- Router CNC com probe automático
- Router CNC para móveis planejados em série
- Router CNC para nesting de MDF em alta produção
- Router CNC para chapa inteira de MDF
- Router CNC com comando Syntec
- Router CNC industrial para fábrica de móveis
- Centro de usinagem CNC 12 ferramentas
- Centro de usinagem CNC para marcenaria
- Centro de usinagem com magazine no cabeçote
- CNC ATC 12 ferramentas para MDF
- Máquina CNC para marcenaria de alto volume
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.


Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.


Compare com outras linhas e veja o segmento
Indicada para
O que acompanha a sua Max 12 ATC
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a Max 12 ATC
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
No ATC fixo, o magazine fica parado em uma das extremidades da mesa: a cada troca, o cabeçote precisa percorrer a mesa até lá, soltar a ferramenta, pegar a próxima e voltar ao ponto de corte. No ATC no pórtico, como na Max 12 ATC, o magazine viaja junto com o cabeçote, ao lado do spindle: a troca acontece onde a máquina está, sem o deslocamento de ida e volta. Em um programa com dezenas de trocas por chapa, esses segundos economizados em cada uma viram minutos de produção por turno.