
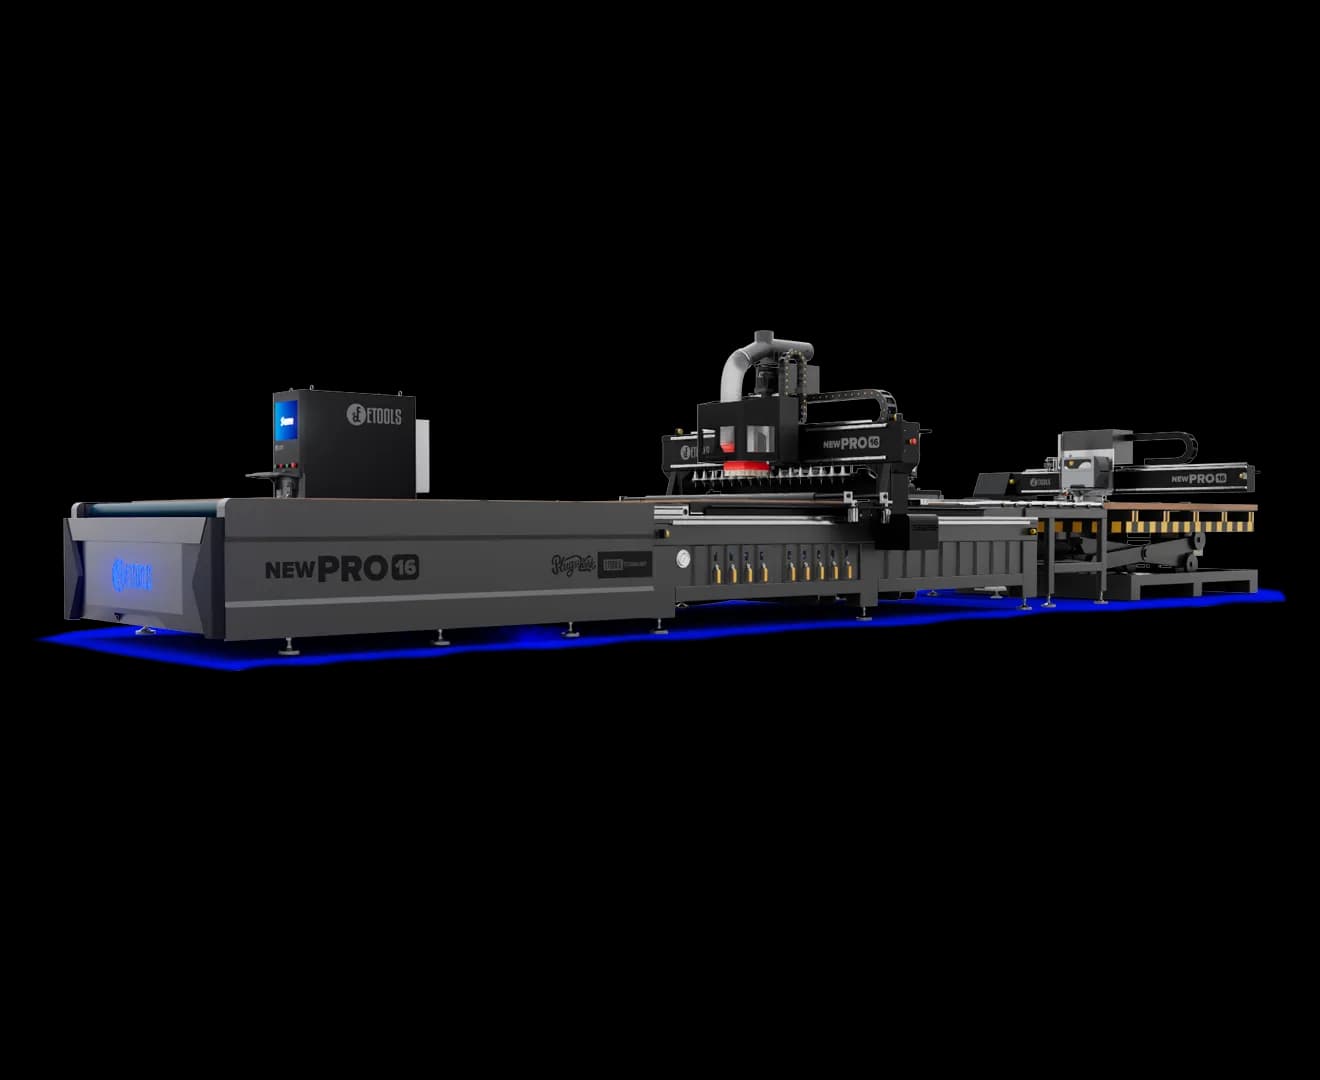
New Pro Nesting
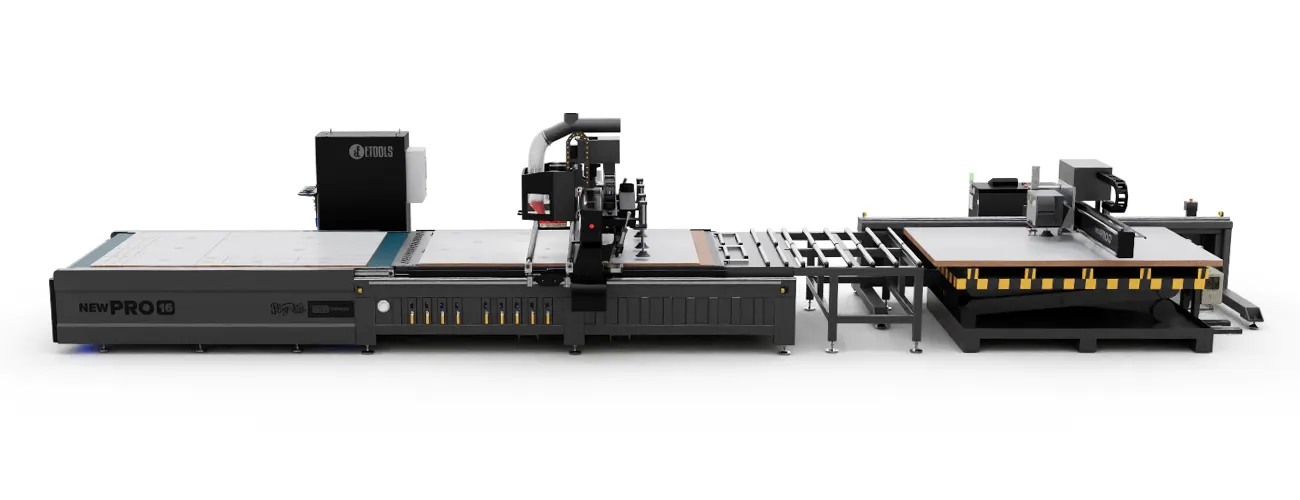
A New Pro Nesting é a célula de nesting da Etools para quem corta mais chapa por turno. O lift põe a chapa na mesa já etiquetada, o cabeçote de 9 brocas faz a furação, o magazine de 16 ferramentas cuida das usinagens e a esteira descarrega as peças prontas para a montagem — tudo sobre a base da Linha New Pro, com 90 m/min de deslocamento. O operador programa e acompanha; a máquina faz o resto.
Cabeçote de furação com troca automática de 9 brocas. Num painel de móveis planejados, a maior parte do tempo de ciclo não está no corte: está nas dezenas de furos de cavilha, minifix e dobradiça. Numa CNC comum, cada mudança de diâmetro é uma ida ao magazine, e essas trocas somadas dominam o programa. Aqui as 9 brocas já estão montadas, cada uma no seu diâmetro, e a máquina passa de uma para a outra sozinha, sem buscar ferramenta: o programa de furação que levava minutos passa a levar segundos, e o spindle fica livre para a fresa.
Etiquetadora Zebra no lift de carregamento. A chapa é etiquetada quando entra na máquina, antes de a usinagem começar: a impressora Zebra imprime material, plano de corte, projeto e o resto dos dados do trabalho, e cada peça sai da esteira sabendo de que projeto é e onde vai ser instalada. Peça sem identificação é peça que volta da montagem, atrasa a entrega e às vezes precisa ser refeita; com a etiqueta, a montagem trabalha sozinha, sem lápis e sem quebra-cabeça no estoque intermediário.
Magazine de 16 ferramentas no pórtico. Ele viaja junto com o cabeçote, então a troca acontece onde a máquina está, sem atravessar a mesa até um magazine fixo. E como a furação fica com o cabeçote, as 16 posições sobram inteiras para a fresa: contorno, cava, rebaixo, disco de ranhura, sem ninguém trocar ferramenta na mão entre um lote e o outro. O spindle de 9 kW (12 cv), com pinça ER32, cone ISO30 e 24.000 RPM, corta, fura, rebaixa e grava em MDF, MDP, compensado e acrílico.
90 m/min de deslocamento. Deslocamento é quando a ferramenta anda fora do material, indo de uma operação até a próxima. Numa chapa de planejado cheia de peças pequenas, esse vaivém ocupa boa parte do ciclo — e é por isso que os 90 m/min, o maior da linha de chapa, aparecem no fim do turno em chapas a mais. Os servo motores Leadshine de 1500 W sustentam essa velocidade sem abrir mão dos 0,1 mm: o servo sabe onde está a cada instante e corrige sozinho se forçar.
Lift carregador de chapas. As ventosas levantam a chapa de MDF da pilha e colocam na mesa. Sai do turno o esforço mais pesado da operação, que é levantar a chapa; sai o risco de lesão nas costas; e sai o dano na chapa que bate no canto durante o carregamento.
Esteira de descarga. As peças cortadas saem da mesa sem alguém puxar uma a uma, e sem risco nem batida no acabamento. Com a carga e a descarga automáticas, some quase todo o tempo em que a máquina ficava parada entre um ciclo e o outro.
Empurrador automático e rolos pressores. O empurrador leva as peças para a esteira enquanto a próxima chapa já entra pelo lift. Os rolos pressores encostam na chapa e a seguram durante o corte — é o que impede a peça de se mexer e estragar o acabamento, principalmente a peça pequena que o plano de nesting deixa quase sem sobra em volta.
Comando Syntec, com programação em G Code e o volante manual (MPG) — que é o que o operador usa para encostar o cabeçote na chapa e marcar o ponto de origem, no fino. É o mesmo comando das outras routers CNC da Etools: quem já operou uma reconhece a tela.
Estrutura e fixação. Máquina inteira em aço de 8 e 25 mm, usinada em portal CNC. A mesa é dividida em 9 grupos de vácuo, cada um com a sua válvula: você liga só a área onde a chapa está, e é isso que segura a peça pequena já separada da chapa, que costuma sair voando. A bomba é Becker, alemã, com sucção que não cede no fim do expediente. Para o que o vácuo não segura, a fixação em Slot-T. Área útil de 1850 x 2750 x 80 mm — a chapa inteira de MDF. Guias lineares CSK de 30 mm no eixo Y, que carrega o pórtico, e de 25 mm nos eixos X e Z; cremalheira helicoidal com redutor planetário e fuso de esferas no Z. Componentes elétricos Schneider, sensores Omron e inversor Fuling de 11 kW.
Segurança e proteção de série. Cortina de luz e botoeira de emergência conforme a NR12: a cortina para a máquina se alguém entra na área de trabalho, sem depender de o operador lembrar de nada. E o painel elétrico tem resfriamento próprio, que evita a parada por drive superaquecido no dia quente em que a produção está apertada.
O resto do dia a dia. Probe — o apalpador que mede a ferramenta —, esquadro pneumático dando o encosto para a chapa entrar sempre na mesma posição, lubrificação automática que a máquina faz sozinha nas guias e coletor de pó de 5,5 kW com saco duplo.
New Pro Nesting: a chapa entra pelo lift já etiquetada e sai cortada e furada pela esteira, a 90 m/min — para a fábrica de móveis planejados e a indústria moveleira que produzem em série e precisam de mais chapas por turno sem aumentar a equipe.
Galeria de fotos
A máquina por dentro e em operação: o acabamento, os detalhes de construção e o que ela faz na peça.
Carrega, etiqueta, fura, usina e descarrega — o operador acompanha
Uma máquina isolada depende de quem está ao lado dela: alguém põe a chapa, alguém recolhe as peças, alguém marca uma a uma e leva para a furadeira. A New Pro Nesting foi montada para tirar essa gente do caminho da produção. O lift levanta a chapa da pilha, a etiquetadora identifica cada peça ainda no lift, o esquadro pneumático dá o encosto, o cabeçote fura e o spindle corta, e o empurrador leva tudo para a esteira enquanto a próxima chapa já está entrando.
É um ciclo que não espera ninguém — e que anda a 90 m/min entre uma operação e a outra. O operador programa, olha o painel e toca outras etapas enquanto a célula roda; a montagem recebe a peça cortada, furada e identificada, pronta para o passo seguinte.
Ciclo completo da New Pro Nesting
Vídeo em breve
Carrega sozinha
Lift carregador de chapas automático, sem o esforço mais pesado da operação.
Etiqueta na entrada
Impressora Zebra no lift: a chapa já entra identificada, com projeto e plano de corte.
Fura sem trocar ferramenta
As 9 brocas do cabeçote ficam montadas, cada uma no seu diâmetro.
Descarrega pronta
Empurrador e esteira levam as peças para fora enquanto a próxima chapa entra.
A furação inteira sem passar pelo magazine
Num painel de móveis planejados, a maior parte do tempo de ciclo não está no corte: está nas dezenas de furos de cavilha, minifix e dobradiça. Numa CNC convencional, cada mudança de diâmetro é uma troca no magazine — o cabeçote para, solta a ferramenta, pega a próxima e volta. Somadas ao longo da chapa, essas trocas dominam o programa.
No cabeçote da New Pro Nesting as 9 brocas já estão montadas, cada uma no seu diâmetro, e a máquina troca de uma para a outra sozinha, sem sair do lugar e sem buscar ferramenta no magazine. O programa de furação que levava minutos passa a levar segundos, e as 16 posições do magazine ficam livres para o que exige fresa mesmo: corte, rebaixo, puxador cava, ranhura e acabamento.
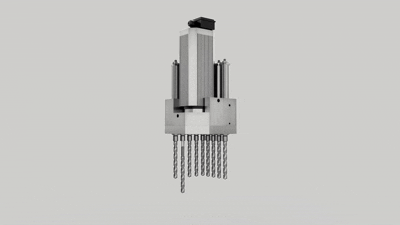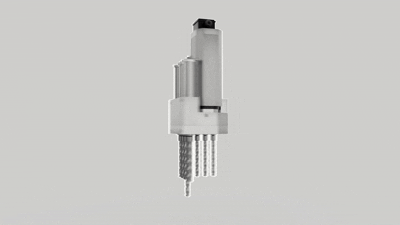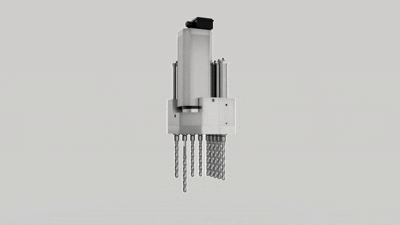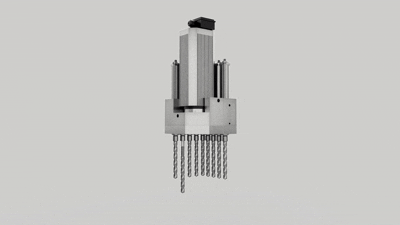
9 brocas montadas
Os diâmetros da marcenaria prontos, com troca automática entre eles.
Zero trocas para furar
A furação inteira acontece sem passar pelo magazine.
16 posições livres para fresa
O magazine inteiro reservado para corte, rebaixo, cava e acabamento.
Sem furadeira múltipla
A peça sai da mesa cortada e furada, sem passar por uma segunda máquina.
Como a broca é selecionada
Cabeçote de furação dedicado: Troca automática entre as 9 brocas do cabeçote, sem sair da posição.
Furação pelo magazine: Cada diâmetro é uma troca de ferramenta no magazine.
Tempo dos programas de furação
Cabeçote de furação dedicado: Segundos: as brocas já estão montadas.
Furação pelo magazine: Minutos: dezenas de trocas somadas por chapa.
Ocupação do magazine
Cabeçote de furação dedicado: 16 posições livres para fresas.
Furação pelo magazine: Parte das posições ocupada por brocas.
Furadeira múltipla
Cabeçote de furação dedicado: Dispensada: a peça sai furada da célula.
Furação pelo magazine: Segunda máquina ou segunda passagem.
Erro de furação
Cabeçote de furação dedicado: Furo e corte saem da mesma fixação, com a mesma referência.
Furação pelo magazine: Prender a peça de novo em outra máquina abre margem de erro.
| Critério | Cabeçote de furação dedicado | Furação pelo magazine |
|---|---|---|
| Como a broca é selecionada | Troca automática entre as 9 brocas do cabeçote, sem sair da posição. | Cada diâmetro é uma troca de ferramenta no magazine. |
| Tempo dos programas de furação | Segundos: as brocas já estão montadas. | Minutos: dezenas de trocas somadas por chapa. |
| Ocupação do magazine | 16 posições livres para fresas. | Parte das posições ocupada por brocas. |
| Furadeira múltipla | Dispensada: a peça sai furada da célula. | Segunda máquina ou segunda passagem. |
| Erro de furação | Furo e corte saem da mesma fixação, com a mesma referência. | Prender a peça de novo em outra máquina abre margem de erro. |
A chapa já entra identificada
A etiquetadora fica no lift de carregamento: a chapa é etiquetada quando entra na máquina, parada e referenciada, e não depois de cortada. A impressora Zebra industrial imprime, para cada peça do plano, uma etiqueta com material, plano de corte, projeto, ambiente e o resto dos dados do trabalho, direto do software de nesting — e aguenta a poeira e o calor da fábrica sem parar para configurar.
Não é só arrumação. Peça sem identificação é peça que volta da montagem, atrasa a entrega e às vezes precisa ser refeita — perde a chapa, perde o tempo de máquina e perde a mão de obra. Com a etiqueta, cada peça sai da esteira sabendo de que projeto é e onde vai ser instalada, e a montagem trabalha sozinha, sem parar para perguntar de que pedido é cada peça.
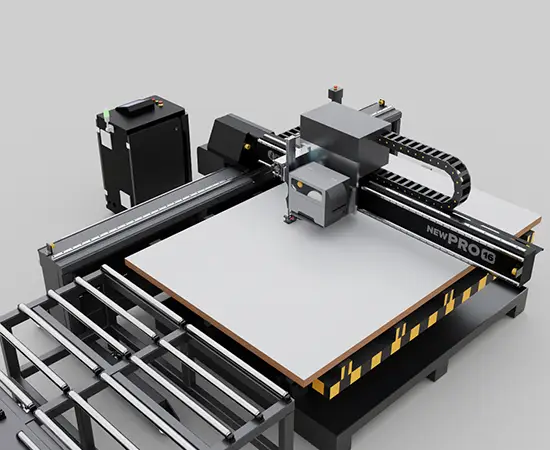
Etiquetada na entrada
A chapa recebe as etiquetas no lift, antes de a usinagem começar.
Impressora Zebra industrial
Resistente a poeira e calor, imprimindo chapa após chapa sem parada.
Dados completos do trabalho
Material, plano de corte, projeto e ambiente, direto do software de nesting.
A peça se acha
Dá para seguir cada peça da chapa até a montagem, e o retrabalho por peça perdida some.
Quando a peça é identificada
Etiquetagem automática no lift: Na entrada, com a chapa parada e referenciada no lift.
Marcação manual: Depois do corte, peça por peça, na mão.
O que a etiqueta traz
Etiquetagem automática no lift: Projeto, ambiente, plano de corte e material, direto do software.
Marcação manual: O que o operador lembrou de anotar.
Peça sem identificação
Etiquetagem automática no lift: Não existe: toda peça do plano sai etiquetada.
Marcação manual: Acontece, e volta da montagem.
Tempo do operador
Etiquetagem automática no lift: Zero: a máquina etiqueta enquanto carrega.
Marcação manual: Minutos por chapa, entre uma e outra.
| Critério | Etiquetagem automática no lift | Marcação manual |
|---|---|---|
| Quando a peça é identificada | Na entrada, com a chapa parada e referenciada no lift. | Depois do corte, peça por peça, na mão. |
| O que a etiqueta traz | Projeto, ambiente, plano de corte e material, direto do software. | O que o operador lembrou de anotar. |
| Peça sem identificação | Não existe: toda peça do plano sai etiquetada. | Acontece, e volta da montagem. |
| Tempo do operador | Zero: a máquina etiqueta enquanto carrega. | Minutos por chapa, entre uma e outra. |
A célula de quem precisa de mais chapas por turno
Deslocamento é quando a ferramenta anda fora do material, indo de uma operação até a próxima: a máquina está em movimento sem cortar nada. Numa chapa de móvel planejado, cheia de peças pequenas, furos e contornos, esse vaivém ocupa boa parte do ciclo. A New Pro Nesting percorre esse caminho a 90 m/min — contra 60 m/min da Max Nesting e da Pro Max Nesting —, e é por isso que ela é a célula de quem precisa de mais chapas por turno.
Velocidade sem precisão não serve para nada, e aqui os 0,1 mm vêm junto. Os motores são servo, não de passo: o servo sabe onde está a cada instante e corrige sozinho se forçar. A estrutura em aço de 8 e 25 mm, usinada em portal CNC, e as guias de 30 mm no eixo Y — o que carrega o pórtico inteiro — absorvem a aceleração e a frenagem. O corte sai limpo do primeiro ao último ciclo do turno.
90 m/min em G0
O maior deslocamento da linha de chapa da Etools.
30 m/min cortando
Velocidade de trabalho com 0,1 mm de precisão.
Servos de 1500 W
Sabem onde estão a cada instante e corrigem sozinhos se forçar.
Guias de 30 mm no Y
O eixo que carrega o pórtico é o mais reforçado da máquina.
Painel climatizado e cortina de luz, de fábrica
Uma célula que produz o turno inteiro precisa continuar produzindo amanhã, e dois sistemas de série cuidam disso. O resfriamento do painel elétrico mantém a temperatura constante lá dentro, protegendo drivers e inversores do superaquecimento — em fábrica brasileira, com calor e serragem no ar, é o que evita a queima que para a produção por dias esperando peça de reposição.
A cortina de luz e a botoeira de emergência vêm de fábrica, conforme a NR12. A cortina cria uma barreira de feixes ao redor da área de trabalho: no instante em que algo interrompe esses feixes, a máquina para — sem grade nem porta atrapalhando o fluxo, e sem depender de alguém reagir. Numa máquina que carrega e descarrega sozinha, com gente andando pela fábrica ao redor, é a proteção que deixa o ciclo rodar do começo ao fim.
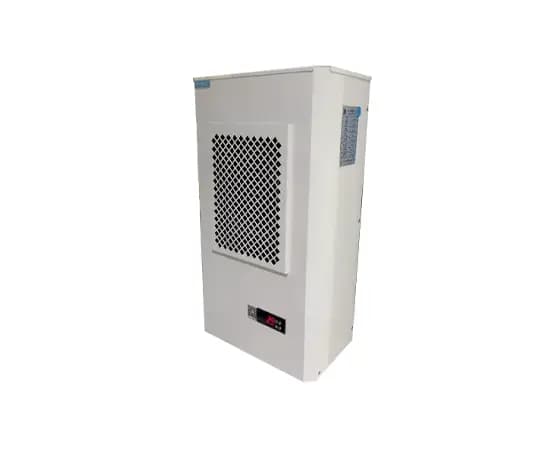
Painel climatizado
Temperatura constante onde ficam os drivers e os inversores.
Cortina de luz de série
Interrompeu o feixe, a máquina para — sem depender de alguém reagir.
Botoeira de emergência
Parada ao alcance da mão, conforme a NR12.
Menos parada por queima
Drive que não superaquece é turno que não para esperando peça.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
Cabeçote de furação com 9 brocas
As 9 brocas ficam montadas no cabeçote, cada uma no seu diâmetro, e a máquina troca de uma para a outra sozinha, sem passar pelo magazine. Os furos de cavilha, minifix e dobradiça que levavam minutos de troca de ferramenta passam a levar segundos — e o spindle fica livre para a fresa.
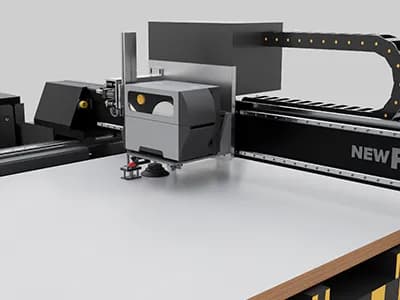
Etiquetadora Zebra no lift de carregamento
Fica no lift e etiqueta a chapa quando ela entra na máquina, antes de a usinagem começar. A impressora Zebra imprime material, plano de corte, projeto e o resto dos dados do trabalho: cada peça sai da esteira sabendo de que projeto é, sem ninguém marcar a lápis.
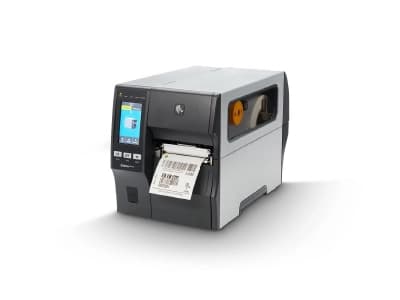
Impressora Zebra
Impressora industrial que aguenta a poeira e o calor da fábrica. As etiquetas saem uma atrás da outra, chapa após chapa, sem parar para configurar.
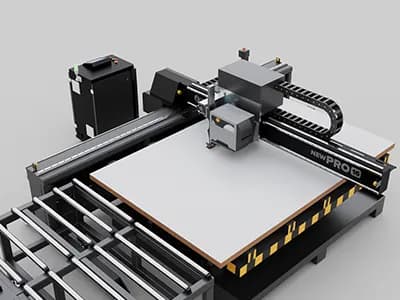
Lift carregador de chapas
As ventosas levantam a chapa de MDF da pilha e colocam na mesa: sai o esforço mais pesado do turno, sai o risco de lesão nas costas e sai o dano na chapa que bate no canto.
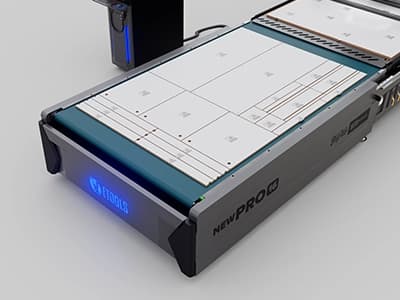
Esteira de descarga
As peças cortadas saem da mesa sem alguém puxar uma a uma, e sem risco nem batida no acabamento. Com a carga e a descarga automáticas, some quase todo o tempo em que a máquina ficava parada entre um ciclo e o outro.
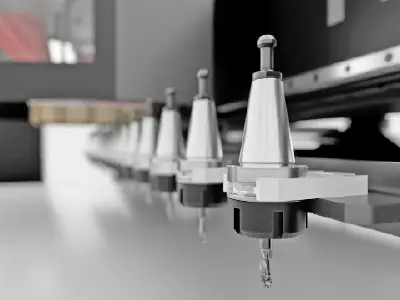
Magazine de 16 ferramentas no pórtico
Dezesseis ferramentas montadas ao mesmo tempo, num magazine que viaja junto com o cabeçote. A troca acontece onde a máquina está, sem atravessar a mesa até um magazine parado na ponta — e como a furação fica com o cabeçote, as 16 posições sobram inteiras para a fresa, da de contorno ao disco de ranhura.
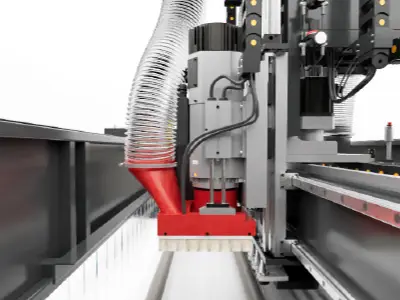
Spindle de 9 kW com cone ISO30
Nove kW (12 cv) a 24.000 RPM, com pinça ER32. Potência para encarar a chapa inteira o dia todo sem forçar, e rotação para a fresa fina de detalhe deixar o acabamento limpo.
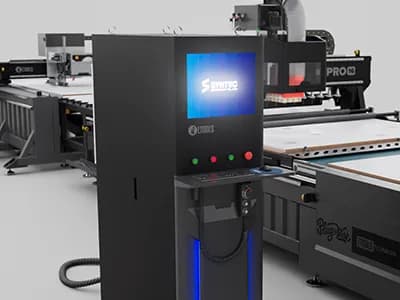
Comando Syntec
O mesmo comando das outras routers CNC da Etools: quem já operou uma reconhece a tela. Lê o código G gerado pelo software que a sua marcenaria já usa, sem licença extra.
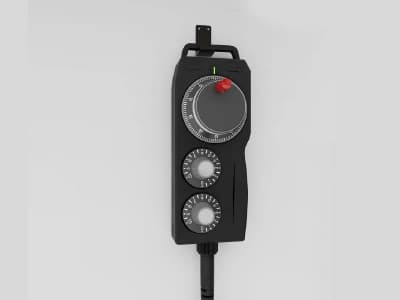
Controle MPG
O volante manual move os eixos no giro da mão. É com ele que o operador encosta o cabeçote no canto da chapa e marca o ponto de origem, no fino, antes de mandar o programa rodar.
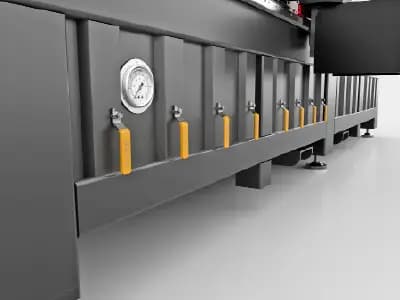
Mesa em 9 setores de vácuo
Nove grupos com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já soltou do corte e costuma sair voando. Para o que o vácuo não segura, a mesa tem fixação em Slot-T.
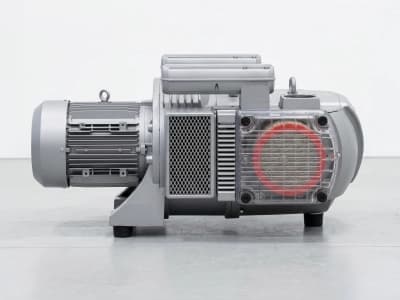
Bomba de vácuo Becker
Bomba alemã, com sucção que não cede: a peça fica presa com a mesma força na primeira chapa da manhã e na última da tarde. Não é a bomba perdendo fôlego no fim do expediente que vai soltar a peça no meio do corte.
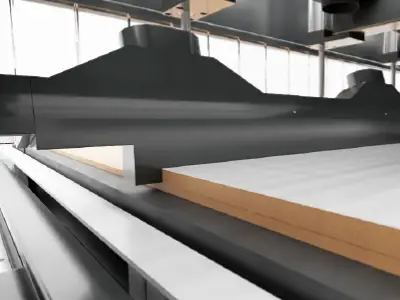
Empurrador de chapa
Leva as peças cortadas da mesa para a esteira enquanto a próxima chapa já entra pelo lift. A mesa não fica esperando ninguém tirar peça por peça, e a chapa seguinte começa a ser usinada no mesmo ciclo.
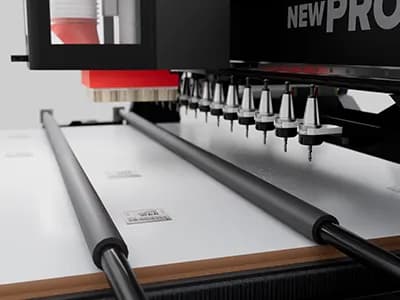
Rolos pressores
Encostam na chapa e a seguram contra a mesa enquanto a ferramenta trabalha. Chapa que levanta é peça fora de medida e fresa que sofre — e a peça pequena, que o plano de nesting deixa quase sem sobra, é a primeira a se mexer sem o rolo.
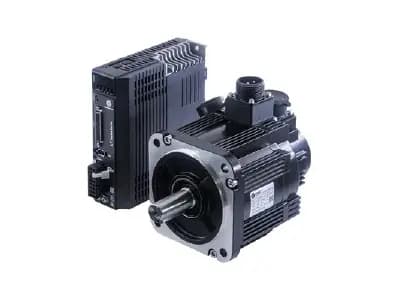
Servo motores Leadshine de 1500 W
Os motores são servo, não de passo. O servo sabe onde está a cada instante e corrige sozinho se forçar; o de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. É o que sustenta os 90 m/min sem abrir mão dos 0,1 mm.
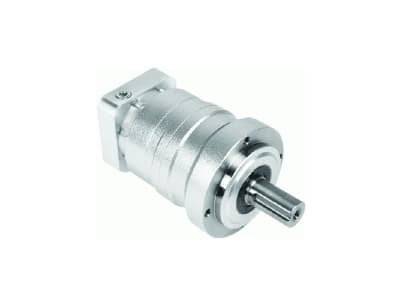
Redutor planetário
Cremalheira helicoidal com redutor planetário: mais torque e movimento suave, para o pórtico acelerar e frear a 90 m/min sem sacudir a peça.
Esquadro pneumático
Dá o encosto para a chapa a cada carregamento, para ela entrar sempre na mesma posição. É o que faz o zero do programa bater com a chapa que o lift acabou de colocar.
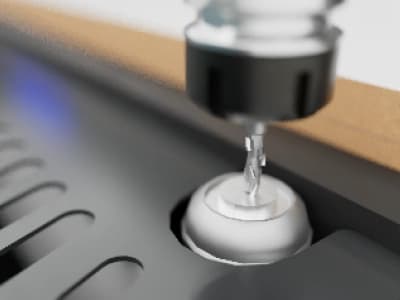
Probe
O probe é o apalpador que mede a ferramenta: a máquina mede cada uma das 16 e guarda a medida. É o que faz o furo e o rebaixo saírem na mesma profundidade com qualquer ferramenta.
Segurança NR12 com cortina de luz
Cortina de luz e botoeira de emergência conforme a NR12. A cortina para a máquina se alguém entra na área de trabalho — numa célula que carrega e descarrega sozinha, é a proteção que não depende de o operador lembrar de nada.
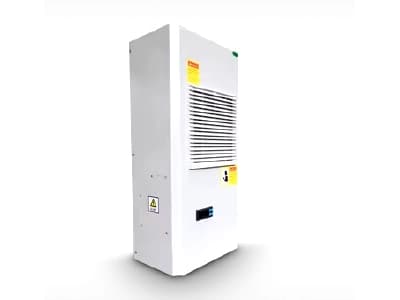
Resfriamento do painel elétrico
O painel tem resfriamento próprio, e é ele que evita a parada por drive superaquecido no meio do turno — justamente no dia quente em que a produção está apertada e ninguém pode perder uma hora.
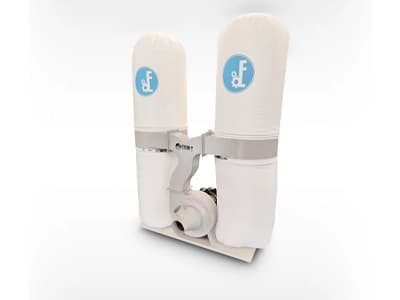
Coletor de pó de 5,5 kW
Coletor com saco duplo. Pó de MDF é fino e vai longe: aspirar na fonte mantém o ar do galpão respirável, a máquina limpa e a mesa de vácuo sem entupir.
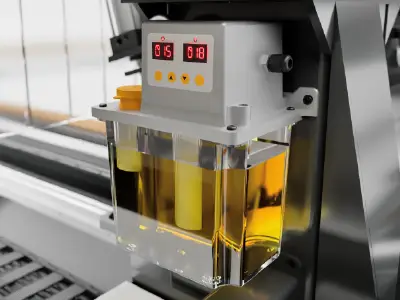
Lubrificação automática
A máquina se lubrifica sozinha, no intervalo programado. Elimina a rotina manual que é sempre a primeira a ser esquecida quando o turno aperta — e é justamente o esquecimento que come guia e fuso.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Centro de usinagem NEW PRO 31 DB-U |
| Comando CNC | Syntec |
| Motor Spindle | 9kW (12 cv) ER32 cone ISO30 24.000 RPM |
| Cabeçote de furação | Sim - Troca automática de 9 brocas |
| Etiquetadora | Sim - Etiquetadora com impressora Zebra automática no Lift de carregamento |
| Sistema de troca automática de ferramentas | ATC 16 no pórtico |
| Estrutura | Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa |
| Mesa de trabalho | Mesa setorizada em 9 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T. |
| Área de trabalho | 1850 x 2750 x 80 mm |
| Servo motor e servo drivers | 1500 W (Leadshine) |
| Estrutura eixo X, Y | Cremalheira Helicoidal |
| Estrutura eixo Z | Fuso de Esfera |
| Guias lineares dos eixos X e Z | 25mm (CSK) |
| Guias lineares do eixo Y | 30mm (CSK) |
| Inversor | 11kw (Fuling) |
| Precisão de trabalho | 0,1 mm |
| Código de comando | G Code |
| Velocidade de trabalho (G1) | 30 m/min |
| Deslocamento (G0) | 90 m/min |
| Sistema de lubrificação | Automática |
| Sistema de resfriamento | Atua protegendo componentes eletrônicos sensíveis contra o superaquecimento. |
| Empurrador de chapa | Automática |
| Rolo pressores | Sim |
| Componentes elétricos | Schneider (Francês) |
| Sensor fim de curso | Omron (Japonês) |
| Sistema de tracionamento | Redutor Planetário |
| Lift de carregamento de chapas | Sim - automático |
| Esteira de descarga | Sim - Automática |
| Bomba de vácuo | Bomba de vácuo Becker (alemã) |
| Coletor de pó | Coletor de pó com saco duplo de 5,5KW |
| NR12 | Equipamento equipado com sistema de cortina de luz e botoeira de emergência conforme norma NR12. |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
- Spindle
- Warm-up do spindle
- Balanceamento de ferramenta
- Cone ISO30
- Pinça ER32
- ATC — troca automática de ferramentas
- Servo motor
- Cremalheira helicoidal
- Fuso de esferas
- Guia linear
- Redutor planetário
- Inversor de frequência
- Mesa de vácuo setorizada
- Bomba de vácuo de palheta
- Coletor de pó
- G-Code
- G0 e G1
- Comando Syntec
- Repetibilidade
- NR-12
- Bomba de vácuo Becker
- Servo driver Leadshine
- Rolo pressor
- Etiquetagem de peças
- Etiquetadora no lift
- Sensor de fim de curso
- Eixos X, Y e Z
- Zero máquina (homing)
- Avanço de corte (feed rate)
- Pórtico (gantry)
- Estrutura soldada e usinada
- Mesa de fenolite (baquelite)
- Capela de aspiração (bocal com cerdas)
- Pós-processador (post-processor)
- MPR, CIX, BAN e XML (formatos de usinagem)
- Patim (bloco da guia linear)
- Chave ER32
- Router CNC para madeira
- Router CNC para MDF
- Router CNC para MDP
- Router CNC para compensado
- Router CNC para usinagem de portas
- Router CNC
- Router CNC com troca automática de ferramentas
- Router CNC com esteira de descarga
- Router CNC com carregador de chapas (lift)
- Router CNC com etiquetadora
- Router CNC para móveis planejados
- Router CNC para móveis modulados
- Router CNC para móveis seriados
- Router CNC para móveis personalizados
- Router CNC para móveis ecológicos
- Router CNC para móveis pet
- Router CNC para móveis infantis
Aplicações e materiais
Para a fábrica de móveis planejados e a indústria moveleira que produzem em série e precisam de mais chapas por turno — com cada peça furada e identificada antes de chegar à montagem.
Móveis planejados em série
Corte, furo de dobradiça, de minifix e de cavilha, puxador cava e rebaixo num programa só: o cabeçote de 9 brocas fura e o magazine de 16 ferramentas cuida do resto, sem ninguém parar para trocar ferramenta.
Fábrica que precisa de mais chapas por turno
Os 90 m/min encurtam o vaivém entre uma peça e a próxima, o lift e a esteira tiram a espera entre uma chapa e a outra, e a furação sai do magazine. Mais chapa no fim do dia com a mesma equipe.
Fábrica que quer eliminar a furadeira múltipla
A peça sai da mesa já furada e etiquetada. Ela não passa por uma segunda máquina nem por marcação manual, e a furadeira múltipla deixa de travar a produção — ou deixa de existir.
Peça que chega certa na montagem
Cada peça leva a etiqueta com projeto, ambiente e plano de corte, aplicada no lift antes do corte. A montagem trabalha sozinha, sem parar para perguntar de que pedido é cada peça.
Indústria moveleira
Programa com centenas de operações e furos roda com os 0,1 mm dos servos de 1500 W: a peça 500 sai igual à primeira. E o probe mede as 16 ferramentas, então o furo não muda de profundidade.
Portas, frentes e painéis
Almofadadas, canaletadas, ripadas e com puxador cava, usinadas em sequência com o spindle ISO30 de 9 kW a 24.000 RPM — a rotação que a fresa fina de detalhe pede — e sem trocar ferramenta na mão entre uma e outra.
Materiais compatíveis
- MDF
- MDP
- Compensado
- OSB
- Aglomerado
- Painéis laminados/melamínicos
- Madeira maciça (chapas)
- Acrílico
- PVC expandido
Qual modelo é o seu?
As três carregam, cortam e descarregam a chapa inteira sozinhas. O que muda é quanto do resto — o furo, a etiqueta, a velocidade — a máquina também resolve.
Max Nesting
Etiqueta a chapa no lift e roda fechada
- Magazine de ferramentas
- ATC 12 no pórtico
- Cabeçote de furação
- Não (fura com broca no spindle)
- Etiquetadora
- Automática no liftA chapa entra etiquetada
- Deslocamento rápido (G0)
- 60 m/min
- Proteção
- Carenagens fechando a área de trabalho
- Indicada para
- Peça etiquetada e operador fora da área da máquina, sem cabeçote de furação
New Pro Nesting
Mais volume: 9 brocas, etiqueta no lift e 90 m/min
- Magazine de ferramentas
- ATC 16 no pórtico
- Cabeçote de furação
- 9 brocasA máquina troca de broca sem parar
- Etiquetadora
- Impressora ZebraAplicada no lift de carregamento
- Deslocamento rápido (G0)
- 90 m/min
- Proteção
- Resfriamento do painel elétrico
- Indicada para
- Mais chapas por turno
Modelo que estamos visualizando
Pro Max Nesting
Fura com pente de brocas e etiqueta pelo comando
- Magazine de ferramentas
- ATC 16 no pórtico
- Cabeçote de furação
- Pente 5+4 brocasMarca e fura sem passar pelo magazine
- Etiquetadora
- Impressora ZebraIntegrada ao comando Syntec 60 PE Pro Label, etiqueta 60 x 60 mm
- Deslocamento rápido (G0)
- 60 m/min
- Proteção
- Resfriamento do painel elétrico + soft starter
- Indicada para
- Móveis planejados em série, com muito furo e cada peça saindo etiquetada
| Critério | Max NestingEtiqueta a chapa no lift e roda fechada | New Pro NestingMais volume: 9 brocas, etiqueta no lift e 90 m/min | Pro Max NestingFura com pente de brocas e etiqueta pelo comando |
|---|---|---|---|
| Magazine de ferramentas | ATC 12 no pórtico | ATC 16 no pórtico | ATC 16 no pórtico |
| Cabeçote de furação | Não (fura com broca no spindle) | 9 brocasA máquina troca de broca sem parar | Pente 5+4 brocasMarca e fura sem passar pelo magazine |
| Etiquetadora | Automática no liftA chapa entra etiquetada | Impressora ZebraAplicada no lift de carregamento | Impressora ZebraIntegrada ao comando Syntec 60 PE Pro Label, etiqueta 60 x 60 mm |
| Deslocamento rápido (G0) | 60 m/min | 90 m/min | 60 m/min |
| Proteção | Carenagens fechando a área de trabalho | Resfriamento do painel elétrico | Resfriamento do painel elétrico + soft starter |
| Indicada para | Peça etiquetada e operador fora da área da máquina, sem cabeçote de furação | Mais chapas por turno | Móveis planejados em série, com muito furo e cada peça saindo etiquetada |
| Ver detalhes → | Modelo que estamos visualizando | Ver detalhes → |
Nos três modelos: lift carregador de chapas, esteira de descarga e empurrador automáticos, spindle de 9 kW (12 cv) com cone ISO30 e pinça ER32 a 24.000 RPM, servo motores Leadshine de 1500W com 30 m/min de trabalho, comando Syntec com G Code, estrutura em aço de 8 e 25 mm usinada em portal CNC, área de trabalho para a chapa inteira de MDF (1840 x 2750 x 80 mm na Max Nesting e na Pro Max Nesting, 1850 x 2750 x 80 mm na New Pro Nesting), mesa setorizada de vácuo com fixação em Slot-T, precisão de 0,1 mm, lubrificação automática e coletor de pó de 5,5 kW com saco duplo. Ou seja: a escolha é pelo processo, e não por diferença de base.
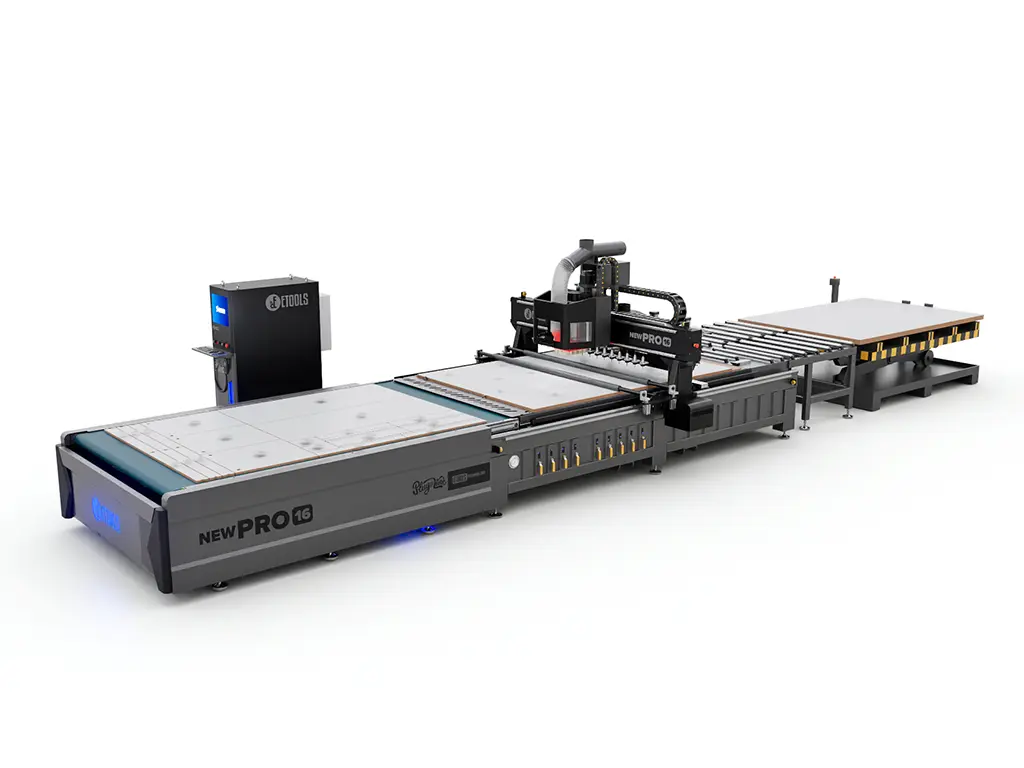
A mesma base New Pro com 16 ferramentas: New Pro 16 UL
Lift carregador, esteira de descarga, etiquetadora e os mesmos 90 m/min, com magazine de 16 ferramentas no pórtico e o furo feito por broca no spindle. Para a fábrica em que o que trava é a carga, a descarga e a identificação da peça — e não a furação.
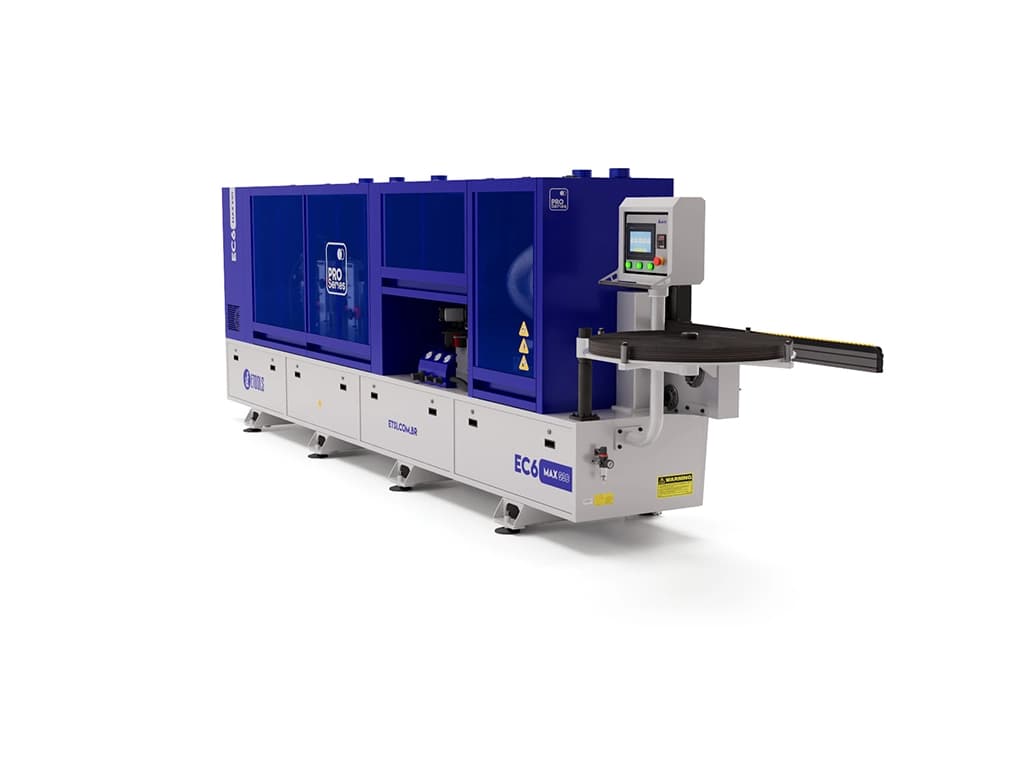
Depois do nesting, a coladeira que respeita os furos
A peça sai da célula cortada, furada e etiquetada — e a EC6 Max S30 cola a borda sem cobrir os furos de dobradiça, graças ao copiador nesting. Seis grupos, cola EVA ou PUR e dispositivo para painel ripado: a peça chega à montagem pronta.
A New Pro Nesting também é procurada como
- Máquina de nesting para móveis planejados
- CNC nesting com cabeçote de furação
- Centro de usinagem ATC 16 ferramentas
- CNC nesting 90 m/min
- Célula de nesting completa
- CNC com cabeçote de 9 brocas
- CNC com etiquetadora no lift
- CNC com carga e descarga automática de chapas
- CNC com impressora Zebra
- CNC que etiqueta as peças automaticamente
- CNC para eliminar a furadeira múltipla
- Nesting CNC com lift e esteira
- Máquina de nesting de alta produção
- Centro de usinagem com comando Syntec
- Máquina de nesting para indústria moveleira
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.
Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.
Compare com outras linhas e veja o segmento
Indicada para
O que acompanha a sua New Pro Nesting
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a New Pro Nesting
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
O ciclo inteiro entre uma chapa e a próxima. O lift levanta a chapa da pilha e coloca na mesa, a etiquetadora Zebra aplica as etiquetas ainda no lift, o esquadro pneumático dá o encosto, o cabeçote de 9 brocas fura, o magazine de 16 ferramentas cuida do corte e das usinagens, e o empurrador leva as peças para a esteira enquanto a chapa seguinte já está entrando. O operador programa, acompanha o painel e toca outras etapas da fábrica.