
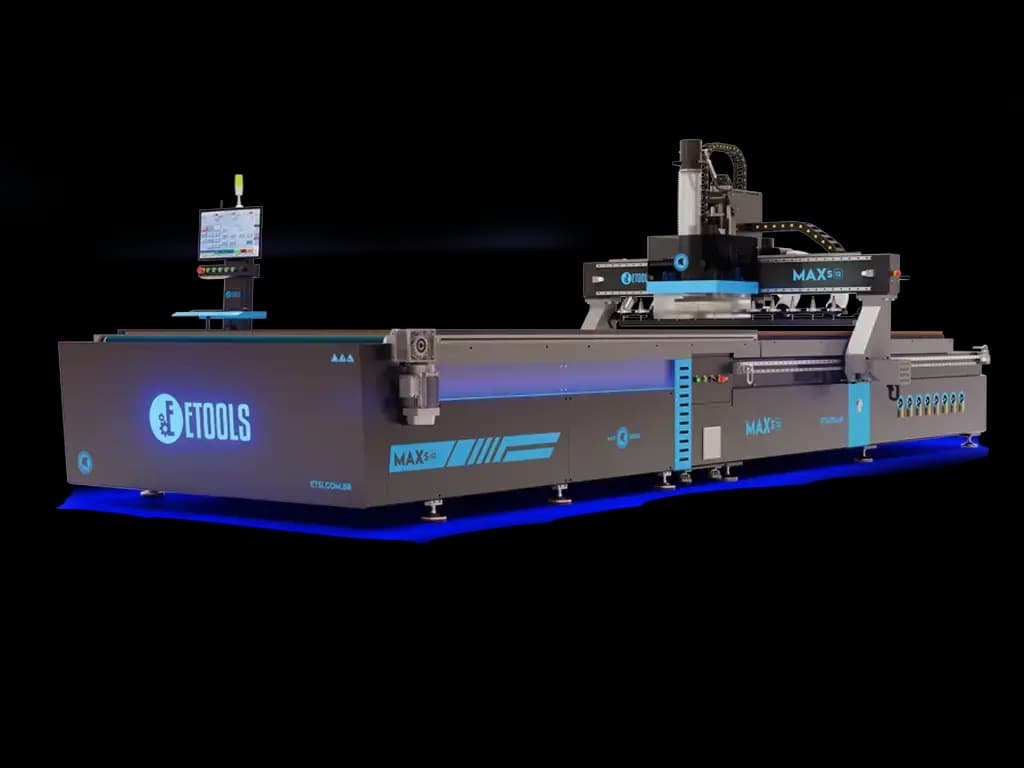
Max S 12 ATC
A Max S 12 ATC é o centro de usinagem para a fábrica de móveis que quer volume sem prender um operador ao lado da máquina. Ao magazine de 12 ferramentas no pórtico e aos 60 m/min da Max 12, ela acrescenta a esteira de descarga: a chapa entra, a máquina roda todas as operações em sequência e as peças saem prontas pela esteira, enquanto a próxima chapa já está sendo carregada.
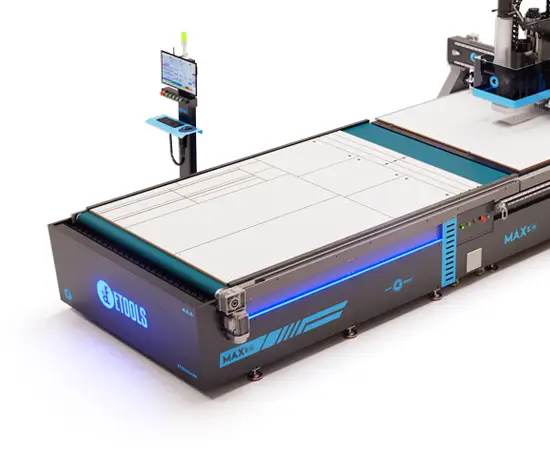
Esteira de descarga: a máquina não fica parada esperando esvaziarem a mesa. No fim do programa, o empurrador leva as peças para a esteira, que as conduz para fora apoiadas e alinhadas, sem arrasto nem batida no acabamento. A mesa fica livre na hora, e o operador recolhe as peças na ponta da esteira enquanto a chapa seguinte já está sendo usinada.
12 ferramentas no pórtico. O magazine de 12 posições fica no próprio pórtico, ao lado do spindle: a cada troca o cabeçote não atravessa a mesa até um magazine fixo e volta — ele solta o cone, pega o próximo a poucos centímetros e retoma o corte. São segundos por troca, dezenas de trocas por chapa, dezenas de chapas por turno.
Área útil para a chapa inteira de MDF. Com 1840 x 2750 x 80 mm, a chapa entra do jeito que chegou: você não corta antes para caber, não movimenta o material duas vezes e sobra menos retalho.
Servo motores Leadshine de 1500W, com drivers da mesma marca. O servo sabe onde está a cada instante e corrige sozinho se forçar; o de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. Daí os 60 m/min de deslocamento e os 30 m/min de trabalho sem medo — e a peça 500 saindo igual à primeira, dentro de 0,1 mm.
Spindle de 9 kW com cone ISO30 a 24.000 RPM. São 12 cv com pinça ER32 e troca automática: corte, furação, rebaixo e gravação acontecem dentro do mesmo programa, sem ninguém trocar ferramenta na mão. A rotação alta é o que deixa o corte limpo em MDF, MDP, compensado e acrílico, inclusive com fresa de detalhe.
2000 kg de estrutura, em aço de 8 e 25 mm usinado em portal CNC. Esse peso é o que absorve a vibração quando a máquina corre a 60 m/min — sem ele, a velocidade apareceria no acabamento da peça. Eixos X e Y com cremalheira helicoidal, pinhão e redutor planetário Shimpo; eixo Z com fuso de esferas TBI 2510 (Taiwan); guias lineares Hiwin de 25 mm nos três eixos; elétrica Schneider e fins de curso Omron. Precisão de 0,1 mm do primeiro ao último ciclo do turno.
Comando Syntec, com programação em G Code. O programa sai do seu CAD/CAM no código padrão — não é linguagem fechada de fabricante — e roda sem engasgar mesmo com muita troca de ferramenta. O volante manual (MPG) é o que o operador usa para encostar a ferramenta na peça e marcar o ponto de origem, no toque, milímetro a milímetro.
Probe: o apalpador que mede a ferramenta. Ele encosta em cada ferramenta e registra sozinho o comprimento dela em relação à peça. É por isso que o furo de dobradiça, o rebaixo e o canal entram na profundidade certa quando um único programa encadeia 12 ferramentas diferentes — sem ninguém medir e cadastrar uma por uma.
A mesa é dividida em 8 grupos de vácuo com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já foi separada da chapa e costuma sair voando. A bomba de palheta de grafite de 5,5 kW (300 m³, 80 kPa) faz a sucção, e o Slot-T entra no que o vácuo sozinho não segura.
Pronta para o turno. O esquadro pneumático encosta a chapa sempre na mesma referência; a máquina lubrifica as guias sozinha, então cuidar delas não é uma parada agendada; e o coletor de pó de 5,5 kW com saco duplo puxa o pó do MDF antes de ele chegar ao operador.
Max S 12 ATC: 12 ferramentas ao lado do spindle, 60 m/min e a descarga acontecendo em paralelo à usinagem — para a fábrica que precisa de mais chapas por turno com a mesma equipe.
Galeria de fotos
A máquina por dentro e em operação: o acabamento, os detalhes de construção e o que ela faz na peça.
Versatilidade em cada corte
Corte, furação, rebaixo, canal e gravação no mesmo programa, com 12 ferramentas trocadas no pórtico em segundos — e, no fim, as peças saindo pela esteira para a etapa seguinte.
Corte em 90º
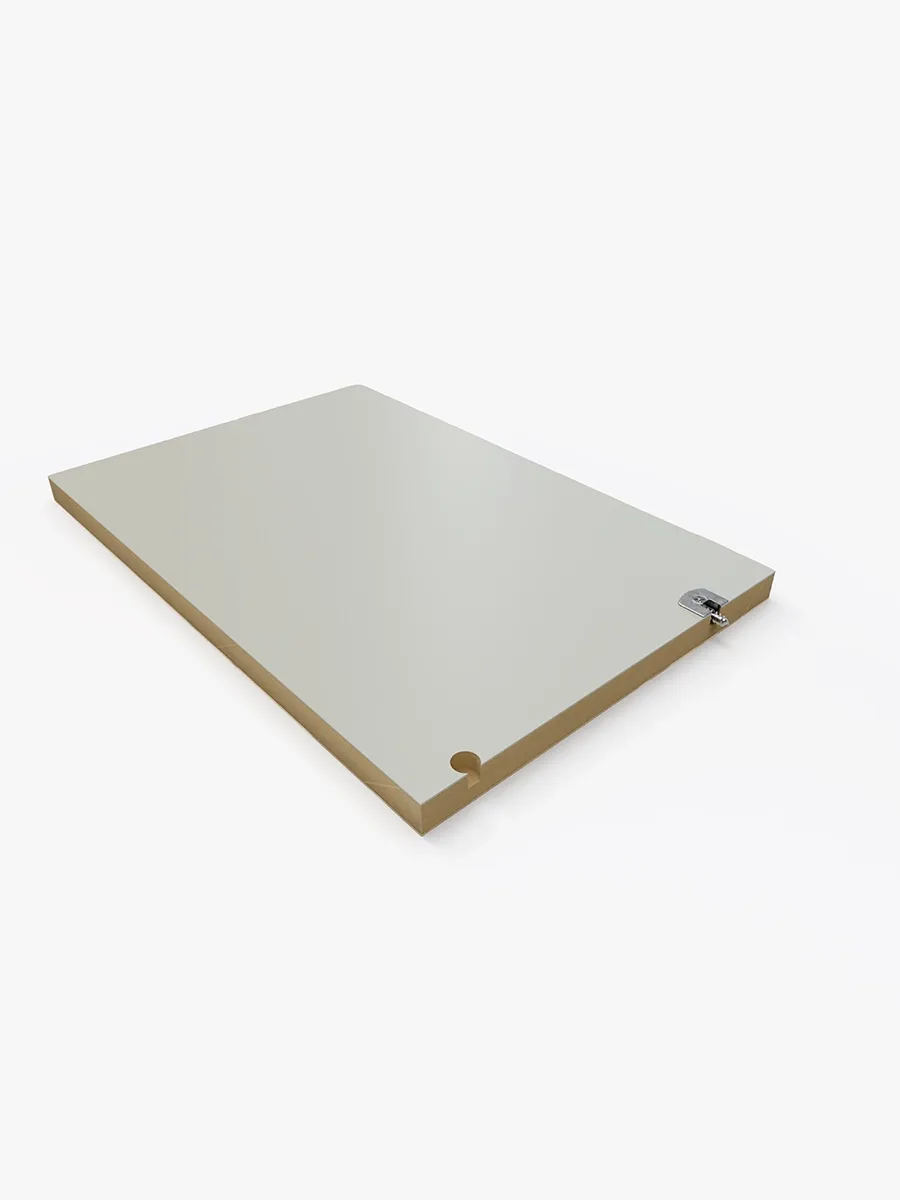
Furos para dispositivos de montagem
Puxador cava
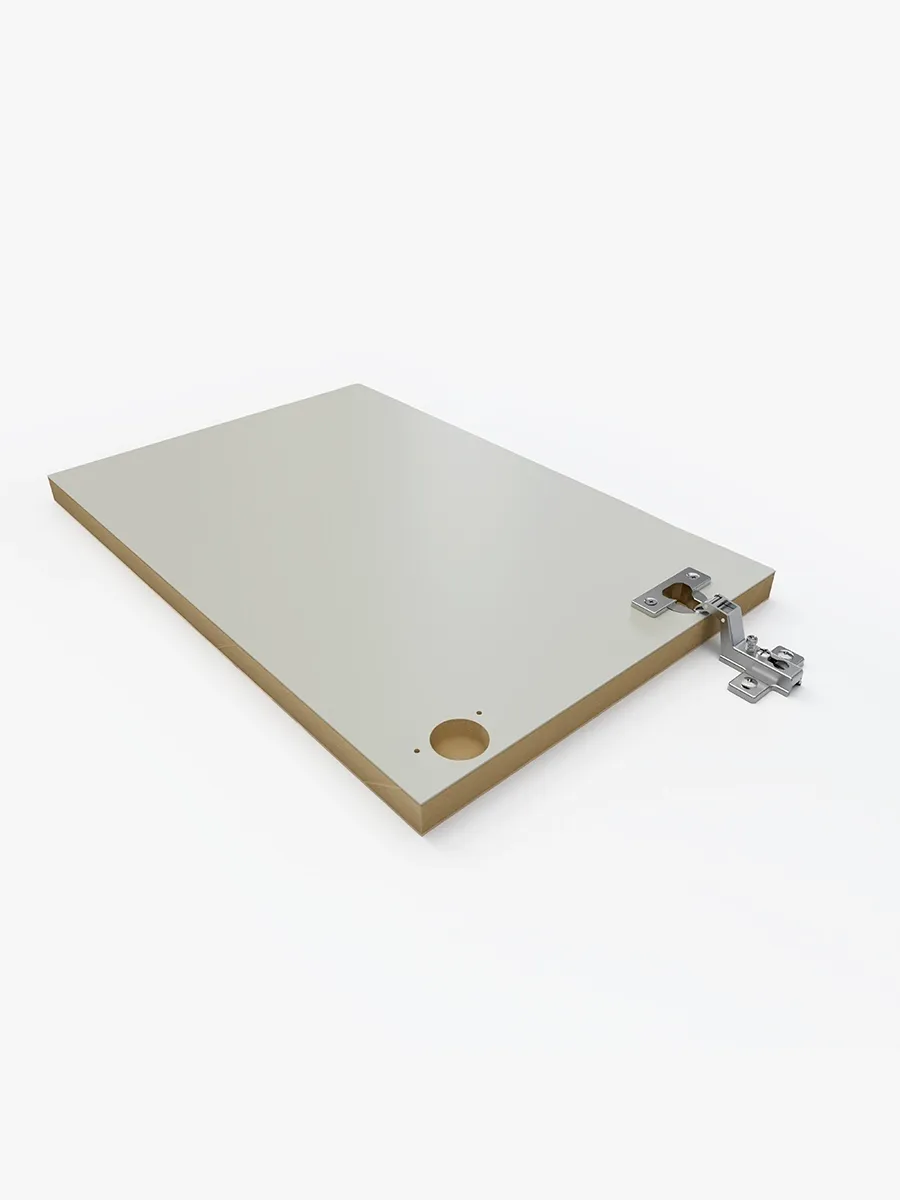
Furos para dobradiças
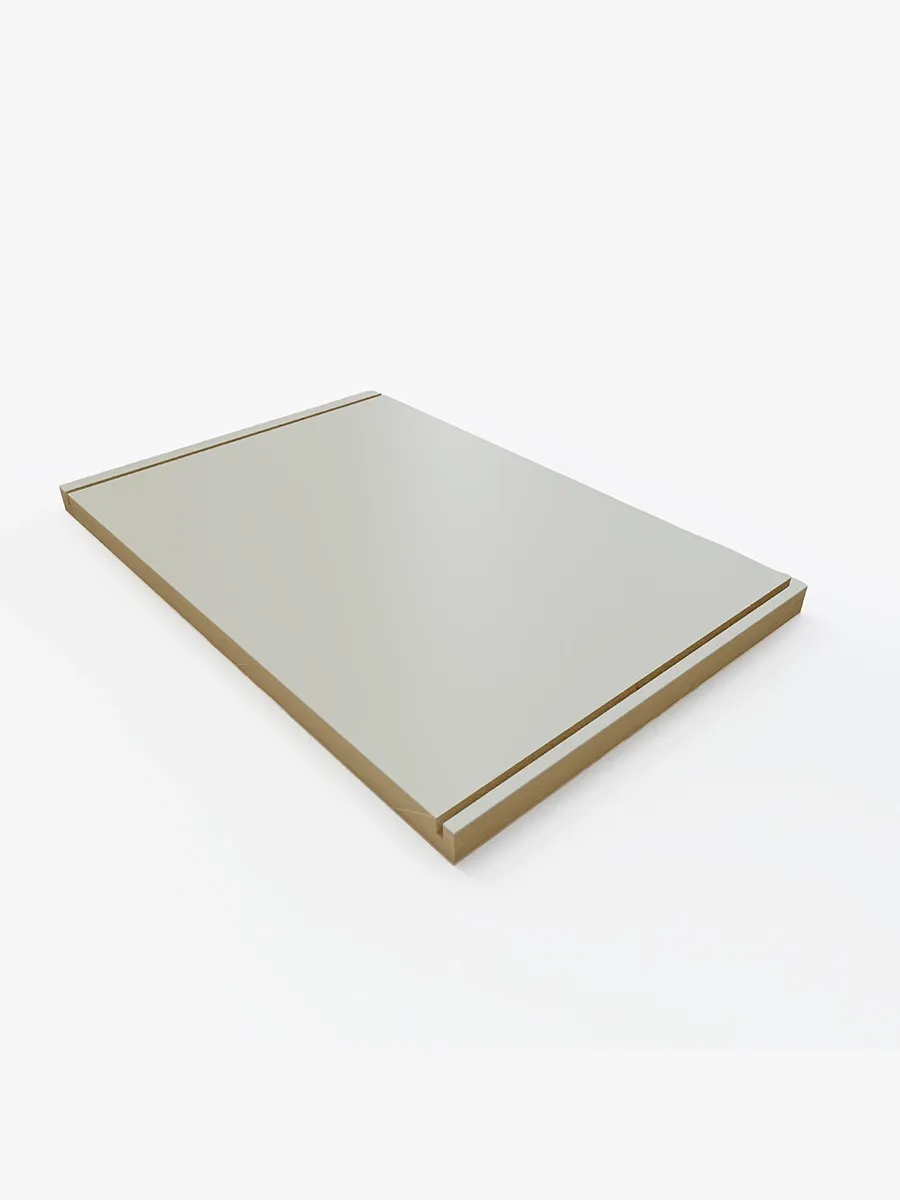
Rebaixos para gavetas
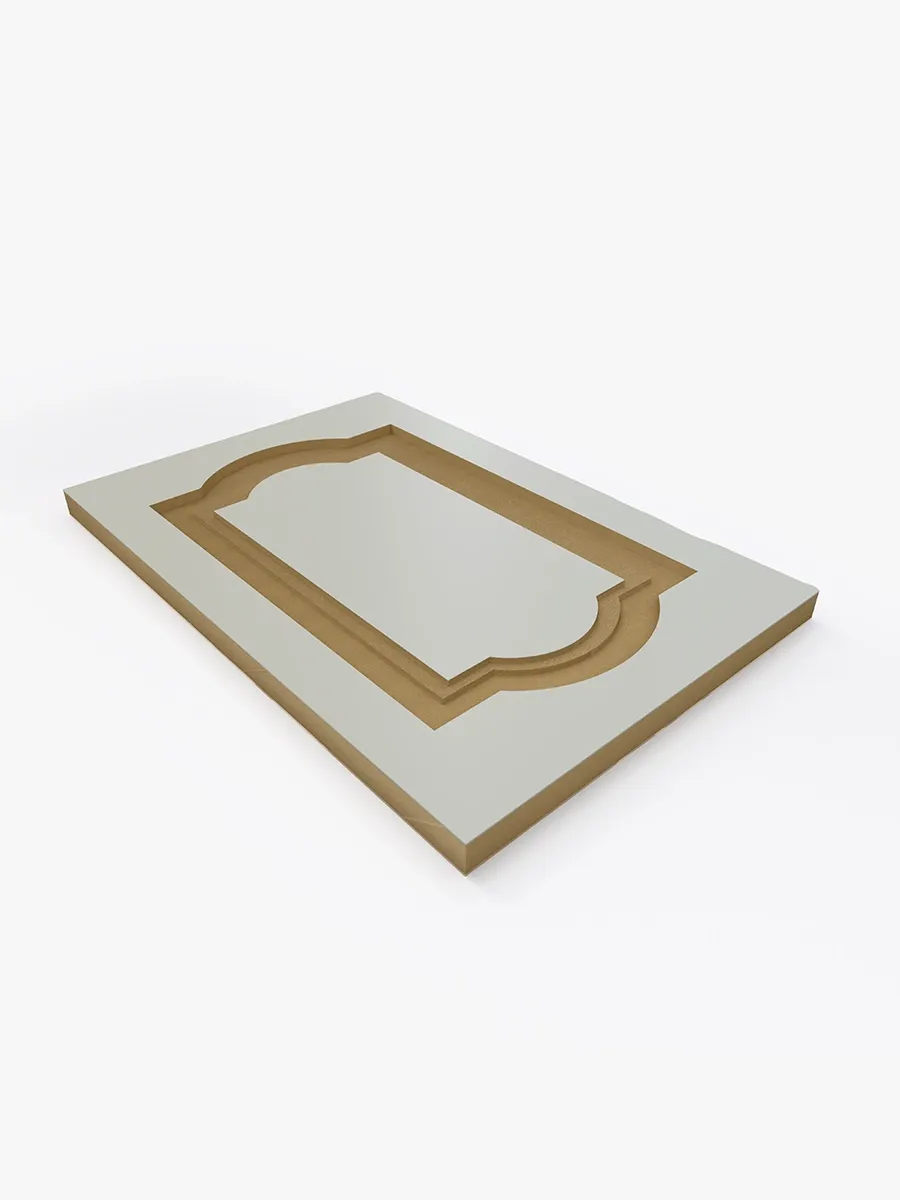
Portas almofadadas
Canaletados
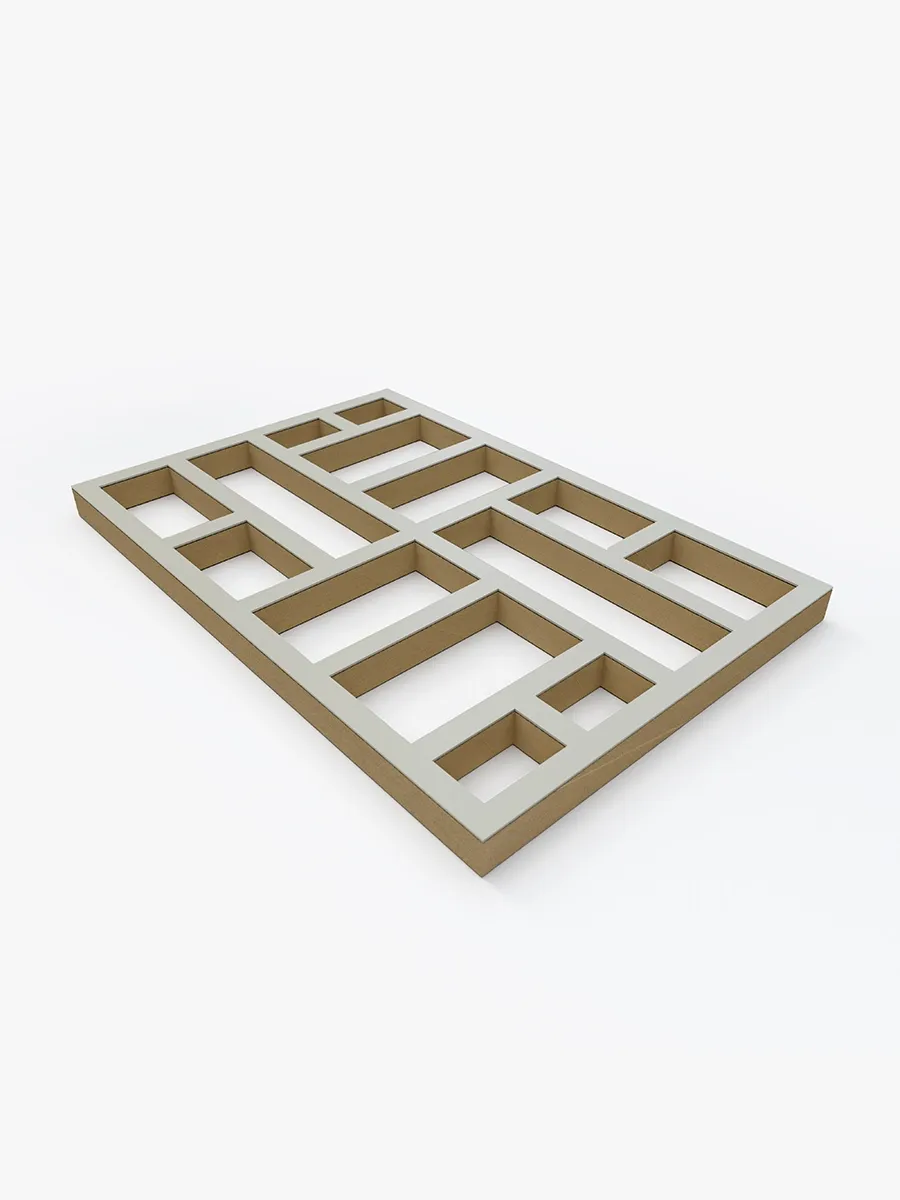
Decorativos
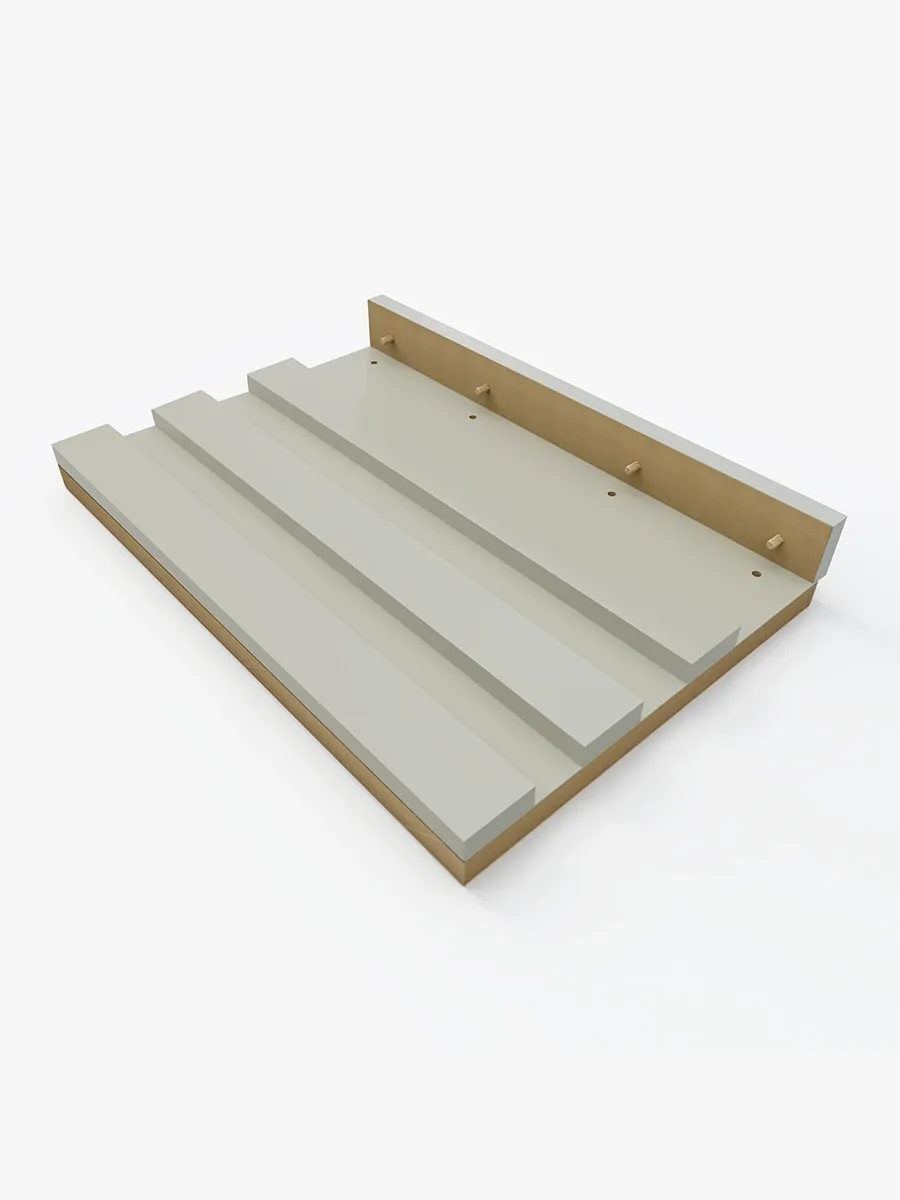
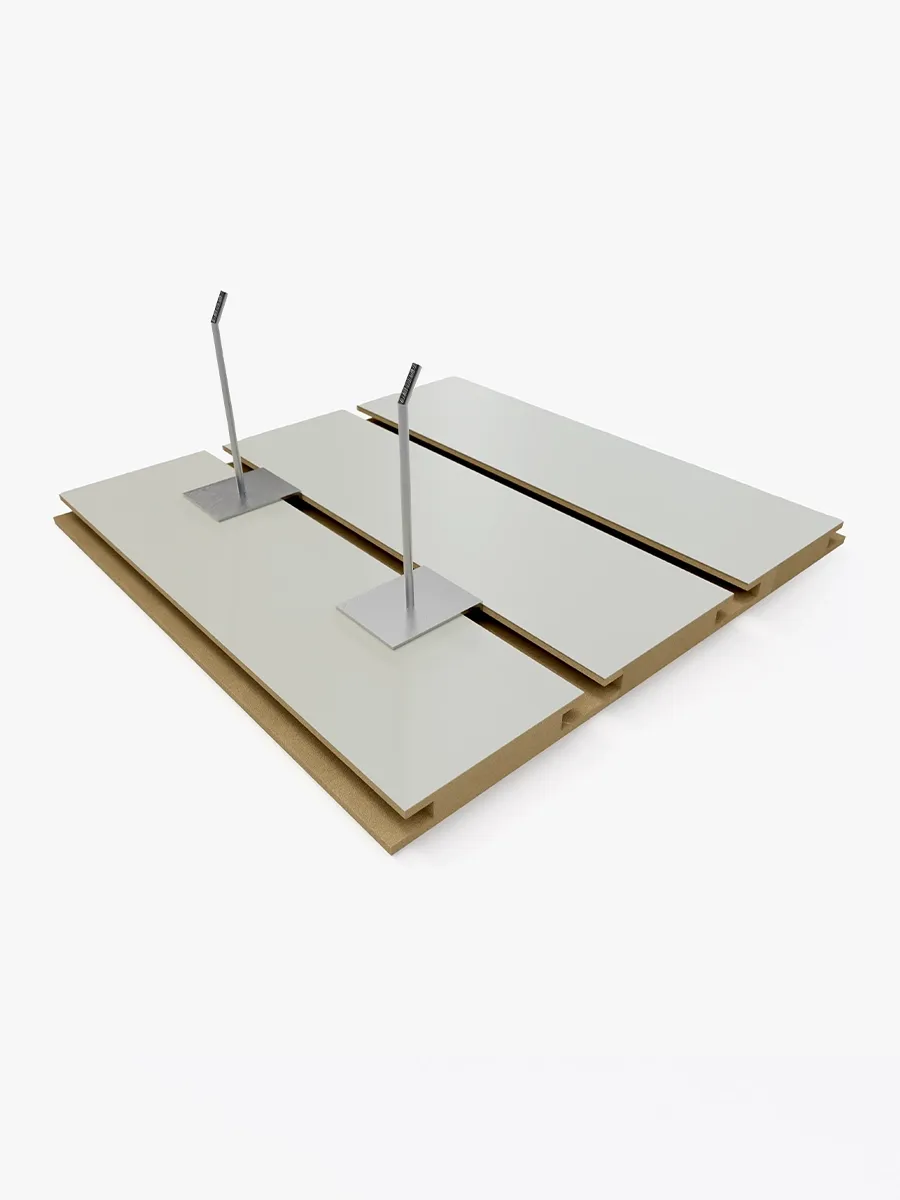
Ripados de encaixe rápido
A chapa entra, as peças saem pela esteira
Em um centro de usinagem sem descarga automática, o fim do programa é o começo de uma tarefa braçal: o operador retira peça por peça da mesa de vácuo, empilha, limpa a mesa e só então carrega a próxima chapa. Em nesting de MDF, são dezenas de peças por chapa, várias chapas por turno. Nesse intervalo a máquina fica parada — e quanto mais rápida a máquina, maior a fatia do ciclo que se perde nessa espera.
Na Max S 12 ATC, o empurrador automático transfere as peças cortadas para a esteira de descarga acoplada à saída da máquina. A esteira conduz as peças para fora, apoiadas e alinhadas, sem arrasto nem batida no acabamento, e a mesa de trabalho fica livre na hora para a chapa seguinte. O operador recolhe as peças na ponta da esteira enquanto a próxima chapa está sendo usinada: carregamento, usinagem e descarga deixam de ser etapas em fila e passam a acontecer em paralelo.
Ciclo contínuo
A máquina não espera a mesa ser esvaziada: a chapa seguinte entra assim que as peças saem pela esteira.
Peças sem batida
A esteira conduz as peças apoiadas e alinhadas, sem arrasto nem risco no acabamento.
Descarga fora da máquina
As peças chegam na ponta da esteira, longe do pórtico em movimento, onde é seguro e cômodo recolher.
Um operador, todo o ciclo
Carrega, recolhe e prepara o próximo trabalho enquanto a usinagem corre a 60 m/min.
Fim do programa
Com esteira de descarga: O empurrador leva as peças para a esteira automaticamente.
Descarga manual: O operador retira peça por peça da mesa de vácuo.
Mesa de trabalho
Com esteira de descarga: Livre para a próxima chapa assim que as peças saem.
Descarga manual: Ocupada até a última peça ser recolhida.
Tempo parado entre chapas
Com esteira de descarga: Só o carregamento da chapa seguinte.
Descarga manual: Carregamento mais a retirada e o empilhamento de todas as peças.
Acabamento das peças
Com esteira de descarga: Conduzidas pela esteira, apoiadas e alinhadas.
Descarga manual: Risco de arrasto e batida na retirada manual.
Papel do operador
Com esteira de descarga: Recolhe na ponta da esteira enquanto a máquina usina a próxima chapa.
Descarga manual: Fica ao lado da máquina parada até esvaziar a mesa.
| Critério | Com esteira de descarga | Descarga manual |
|---|---|---|
| Fim do programa | O empurrador leva as peças para a esteira automaticamente. | O operador retira peça por peça da mesa de vácuo. |
| Mesa de trabalho | Livre para a próxima chapa assim que as peças saem. | Ocupada até a última peça ser recolhida. |
| Tempo parado entre chapas | Só o carregamento da chapa seguinte. | Carregamento mais a retirada e o empilhamento de todas as peças. |
| Acabamento das peças | Conduzidas pela esteira, apoiadas e alinhadas. | Risco de arrasto e batida na retirada manual. |
| Papel do operador | Recolhe na ponta da esteira enquanto a máquina usina a próxima chapa. | Fica ao lado da máquina parada até esvaziar a mesa. |
12 ferramentas ao lado do spindle, a 60 m/min
Em um centro de usinagem com magazine fixo, as ferramentas ficam paradas em uma das extremidades da mesa. A cada troca, o cabeçote interrompe o corte, percorre a mesa até o magazine, solta o cone, pega o próximo e volta ao ponto onde parou. Em uma chapa de móvel planejado, com dezenas de trocas entre fresas de corte, brocas de dobradiça e ferramentas de rebaixo, esse vai e vem se repete o turno inteiro.
Na Max S 12 ATC, o magazine de 12 posições viaja no próprio pórtico, ao lado do spindle. A troca acontece onde o cabeçote está: solta o cone atual, pega o próximo a poucos centímetros e retoma a usinagem. Os servo motores de 1500W levam o cabeçote entre as operações a 60 m/min, e o probe mede o comprimento de cada ferramenta automaticamente, mantendo a profundidade de furos e rebaixos constante nas 12 ferramentas. Somada à esteira, a troca no pórtico fecha o ciclo: a única intervenção que sobra é carregar a chapa.
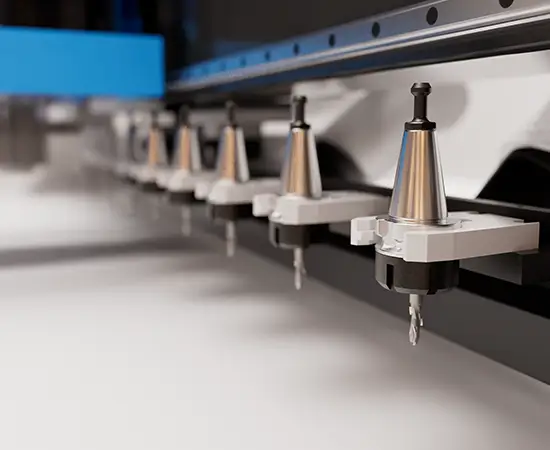
12 ferramentas ao lado do spindle
Fresas de corte e acabamento em mais de um diâmetro, brocas, fresa de canal e de puxador cava, todas a poucos centímetros do cabeçote.
Sem viagem até o magazine
A troca acontece onde a máquina está, sem percorrer a mesa até um magazine fixo e voltar.
60 m/min de deslocamento
Servo motores de 1500W com aceleração para aproveitar a velocidade máxima mesmo nos trajetos curtos.
Probe automático
Mede o comprimento de cada ferramenta e mantém a profundidade exata de furos, rebaixos e gravações.
Itens de Série
Conheça os componentes e tecnologias que já vêm de fábrica na sua Etools.
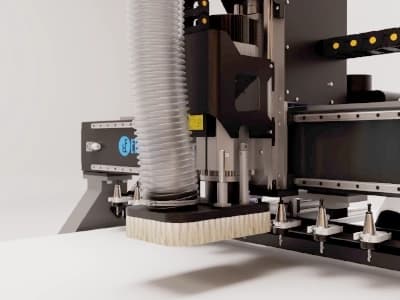
Spindle com troca automática
Spindle de 9 kW (12 cv), cone ISO30 e pinça ER32, girando a 24.000 RPM, com troca automática de ferramenta. É ele que corta, fura, rebaixa e grava dentro do mesmo programa — e a rotação alta é o que deixa o corte limpo em MDF, MDP, compensado e acrílico, inclusive na fresa de detalhe.
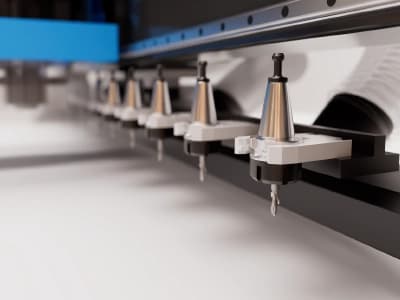
Magazine de ferramentas
O magazine de 12 posições fica no próprio pórtico, ao lado do spindle. A cada troca o cabeçote não atravessa a mesa até um magazine fixo e volta: ele solta o cone, pega o próximo a poucos centímetros e retoma o corte. Quanto mais trocas o programa exige, maior a diferença no fim do turno.
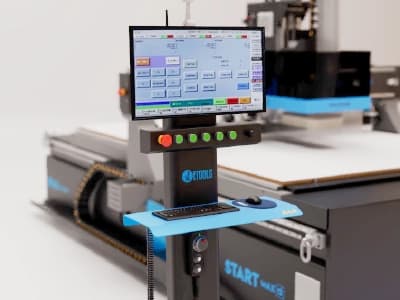
Comando Syntec
Programação em G Code: o programa sai do seu CAD/CAM no código padrão, não em linguagem fechada de fabricante. Operador e programador mexem na mesma tela, e o comando não engasga em programa longo, com muita troca de ferramenta.
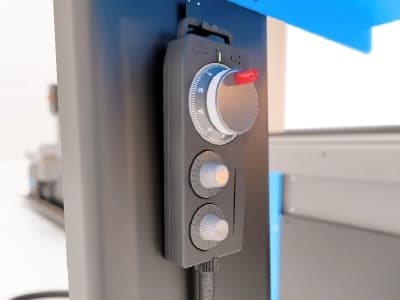
Controle MPG
O volante manual (MPG) é o que o operador usa para encostar a ferramenta na peça e marcar o ponto de origem. Ele gira o volante e o eixo acompanha, milímetro a milímetro — dá para chegar no canto da chapa no olho e no toque, sem digitar coordenada.
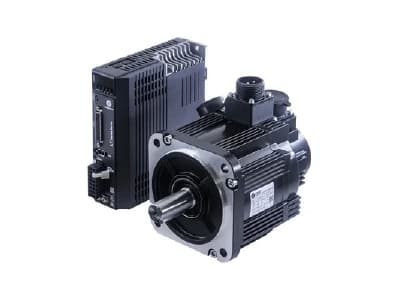
Servo motor e drivers Leadshine
O servo é o que move os eixos, e a diferença para o motor de passo está aqui: o servo sabe onde está a cada instante e corrige sozinho se forçar. O de passo não sabe, e quando perde a posição você só descobre com a peça errada na mão. É por isso que a peça 500 sai igual à primeira.
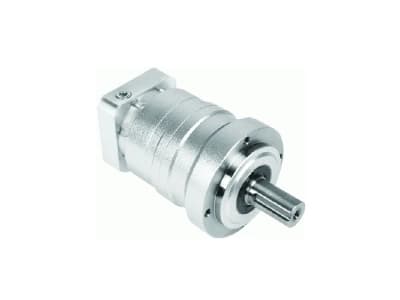
Redutor planetário Shimpo
O redutor entra entre o servo e a cremalheira: baixa a rotação do motor e multiplica o torque que chega ao eixo. É esse torque que mantém o avanço firme na hora em que a fresa entra no material, em vez de o motor ter que forçar — e motor que não força dura mais.
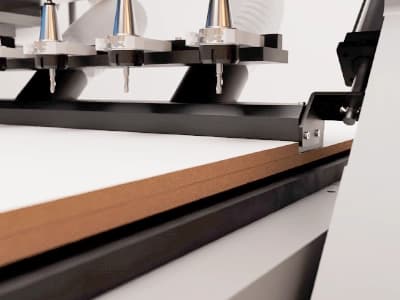
Empurrador de peças
No fim do programa, o empurrador avança sobre a mesa e passa as peças cortadas para a esteira de descarga, todas de uma vez. Ninguém tira peça por peça da mesa de vácuo: a mesa fica livre na hora e a chapa seguinte já pode entrar.
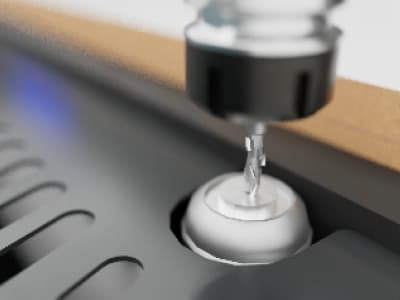
Probe
O probe é o apalpador que mede a ferramenta: ele encosta em cada uma e registra sozinho o comprimento dela em relação à peça. É por isso que o furo de dobradiça, o rebaixo e o canal entram na profundidade certa quando um programa encadeia 12 ferramentas diferentes, sem ninguém medir e cadastrar uma por uma.
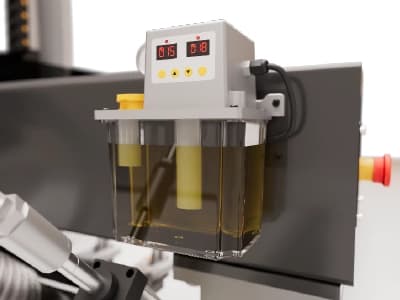
Lubrificação automática
A máquina lubrifica sozinha as guias lineares, na dose e na hora certas. Cuidar delas deixa de ser uma parada agendada, e guia bem lubrificada não engripa nem folga antes do tempo.
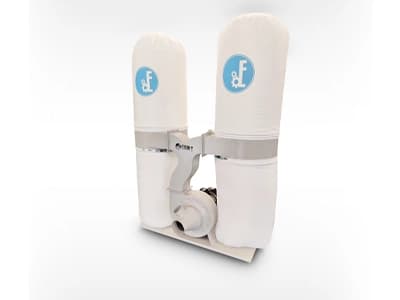
Coletor de pó
Coletor de 5,5 kW com saco duplo. Ele puxa o pó do MDF na hora do corte, antes de ele cobrir a mesa, embaçar a vista do operador e ser respirado.
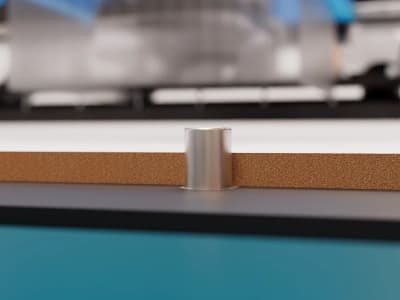
Esquadro pneumático
Cilindros que encostam a chapa na referência da máquina a cada carregamento. Assim a peça sai no mesmo lugar da chapa hoje e amanhã, sem o operador conferir com trena antes de dar partida.
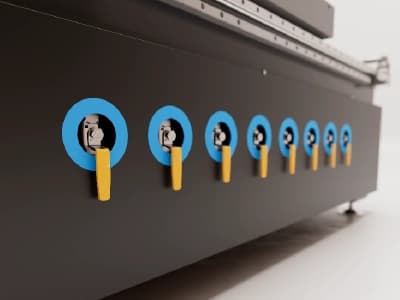
Setores de vácuo
A mesa é dividida em 8 grupos com válvula própria: você liga só a área onde a peça está, em vez de puxar vácuo na mesa inteira. É o que segura a peça pequena que já foi separada da chapa e costuma sair voando.
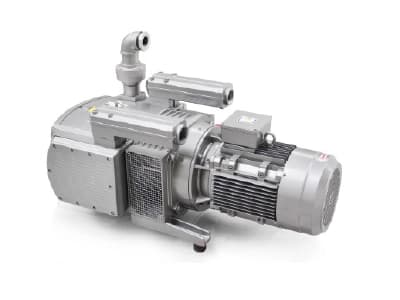
Bombas de vácuo com palheta de grafite
Bomba de palheta de grafite de 5,5 kW, com 300 m³ e 80 kPa. É a força que segura a chapa na mesa do começo ao fim do corte — sem ela, a peça anda no meio da usinagem e o esquadro vai embora.
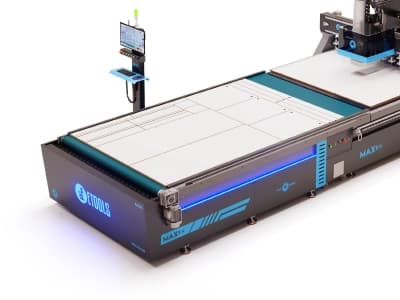
Descarregamento de chapas
A esteira recebe as peças que o empurrador tira da mesa e as leva para fora, apoiadas e alinhadas. Elas não arrastam nem batem umas nas outras, então chegam na ponta com o acabamento intacto — e o operador recolhe dali enquanto a máquina já usina a chapa seguinte.
Ficha Técnica
Aqui, você pode visualizar de forma técnica toda a tecnologia embarcada na sua Etools.
| Item | Especificação |
|---|---|
| Modelo | Centro de usinagem Max S 12 ATC |
| Comando CNC | Syntec |
| Motor Spindle | HQD 9kW (12 cv) ER32 cone ISO30 24.000 RPM |
| Sistema de troca automática de ferramentas | ATC 12 no pórtico |
| Estrutura | Máquina toda em aço de 8 e 25 mm, com a estrutura usinada em centro CNC de portal — é o que garante o esquadro e a planeza da mesa |
| Mesa de trabalho | Mesa setorizada em 8 grupos de vácuo, acionados através de válvulas. Acompanha sistema de fixação em Slot-T. |
| Área de trabalho | 1840 x 2750 x 80 mm |
| Servo motor e servo drivers | 1500 W (Leadshine) |
| Estrutura eixo X, Y | Cremalheira Helicoidal, Pinhão e redutor Planetário |
| Estrutura eixo Z | Fuso de esferas (Taiwan TBI 2510) |
| Guias lineares dos eixos X, Y e Z | 25mm (Hiwin) |
| Inversor | 11kw (Fuling) |
| Precisão de trabalho | 0,1 mm |
| Código de comando | G Code |
| Velocidade de trabalho (G1) | 30 m/min |
| Deslocamento (G0) | 60 m/min |
| Sistema de lubrificação | Automática |
| Empurrador de chapa | Automática |
| Componentes elétricos | Schneider (Francês) |
| Sensor fim de curso | Omron (Japonês) |
| Sistema de tracionamento | Redutor Planetário (Shimpo) |
| Esteira de descarga | Sim |
| Bomba de vácuo | Bomba de vácuo com palheta de grafite 5,5kW - 300m³ - 80KPA |
| Coletor de pó | Coletor de pó com saco duplo de 5,5KW |
| Peso | 2300kg |
O que significa cada item
Os termos desta ficha, explicados um a um no glossário técnico.
- Spindle
- Cone ISO30
- Pinça ER32
- ATC — troca automática de ferramentas
- Servo motor
- Cremalheira helicoidal
- Fuso de esferas
- Guia linear
- Redutor planetário
- Inversor de frequência
- Mesa de vácuo setorizada
- Bomba de vácuo de palheta
- Coletor de pó
- G-Code
- G0 e G1
- Comando Syntec
- Repetibilidade
- Servo driver Leadshine
- Sensor de fim de curso
- Eixos X, Y e Z
- Zero máquina (homing)
- Avanço de corte (feed rate)
- Pórtico (gantry)
- Estrutura soldada e usinada
- Mesa de fenolite (baquelite)
- Capela de aspiração do spindle
- Pós-processador (post-processor)
Aplicações e materiais
Feita para alto volume com descarga automática: nesting de MDF em alta produção, móveis planejados em série, portas, frentes e painéis, com um operador acompanhando o ciclo inteiro.
Nesting de MDF em alta produção
A chapa inteira otimizada no software, cortada e furada numa fixação só, com 60 m/min entre uma peça e a próxima. No fim, as peças saem pela esteira e a mesa já recebe a chapa seguinte.
Produção seriada
Uma chapa atrás da outra: enquanto a máquina usina, o operador recolhe as peças da esteira e prepara a próxima. Mais chapas por turno com a mesma equipe, e a peça 500 saindo igual à primeira.
Móveis planejados em alto volume
Corte, furo de dobradiça, dispositivo de montagem, puxador cava e rebaixo num programa só, com as 12 ferramentas trocadas no pórtico em segundos e a peça saindo pela esteira pronta para a montagem.
Indústria moveleira
Para quem precisa aumentar o volume sem aumentar a equipe: um operador cuida do carregamento e da esteira enquanto programas de centenas de operações correm sem ninguém em cima.
Portas e frentes
Porta almofadada, canaletada e com puxador cava usinadas em sequência, cada etapa com a ferramenta certa, e levadas pela esteira sem bater o acabamento.
Painéis ripados e decorativos
Ripado de encaixe rápido, painel vazado e relevo em MDF com o spindle ISO30 de 9 kW a 24.000 RPM, descarregados inteiros para a etapa seguinte.
Materiais compatíveis
- MDF
- MDP
- Compensado
- Madeira maciça
- OSB
- Aglomerado
- Painéis laminados/melamínicos
- Fórmica/laminado HPL
- Acrílico
- PVC expandido
- PS (poliestireno)
- ACM
- Compósitos e plásticos técnicos (Nylon, PET, PEAD)
Qual modelo é o seu?
Os três compartilham a mesma engenharia e a mesma velocidade. O que muda é quanto da carga e da descarga a máquina faz sozinha — e é por aí que a escolha começa.
Max 12 ATC
Carga e descarga manuais
- Lift carregador de chapas
- Não
- Esteira de descarga
- Não
- Fluxo de produção
- Empurrador automáticoO operador carrega a chapa e recolhe as peças da mesa
- Indicada para
- Marcenaria e fábrica de móveis com programas complexos e um operador por máquina
Max S 12 ATC
Com esteira de descarga
- Lift carregador de chapas
- Não
- Esteira de descarga
- Sim
- Fluxo de produção
- Empurrador + esteiraO operador carrega a chapa; as peças saem pela esteira
- Indicada para
- Produção contínua, com a descarga em paralelo à usinagem
Modelo que estamos visualizando
Max XS 12 ATC
Com lift de carga e esteira de descarga
- Lift carregador de chapas
- Automático
- Esteira de descarga
- Sim
- Fluxo de produção
- Lift + empurrador + esteiraA máquina carrega a chapa e descarrega as peças sozinha
- Indicada para
- Célula de nesting automatizada, com o mínimo de intervenção do operador
| Critério | Max 12 ATCCarga e descarga manuais | Max S 12 ATCCom esteira de descarga | Max XS 12 ATCCom lift de carga e esteira de descarga |
|---|---|---|---|
| Lift carregador de chapas | Não | Não | Automático |
| Esteira de descarga | Não | Sim | Sim |
| Fluxo de produção | Empurrador automáticoO operador carrega a chapa e recolhe as peças da mesa | Empurrador + esteiraO operador carrega a chapa; as peças saem pela esteira | Lift + empurrador + esteiraA máquina carrega a chapa e descarrega as peças sozinha |
| Indicada para | Marcenaria e fábrica de móveis com programas complexos e um operador por máquina | Produção contínua, com a descarga em paralelo à usinagem | Célula de nesting automatizada, com o mínimo de intervenção do operador |
| Ver detalhes → | Modelo que estamos visualizando | Ver detalhes → |
Nos três modelos: magazine de 12 ferramentas no pórtico, spindle HQD de 9 kW com cone ISO30 a 24.000 RPM, servo motores Leadshine de 1500W com 60 m/min de deslocamento e 30 m/min de trabalho, área de trabalho de 1840 x 2750 x 80 mm, comando Syntec, guias lineares Hiwin de 25 mm, fuso de esferas TBI, probe — o apalpador que mede a ferramenta —, precisão de 0,1 mm, mesa setorizada em 8 grupos de vácuo com bomba de palheta de grafite de 5,5 kW e 2000 kg de estrutura em aço de 8 e 25 mm. A escolha é pelo nível de automação, não pela engenharia.
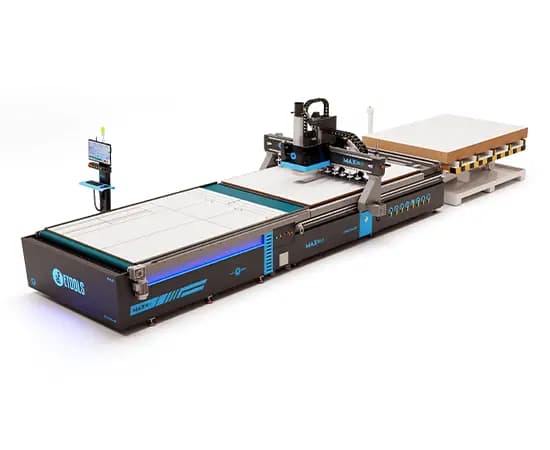
Quer a máquina carregando a chapa sozinha?
A Max XS 12 ATC tem a mesma engenharia, o mesmo magazine de 12 ferramentas no pórtico, os mesmos 60 m/min e a mesma esteira, e acrescenta o lift carregador de chapas: as ventosas trazem a chapa da pilha para a mesa e a célula roda sozinha entre um abastecimento e outro.
A Max S 12 ATC também é procurada como
- Router CNC com esteira de descarga
- Router CNC com descarga automática de peças
- Router CNC com 12 ferramentas
- Router CNC ATC no pórtico
- Router CNC com troca automática de ferramentas
- Router CNC 60 m/min
- Router CNC com servo motor 1500W
- Router CNC ISO30 24.000 RPM
- Router CNC para nesting de MDF automatizado
- Router CNC para móveis planejados em série
- Router CNC para chapa inteira de MDF
- Router CNC com comando Syntec
- Router CNC industrial para fábrica de móveis
- Router CNC que descarrega as peças sozinha
- Centro de usinagem com esteira de descarga
- Centro de usinagem CNC 12 ferramentas
- Centro de usinagem automatizado para marcenaria
- CNC com empurrador e esteira de descarga
Softwares compatíveis
Integração perfeita com as principais plataformas do mercado para otimizar seu fluxo de trabalho.


Um grande portfólio
de empresas que são
referências em qualidadeUm grande portfólio
de empresas referências
em qualidade
Marcenaria, comunicação visual, esquadria, indústria de estofados, movelaria, modelação: são empresas de portes e ramos bem diferentes que produzem todo dia com máquina Etools. O que elas têm em comum é o que a gente entrega junto com o equipamento — instalação, treinamento do operador e peça de reposição no Brasil.


Compare com outras linhas e veja o segmento
Indicada para
O que acompanha a sua Max S 12 ATC
Máquina industrial não termina na entrega. O que decide o custo dos próximos anos é quem atende quando ela para — e a que distância está a peça que falta.
Garantia de fábrica
A cobertura é acionada aqui, com técnico brasileiro e peça em estoque nacional. Sua máquina não volta para o exterior e você não negocia garantia por e-mail, em outro fuso e em outro idioma.
Assistência técnica no Brasil
Rede de técnicos distribuída pelo país, com base na matriz em Campinas/SP e no centro de distribuição de Jaraguá do Sul/SC. Peça de reposição sai do estoque nacional — não de um contêiner que ainda vai embarcar.
Suporte técnico direto
Abertura de chamado por formulário ou WhatsApp, de segunda a sexta. Quem atende conhece a máquina: a maioria dos chamados se resolve com o operador no telefone, com o código do alarme na tela.
Instalação e treinamento inclusos
Instalação por técnico da casa e treinamento presencial da equipe fazem parte da venda, não são item à parte. Depois vêm a Universidade Etools, com os treinamentos online, e a visita do Lapidando CNC após 60 dias de operação.
- No mercado desde
- 2014
- Estoque de peças
- SP e SC
- Suporte
- Seg a sex, 8h às 18h
- Atendimento
- PT · EN · ES
Perguntas frequentes sobre a Max S 12 ATC
Respostas diretas para as dúvidas mais comuns de quem está avaliando esta máquina. Não encontrou o que procura? .
A engenharia é a mesma: magazine de 12 ferramentas no pórtico, servo motores de 1500W com 60 m/min de deslocamento, spindle ISO30 de 9 kW, comando Syntec, probe e mesa de 1840 x 2750 mm. A versão S acrescenta a esteira de descarga: o empurrador leva as peças prontas para a esteira, que as conduz para fora da máquina, e a mesa já pode receber a próxima chapa. Na Max 12 ATC, o empurrador leva as peças até a borda e o operador as recolhe da mesa de trabalho.